+86-13806413610
svetlanaxu@mail.ru








Лазерный станок для резки двутавра и листа: цена от производителя 2026
2026-08-15
- Лазерный станок для резки двутавра и листа: цена от производителя 2026
- Что такое лазерный станок для резки двутавра и листа и зачем он нужен в 2026 году
- Где применяется лазерный станок для резки двутавра и листа: отраслевые кейсы
- Основные технические характеристики и компоненты системы
- Как выбрать лазерный станок для резки двутавра и листа: руководство для инженера
- Диапазон цен и факторы формирования стоимости в 2026 году
- Сравнение технологий: Лазер vs Плазма vs Механическая обработка
- Типичные ошибки при покупке и эксплуатации
- Логистика, монтаж и ввод в эксплуатацию
- FAQ: Часто задаваемые вопросы о лазерной резке профиля
- Почему выбирают Jinan Safety United: надежность от производителя
- Рекомендации по покупке и заключительные мысли
Лазерный станок для резки двутавра и листа: цена от производителя 2026
Лазерный станок для резки двутавра и листа — это высокотехнологичное промышленное оборудование, предназначенное для прецизионной обработки профильного металлопроката (двутавровых балок, швеллеров, труб прямоугольного сечения) и плоского листового металла в рамках единого технологического цикла. В реалиях 2026 года такие комплексы становятся ключевым элементом автоматизации металлообрабатывающих цехов, позволяя исключить промежуточные операции транспортировки заготовок между разными машинами. Использование волоконных лазерных источников мощностью от 3 до 12 кВт обеспечивает скорость резки конструкционной стали толщиной до 25 мм на листе и до 400 мм по высоте двутавровой балки с точностью позиционирования ±0,05 мм.
Главная ценность данного оборудования заключается в снижении себестоимости детали за счет минимизации ручного труда и оптимизации расхода материала. Интегрированные системы автоматического раскроя (nesting) и 3D-моделирования позволяют загружать чертежи напрямую из CAD-систем, автоматически рассчитывая траекторию реза с учетом термических деформаций профиля. Для предприятий, работающих по стандартам ГОСТ и ЕАЭС, наличие такого станка означает возможность выполнения сложных узлов строительных конструкций, каркасов тяжелой техники и элементов мостостроения без привлечения сторонних подрядчиков. Цена от производителя в 2026 году формируется не только на базе стоимости лазерного источника, но и включает затраты на разработку кинематики, способной компенсировать геометрию прокатного профиля, что делает выбор поставщика критически важным этапом инвестиционного планирования.
Что такое лазерный станок для резки двутавра и листа и зачем он нужен в 2026 году
Традиционно обработка двутавровых балок требовала использования ленточнопильных или дисковых станков для черновой резки, после чего следовала сверлильная обработка отверстий и фрезеровка пазов на отдельных установках. Лазерный станок для резки двутавра и листа объединяет эти процессы. Это гибридная система, оснащенная специализированным захватом для профиля и стандартным рабочим столом для листа. В 2026 году акцент сместился с простой резки «в размер» на подготовку деталей под сварку: формирование фасок под углом 45°, вырезка технологических отверстий сложной формы и маркировка деталей прямо в процессе раскроя.
С точки зрения инженерной практики, основное отличие такого оборудования от универсальных труболазеров заключается в жесткости конструкции и алгоритмах компенсации «саблевидности» проката. Двутавр, особенно длиной более 6 метров, редко бывает идеально прямым. Станки нового поколения оснащены системами технического зрения или контактными датчиками, которые сканируют реальную геометрию балки перед началом реза и корректируют ЧПУ-программу в реальном времени. Это исключает брак, связанный с несовпадением отверстий при последующей сборке конструкций.
Применение таких комплексов наиболее оправдано в следующих отраслях:
- Строительное металлоконструирование: изготовление колонн, балок перекрытий, ферм.
- Машиностроение: производство рам для спецтехники, крановых путей, кузовов грузовых автомобилей.
- Мостостроение: подготовка элементов опор и пролетных строений с высокой точностью сопряжения.
- Складская логистика: изготовление стеллажных систем из профильных труб и швеллеров.
Важно понимать, что лазерный станок для резки двутавра и листа не заменяет полностью механическую обработку там, где требуется снятие больших объемов металла (например, торцевание толстых плит), но он незаменим для создания сложных контуров и отверстий, которые невозможно или экономически невыгодно выполнять фрезерованием.
Где применяется лазерный станок для резки двутавра и листа: отраслевые кейсы
Эффективность внедрения лазерного раскроя оценивается через конкретные производственные задачи. Рассмотрим два типичных сценария использования, основанных на реальной практике металлообрабатывающих предприятий в РФ и странах СНГ.
Кейс 1: Производство несущих каркасов ангаров
Предприятие изготавливает арочные фермы из двутавровых балок высотой 200–400 мм. Ранее процесс включал разметку вручную, сверление отверстий под болтовые соединения на координатно-револьверном станке и резку косынок на плазменном столе. Внедрение комбинированного лазерного комплекса позволило:
- Сократить время подготовки одной фермы с 4 часов до 45 минут.
- Исключить человеческий фактор при разметке (погрешность снизилась с ±2 мм до ±0,1 мм).
- Вырезать монтажные пластины и косынки из того же листа, который используется для других нужд, оптимизируя остатки.
При мощности лазера 6 кВт скорость резки полки двутавра толщиной 12 мм составляет около 3–4 метров в минуту. Это позволяет перерабатывать до 15–20 тонн профиля в смену при двухсменном графике работы.
Кейс 2: Изготовление рам для сельскохозяйственной техники
Производитель комбайнов использует двутавры и швеллеры для создания усиленных рам. Особенность задачи — наличие множества отверстий разного диаметра под гидравлику и навесное оборудование, а также вырезка окон для уменьшения веса конструкции. Использование лазерного станка для резки двутавра и листа обеспечило:
- Чистый край реза без грата, что исключило операцию зачистки перед сваркой.
- Возможность быстрого перехода между моделями техники путем простой смены программы в ЧПУ.
- Снижение расхода газа (азот/кислород) на 15% благодаря оптимизированным стратегиям прокалывания и ведения реза.
В данном случае критическим параметром стала не только скорость, но и качество кромки. Лазерная резка обеспечивает шероховатость Rz ≤ 12,5 мкм, что соответствует требованиям для сварных соединений первого класса ответственности по ГОСТ 14771.
Основные технические характеристики и компоненты системы
При выборе оборудования необходимо детально анализировать его техническое наполнение. Рынок 2026 года предлагает решения, которые существенно отличаются по архитектуре. Ниже приведены ключевые узлы, определяющие производительность и надежность.
1. Лазерный источник
Сердцем системы является волоконный лазер. Для резки двутавров и листа средней толщины (до 20–25 мм) оптимальным выбором являются источники мощностью 3–6 кВт. Если планируется резка листов свыше 30 мм или работа с высоколегированными сталями, требуются установки на 10–12 кВт и выше. Важным параметром является качество луча (BPP — Beam Parameter Product). Чем ниже BPP, тем уже керф и выше скорость резки тонких материалов. Современные модульные источники позволяют наращивать мощность в будущем, что защищает инвестиции.
2. Система подачи и вращения профиля
Для обработки двутавра используется специальная ось вращения (C-ось) и поддерживающие люнеты. В отличие от круглых труб, двутавр требует центрирования по центру масс или по геометрическому центру, в зависимости от стратегии реза. Продвинутые модели оснащены автоматическими зажимными патронами с пневмоприводом, которые адаптируются под ширину полки. Длина обрабатываемого профиля обычно составляет 6 или 12 метров, что диктует требования к фундаменту и размещению оборудования.
3. Рабочее поле для листа
Параллельно с профильной осью располагается зона для плоского листа. Стандартные форматы: 2000×4000 мм, 2000×6000 мм или 2500×12000 мм. Стол оснащается подъемно-опускающимися штырями (pin tables) для безопасной загрузки и выгрузки тяжелых листов. Наличие системы автоматической смены паллет (опция) увеличивает полезное время работы лазера, позволяя оператору готовить следующую партию, пока идет резка текущей.
4. ЧПУ и программное обеспечение
Контроллер должен поддерживать синхронизацию движения осей профиля и листа. ПО для раскроя (nesting) должно уметь импортировать 3D-модели сборок (assemblies), автоматически разбивая их на детали и генерируя управляющий код (G-code). Наличие функции симуляции процесса резания помогает избежать столкновений режущей головки с элементами фиксации профиля.
| Параметр | Базовая конфигурация | Продвинутая конфигурация | Премиум / Heavy Duty |
|---|---|---|---|
| Мощность лазера | 3 кВт | 6 кВт | 12–20 кВт |
| Макс. высота двутавра | 300 мм | 500 мм | 800–1000 мм |
| Длина профиля | 6000 мм | 12000 мм | 12000+ мм (с поддержкой) |
| Толщина листа (сталь) | до 15 мм | до 25 мм | до 50 мм |
| Точность позиционирования | ±0,1 мм | ±0,05 мм | ±0,03 мм |
| Система центрирования | Ручная / Полуавтомат | Автоматическая (датчики) | 3D-сканирование + AI-коррекция |
| Стоимость (ориентир 2026) | От $120,000 | От $180,000 | От $350,000 |
Как выбрать лазерный станок для резки двутавра и листа: руководство для инженера
Выбор оборудования — это баланс между техническими требованиями и экономической целесообразностью. Ошибка на этапе выбора модели может привести к простаиванию дорогостоящего актива. Ниже приведен алгоритм принятия решения.
Шаг 1: Анализ номенклатуры изделий
Соберите статистику за последний год: какие профили вы режете чаще всего? Какова максимальная толщина полок и стенки? Если 80% вашей работы — это двутавры высотой до 200 мм из стали Ст3, нет смысла переплачивать за установку мощностью 12 кВт. Вам хватит 3–4 кВт. Однако, если вы планируете расширять ассортимент и работать с нержавейкой или алюминием толщиной 10–15 мм, запас мощности будет критичен.
Шаг 2: Оценка требований к точности
Для строительных конструкций, где зазоры компенсируются сваркой, достаточно точности ±0,5–1,0 мм. Для машиностроения, где детали собираются на болтовых соединениях без подгонки, требуется точность ±0,1–0,2 мм. Обратите внимание на наличие системы компенсации люфта в приводах вращения профиля. Дешевые модели часто имеют обратный удар при реверсе оси C, что приводит к смещению отверстий.
Шаг 3: Проверка программного обеспечения
Запросите демо-версию ПО у поставщика. Попробуйте загрузить реальный чертеж вашего изделия. Насколько быстро происходит импорт? Удобно ли редактировать параметры реза? Есть ли библиотека стандартных профилей (ГОСТ, DIN, ISO)? Плохой софт может увеличить время программирования в 3–5 раз, сводя на нет преимущества скорости резки.
Шаг 4: Сервис и доступность запчастей
В 2026 году логистические цепочки стабилизировались, но вопросы гарантии остаются острыми. Уточните срок поставки расходных частей: сопел, защитных стекол, фокусирующих линз. Наличие склада запчастей в вашей стране или регионе — огромный плюс. Также важно наличие обученных инженеров службы поддержки, которые могут удаленно подключиться к станку для диагностики ошибок ЧПУ.
Диапазон цен и факторы формирования стоимости в 2026 году
Вопрос «сколько стоит лазерный станок для резки двутавра и листа» не имеет однозначного ответа без технического задания. Цена складывается из нескольких компонентов, и понимание этой структуры поможет вам торговаться с поставщиками.
Что влияет на стоимость?
- Бренд лазерного источника: Источники от ведущих мировых производителей (IPG, nLight, Raycus, Max Photonics) имеют разную цену. Китайские бренды второго эшелона предлагают более низкую цену, но могут иметь больший процент отказов диодов.
- Кинематика и приводы: Использование линейных двигателей вместо шарико-винтовых передач (ШВП) увеличивает скорость и точность, но удорожает станок на 20–30%. Для длинных профилей критична жесткость рамы.
- Длина рабочей зоны: Станок на 12 метров требует больше материалов для изготовления базы, более мощных двигателей и сложной системы синхронизации, чем 6-метровая версия.
- Опции автоматизации: Автозагрузка листов, системы очистки дыма, камеры мониторинга процесса резки — все это добавляет к базовой стоимости.
- Таможенные пошлины и логистика: Для импортеров в РФ и страны ЕАЭС важно учитывать ставку НДС и пошлины, а также стоимость доставки негабаритного груза.
Ориентировочные цены (EXW завод-изготовитель)
- Эконом-класс (3 кВт, 6м профиль, базовое ПО): $110,000 – $140,000. Подходит для небольших цехов, работающих с тонким металлом.
- Средний сегмент (6 кВт, 12м профиль, автоцентрирование): $160,000 – $220,000. Золотая середина для большинства металлоконструкций.
- Высокий сегмент (10–12 кВт, прецизионная кинематика, полный автомат): $250,000 – $400,000+. Для крупных холдингов с высокими требованиями к качеству и объему.
Примечание: Цены указаны ориентировочно и могут меняться в зависимости от курса валют и индивидуальных условий контракта. Всегда запрашивайте коммерческое предложение (КП) с фиксацией цены на определенный срок.
Сравнение технологий: Лазер vs Плазма vs Механическая обработка
Почему именно лазер? Часто клиенты спрашивают, нельзя ли обойтись плазмой или ленточной пилой. Давайте сравним объективно.
| Критерий | Лазерная резка | Плазменная резка | Ленточная пила / Фреза |
|---|---|---|---|
| Точность реза | Высокая (±0,1 мм) | Средняя (±0,5–1,0 мм) | Высокая (но только прямые резы) |
| Ширина реза (керф) | 0,2–0,5 мм | 1,5–3,0 мм | 2,0–4,0 мм |
| Термическое воздействие | Минимальное (узкая ЗТВ) | Значительное (широкая ЗТВ) | Отсутствует |
| Сложность контура | Любая (отверстия, пазы, фаски) | Средняя (трудно делать мелкие отверстия) | Низкая (только прямые резы) |
| Скорость на тонких листах | Очень высокая | Средняя | Низкая |
| Эксплуатационные расходы | Средние (электричество, газ, расходники) | Низкие (воздух, дешевые электроды) | Низкие (полотно, СОЖ) |
| Универсальность (лист + профиль) | Да (в одной машине) | Да (но с потерей качества на профиле) | Нет (нужны разные станки) |
Инженерный вывод: Если ваша задача — просто нарезать двутавр на куски по длине, ленточная пила дешевле. Но если вам нужно вырезать отверстия под коммуникации, косынки, маркировку и фаски — лазер окупается за счет исключения последующих операций сверления и фрезерования. Плазма проигрывает в точности и качестве кромки, что критично для сварных соединений высокого класса.
Типичные ошибки при покупке и эксплуатации
На основе анализа обращений в сервисные службы можно выделить ряд распространенных проблем, с которыми сталкиваются владельцы лазерных станков для резки двутавра и листа.
- Игнорирование качества исходного материала: Лазер чувствителен к ржавчине, грязи и масляной пленке. Покупка станка без организации поста предварительной очистки профиля приводит к частому загрязнению оптики и снижению качества реза.
- Неправильный выбор газа: Попытка резать нержавеющую сталь кислородом или толстую черную сталь азотом (без достаточной мощности) приводит к браку. Необходимо четко следовать рекомендациям производителя по режимам резки.
- Отсутствие обслуживания системы охлаждения: Чиллер требует регулярной замены воды и чистки фильтров. Перегрев лазерного источника — одна из самых дорогих поломок, которая часто не покрывается гарантией при нарушении правил эксплуатации.
- Недооценка требований к фундаменту: Длинные станки (12м+) чувствительны к вибрациям и усадке здания. Отсутствие виброразвязки или неправильно подготовленный бетонный пол могут привести к потере точности позиционирования.
Логистика, монтаж и ввод в эксплуатацию
Покупка станка — это только половина дела. Важно обеспечить его правильную интеграцию в производственный процесс.
Доставка: Оборудование поставляется в разобранном виде (рама, портал, электронные шкафы) или модулями. Для 12-метровых станков требуется несколько фур. Убедитесь, что подъездные пути к вашему цеху позволяют заехать длинномерам.
Монтаж: Сборка занимает от 5 до 10 дней. Обязательна лазерная юстировка направляющих и выравнивание оси вращения профиля относительно оси реза листа. Эта операция должна выполняться сертифицированными инженерами производителя.
Обучение: Не ограничивайтесь инструкцией. Требуйте проведения полноценного обучения для операторов и программистов. Они должны понимать не только как нажать кнопку «Пуск», но и как диагностировать простые неисправности, менять сопла и настраивать фокус.
FAQ: Часто задаваемые вопросы о лазерной резке профиля
Какая максимальная толщина двутавра, которую можно резать?
Это зависит от мощности лазера и высоты профиля. Для станка 6 кВт типичный предел — двутавр высотой до 500 мм с толщиной полки до 20–25 мм. Для более толстых полок требуется источник 10–12 кВт. Важно учитывать, что резка ведется по всему периметру, поэтому время обработки растет пропорционально толщине.
Можно ли резать алюминий и медь на таком станке?
Да, но с ограничениями. Алюминий требует высокой мощности и использования азота для получения чистой кромки. Медь и латунь обладают высокой отражающей способностью, что опасно для лазерного источника. Необходимы специальные технологии защиты от обратного отражения (Back-reflection protection) и соответствующие оптические компоненты. Не все стандартные станции готовы к работе с медью «из коробки».
Как долго окупается лазерный станок для резки двутавра и листа?
Срок окупаемости зависит от загрузки. При работе в одну смену и средней загрузке 50–60% времени, средний срок окупаемости составляет 18–24 месяца. Это достигается за счет экономии фонда оплаты труда (меньше операторов), снижения брака и увеличения скорости прохождения заказа.
Нужен ли специальный фундамент?
Да, рекомендуется отдельный фундамент, не связанный с фундаментом здания, чтобы исключить передачу вибраций. Производитель предоставляет чертежи фундаментов с указанием нагрузок. Для длинных станков критична горизонтальность пола (допуск не более 2 мм на 10 метров длины).
Что делать, если двутавр кривой?
Современные станки оснащены функцией сканирования профиля. Система измеряет реальное положение балки и корректирует траекторию реза. Однако, если кривизна превышает допустимые нормы (например, более 5 мм на метр), рекомендуется предварительно править профиль или использовать станки с системой активной компенсации в реальном времени.
Почему выбирают Jinan Safety United: надежность от производителя
Выбор поставщика оборудования в 2026 году определяется не только ценой, но и глубиной технической экспертизы, качеством сборки и наличием локальной поддержки. Компания Jinan Safety United Technology and Trade Co., Ltd., работающая под брендом SAFETY CNC, представляет собой один из ведущих китайских технологических центров, специализирующихся на разработке и производстве высокоточного оборудования для обработки металлоконструкций.
Расположенная в городе Цзинань — ключевом индустриальном хабе Китая, компания обладает более чем 10-летним опытом в проектировании станков для тяжелого машиностроения и строительной отрасли. В отличие от торговых посредников, Jinan Safety United осуществляет полный цикл производства: от входного контроля комплектующих до финального тестирования каждого станка на собственных испытательных линиях. Это гарантирует стабильность геометрической точности и долговечность оборудования даже при интенсивной нагрузке.
Ключевым преимуществом для российских заказчиков является развитая инфраструктура сервиса. Компания имеет официальные выставочные залы в России и Кыргызстане, где можно «вживую» оценить качество сборки оборудования SAFETY CNC. Кроме того, в РФ действует штатная команда инженеров, обеспечивающая пуско-наладку, обучение персонала и оперативное устранение неисправностей. Такой подход позволяет минимизировать простои и обеспечивает клиентам устойчивое повышение производительности.
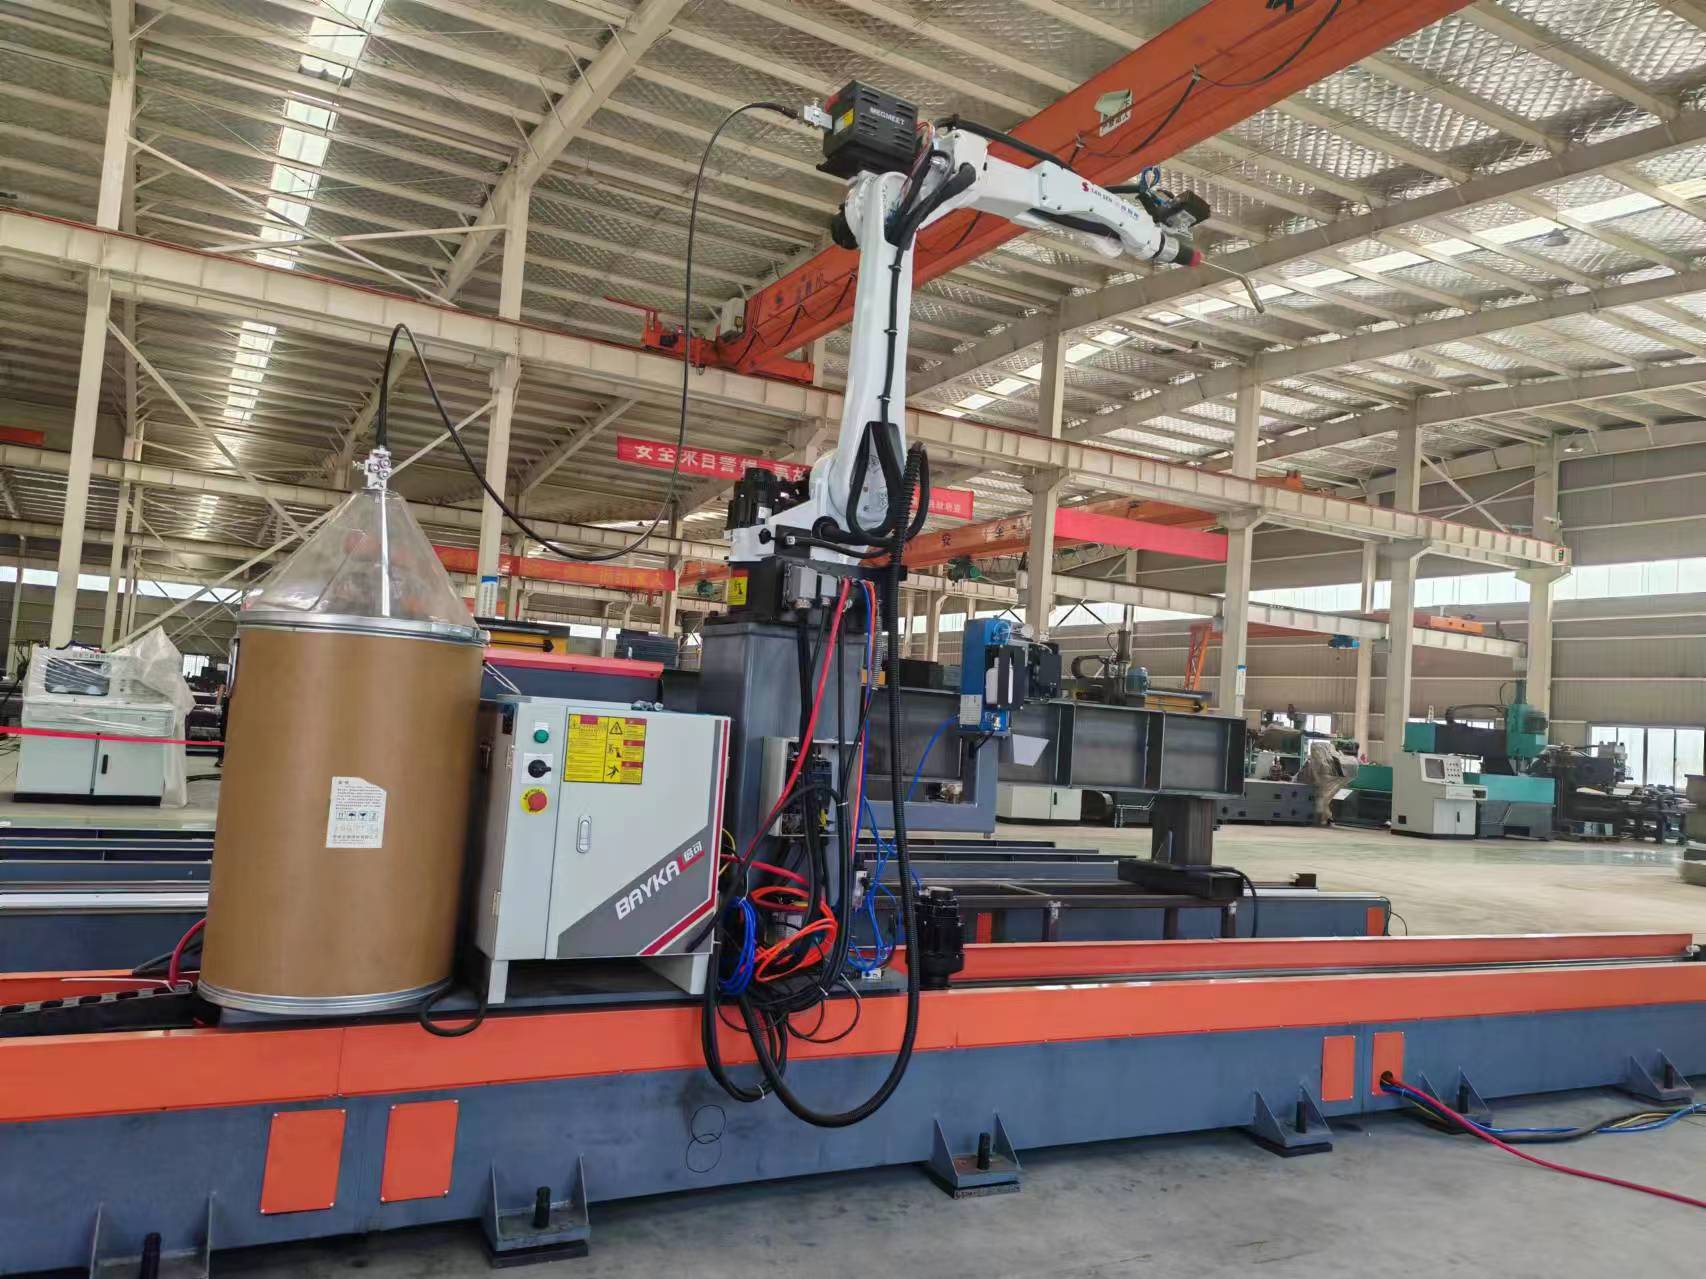
Помимо лазерных комплексов, портфель решений SAFETY CNC включает портальные сверлильно-фрезерные станки (серии PXD, PCD), автоматические линии для обработки двутавров (BHD), уголковой стали (CDM) и роботизированные сварочные системы. Все оборудование поставляется с полной технической документацией на русском языке и адаптировано под стандарты ГОСТ и ЕАЭС, что делает его идеальным выбором для предприятий, стремящихся к технологическому лидерству.
Рекомендации по покупке и заключительные мысли
Выбирая лазерный станок для резки двутавра и листа, вы инвестируете в гибкость вашего производства. В 2026 году конкуренция на рынке металлоконструкций диктует необходимость быстрого реагирования на заказы и высокого качества продукции. Оборудование, которое позволяет за один проход превратить сырую балку в готовую деталь под сварку, дает вам стратегическое преимущество.
Мы рекомендуем:
- Не гнаться за максимальной мощностью, если она не обоснована технологией. Лучше взять станок средней мощности, но с более точной кинематикой и хорошим ПО.
- Обратить внимание на сервисную поддержку. Наличие инженера в вашем часовом поясе может сэкономить дни простоя.
- Запросить тестовую резку ваших конкретных изделий на заводе-изготовителе или у дилера. Это лучший способ проверить реальную производительность и качество.
Компания Jinan Safety United предлагает комплексные решения по поставке, монтажу и сервисному обслуживанию лазерного оборудования SAFETY CNC. Мы помогаем подобрать конфигурацию, исходя из ваших конкретных задач и бюджета, обеспечивая полную техническую поддержку на всех этапах внедрения.
Готовы повысить эффективность вашего производства? Свяжитесь с нашими инженерами для получения детального технического предложения и расчета окупаемости для вашего предприятия.