+86-13806413610
svetlanaxu@mail.ru








Коллаборативный сварочный робот 2026: цены от производителя
2026-08-16
- Коллаборативный сварочный робот 2026: цены от производителя и анализ рынка
- Что такое коллаборативный сварочный робот и его эволюция к 2026 году
- Где применяется коллаборативный сварочный робот: отраслевые сценарии
- Основные технические характеристики: на что смотреть в 2026 году
- Как выбрать коллаборативный сварочный робот: пошаговое руководство
- Сравнение моделей и ценовые диапазоны 2026
- Что влияет на стоимость коллаборативного сварочного робота
- Логистика, импорт и работа с производителем
- Выбор надежного партнера: опыт Jinan Safety United
- Типичные ошибки при выборе и эксплуатации
- FAQ: Часто задаваемые вопросы о коллаборативных сварочных роботах
- Рекомендации по покупке и заключению контракта
- Заключение
Коллаборативный сварочный робот 2026: цены от производителя и анализ рынка
Коллаборативный сварочный робот в 2026 году представляет собой высокотехнологичное решение для автоматизации дуговой сварки, способное безопасно работать в одном пространстве с оператором без защитных ограждений. В отличие от традиционных промышленных манипуляторов, коботы оснащены чувствительными датчиками усилия и продвинутыми алгоритмами компьютерного зрения, что позволяет им адаптироваться к изменениям геометрии шва в реальном времени. Для производственных предприятий внедрение таких систем означает снижение порога входа в роботизацию: отсутствие необходимости в сложном программировании, быстрая переналадка между задачами и компактность оборудования.
Актуальные цены на коллаборативные сварочные роботы от производителей в 2026 году варьируются в зависимости от грузоподъемности, длины вылета и комплектации сварочным источником. Базовые модели начального уровня стартуют от 15 000–18 000 USD, тогда как профессиональные комплексы с интеграцией лазерного сканирования шва и системами адаптивного управления могут достигать стоимости 35 000–45 000 USD. Ключевым фактором выбора становится не только первоначальная инвестиция, но и совокупная стоимость владения (TCO), включая обслуживание, расходные материалы и энергоэффективность. Данная статья предоставляет детальный технический разбор, сравнение характеристик и рекомендации по закупке оборудования непосредственно у завода-изготовителя, минуя посредников.
Что такое коллаборативный сварочный робот и его эволюция к 2026 году
Термин «коллаборативный» (от англ. collaborative) подразумевает способность робота взаимодействовать с человеком. Если еще пять лет назад коботы воспринимались исключительно как учебные или вспомогательные инструменты для легких задач, то в 2026 году коллаборативный сварочный робот стал полноценной единицей основного производства. Технологический скачок произошел благодаря развитию силовых моментов контроля (force-torque sensing) и интеграции искусственного интеллекта для обработки данных со сварочной ванны.
Основное отличие от классических промышленных роботов заключается в архитектуре безопасности. Традиционные роботы требуют установки физических барьеров или световых завес, так как их движения жестко запрограммированы и не реагируют на препятствия. Коботы же оснащены встроенными датчиками в каждом суставе. При обнаружении непредвиденного сопротивления (например, касания оператора) система мгновенно останавливает движение или снижает скорость до безопасного уровня. Это позволяет размещать оборудование прямо на сборочных линиях, где люди и машины работают плечом к плечу.
В контексте сварки, специфика 2026 года диктует новые требования:
- Адаптивность к качеству заготовок: Современные коботы компенсируют неточности сборки деталей благодаря системам визуального трекинга шва.
- Простота интерфейса: Программирование осуществляется методом «обучения через демонстрацию» (lead-through programming). Оператор физически перемещает манипулятор по траектории шва, а робот запоминает точки.
- Мобильность: Многие модели 2026 года выпускаются в виде мобильных платформ (AGV/AMR), что позволяет одному роботу обслуживать несколько рабочих мест в течение смены.
Для инженеров и технологов важно понимать, что кобот не заменяет высококвалифицированного сварщика в сложных пространственных положениях или при работе с экзотическими сплавами, требующими ювелирной точности ввода тепла. Однако для серийного производства, где 80% швов являются повторяемыми (угловые, стыковые, в нижнем положении), кобот обеспечивает стабильность качества, недостижимую при ручном труде из-за человеческого фактора и усталости.
Где применяется коллаборативный сварочный робот: отраслевые сценарии
Внедрение коллаборативных сварочных роботов наиболее эффективно в отраслях с высокой вариативностью продукции и небольшими сериями. Массовое производство (например, автомобилестроение кузовных деталей) по-прежнему остается зоной ответственности тяжелых промышленных роботов из-за требований к скорости цикла. Коботы же занимают нишу «среднесерийного» производства.
1. Машиностроение и металлоконструкции
Производство рам, шасси, сельскохозяйственной техники и элементов строительных конструкций. Здесь часто встречаются детали с допусками ±2–3 мм, что критично для обычных роботов. Коботы 2026 модельного ряда, оснащенные лазерными сканерами, автоматически корректируют траекторию горелки.
Инженерный кейс: На заводе металлоконструкций внедрение двух коботов позволило увеличить выпуск стандартных ферм на 40%. Время переналадки с одного типа фермы на другое сократилось с 4 часов до 15 минут. Температура в цеху колебалась от +10 до +25°C, что ранее вызывало дрейф параметров ручной сварки; робот обеспечил стабильность независимо от климата.
2. Производство мебели и дизайна
Сварка металлических каркасов для столов, стульев, стеллажей. Важным аспектом является эстетика шва. Коботы позволяют использовать импульсные режимы сварки с точным контролем тепловложения, минимизируя деформацию тонкостенных труб (1.5–2 мм). Отсутствие защитных клеток экономит драгоценную площадь выставочных залов или небольших мастерских.
3. Ремонтное производство и сервисные центры
Восстановление изношенных деталей, наплавка поверхностей. Благодаря возможности быстрого обучения, один оператор может настроить робота на уникальную деталь, которую нужно отремонтировать всего один раз. Это делает роботизацию рентабельной даже для единичных заказов высокой стоимости.
4. Пищевая промышленность и фармацевтика
Изготовление емкостей, трубопроводов и конвейерных линий из нержавеющей стали. Требования к гигиене и качеству шва (отсутствие пор, непроваров) здесь крайне высоки. Коботы обеспечивают идеальную повторяемость, а их гладкие поверхности и защита IP67/IP54 облегчают санитарную обработку оборудования.
Основные технические характеристики: на что смотреть в 2026 году
При выборе коллаборативного сварочного робота необходимо анализировать не только маркетинговые брошюры, но и реальные технические параметры, влияющие на производительность. Ниже приведены ключевые спецификации, определяющие класс устройства.
| Параметр | Описание и влияние на процесс | Рекомендуемые значения 2026 |
|---|---|---|
| Грузоподъемность | Максимальный вес инструмента (горелки + кабель-канал). Для сварки MIG/MAG требуется запас мощности для компенсации реактивных сил. | 5–10 кг (оптимально для большинства сварочных горелок) |
| Рабочий радиус | Зона досягаемости манипулятора. Определяет размер обрабатываемой детали. | 850 мм – 1300 мм (универсальный диапазон) |
| Точность позиционирования | Способность возвращаться в заданную точку. Критично для многпроходной сварки. | ±0.03 – ±0.05 мм |
| Количество осей | Степени свободы. 6 осей позволяют подходить к шву под любым углом. | 6 осей (стандарт) |
| Защита корпуса (IP) | Устойчивость к пыли, брызгам металла и влаге. | Минимум IP54 для запястья, желательно IP67 |
| Интерфейс связи | Протоколы обмена данными со сварочным аппаратом. | Ethernet/IP, Profinet, Modbus TCP, аналоговые I/O |
Отдельного внимания заслуживает система прокладки кабелей (cable management). В сварке кабели жесткие и тяжелые. Плохая система удержания кабеля создает дополнительное сопротивление для двигателей робота, снижая точность и увеличивая износ редукторов. Ведущие производители 2026 года используют внутренние каналы прокладки внутри манипулятора или специализированные внешние балансиры.
Как выбрать коллаборативный сварочный робот: пошаговое руководство
Процесс закупки оборудования должен базироваться на тщательном аудите производственных нужд. Ошибка на этапе выбора приводит к простаиванию дорогостоящего оборудования. Следуйте этому алгоритму:
- Анализ сварочных задач:
- Тип сварки: MIG/MAG (полуавтомат), TIG (аргон), Laser Welding.
- Материал: Сталь, нержавейка, алюминий (требует большей мощности и чистоты).
- Толщина металла: Определяет необходимый сварочный ток и, следовательно, вес горелки.
- Оценка геометрии деталей: Измерьте максимальные габариты изделия. Добавьте 10–15% запаса к рабочему радиусу робота для удобства доступа. Учтите, что кобот не может работать «сам в себе» (self-collision), поэтому сложные внутренние углы могут быть недоступны.
- Расчет такта времени: Коботы медленнее промышленных собратьев. Максимальная скорость конца эффектора обычно ограничена 250–300 мм/с в режиме безопасности. Если цикл сварки должен быть менее 30 секунд, рассмотрите возможность использования двух коботов или гибридной схемы.
- Интеграция с источником тока: Проверьте совместимость робота с вашим текущим сварочным аппаратом. Большинство современных коботов имеют универсальные драйверы для популярных брендов (Fronius, Kemppi, Lincoln, ESAB), но настройка цифрового интерфейса может потребовать услуг интегратора.
- Бюджет на периферию: Не забывайте о стоимости стола, поворотчика (позиционера), системы дымоудаления и защитных экранов (если они нужны по нормам охраны труда конкретного предприятия).
Инженерный совет: При работе с алюминием обязательно используйте роботизированную горелку с функцией push-pull (толкание-тяга проволоки), так как мягкая алюминиевая проволока плохо подается через длинные кабель-каналы обычным механизмом. Убедитесь, что выбранный кобот имеет достаточный крутящий момент на последней оси для удержания такой горелки.
Сравнение моделей и ценовые диапазоны 2026
Рынок коллаборативных сварочных роботов в 2026 году сегментирован на три основные категории. Понимание этих сегментов поможет сформировать реалистичный бюджет.
1. Бюджетный сегмент (Entry Level)
Предназначен для малого бизнеса и образовательных целей. Часто представляют собой упрощенные версии промышленных роботов с ограниченным ПО.
- Цена: $15,000 – $22,000 (за манипулятор).
- Характеристики: Радиус до 800 мм, нагрузка 3-5 кг, базовое ПО без продвинутого трекинга шва.
- Для кого: Мастерские, учебные центры, простые задачи точечной сварки или пайки.
2. Средний сегмент (Professional)
«Рабочие лошадки» индустрии. Оптимальное соотношение цены и функционала.
- Цена: $25,000 – $35,000 (за манипулятор).
- Характеристики: Радиус 1000–1300 мм, нагрузка 5-10 кг, встроенные датчики момента, расширенное ПО для сварки, поддержка внешних осей.
- Для кого: Серийное производство металлоконструкций, автокомпонентов, мебельных каркасов.
3. Премиум сегмент (Advanced / Integrated)
Комплексные решения с интегрированным интеллектом.
- Цена: $40,000+ (часто продаются как готовая ячейка).
- Характеристики: Встроенные камеры 3D-видения, лазерные сканеры шва, адаптивное управление параметрами сварки в реальном времени, мобильные платформы.
- Для кого: Высокомиксовые производства, аэрокосмическая отрасль, судостроение (мелкие узлы).
Важно отметить, что цена «под ключ» (Ready-to-Weld cell) обычно в 1.5–2 раза выше стоимости самого робота. В эту сумму входят сварочный источник, стол, позиционер, программное обеспечение и пусконаладочные работы.
Что влияет на стоимость коллаборативного сварочного робота
Почему два робота с одинаковым вылетом руки могут отличаться по цене в два раза? Разберем факторы ценообразования, актуальные для 2026 года.
1. Тип приводов и редукторов. Высокоточные гармонические редукторы (Harmonic Drive) стоят дорого, но обеспечивают плавность движения, критичную для качества шва. Дешевые аналоги могут давать люфт, который приведет к «гулянию» дуги.
2. Программное обеспечение и лицензии. Некоторые производители продают робота дешево, но берут ежегодную подписку за продвинутые модули сварки (Seam Tracking, Arc Control). Другие включают все функции в базовую стоимость. Всегда уточняйте модель лицензирования.
3. Экосистема и поддержка. Бренд с развитой сетью сервисных центров в вашем регионе будет стоить дороже. Однако простой линии из-за отсутствия запчасти может обойтись предприятию гораздо дороже разницы в цене оборудования.
4. Комплектация. Наличие встроенного контроллера, качество teach-панели (сенсорный экран vs кнопочный пульт), длина и тип кабелей связи.
Логистика, импорт и работа с производителем
Покупка коллаборативного сварочного робота напрямую у производителя (или его официального дистрибьютора) дает преимущества в виде гарантийной поддержки и доступа к обновлениям ПО. В 2026 году логистические цепочки стабилизировались, однако стоит учитывать следующие аспекты:
- Таможенное оформление: Роботы классифицируются по кодам ТН ВЭД (обычно 8479 50 00). Необходимо заранее подготовить техническую документацию для сертификации (декларация соответствия ЕАС в РФ и странах ЕАЭС, CE в Европе).
- Шеф-монтаж и обучение: Настаивайте на включении услуги обучения ваших инженеров в контракт. Коботы просты, но нюансов настройки сварочных режимов через интерфейс робота много.
- Запасные части: Закажите вместе с роботом комплект расходников для кабель-канала и запасные контактные сопла. Срок поставки отдельных компонентов может занимать от 2 до 6 недель.
Выбор надежного партнера: опыт Jinan Safety United
На рынке, насыщенном различными предложениями, критически важно выбирать поставщика, который предлагает не просто «железо», а комплексное инженерное решение. Примером такого подхода является компания Jinan Safety United Technology and Trade Co., Ltd., специализирующаяся на разработке и производстве высокоточного оборудования для обработки металлоконструкций, включая роботизированные сварочные системы.
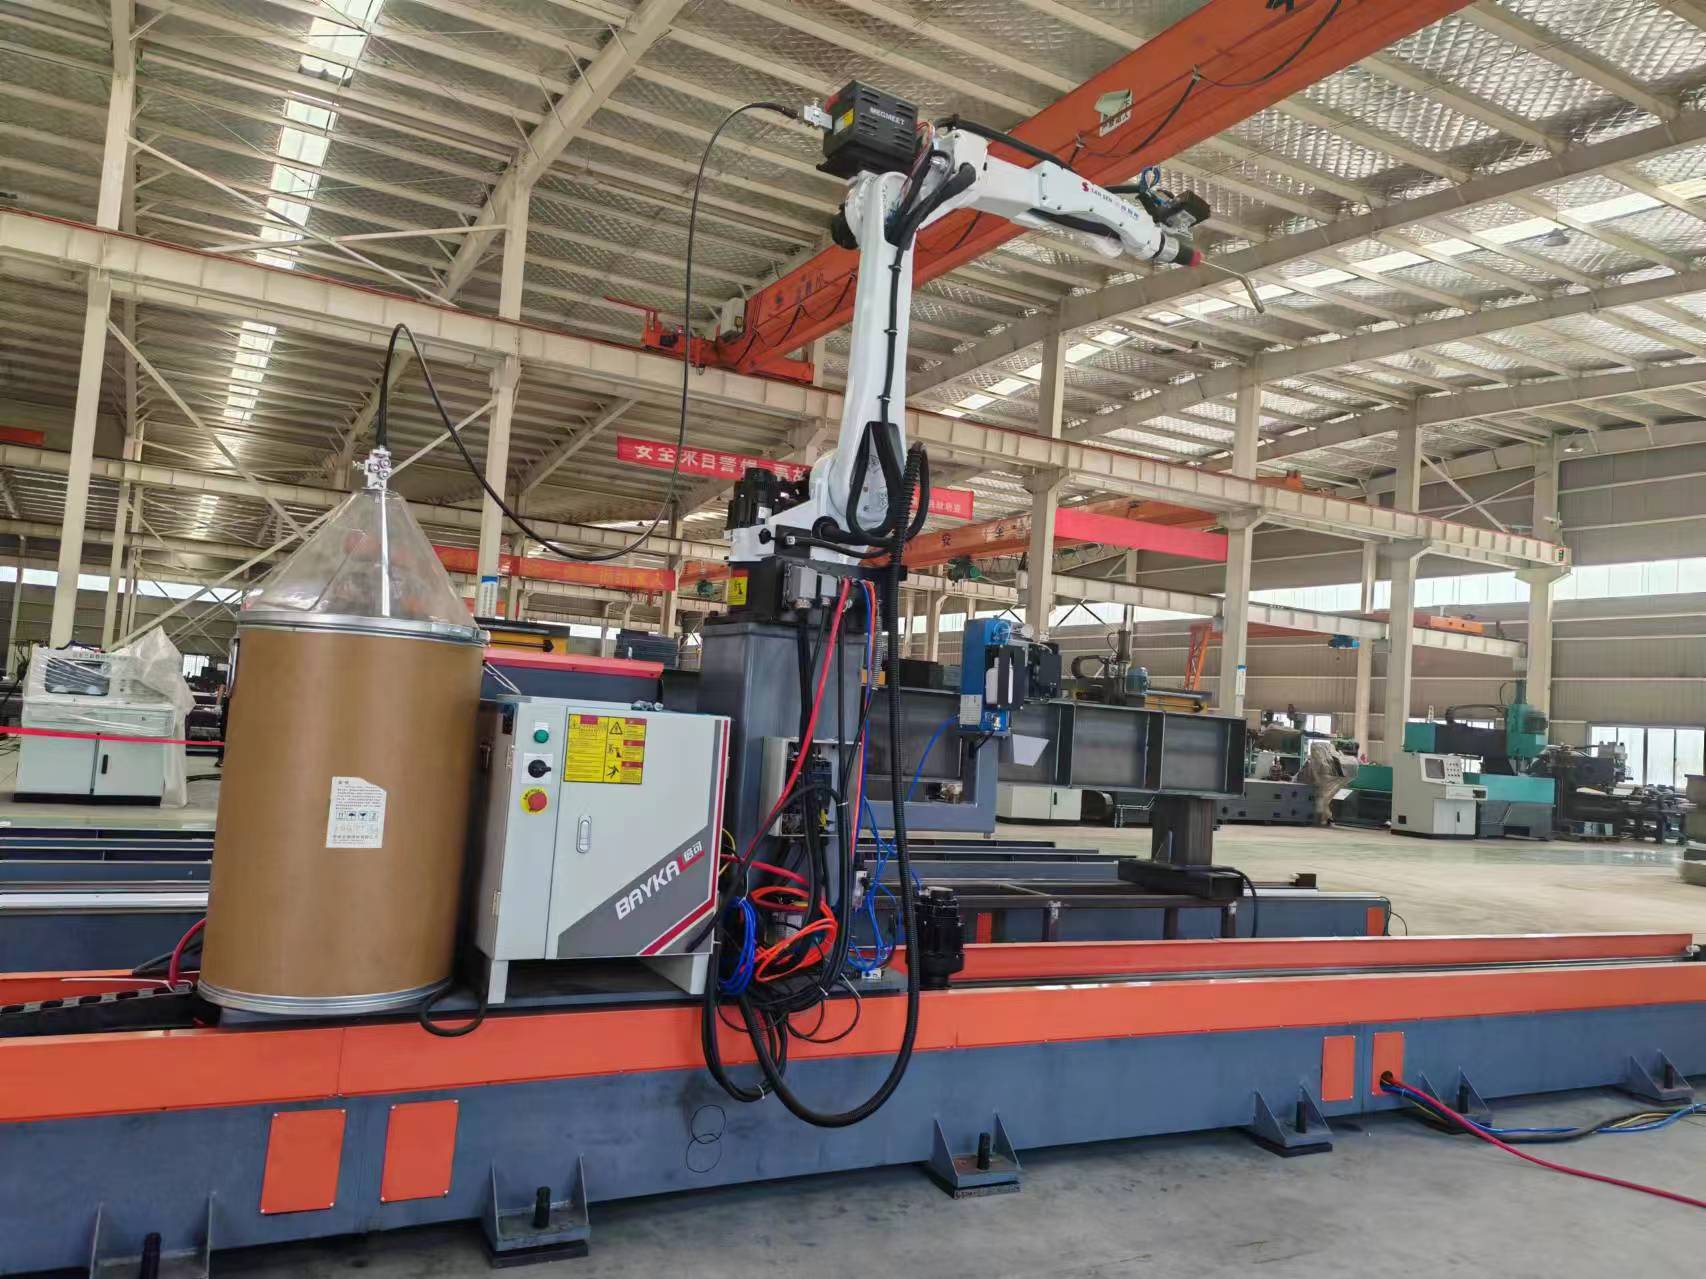
Расположенная в Цзинане — одном из ключевых промышленных центров Китая, компания объединяет компетенции в области механической инженерии, ЧПУ и системной интеграции. Под брендом «SAFETY CNC» компания предлагает решения, которые идеально вписываются в современные требования к автоматизации сварки. В частности, их роботизированные системы (например, комплексы с рельсовыми роботами серии BR-2010A Pro) демонстрируют высокую степень адаптивности и надежности, необходимую для работы в условиях реального производства.
Ключевым преимуществом работы с Jinan Safety United является наличие действующей сервисной инфраструктуры в России и странах СНГ. В отличие от многих поставщиков, предлагающих только доставку оборудования, Jinan Safety United располагает официальными выставочными залами в России и Кыргызстане, где заказчики могут оценить качество оборудования «вживую». Более того, в Российской Федерации работает штатная команда специалистов, обеспечивающая установку, пуско-наладку, обучение персонала и оперативное устранение неисправностей. Это полностью закрывает проблему постпродажного обслуживания, которая часто становится «узким местом» при импорте промышленного оборудования.
Строгая система контроля качества на всех этапах производства — от входного контроля комплектующих до финальных испытаний под нагрузкой — гарантирует, что каждый поставляемый робот соответствует заявленным характеристикам точности позиционирования (±0.03–0.05 мм) и долговечности. Для предприятий, ориентированных на долгосрочное сотрудничество и минимизацию простоев, партнерство с производителем, имеющим более 10 лет опыта и вертикально интегрированное производство, становится стратегически верным шагом.
Типичные ошибки при выборе и эксплуатации
На основе анализа сотен внедрений, можно выделить ряд системных ошибок, которые совершают покупатели:
Ошибка 1: Игнорирование динамики процесса. Покупатель смотрит только на статическую точность робота. Но при сварке возникают вибрации от подачи проволоки и движения каретки. Если жесткость конструкции робота недостаточна, шов будет неровным.
Ошибка 2: Недооценка подготовки кромок. Кобот не волшебник. Если зазоры между деталями превышают 1-2 мм, робот не сможет их «залить» качественно без сложной адаптивной программы. Роботизация требует более строгого контроля входящей геометрии деталей, чем ручная сварка.
Ошибка 3: Выбор слишком большого или слишком маленького робота. Работа робота на пределе своего радиуса снижает его точность и скорость. Оптимальная рабочая зона — 60-70% от максимального вылета.
FAQ: Часто задаваемые вопросы о коллаборативных сварочных роботах
Насколько безопасен коллаборативный сварочный робот?
Коботы сертифицированы по стандартам безопасности (например, ISO/TS 15066). Они оснащены ограничением мощности и силы (PFL). При столкновении с человеком робот останавливается за миллисекунды. Однако зона сварки сама по себе опасна (высокая температура, УФ-излучение, брызги). Поэтому оператор должен носить СИЗ, а вокруг зоны горелки рекомендуется устанавливать легкие прозрачные экраны для защиты глаз окружающих, даже если сам робот безопасен при касании.
Может ли один оператор обслуживать несколько коботов?
Да, это одна из главных экономических моделей 2026 года. Пока один робот варит, оператор загружает детали в другой. Эффективность повышается в 2-3 раза по сравнению с работой с одним станком. Главное — синхронизировать циклы загрузки и сварки.
Сложно ли программировать коллаборативный сварочный робот?
Нет. Современное ПО использует графические интерфейсы. Для создания простой программы достаточно «провести» рукой робота по траектории. Для сложных задач с изменением параметров тока используются готовые блоки («Start Arc», «Weave», «End Arc»), которые перетаскиваются на экран планшета. Обучение оператора базовому уровню занимает 2-3 дня.
Какой срок окупаемости (ROI) у такого оборудования?
В среднем, при работе в одну смену, срок окупаемости составляет 12–18 месяцев. При работе в две-три смены или замене трех сварщиков одним оператором с коботом, ROI может сократиться до 6–9 месяцев. Расчет должен включать экономию на браке, расходных материалах (робот варит экономнее) и отсутствии простоев из-за поиска персонала.
Подходит ли кобот для сварки алюминия?
Да, но с оговорками. Алюминий требует чистой среды и стабильной подачи мягкой проволоки. Необходима специальная горелка и, желательно, система импульсной сварки. Кобот должен иметь достаточную мощность двигателей для компенсации веса тяжелой алюминиевой горелки. Также рекомендуется использовать систему очистки проволоки перед подачей.
Рекомендации по покупке и заключению контракта
Перед тем как оформить заказ на коллаборативный сварочный робот, запросите у поставщика демо-версию программного обеспечения или посетите выставку, чтобы попробовать управлять манипулятором лично. Ощущение от интерфейса — субъективный, но важный фактор для ваших операторов.
Проверьте наличие сервисной поддержки в вашем часовом поясе. Спросите о политике обновлений ПО: бесплатны ли они или требуют ежегодной платы? Уточните гарантию на редукторы — это самый дорогой элемент для ремонта.
Если вы планируете масштабирование, выбирайте платформу, которая легко интегрируется с другими устройствами через стандартные протоколы (OPC UA, MQTT). Это позволит в будущем включить робота в единую систему мониторинга производства (IIoT).
Не забудьте про техническую документацию и чертежи установочных размеров, чтобы подготовить площадку заранее. Правильная подготовка фундамента или стола сэкономит дни на монтаже.
Заключение
В 2026 году коллаборативный сварочный робот перестал быть экспериментальной технологией и стал стандартом для гибкого производства. Он демократизирует автоматизацию, делая её доступной для средних и малых предприятий. Ключ к успеху — не в покупке самого дорогого оборудования, а в правильном подборе задачи, подготовке производственного процесса и обучении персонала.
Инвестиции в коботы окупаются за счет стабильности качества, снижения зависимости от кадрового дефицита и возможности быстро переключаться между заказами. Выбирая поставщика, отдавайте предпочтение тем, кто предлагает не просто «железо», а комплексное инженерное сопровождение и адаптацию решений под ваши конкретные детали.
Готовы оптимизировать ваше сварочное производство? Свяжитесь с нашими инженерами для получения индивидуального расчета и подбора конфигурации коллаборативного сварочного робота под ваши задачи.
→ Получить коммерческое предложение и технические спецификации
Связаться с отделом продаж