+86-13806413610
svetlanaxu@mail.ru








Волоконный лазерный станок для резки металла: цена от производителя 2026
2026-08-15
- Волоконный лазерный станок для резки металла: цена от производителя и технические реалии 2026 года
- Эволюция технологии: почему волоконный лазер доминирует в 2026 году
- Ключевые компоненты станка: на что влияет каждый узел
- Как выбрать мощность: инженерный подход к расчетам
- Ценообразование: из чего складывается стоимость в 2026 году
- Пример интеграции решений: опыт Jinan Safety United
- Применение в отраслях: реальные кейсы и экономика
- Типичные ошибки при выборе и эксплуатации
- Логистика, монтаж и ввод в эксплуатацию
- FAQ: Часто задаваемые вопросы о волоконных лазерах
- Рекомендации по покупке и заключению договора
- Заключение: инвестиция в эффективность
Волоконный лазерный станок для резки металла: цена от производителя и технические реалии 2026 года
Волоконный лазерный станок для резки металла представляет собой высокотехнологичное промышленное оборудование, использующее оптическое волокно в качестве активной среды для генерации лазерного луча. В 2026 году это решение является абсолютным стандартом для металлообработки, обеспечивая скорость резки углеродистой стали до 30–40 м/мин при толщине 1 мм и минимальную ширину реза (керфа) от 0,1 мм. Ключевое преимущество технологии — высокий КПД преобразования электроэнергии (до 30–45%), что снижает эксплуатационные расходы на 40% по сравнению с CO2-аналогами. Оборудование применяется в авиастроении, автомобилестроении, производстве рекламных конструкций и тяжелой промышленности для обработки листового металла, труб и профилей.
Покупка волоконно лазерного станка для резки металла напрямую у производителя в текущих экономических условиях позволяет сократить капитальные затраты на 15–25%, исключив посреднические наценки. Однако цена не является единственным критерием. Инженеры и закупщики должны учитывать совокупную стоимость владения (TCO), которая включает расходные материалы (сопла, защитные линзы, керамика), потребление газа и обслуживание источника излучения. Данная статья предоставляет глубокий технический анализ рынка 2026 года, помогая избежать ошибок при выборе мощности, конфигурации станины и системы ЧПУ.
Эволюция технологии: почему волоконный лазер доминирует в 2026 году
Рынок лазерной резки претерпел радикальные изменения за последнее десятилетие. Если в начале 2010-х годов безальтернативными лидерами были газовые (CO2) лазеры, то к 2026 году волоконно лазерный станок для резки металла занял более 85% доли рынка в сегменте листового металла толщиной до 25 мм. Это смещение парадигмы обусловлено фундаментальными физическими преимуществами волоконной технологии.
Физические принципы и эффективность
В основе оборудования лежит лазерный источник, где излучение генерируется и передается по гибкому оптическому волокну, легированному редкоземельными элементами (обычно иттербием). Отсутствие зеркал и сложной системы юстировки, характерной для CO2-лазеров, делает систему крайне устойчивой к вибрациям и температурным перепадам цеха.
Для инженера важно понимать разницу в длине волны. Волоконный лазер работает на длине волны 1,06–1,08 мкм, тогда как CO2 — на 10,6 мкм. Более короткая длина волны волоконного лазера лучше поглощается металлами, особенно цветными (медь, латунь, алюминий). Это позволяет резать отражающие материалы с меньшей мощностью и меньшим риском повреждения оптики, хотя и требует специальных антиотражающих технологий в режущей голове.
Сравнение с альтернативами: объективные данные
Чтобы принять взвешенное решение, необходимо сравнить волоконную технологию с плазмой и традиционными газовыми лазерами. Ниже приведена таблица сравнительных характеристик для типовых задач металлообработки.
| Параметр | Волоконный лазер (Fiber) | CO2 Лазер | Плазменная резка |
|---|---|---|---|
| Толщина стали (макс. экономичная) | до 25–30 мм | до 20–25 мм | до 50+ мм |
| Скорость резки (1 мм сталь) | 25–40 м/мин | 10–15 м/мин | 2–4 м/мин |
| Потребление электроэнергии | Низкое (КПД ~35%) | Высокое (КПД ~10%) | Среднее |
| Ширина реза (керф) | 0,1–0,3 мм | 0,15–0,4 мм | 1,5–3,0 мм |
| Обслуживание оптики | Минимальное (нет зеркал) | Регулярная юстировка | Замена электродов/сопел |
| Качество края реза | Высокое, часто без зачистки | Отличное | Требует зачистки (грят) |
Как видно из данных, волоконно лазерный станок для резки металла выигрывает в скорости и энергоэффективности. Плазма остается актуальной только для очень толстых металлов (свыше 30–40 мм), где стоимость лазерной резки становится неоправданно высокой из-за расхода газа и времени.
Ключевые компоненты станка: на что влияет каждый узел
Цена волоконно лазерного станка для резки металла формируется не только мощностью источника, но и качеством периферийных компонентов. В 2026 году рынок насыщен предложениями, где внешне одинаковые машины могут отличаться надежностью в разы. Разберем архитектуру современного станка.
1. Источник лазерного излучения (Laser Source)
Сердце машины. Основные игроки на рынке источников — IPG Photonics, Raycus, Max Photonics, nLight. В 2026 году наблюдается тренд на модульные источники. Если один модуль выходит из строя, станок может продолжать работу на сниженной мощности, что критично для непрерывного производства. Для резки нержавеющей стали и алюминия предпочтительны источники с функцией «зеленого» или синего лазера в гибридном исполнении, но классические инфракрасные источники остаются рабочими лошадками для черных металлов.
2. Режущая голова (Cutting Head)
Современные головы оснащены автофокусом и системами защиты от обратного отражения. Бренды вроде Precitec, Raytools и WSX предлагают головы с возможностью быстрой смены линз и сопел. Наличие датчика столкновения и системы мониторинга состояния линзы (protective window) обязательно для предотвращения аварий. Дешевые аналоги часто не имеют эффективного охлаждения керамики, что приводит к трещинам при интенсивной работе.
3. Система ЧПУ и приводы (CNC & Drives)
Динамика станка определяется приводами. Серводвигатели Panasonic, Yaskawa или Siemens обеспечивают точность позиционирования до ±0,03 мм. Важный параметр — ускорение осей. Для тонколистовой стали (до 3 мм) требуется ускорение 1.5–2 G, чтобы реализовать высокую скорость резки на сложных контурах. Станина должна быть сварена из толстостенных труб и подвергнута отпуску для снятия внутренних напряжений, иначе геометрия станка «поплывет» через год работы.
4. Система подачи газа
Качество реза напрямую зависит от чистоты и давления газа. Азот (N2) используется для получения чистого, неокисленного реза на нержавейке и алюминии. Кислород (O2) применяется для углеродистой стали, где он выступает как катализатор экзотермической реакции, увеличивая скорость резки. Современные станции газоподготовки должны обеспечивать стабильное давление с точностью до 0,1 бар.
Как выбрать мощность: инженерный подход к расчетам
Одна из самых частых ошибок закупщиков — выбор избыточной или недостаточной мощности. Мощность волоконно лазерного станка для резки металла измеряется в киловаттах (кВт) и определяет максимальную толщину пробиваемого материала и скорость работы.
- 1 кВт – 1.5 кВт: Оптимально для тонкого листа (до 3–4 мм). Высокая скорость, низкое потребление газа. Идеально для рекламного бизнеса, изготовления корпусов электроники, вентиляции.
- 3 кВт – 4 кВт: «Золотая середина» для большинства металлообрабатывающих цехов. Позволяет уверенно резать сталь до 10–12 мм, нержавейку до 8 мм, алюминий до 6 мм. Скорость резки 1 мм стали превышает 20 м/мин.
- 6 кВт – 12 кВт: Тяжелый сегмент. Позволяет резать сталь до 20–25 мм с приемлемой скоростью. Требует мощной системы газообеспечения (высокий расход азота). Окупаемость достигается только при загрузке в 2–3 смены.
- 20 кВт и выше: Специализированные решения для замены плазмы и механической обработки толстых плит. Требуют серьезной инфраструктуры и квалифицированного персонала.
Инженерное примечание: Увеличение мощности не линейно увеличивает производительность. При резке тонкого листа (< 3 мм) разница между 3 кВт и 6 кВт будет минимальной, так как ограничение накладывает скорость перемещения портала, а не скорость плавления металла. Переплата за лишние киловатты в этом случае не окупится.
Ценообразование: из чего складывается стоимость в 2026 году
Запрос «волоконно лазерный станок для резки металла цена» часто приводит к разбросу значений от 1,5 млн рублей до 15 млн рублей и выше. Понимание структуры цены помогает вести переговоры с производителем.
Диапазон цен (ориентировочно, FOB Китай/Россия):
- Бюджетные модели (1–1.5 кВт, локальная электроника): $15,000 – $25,000.
- Средний сегмент (3–4 кВт, брендовые компоненты Raytools/Precitec): $35,000 – $60,000.
- Премиум/Высокая мощность (6–12 кВт, IPG source, автоматические паллетчики): $80,000 – $150,000+.
Факторы, влияющие на итоговую смету:
- Бренд источника: IPG Photonics традиционно дороже китайских аналогов (Raycus, Max) на 20–30%, но считается более надежным для круглосуточной работы.
- Размер рабочего поля: Стандарт 1500×3000 мм. Нестандартные размеры (2000×4000, 2000×6000) требуют усиленной станины и более дорогих направляющих.
- Автоматизация: Наличие автоматического загрузчика/разгрузчика (паллетчика) увеличивает цену на 30–50%, но сокращает время простоя оператора на 70%.
- Сервис и гарантия: Включение в цену выездного инженера, обучения персонала и запаса расходников на первый год.
- Логистика и таможня: Для импортных станков эти расходы могут составлять до 20–25% от стоимости оборудования.
Покупка напрямую у завода-производителя (см. каталог производителей) позволяет кастомизировать конфигурацию. Вы можете отказаться от ненужных функций (например, автоматической смазки или определенного бренда ЧПУ) в пользу более качественного источника или головы, оптимизируя бюджет под свои задачи.
Пример интеграции решений: опыт Jinan Safety United
Выбор поставщика оборудования — это вопрос не только цены, но и технологической зрелости производителя. Ярким примером компании, успешно сочетающей производство лазерных систем с глубоким пониманием потребностей тяжелой промышленности, является Jinan Safety United Technology and Trade Co., Ltd.
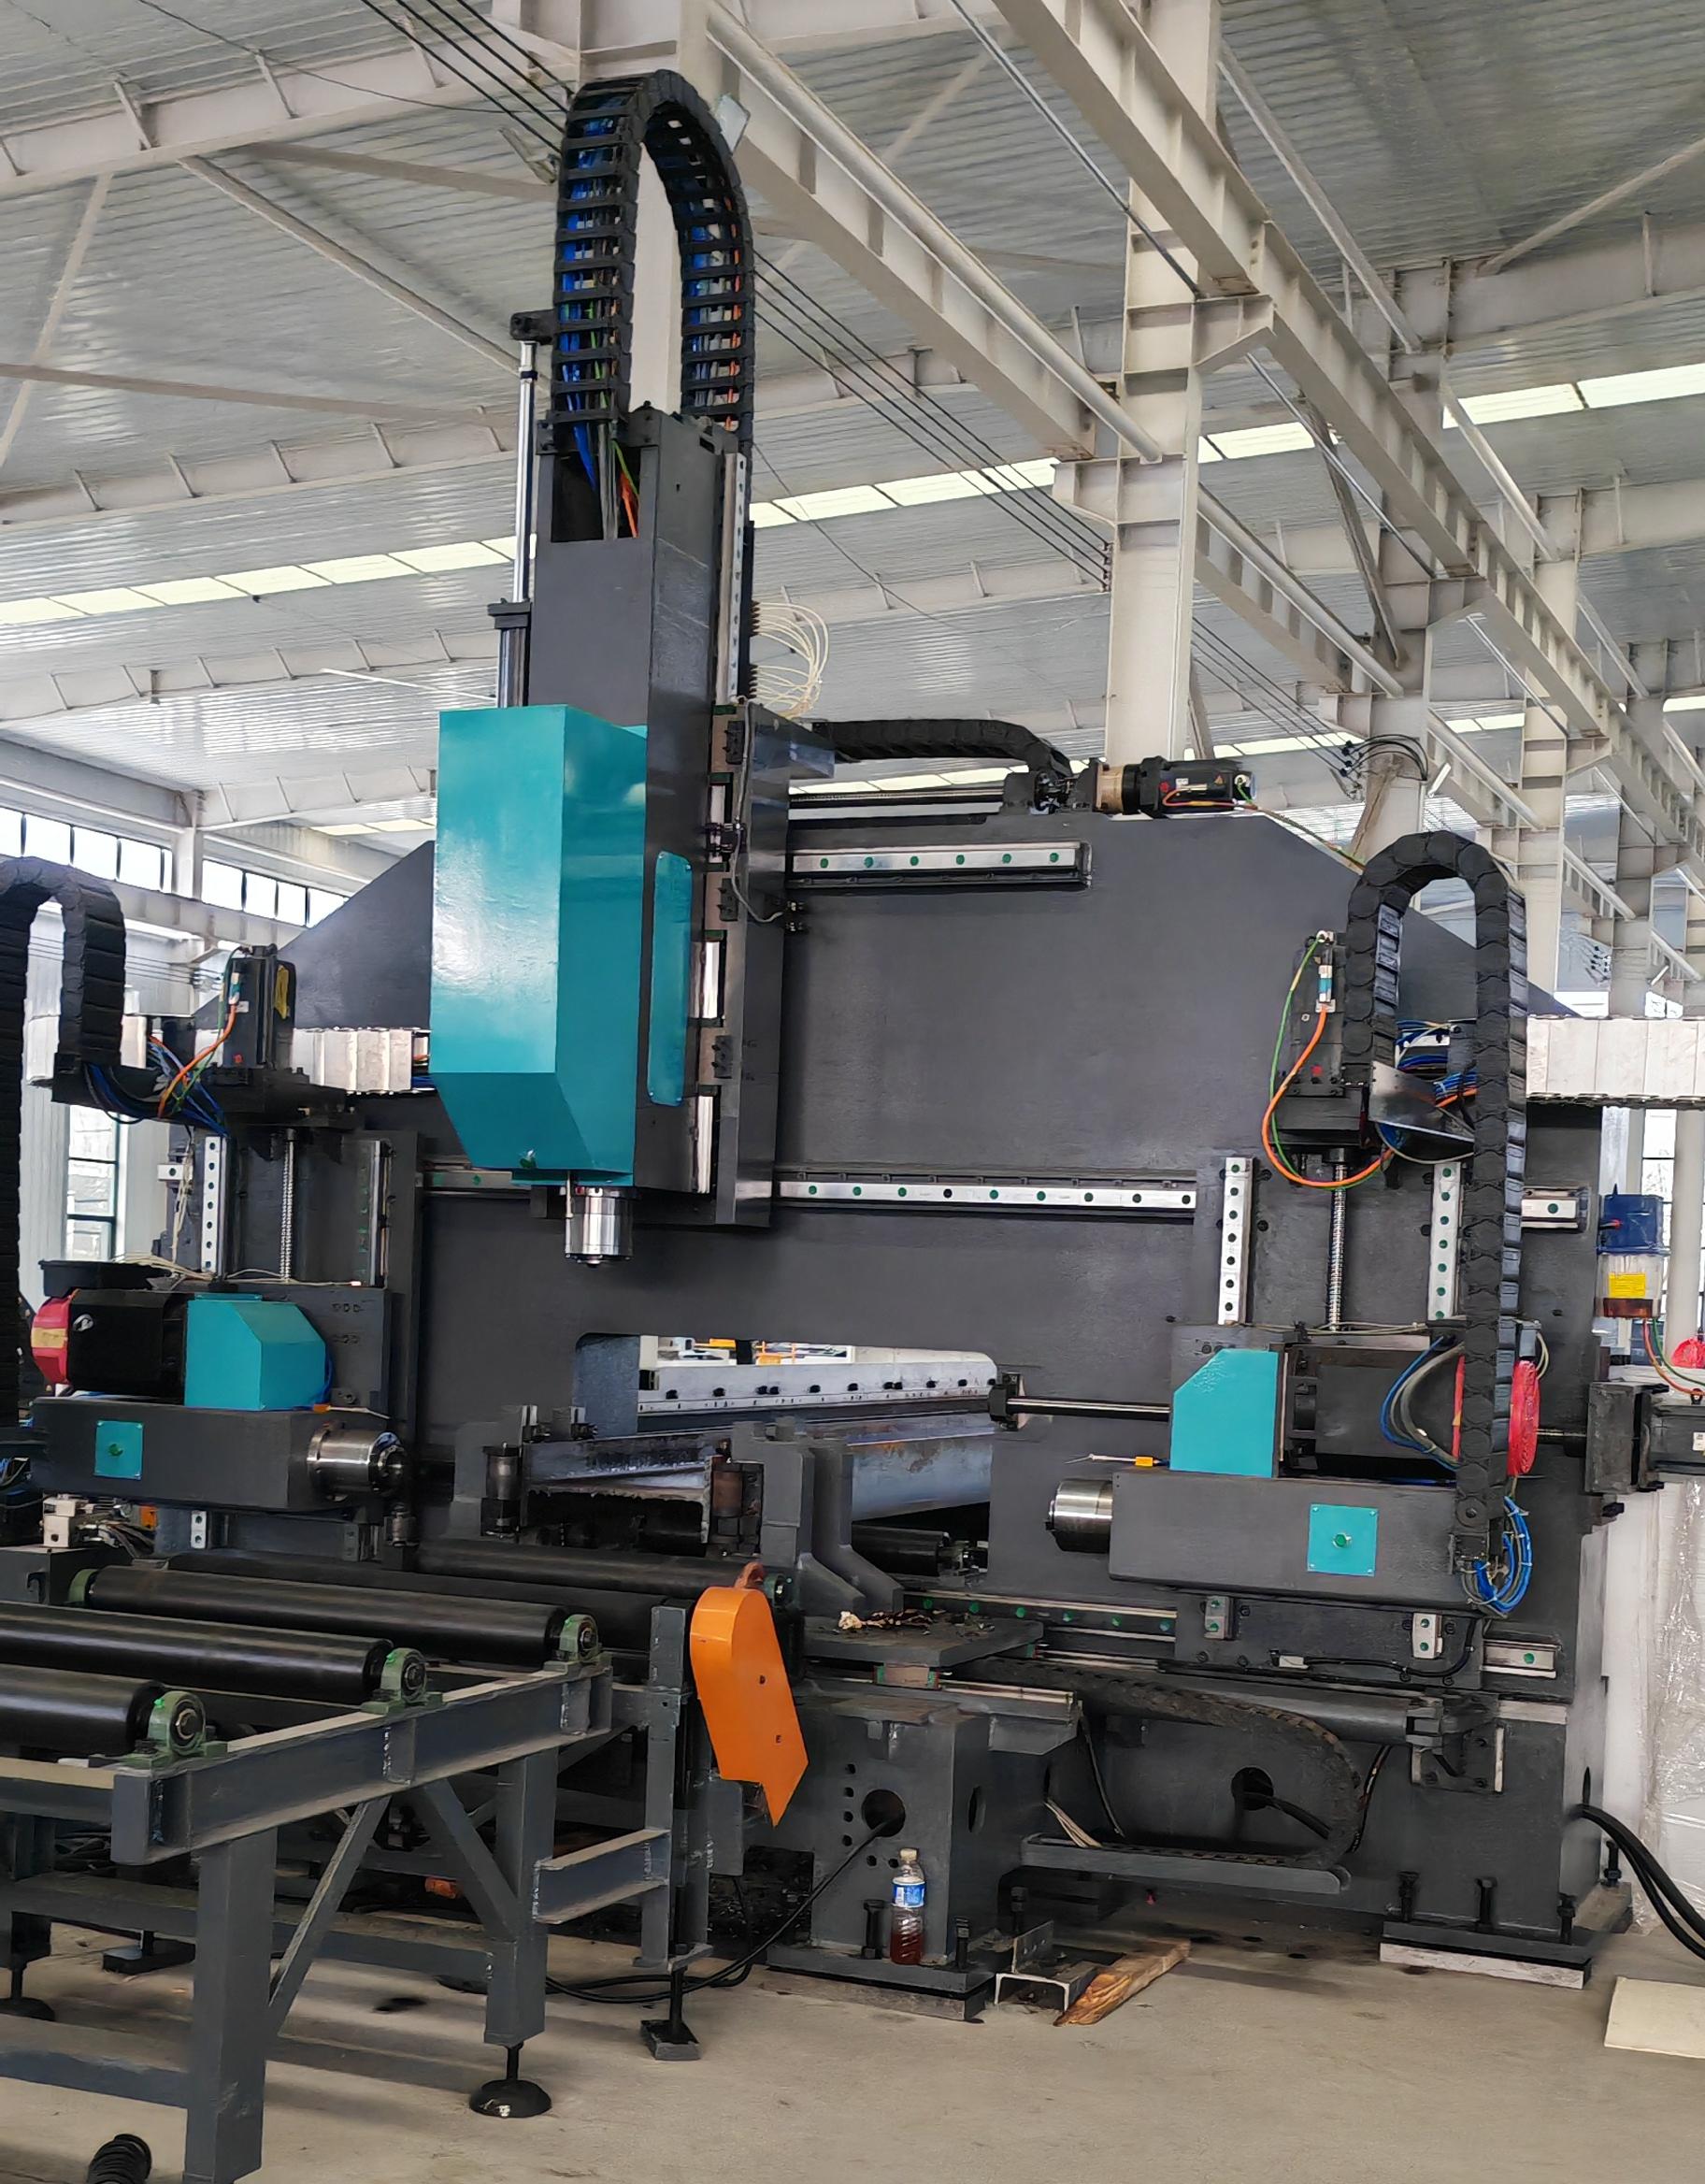
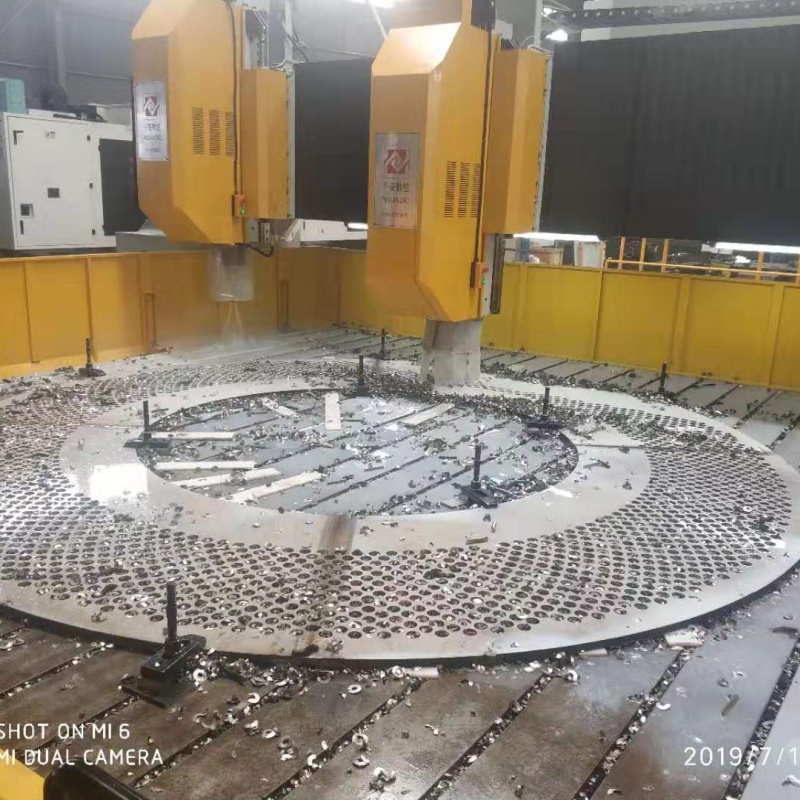
Расположенная в городе Цзинань — одном из ключевых инновационных центров Китая, эта технологическая компания специализируется на разработке и поставке высокоточного оборудования под брендом «SAFETY CNC». Хотя их основной экспертизой являются сложные станки для обработки стальных конструкций (портальные сверлильно-фрезерные центры, линии для двутавровых балок, роботизированная сварка), их подход к производству лазерных станков отличается особой тщательностью.
Почему опыт Jinan Safety United важен для покупателя лазерного станка?
- Понимание тяжелых нагрузок: Благодаря опыту создания оборудования для мостовых конструкций и сосудов высокого давления, инженеры компании проектируют станины лазерных станков с повышенным запасом прочности, что гарантирует сохранение геометрии даже после years интенсивной эксплуатации.
- Комплексный подход: Компания предлагает не просто станок, а решение, интегрируемое в общую линию производства. Это особенно важно для предприятий, где лазерная резка является лишь одним из этапов перед сваркой или сверлением.
- Локализованный сервис: Jinan Safety United имеет официальные выставочные залы и штатную команду сервисных инженеров в России и странах СНГ. Это решает одну из главных проблем импорта — долгий срок ожидания технической поддержки.
Такой подход подтверждает общий тренд 2026 года: покупатели все чаще выбирают производителей с диверсифицированным портфелем и развитой сервисной инфраструктурой, а не просто сборщиков компонентов.
Применение в отраслях: реальные кейсы и экономика
Универсальность волоконно лазерного станка для резки металла подтверждается его внедрением в различные сектора экономики. Рассмотрим два конкретных примера с цифрами.
Кейс 1: Производство сельскохозяйственной техники
Задача: Раскрой конструкционной стали толщиной 4–10 мм для изготовления рам, ковшей и крепежных элементов.
Решение: Установлен станок 6 кВт с кислородной резкой.
Результат:
- Скорость резки стали 10 мм: 2.5 м/мин (против 0.8 м/мин на плазме).
- Кромка готова к сварке без дополнительной зачистки (экономия 15 минут на деталь).
- Расход кислорода в 3 раза дешевле азота.
- Окупаемость оборудования: 14 месяцев за счет снижения трудозатрат на постобработку.
Кейс 2: Пищевая промышленность (емкости и резервуары)
Задача: Точная резка нержавеющей стали AISI 304 толщиной 1–3 мм с требованием высокого качества кромки (гигиенические нормы).
Решение: Станок 3 кВт с резкой азотом под высоким давлением (16–20 бар).
Результат:
- Идеально чистый рез без оксидной пленки.
- Отсутствие термической деформации тонких листов.
- Высокая скорость nesting (раскроя) благодаря быстрому позиционированию.
- Снижение брака с 5% до 0.2%.
Типичные ошибки при выборе и эксплуатации
Даже опытные технологи иногда допускают просчеты. Вот список проблем, с которыми сталкиваются владельцы волоконно лазерных станков для резки металла:
1. Игнорирование качества газа
Использование азота низкой чистоты (менее 99.999%) при резке нержавеющей стали приводит к появлению желтого налета на кромке. Это требует последующей химической или механической очистки, что убивает экономику лазерной резки. Инвестиции в собственную азотную станцию (PSA-генератор) часто окупаются быстрее, чем покупка баллонного газа.
2. Неправильный выбор фокусного расстояния
Для тонких листов нужны короткие фокусные линзы (100–125 мм), обеспечивающие узкий керф и высокую плотность энергии. Для толстых металлов — длинные (150–200 мм). Использование универсальной головы без адаптации параметров фокуса под толщину материала ведет к перегреву сопла и ухудшению качества реза.
3. Экономия на охлаждении
Чиллер должен точно поддерживать температуру воды. Перепады температуры вызывают конденсат на оптике источника или головы, что мгновенно выводит дорогостоящие компоненты из строя. Рекомендуется использовать двухтемпературные чиллеры: один контур для охлаждения источника, другой — для оптики и приводов.
4. Отсутствие обслуживания оптики
Защитное стекло режущей головы — расходный материал. Его замена должна производиться регулярно. Работа с загрязненным стеклом приводит к его прогоранию и повреждению внутренней линзы или коллиматора, ремонт которых стоит в десятки раз дороже стекла.
Логистика, монтаж и ввод в эксплуатацию
При заказе волоконно лазерного станка для резки металла у производителя важно заранее обсудить условия поставки. Оборудование чувствительно к транспортировке.
- Упаковка: Станок должен быть закреплен на деревянном основании, источник и ЧПУ упакованы отдельно в антистатические материалы.
- Фундамент: Требуется ровная бетонная площадка (перепад не более 2 мм на 6 метров). Вибрации от соседнего оборудования (прессов, молотов) недопустимы.
- Электропитание: Стабильное напряжение 380В ±5%. Обязательное наличие заземления. Рекомендуется установка стабилизатора напряжения, так как скачки могут повредить платы ЧПУ и драйверы.
- Вентиляция: Лазерная резка generates дым и аэрозоли. Необходима мощная вытяжная система с фильтрацией, особенно при резке оцинковки или алюминия.
Профессиональный производитель всегда предоставляет схему подготовительных работ (Pre-installation guide) за месяц до поставки. Игнорирование этих требований может привести к отказу в гарантийном обслуживании.
FAQ: Часто задаваемые вопросы о волоконных лазерах
В: Каков срок службы источника волоконного лазера?
О: Теоретический срок службы диодов составляет 100,000 часов. На практике, при правильном охлаждении и нагрузке, источник работает 7–10 лет без значительной деградации мощности. Гарантия производителей обычно составляет 2–5 лет.
В: Можно ли резать медь и латунь волоконным лазером?
О: Да, но с ограничениями. Медь обладает высокой отражающей способностью и теплопроводностью. Для эффективной резки требуются источники с высокой пиковой мощностью и специальные режимы («зеленый» лазер или импульсный режим). Толщина резки меди обычно ограничена 3–5 мм даже на мощных станках.
В: Нужен ли оператор высокой квалификации?
О: Современный волоконно лазерный станок для резки металла автоматизирован. Оператору нужно загружать лист, выбирать программу и контролировать процесс. Глубокие знания физики лазера не требуются для повседневной работы, но нужны для настройки параметров резки новых материалов.
В: Как часто нужно менять расходные материалы?
О: Соπλα (nozzles) — каждые 1–3 дня интенсивной работы. Защитные линзы (protective windows) — каждые 1–2 недели или при появлении пятен. Керамика — раз в 3–6 месяцев. Расход зависит от чистоты газа и аккуратности оператора.
В: Влияет ли температура в цехе на работу станка?
О: Да. Оптические элементы чувствительны к температурным расширениям. Рекомендуемая температура в помещении: 18–22°C. Резкие сквозняки могут вызвать конденсат на оптике, что фатально для лазера.
Рекомендации по покупке и заключению договора
Выбор поставщика — это риск-менеджмент. В 2026 году рынок предлагает множество вариантов, но не все производители обладают собственной инженерной базой.
Чек-лист для закупщика:
- Тестовая резка: Всегда отправляйте свои образцы металла производителю перед оплатой. Требуйте видео процесса и фото готовых деталей. Оцените качество кромки, наличие грата и скорость.
- Проверка компонентов: Зафиксируйте в договоре конкретные модели источника, головы, двигателей и ЧПУ. Избегайте формулировок «аналог» или «эквивалент».
- Сервисная поддержка: Уточните наличие склада запчастей в вашей стране или регионе. Время ожидания детали из-за границы может простоять линию на неделю. Наличие удаленного доступа (Remote Desktop) для диагностики обязательно.
- Обучение: Включите в контракт выезд инженера для монтажа и обучения ваших сотрудников (минимум 3–5 дней).
Не гонитесь за самой низкой ценой. Дешевый станок часто означает экономию на системе охлаждения, качестве сварки станины или программном обеспечении. Эти скрытые дефекты проявятся через 6–12 месяцев активной эксплуатации.
Заключение: инвестиция в эффективность
Волоконно лазерный станок для резки металла в 2026 году — это не просто инструмент раскроя, а центральный элемент цифровой фабрики. Интеграция с CAD/CAM системами, возможность автоматической загрузки и высокая скорость обработки делают его незаменимым для конкурентоспособного производства.
Правильный выбор мощности, комплектации и поставщика позволяет снизить себестоимость детали на 30–50% по сравнению с традиционными методами. Учитывая долгосрочную перспективу, ключевыми факторами успеха становятся надежность оборудования и качество сервисной поддержки, а не только первоначальная цена.
Если вы готовы модернизировать производство и получить детальный расчет окупаемости для вашего конкретного ассортимента изделий, наши инженеры помогут подобрать оптимальную конфигурацию.
Готовы обсудить проект?
Получите коммерческое предложение с расчетом производительности для ваших материалов.
→ Связаться с инженером и получить спецификацию
→ Посмотреть готовые решения и кейсы