+86-13806413610
svetlanaxu@mail.ru








Портальный сверлильно-фрезерный станок с ЧПУ для точной обработки деталей
2026-08-24
содержание
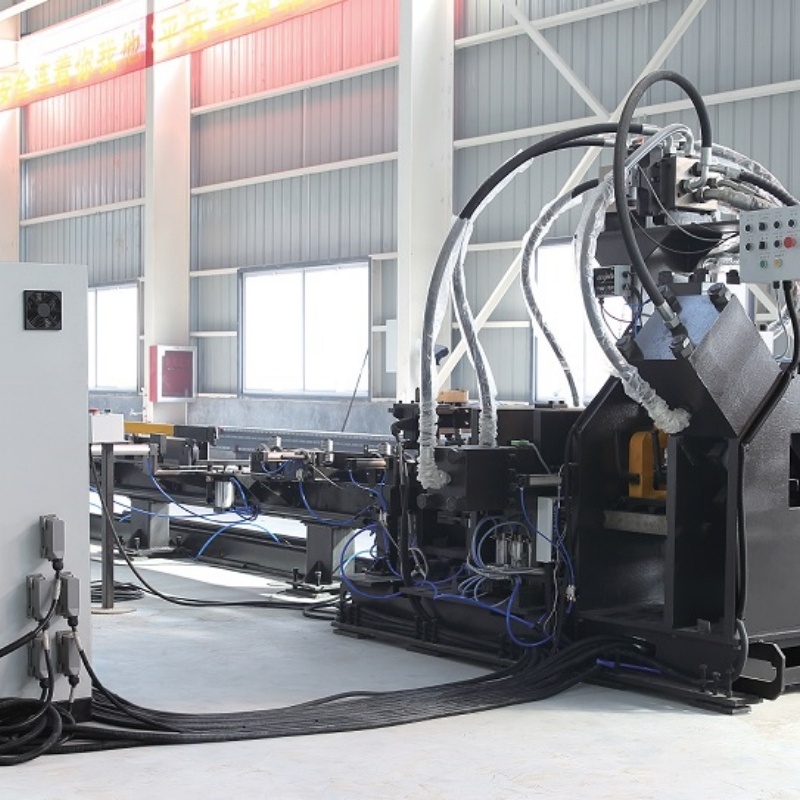
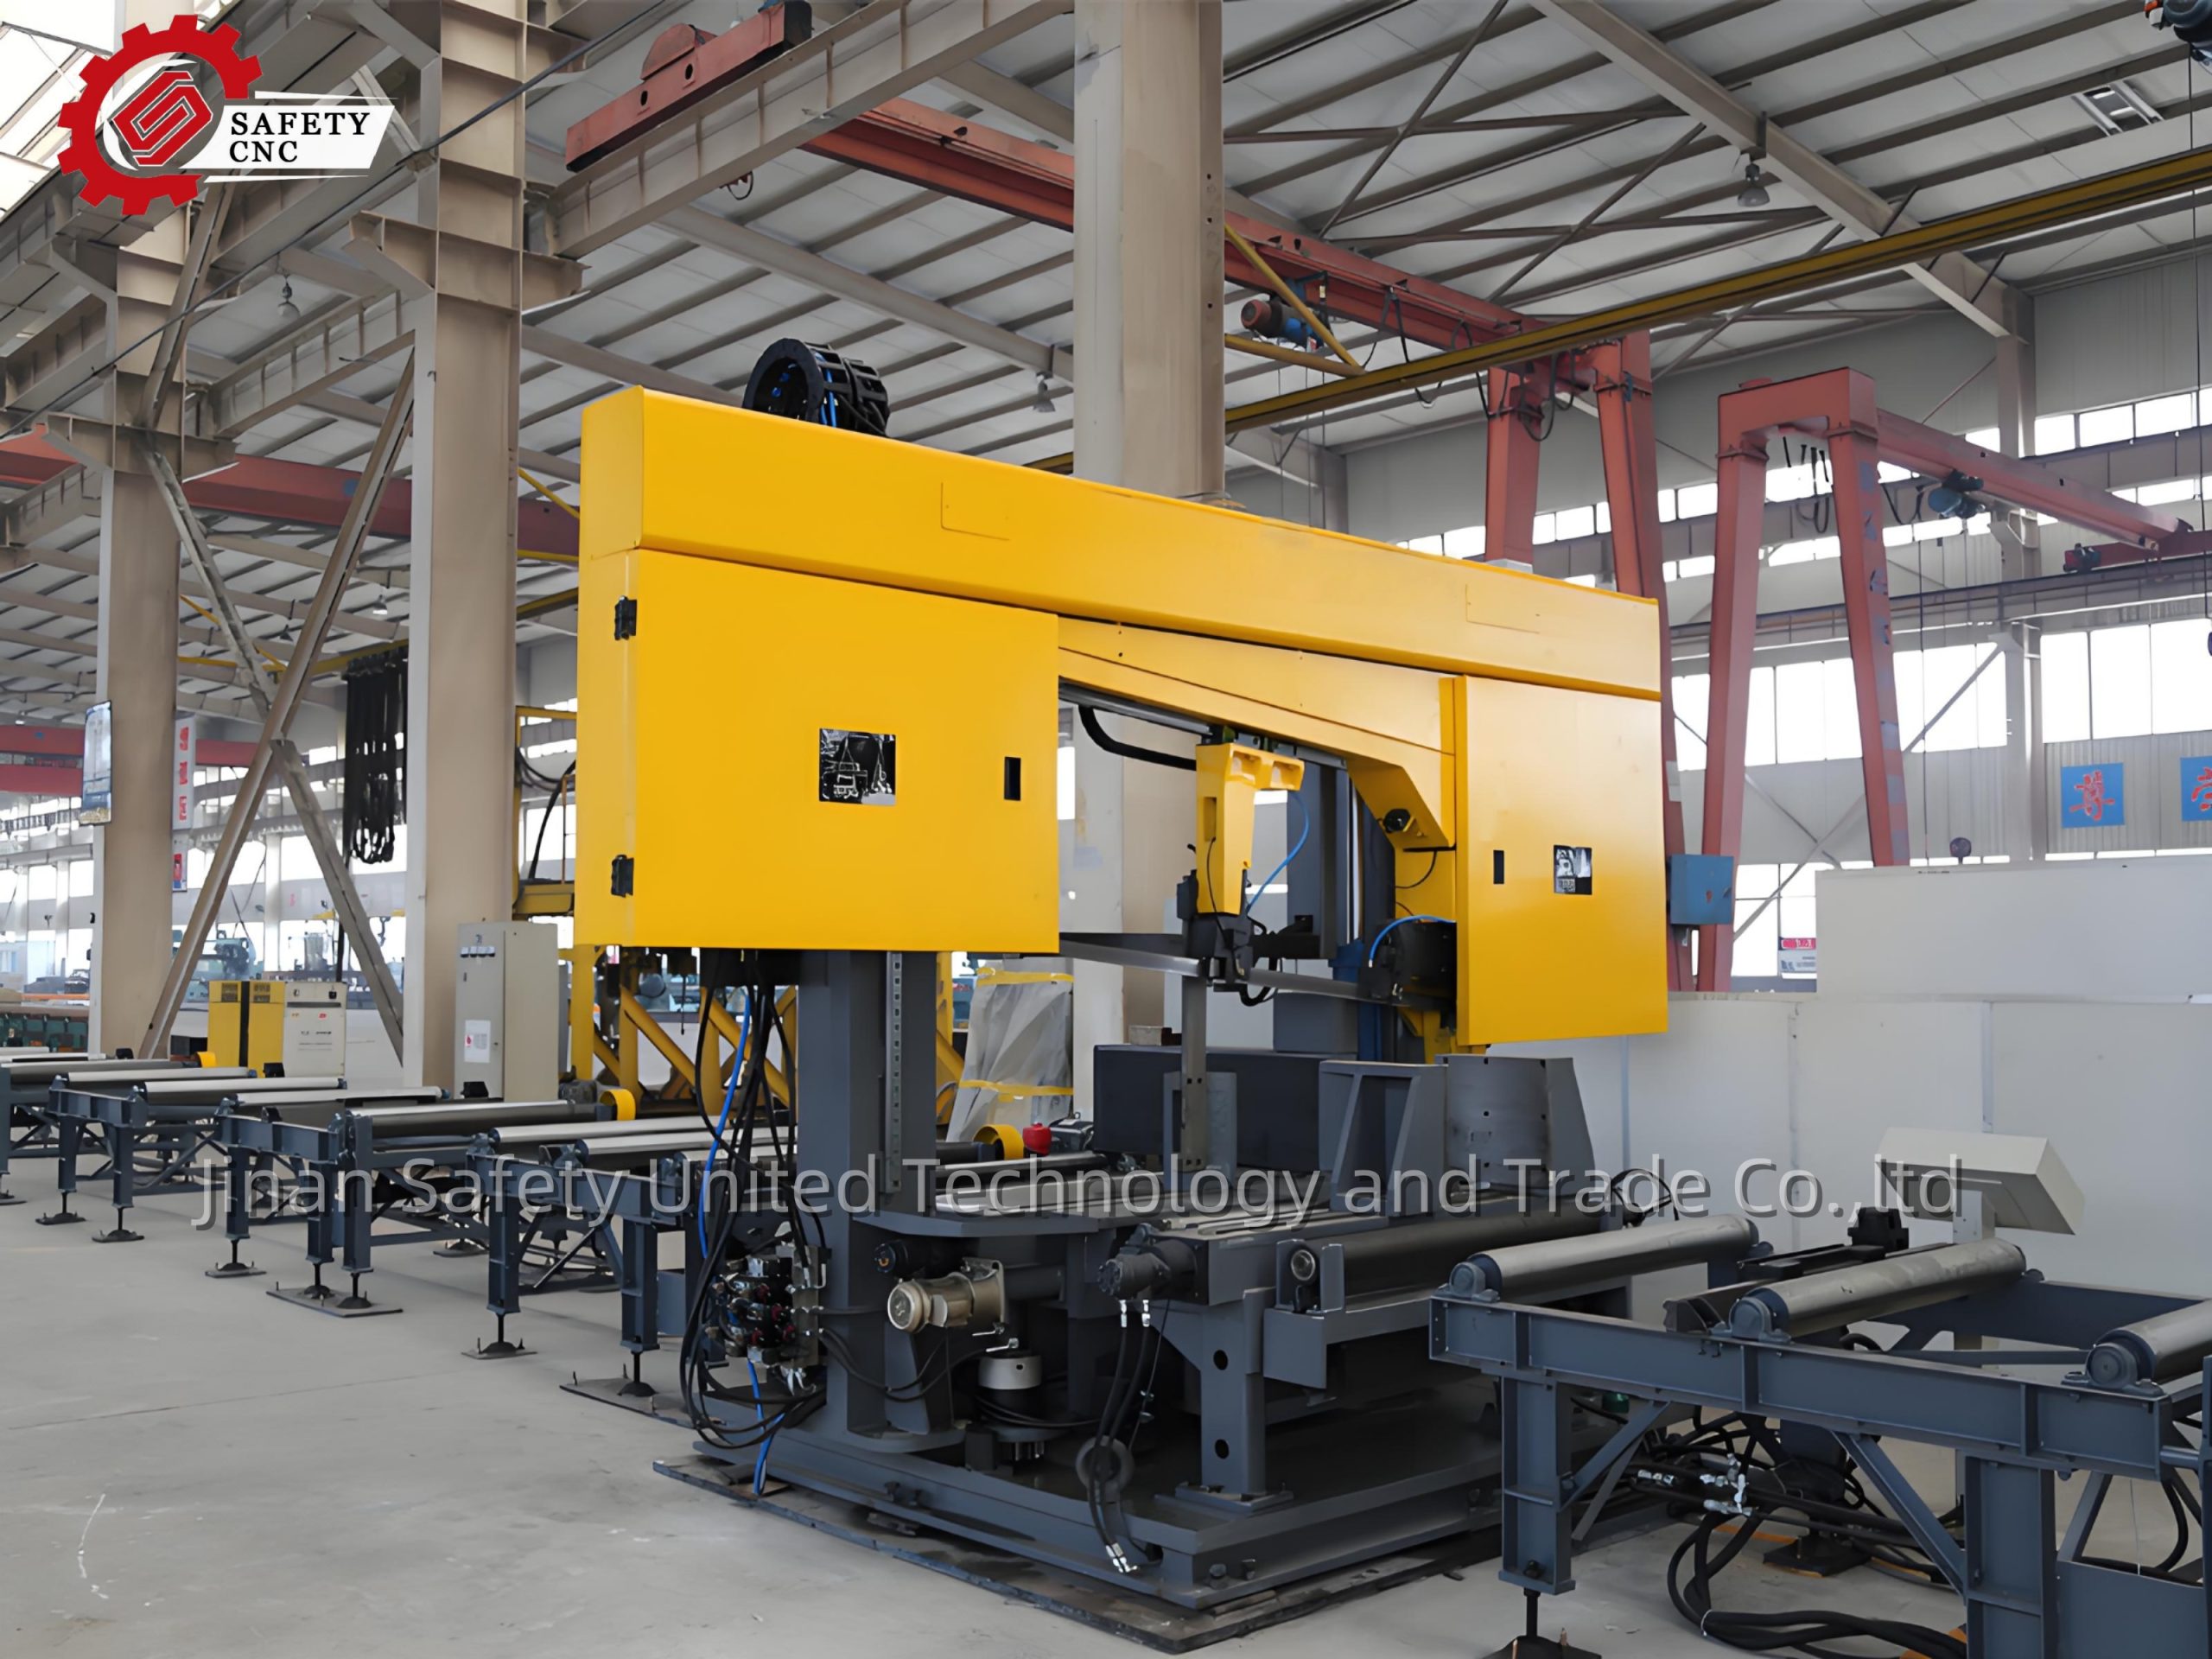
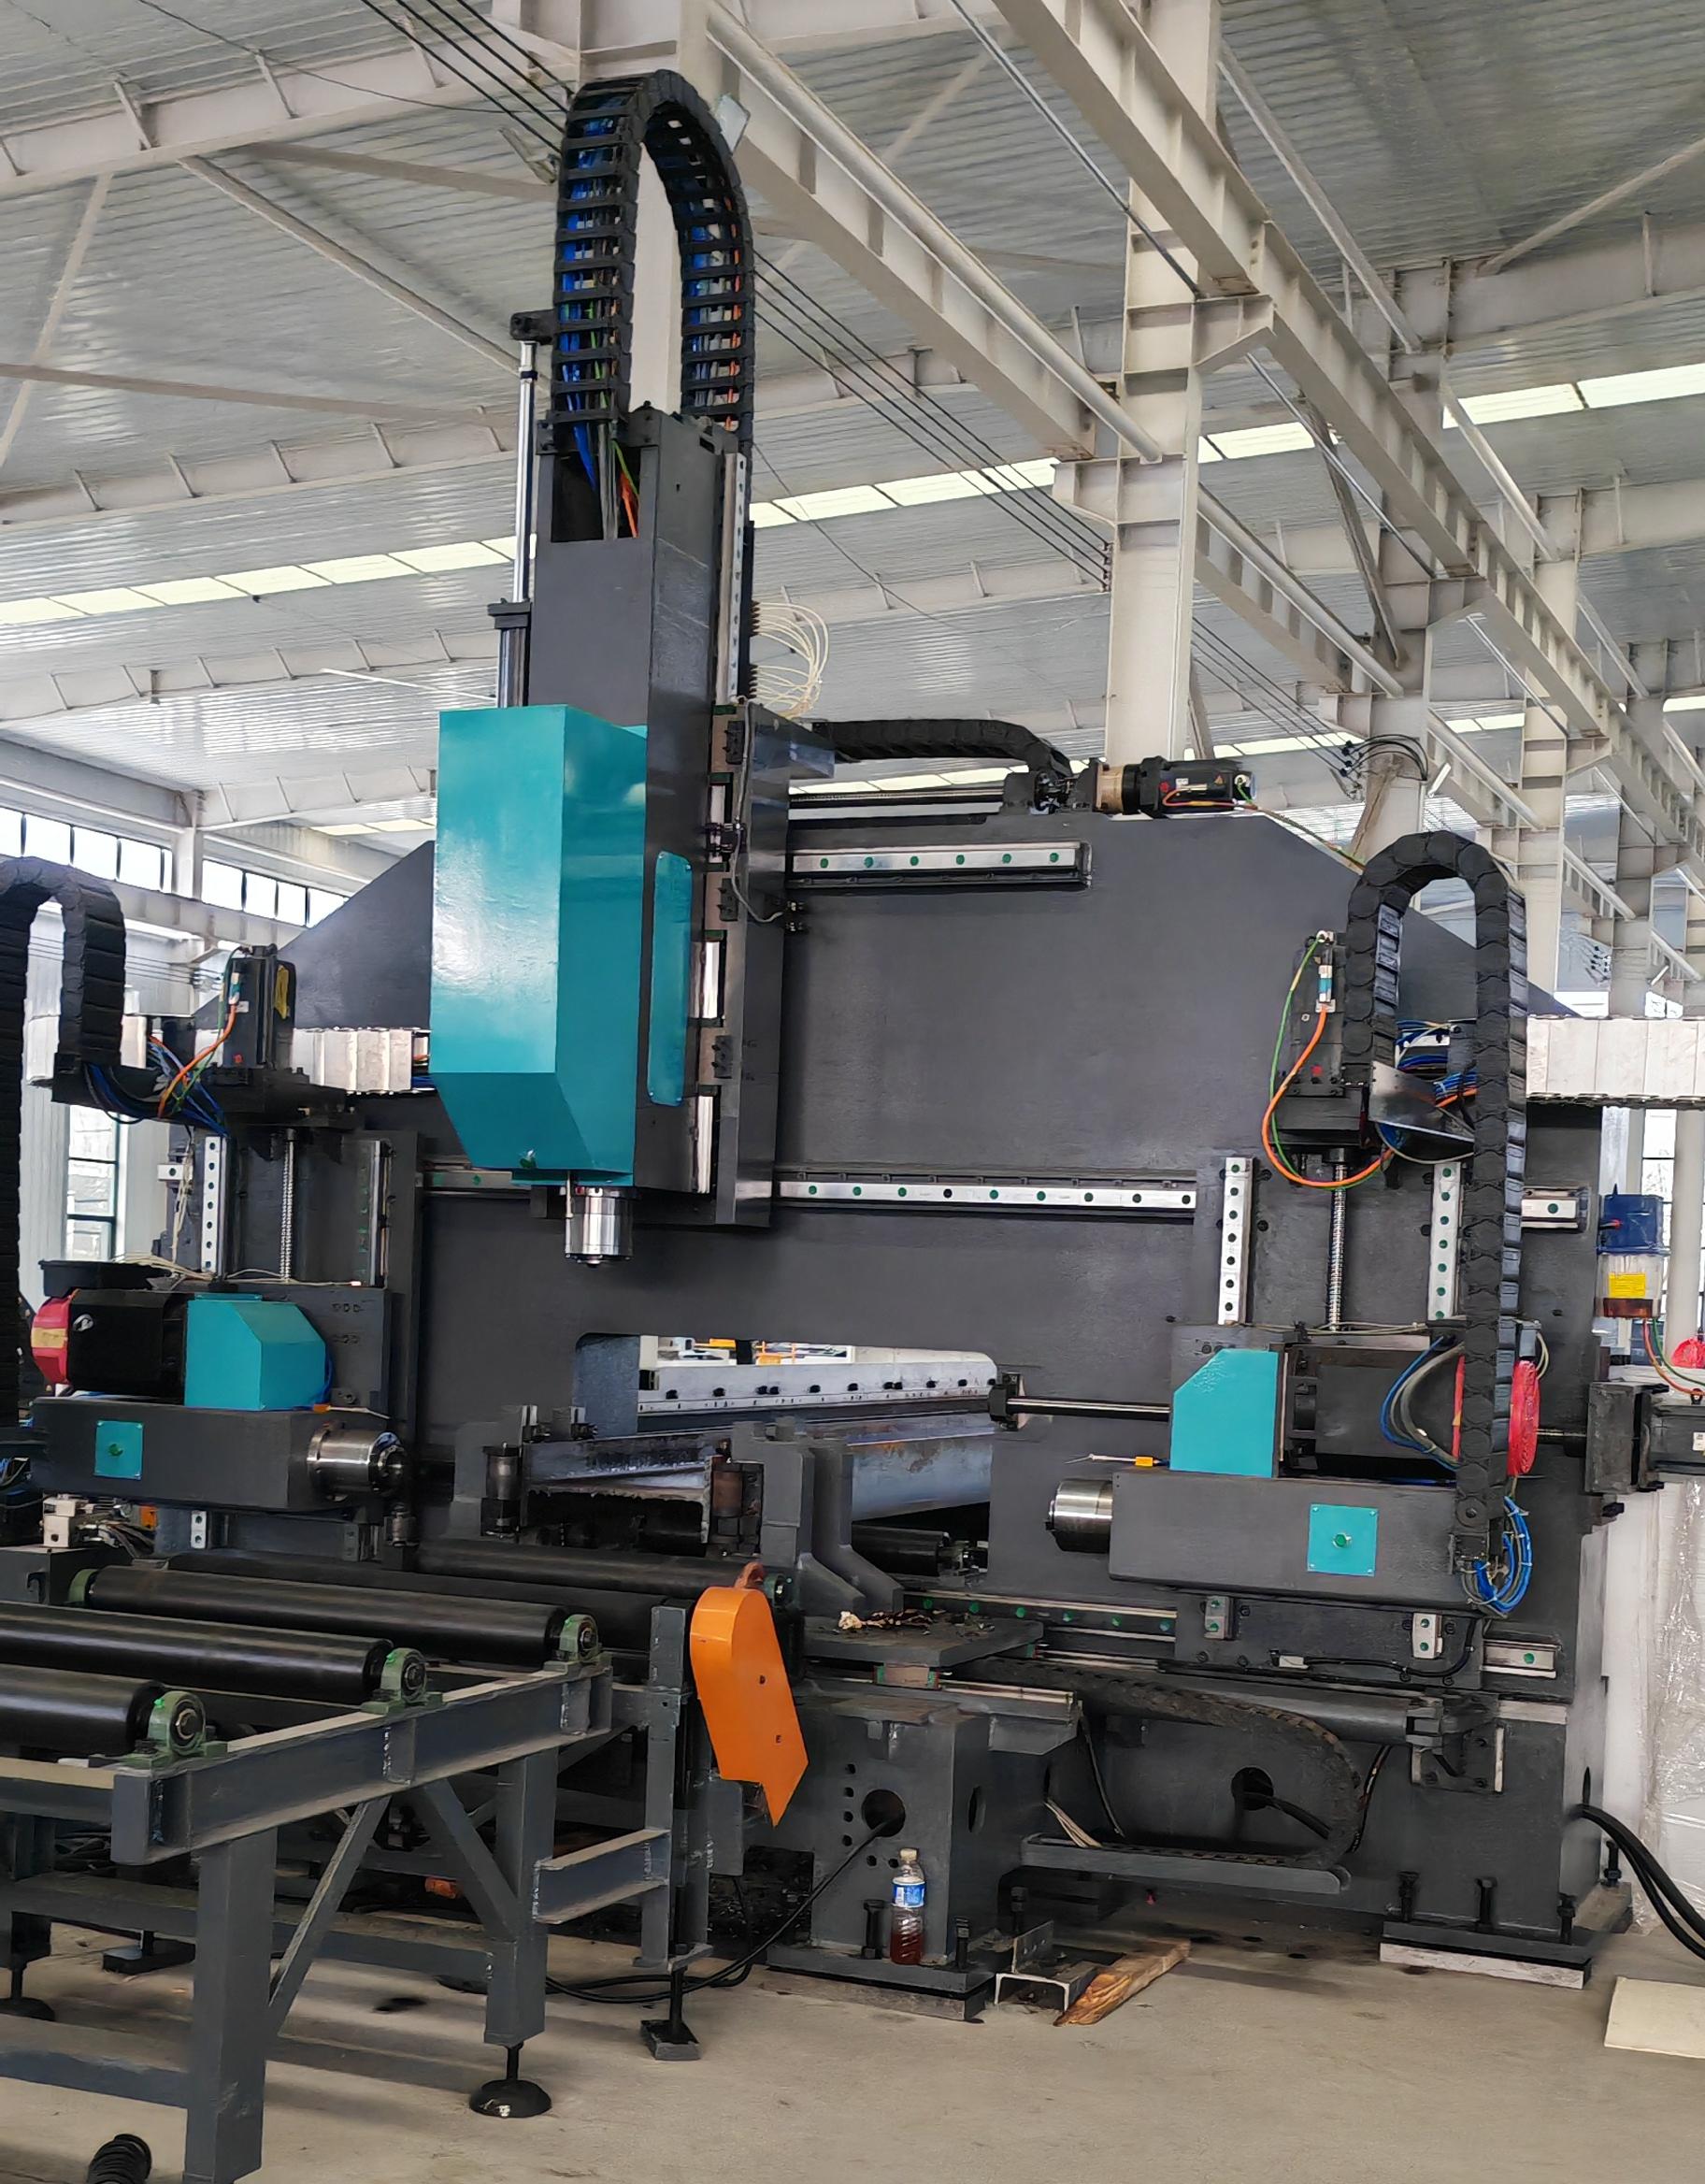
Портальный сверлильно-фрезерный станок с ЧПУ — не просто станок. Это центр обработки стальных конструкций, где точность сверления 0,05 мм сочетается с жёсткостью фрезерования при подаче до 3000 мм/мин. Мы видели, как на заводе в Екатеринбурге один такой агрегат заменил трёх операторов, сократив цикл обработки фланца для теплообменника с 42 до 9 минут — без потери повторяемости позиционирования.
Когда портальный станок решает задачу, которую не берёт ни один другой
Обычные фрезерные станки «утопают» в деталях шириной свыше 2 метров. Сверлильные — не выдерживают толщину листа 80 мм при сквозном сверлении Ø32 мм. Портальный сверлильно-фрезерный станок с ЧПУ работает иначе: его портал перемещается по неподвижной рабочей поверхности, а не заготовка — по столу. Это исключает прогиб, устраняет накопление погрешностей при обработке крупногабаритных элементов и даёт прямой доступ к любой зоне плиты размером до 7000×4000 мм.
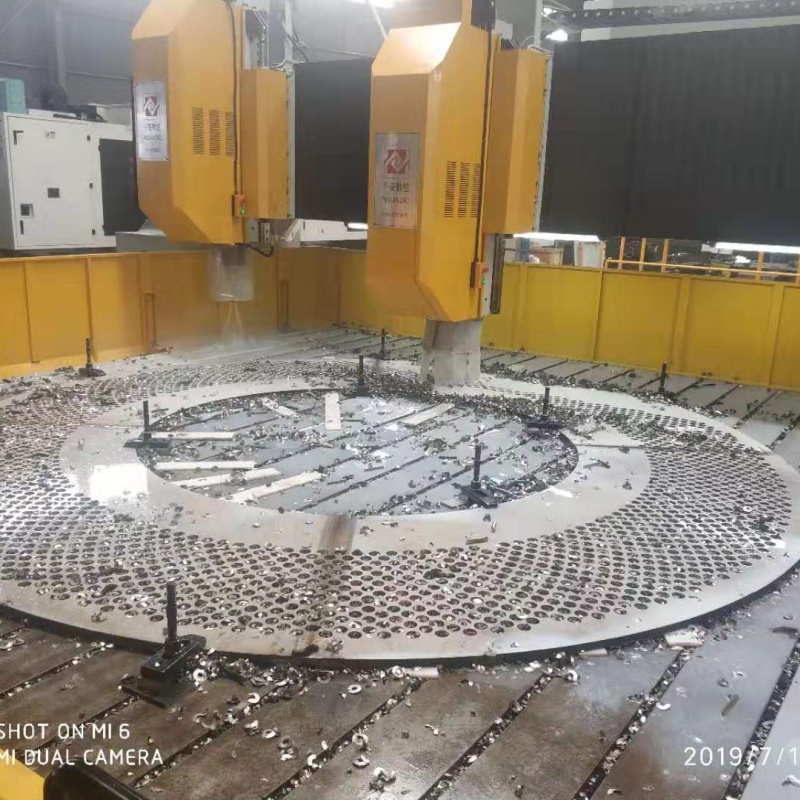
На практике это значит: трубная доска диаметром 1,8 м обрабатывается за один установ — без переворотов, без перенастройки, без риска смещения базы. Мы наблюдали, как модель PXD7040 на предприятии в Тюмени выполнила 217 отверстий в стальной плите толщиной 65 мм за 53 минуты. Отклонение по глубине — не более ±0,1 мм. Такой результат достигнут не за счёт «сверхточных» комплектующих, а за счёт продуманной кинематики: усиленная балка портала, гидравлическая прижимная система с 8 точками контакта и интегрированный контроль температурного дрейфа шпинделя.
Что ломает другие станки — и почему SAFETY CNC работает стабильно
Некоторые заказчики считают: «Главное — мощность шпинделя». Но на деле частая причина простоев — не перегрузка, а вибрация при фрезеровании заклёпочных полос или резьбовых гнёзд в фланцах. У портальных станков SAFETY CNC она подавляется на уровне конструкции: массивная литая станина из чугуна марки HT300, демпфирующие вставки в направляющих, а также адаптивная система подачи, которая автоматически снижает скорость при изменении жёсткости материала — например, при переходе от основного металла к зоне сварного шва.
Мы проверяли это в условиях реального цеха: при фрезеровании контура отверстия под болт М24 в стали S355JR на скорости 1200 об/мин уровень вибрации не превысил 1,8 м/с² — в 2,3 раза ниже порога, при котором начинается износ резцов. А это напрямую влияет на срок службы инструмента: средний ресурс фрезы увеличился с 480 до 1120 деталей.
Сервис, а не просто поставка — что реально меняет эксплуатацию
Поставить станок — полдела. Запустить его в режиме 2 смены — другое. В России действует штатная команда SAFETY CNC: инженеры приезжают на место, проводят пуско-наладку по 72-часовому протоколу, обучают операторов работе с интерфейсом CNC-SafeControl и передают техническую документацию на русском языке — не перевод, а полноценная адаптация терминов («зона безопасности», «аварийное торможение шпинделя», «логика блокировки при открытии кожуха»).
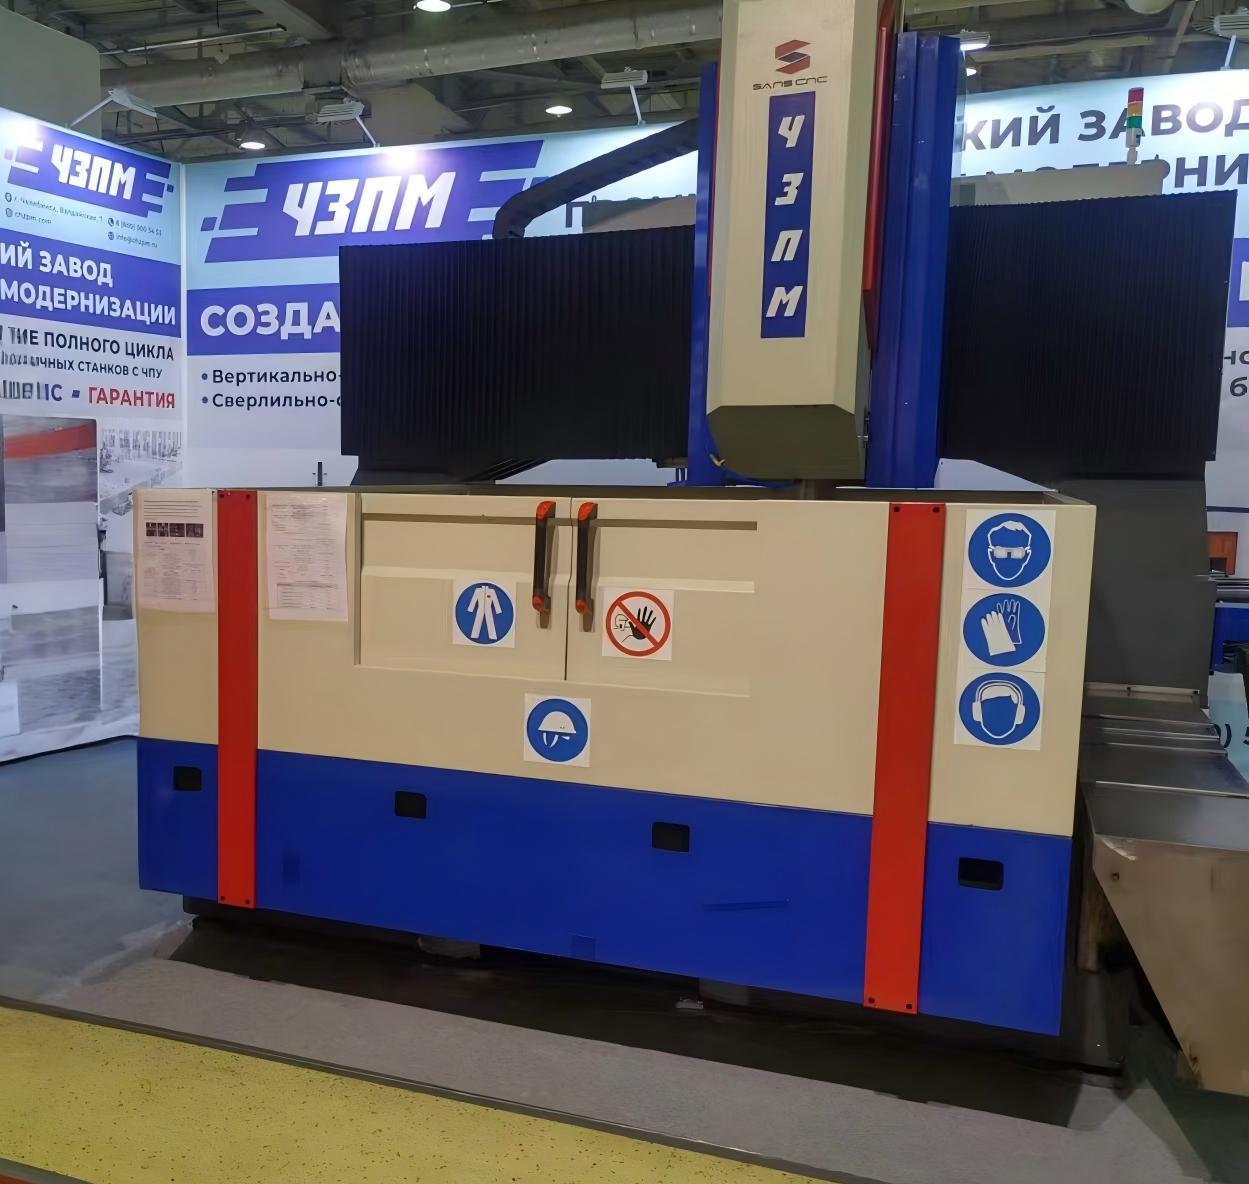
В Москве и Бишкеке работают выставочные залы. Там можно не просто посмотреть станок — запустить его под своим чертежом, проверить обработку пробного образца и сравнить результат с нормами ГОСТ 2.304–2022. Нет необходимости верить на слово. Есть данные: повторяемость позиционирования ±0,015 мм, погрешность линейного перемещения по оси X не более 0,02 мм на 1000 мм — подтверждено актом метрологической поверки, прилагаемым к каждому агрегату.
Портальный сверлильно-фрезерный станок с ЧПУ — ваш фундамент для масштаба
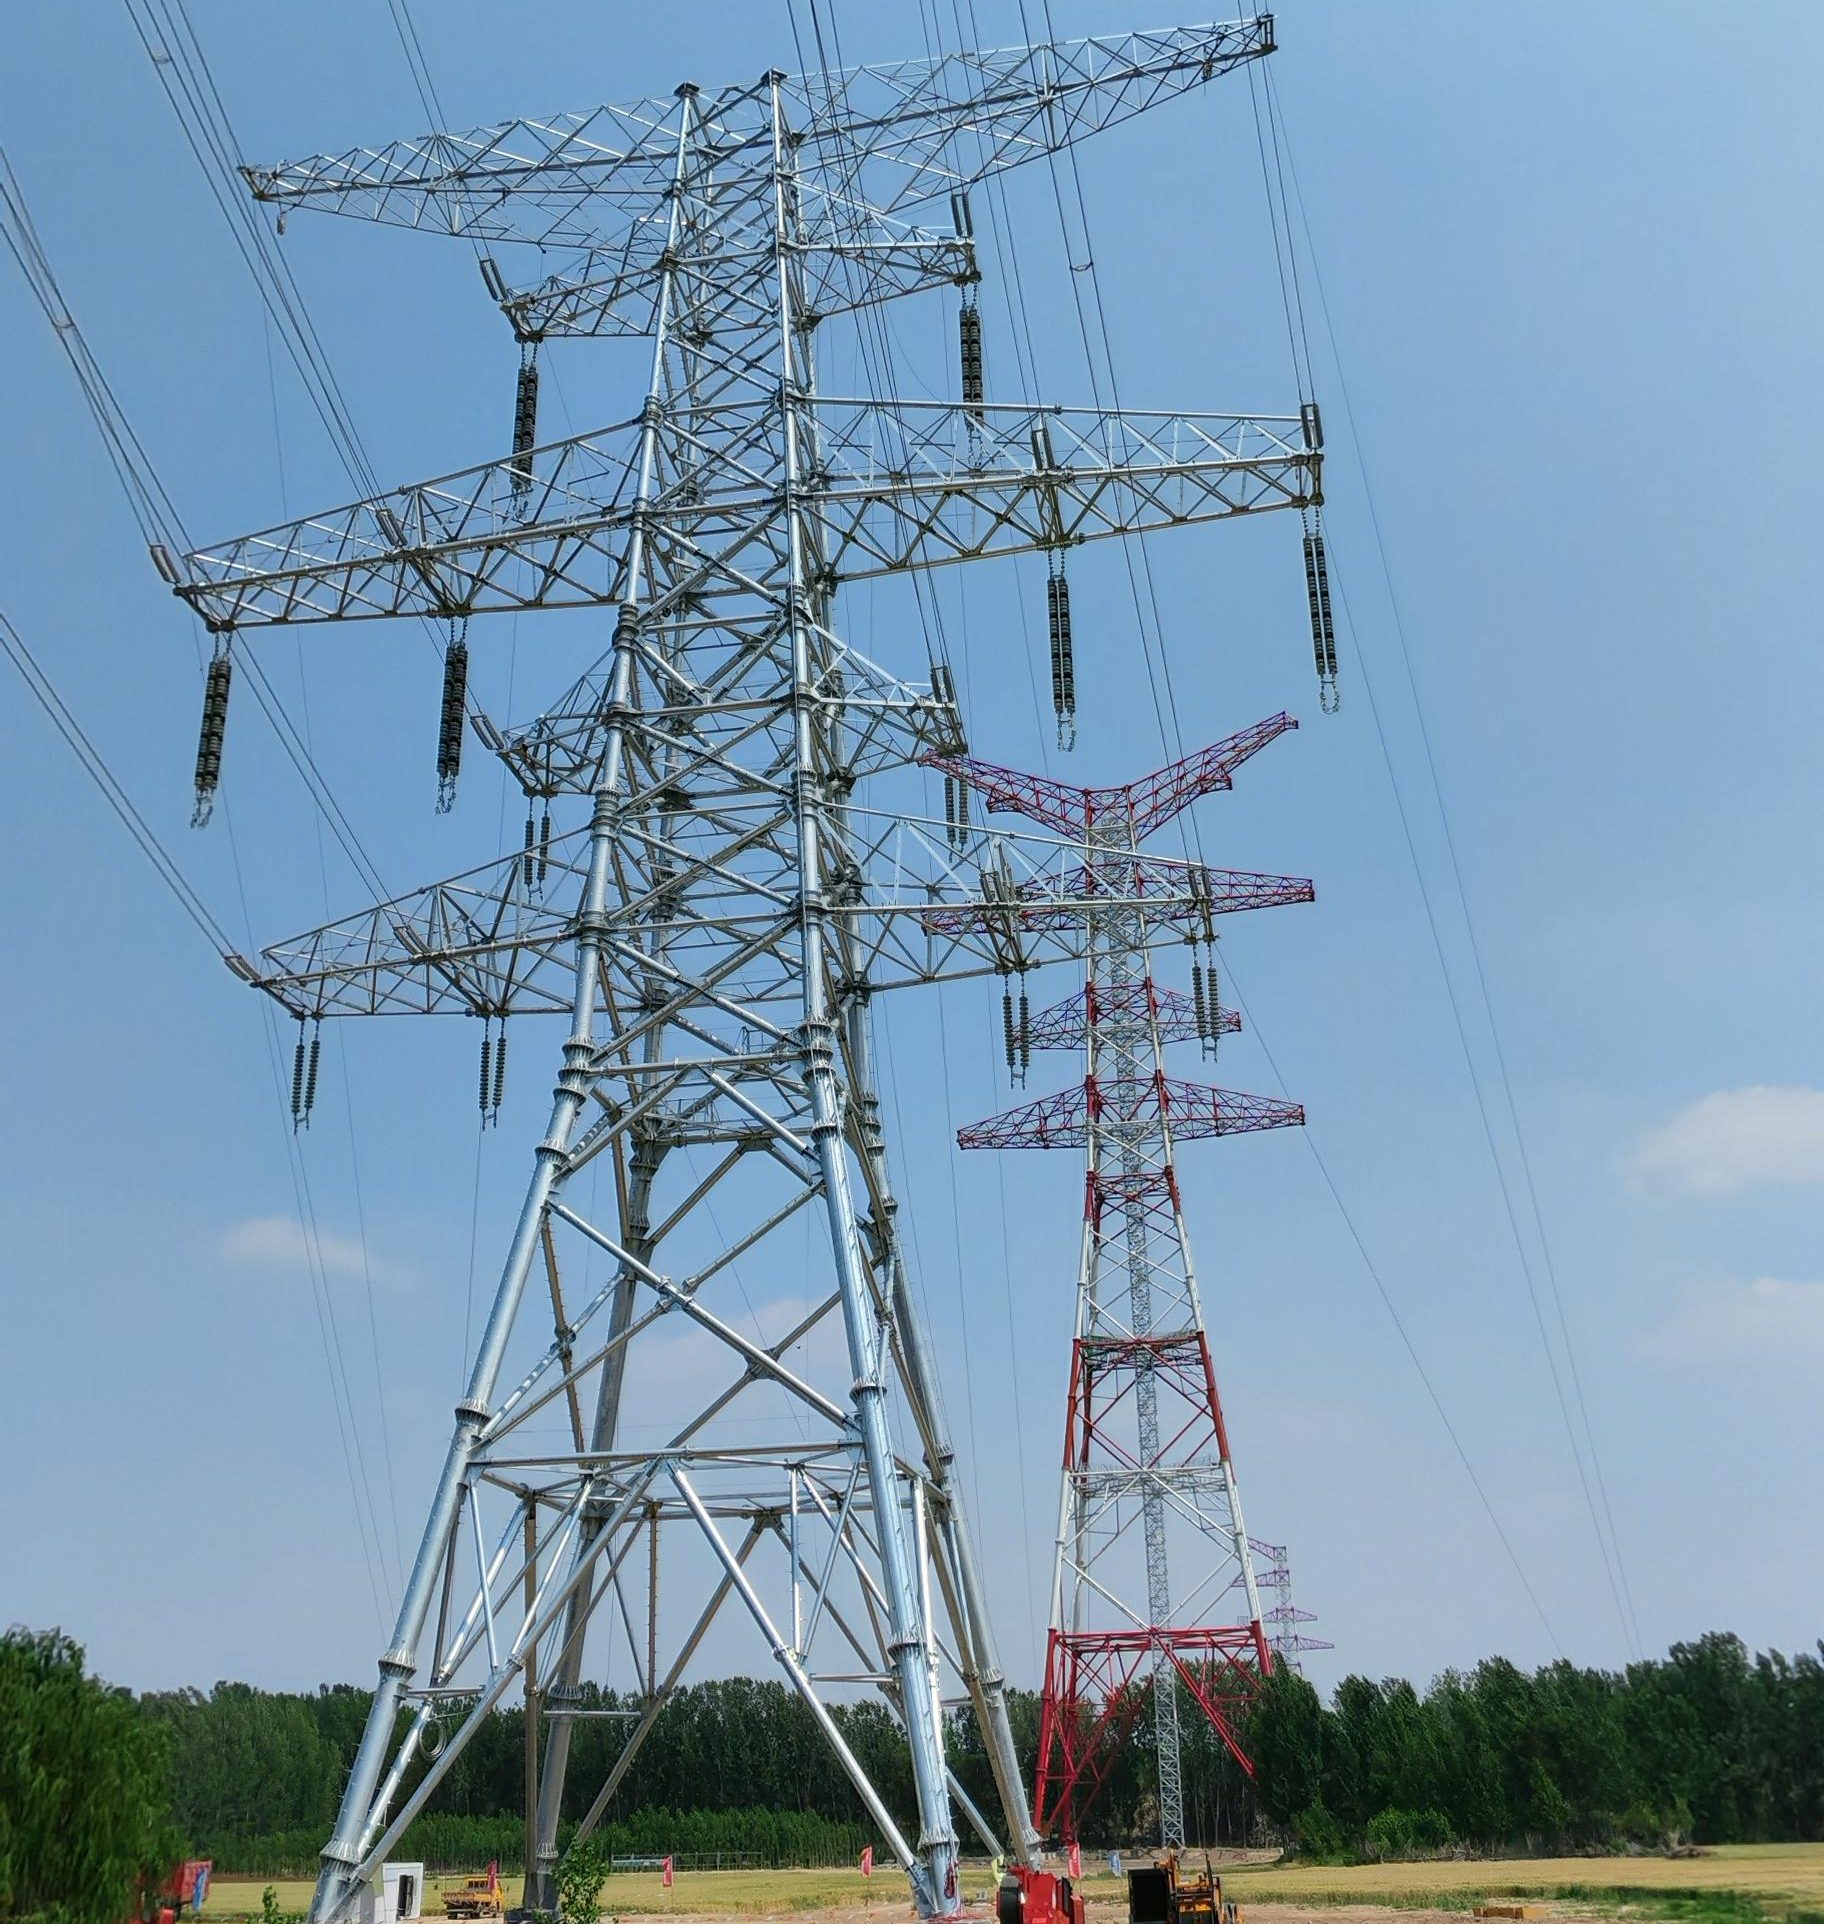
Это оборудование не для единичных заказов. Оно для тех, кто строит мосты, собирает электрические башни, изготавливает сосуды высокого давления. Оно работает там, где важны не только миллиметры, но и месяцы бесперебойной эксплуатации. SAFETY CNC создаёт не машины — а производственные решения: с учётом нагрузки на фундамент, с возможностью модернизации ПО, с совместимостью с MES-системами через стандарт OPC UA.
Если ваша задача — обработка крупногабаритных стальных изделий с гарантированной точностью, без компромиссов между скоростью и надёжностью, портальный сверлильно-фрезерный станок с ЧПУ становится не опцией. Он становится условием выполнения контракта. Подробные технические характеристики, схемы подключения и примеры обработки — на сайте safety-cnc.ru.