+86-13806413610
svetlanaxu@mail.ru








Консольная роботизированная сварочная станция: цена от производителя 2026
2026-08-15
- Консольная роботизированная сварочная станция: цена от производителя 2026
- Что такое консольная роботизированная сварочная станция и её конструктивные особенности
- Где применяется консольная роботизированная сварочная станция: отраслевая специфика
- Основные технические характеристики и параметры выбора
- Как выбрать консольную роботизированную сварочную станцию: критерии оценки поставщика
- Пример надежного производителя: опыт Jinan Safety United
- Диапазон цен и факторы формирования стоимости в 2026 году
- Сравнение технологий: Ручная сварка vs Консольный робот vs Портальный автомат
- Типичные ошибки при выборе и эксплуатации
- Логистика, монтаж и ввод в эксплуатацию
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по закупке
Консольная роботизированная сварочная станция: цена от производителя 2026
Консольная роботизированная сварочная станция — это специализированный промышленный комплекс, объединяющий шестиосевой манипулятор, консольную систему позиционирования и источник сварочного тока для автоматизации дуговой сварки крупногабаритных изделий. В условиях производственного дефицита квалифицированных сварщиков 2026 года, данное оборудование становится ключевым активом для металлообрабатывающих предприятий, стремящихся к стабилизации качества шва и снижению себестоимости продукции. Основная ценность решения заключается в способности обрабатывать детали длиной до 12–15 метров без необходимости их перегрузки краном, что критично для секций трубопроводов, балок мостовых конструкций и каркасов спецтехники.
Рынок предлагает широкий спектр конфигураций, однако цена консольной роботизированной сварочной станции напрямую зависит от выбранной кинематики, типа источника питания и степени интеграции с системами технического зрения. Для руководителей производств и главных инженеров понимание структуры затрат и технических нюансов является обязательным условием для успешного внедрения автоматизации. Данный материал подготовлен на основе анализа реальных проектов внедрения за период 2024–2025 годов и актуальных прайс-листов ведущих производителей оборудования, адаптированных под требования российского рынка и стран СНГ.
Что такое консольная роботизированная сварочная станция и её конструктивные особенности
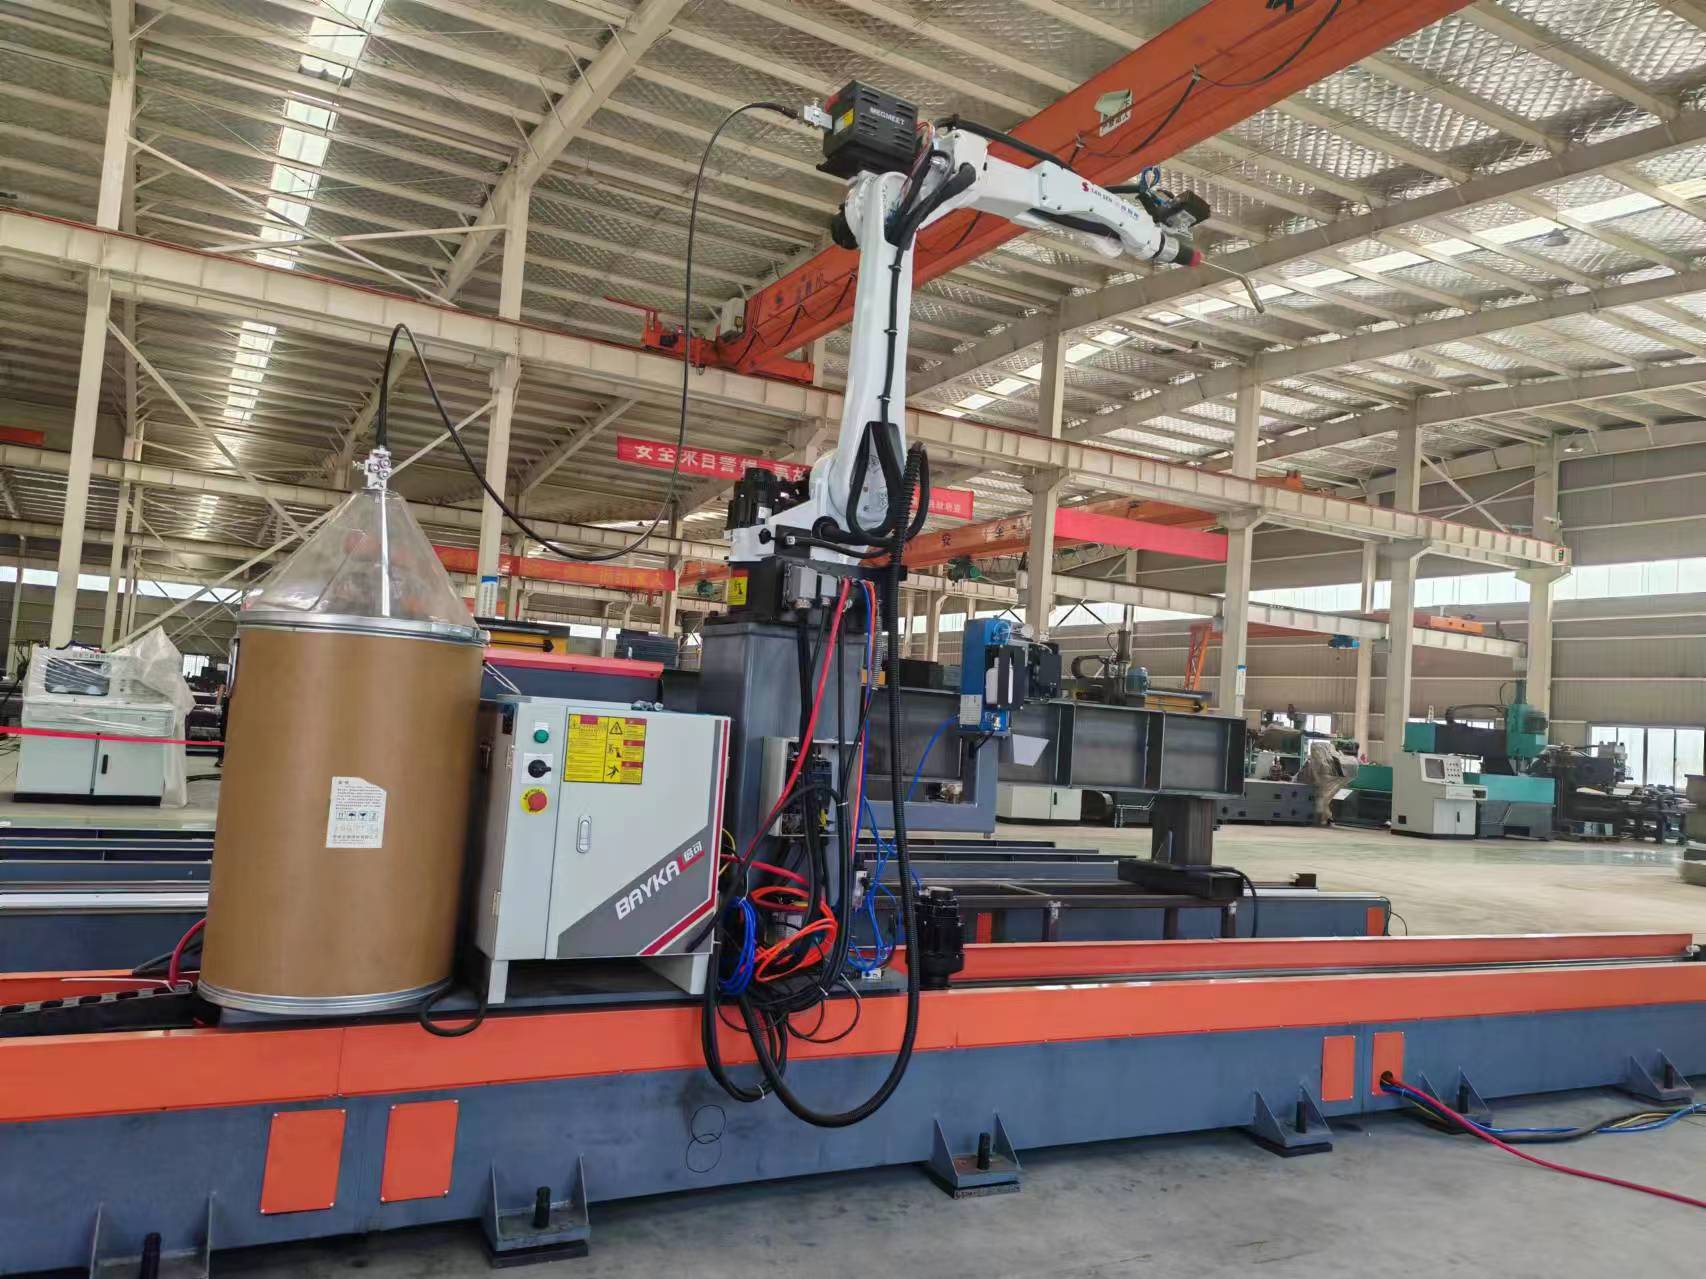
В отличие от классических портальных или клеточных решений, консольная роботизированная сварочная станция использует уникальную архитектуру крепления манипулятора. Робот-манипулятор устанавливается не на стационарную базу пола, а на подвижную или стационарную консольную балку, которая может перемещаться вдоль оси изделия (ось X) или быть частью поворотного стола. Такая компоновка решает фундаментальную проблему сварки длинномерных конструкций: необходимость многократной переустановки детали.
Ключевые узлы системы включают:
- Робот-манипулятор: Обычно используются модели с полезной нагрузкой от 10 до 25 кг и вылетом руки до 2000–2500 мм. В 2026 году наблюдается тренд на использование коллаборативных роботов (коботов) в облегченных версиях станций для малых серий.
- Консольный механизм перемещения: Высокоточные направляющие и реечные передачи, обеспечивающие синхронизацию движения робота с процессом сварки. Погрешность позиционирования не должна превышать ±0.5 мм на длине 10 метров.
- Система вращения (опционально): Если станция оснащена поворотным столом, он работает в синергии с консолью, позволяя выполнять сварку в нижнем положении («в лодочку»), что гарантирует максимальное проплавление и отсутствие дефектов.
- Сварочный источник и горелка: Инверторные источники постоянного или импульсного тока, оснащенные сенсорными системами отслеживания стыка (Touch Sensing или Laser Seam Tracking).
Инженерная особенность таких станций заключается в компенсации вибраций. Консольная конструкция подвержена динамическим нагрузкам при резких движениях манипулятора. Современные модели 2026 года оснащаются демпфирующими системами и алгоритмами предиктивной коррекции траектории, что исключает «рыскание» дуги на высоких скоростях.
Где применяется консольная роботизированная сварочная станция: отраслевая специфика
Выбор именно консольной компоновки диктуется геометрией изделий. Консольная роботизированная сварочная станция наиболее эффективна в отраслях, где преобладают линейные или цилиндрические объекты большой протяженности. Рассмотрим три ключевых сектора применения с конкретными техническими параметрами.
1. Производство магистральных и промышленных трубопроводов
При изготовлении секций труб диаметром от 500 до 1400 мм и длиной до 12 метров, традиционная ручная сварка требует участия бригады из 3–4 человек (сварщик, подсобник, контролер). Роботизированная консольная станция позволяет одному оператору обслуживать процесс. Скорость сварки достигает 80–120 см/мин при использовании порошковой проволоки. Важным аспектом является возможность сварки корневого слоя и заполняющих проходов в автоматическом режиме с контролем температуры межпроходного нагрева (не выше 250°C для низколегированных сталей).
2. Машиностроение и производство спецтехники
Рама экскаватора, стрела крана или шасси грузовика — это сложные пространственные конструкции. Консольная станция здесь используется в связке с двухосевым позиционером. Робот, перемещаясь по консоли, обваривает длинные продольные швы рамы. Пример из практики: на заводе дорожной техники внедрение такой линии сократило время сварки одной рамы самосвала с 14 часов до 3.5 часов. При этом расход сварочных материалов снизился на 18% за счет точного дозирования проволоки и отсутствия человеческих ошибок (перерасход, непровары).
3. Судостроение и изготовление металлоконструкций (МК)
Для сварки плоских секций корпусов судов или балок перекрытий высотой до 2 метров консольные системы незаменимы. Они позволяют вести непрерывную сварку двутавровых балок длиной до 24 метров (при наличии составной консоли). Использование импульсной MIG/MAG сварки на токах 250–350 А обеспечивает минимальные термические деформации металла, что критично для соблюдения геометрии корпуса судна.
Основные технические характеристики и параметры выбора
При формировании технического задания на закупку оборудования, необходимо четко определять параметры, влияющие на производительность и итоговую стоимость. Ниже приведены базовые характеристики, которыми должна обладать современная консольная роботизированная сварочная станция для работы в условиях российского производства в 2026 году.
| Параметр | Базовая конфигурация | Расширенная конфигурация (Premium) | Комментарий инженера |
|---|---|---|---|
| Грузоподъемность манипулятора | 10–16 кг | 20–35 кг | Для тяжелых сварочных головок с лазерным трекингом требуется запас мощности. |
| Радиус действия (вылет) | 1400–1600 мм | 2000–2500 мм | Определяет зону покрытия без перемещения базы. |
| Длина рабочей зоны консоли | 6–8 метров | 12–24 метра | Стандарт для трубных секций — 12 м. Для балок — кратно 3 м. |
| Точность позиционирования | ±0.8 мм | ±0.1–0.3 мм | Критично для сварки тонколистового металла (< 3 мм). |
| Скорость сварки (MIG/MAG) | до 1.2 м/мин | до 2.5 м/мин | Зависит от технологии (Cold Metal Transfer позволяет выше скорости). |
| Система коррекции стыка | Механический щуп (Touch) | Лазерный сканер / Оптическая камера | Лазер необходим при нестабильной подготовке кромок. |
| Интерфейс управления | Проприетарный пульт | PC-based + HMI панель 15″ | Удобство программирования оффлайн (Offline Programming). |
Важно отметить, что выбор источника питания должен соответствовать материалам. Для нержавеющей стали и алюминия обязательны источники с функцией двойного импульса или CMT (Cold Metal Transfer). Для углеродистых сталей достаточно качественных инверторов с синергетическим управлением.
Как выбрать консольную роботизированную сварочную станцию: критерии оценки поставщика
Рынок насыщен предложениями, но не все производители обладают компетенциями для интеграции сложных консольных систем. Ошибка в выборе оборудования может привести к простою линии на месяцы из-за невозможности настроить синхронизацию осей. При оценке предложений в 2026 году следует руководствоваться следующими принципами:
- Наличие собственных инженерных разработок. Избегайте компаний, которые просто перепродают китайские роботы, установленные на самодельную раму. Требуйте расчеты жесткости консольной балки. Если производитель не может предоставить модель напряжений (FEA-анализ), велик риск возникновения резонансных колебаний при работе.
- Поддержка программного обеспечения. Проверьте, включено ли ПО для оффлайн-программирования (например, RoboDK, Visual Components или проприетарное ПО вендора) в стоимость. Возможность симулировать процесс сварки на компьютере до запуска станка экономит сотни часов производственного времени.
- Сервисная доступность запчастей. Уточните складскую программу расходных материалов (сопла, диффузоры, подающие ролики) и критических узлов (сервомоторы, редукторы). Срок поставки запасных частей не должен превышать 2–3 недель внутри страны.
- Референс-лист в вашей отрасли. Запросите контакты действующих клиентов, использующих аналогичное оборудование минимум 2 года. Спросите не о том, «как оно работает», а о том, «как часто оно ломается» и «как быстро реагирует сервис».
Факт из практики: многие предприятия сталкиваются с проблемой несовместимости протоколов обмена данными между роботом и источником тока. Убедитесь, что станция поддерживает стандартные промышленные шины (Profinet, EtherCAT, DeviceNet) для бесшовной интеграции в общую SCADA-систему завода.
Пример надежного производителя: опыт Jinan Safety United
Выбор партнера по автоматизации — это не только вопрос цены, но и гарантия долгосрочной поддержки. Ярким примером компании, успешно сочетающей передовые технологии и развитую сервисную инфраструктуру в регионе СНГ, является Jinan Safety United Technology and Trade Co., Ltd.
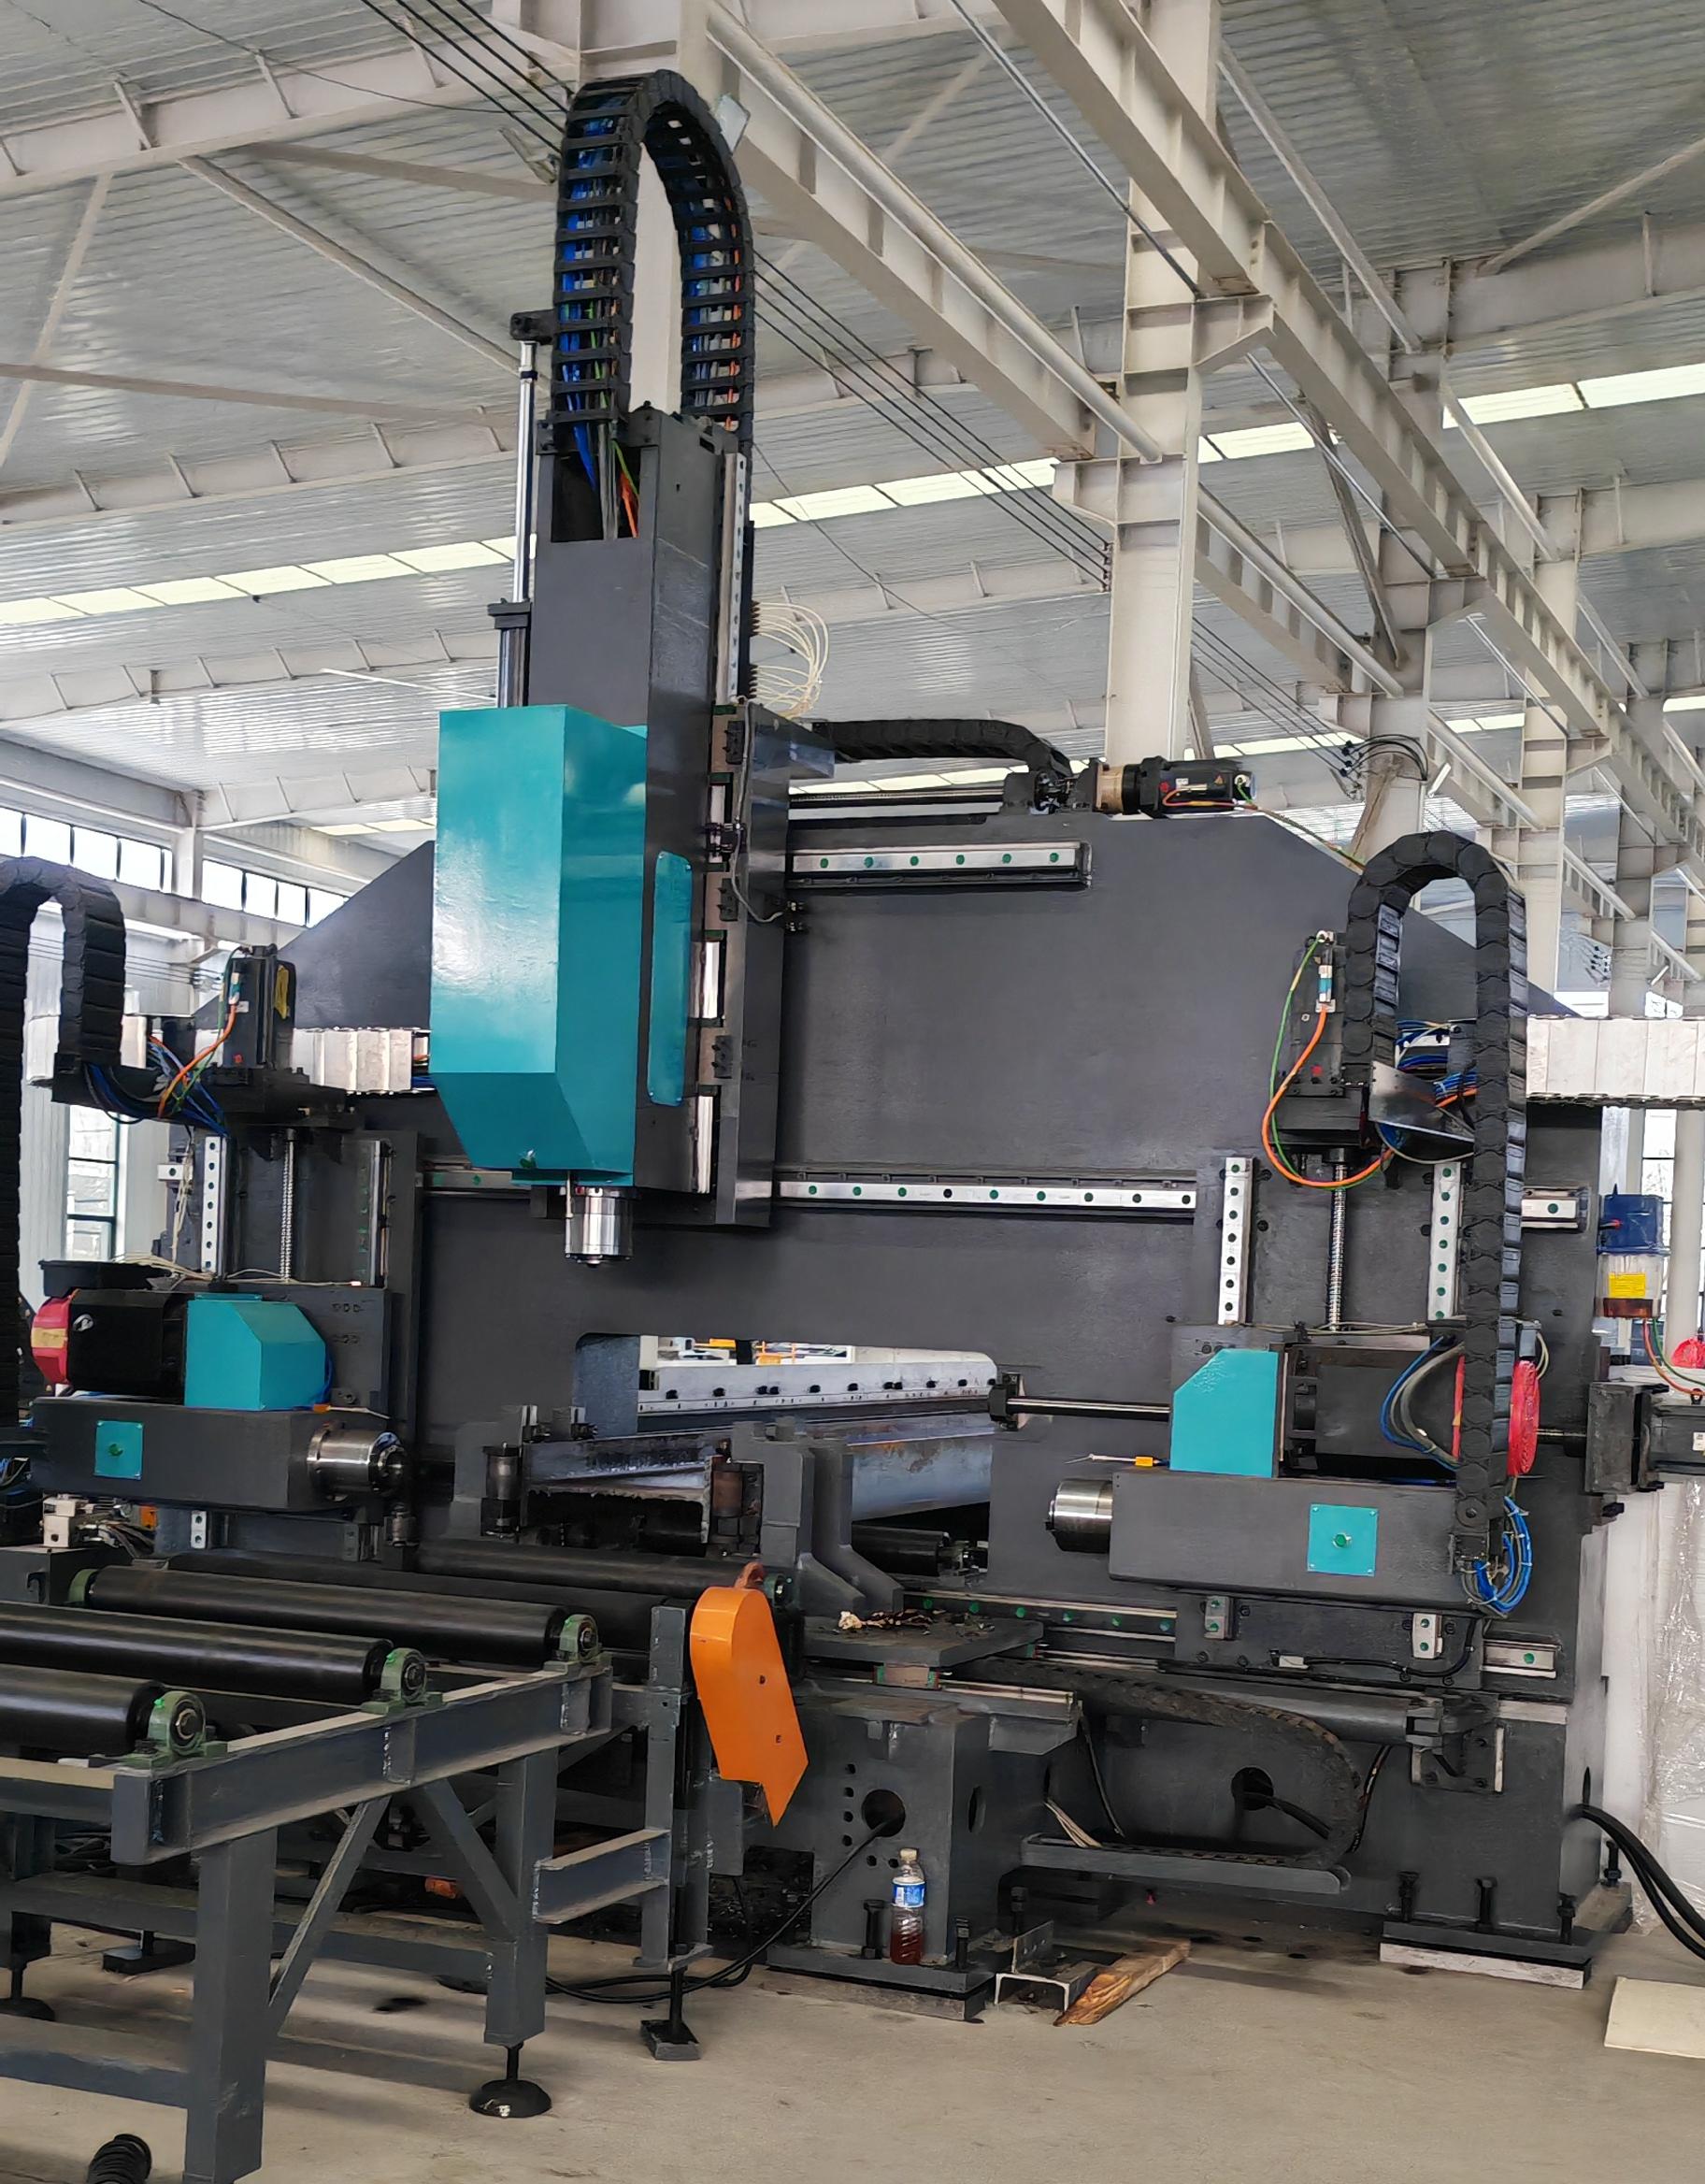
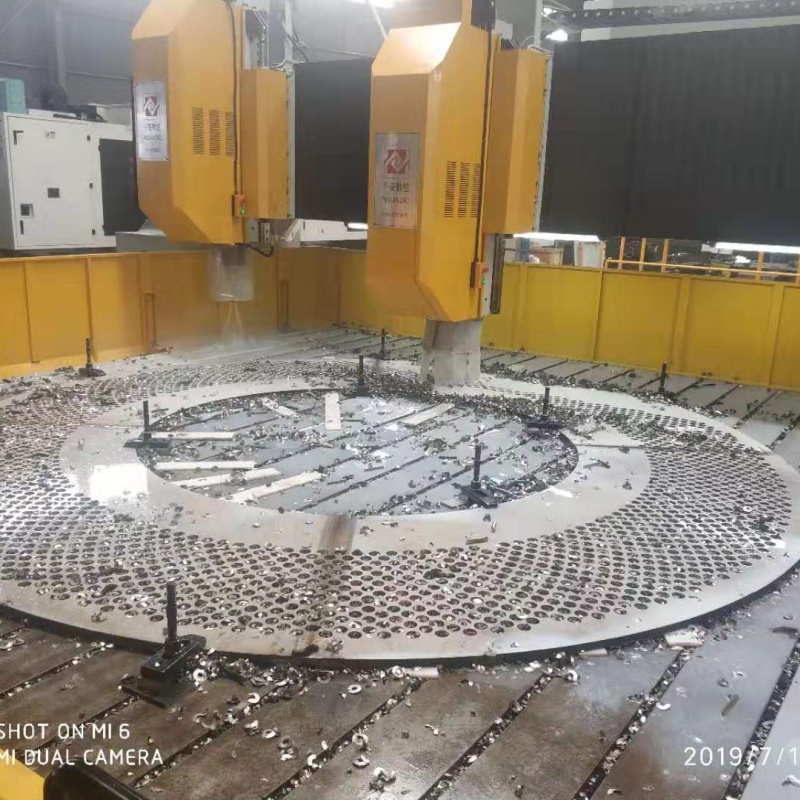
Эта китайская технологическая компания, базирующаяся в промышленном центре Цзинань, специализируется на разработке высокоточного оборудования для обработки металлоконструкций уже более 10 лет. Под брендом «SAFETY CNC» компания выпускает широкий спектр решений, включая роботизированные сварочные системы, такие как модель SWL-CNC-15000 с рельсовым роботом BR-2010A Pro, которая идеально демонстрирует принципы консольной/рельсовой архитектуры, описанные выше.
Ключевые преимущества работы с такими производителями, как Jinan Safety United, заключаются в следующем:
- Вертикальная интеграция и контроль качества: Собственные производственные линии позволяют контролировать каждый этап — от входного контроля комплектующих до финальных испытаний на повторяемость позиционирования. Это критически важно для консольных систем, где жесткость конструкции определяет качество шва.
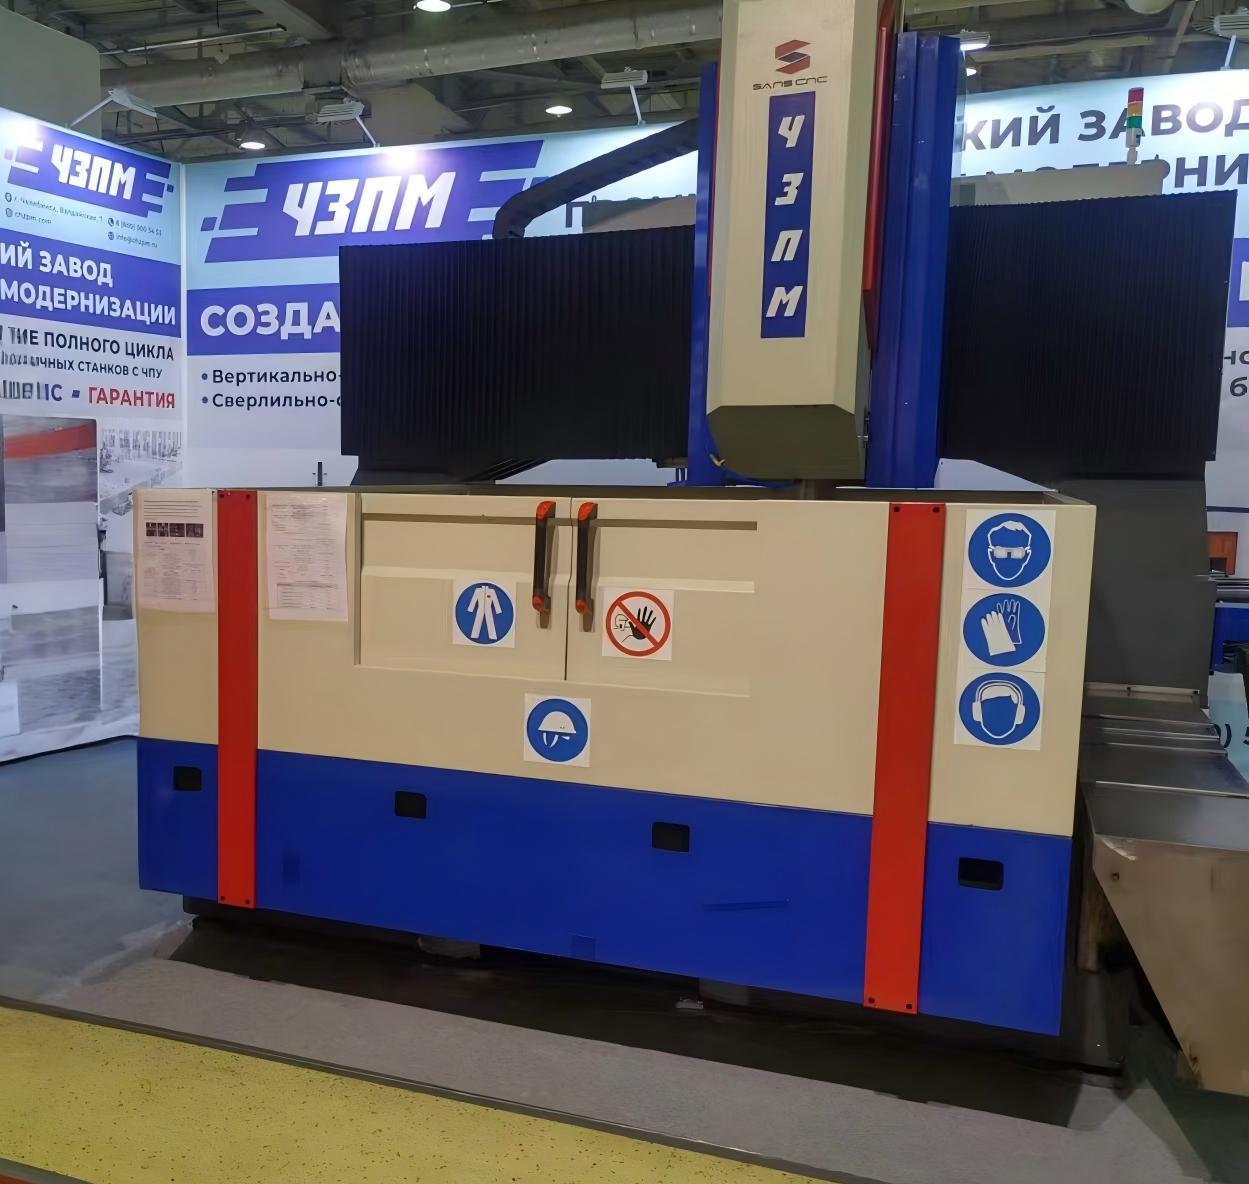
- Локализованная поддержка в РФ и СНГ: Компания имеет официальные выставочные залы в России и Кыргызстане, где можно «вживую» оценить оборудование. Штатная команда инженеров обеспечивает пусконаладку, обучение персонала и оперативный сервис, что закрывает одну из главных болей покупателей импортного оборудования — проблему с запчастями и ремонтом.
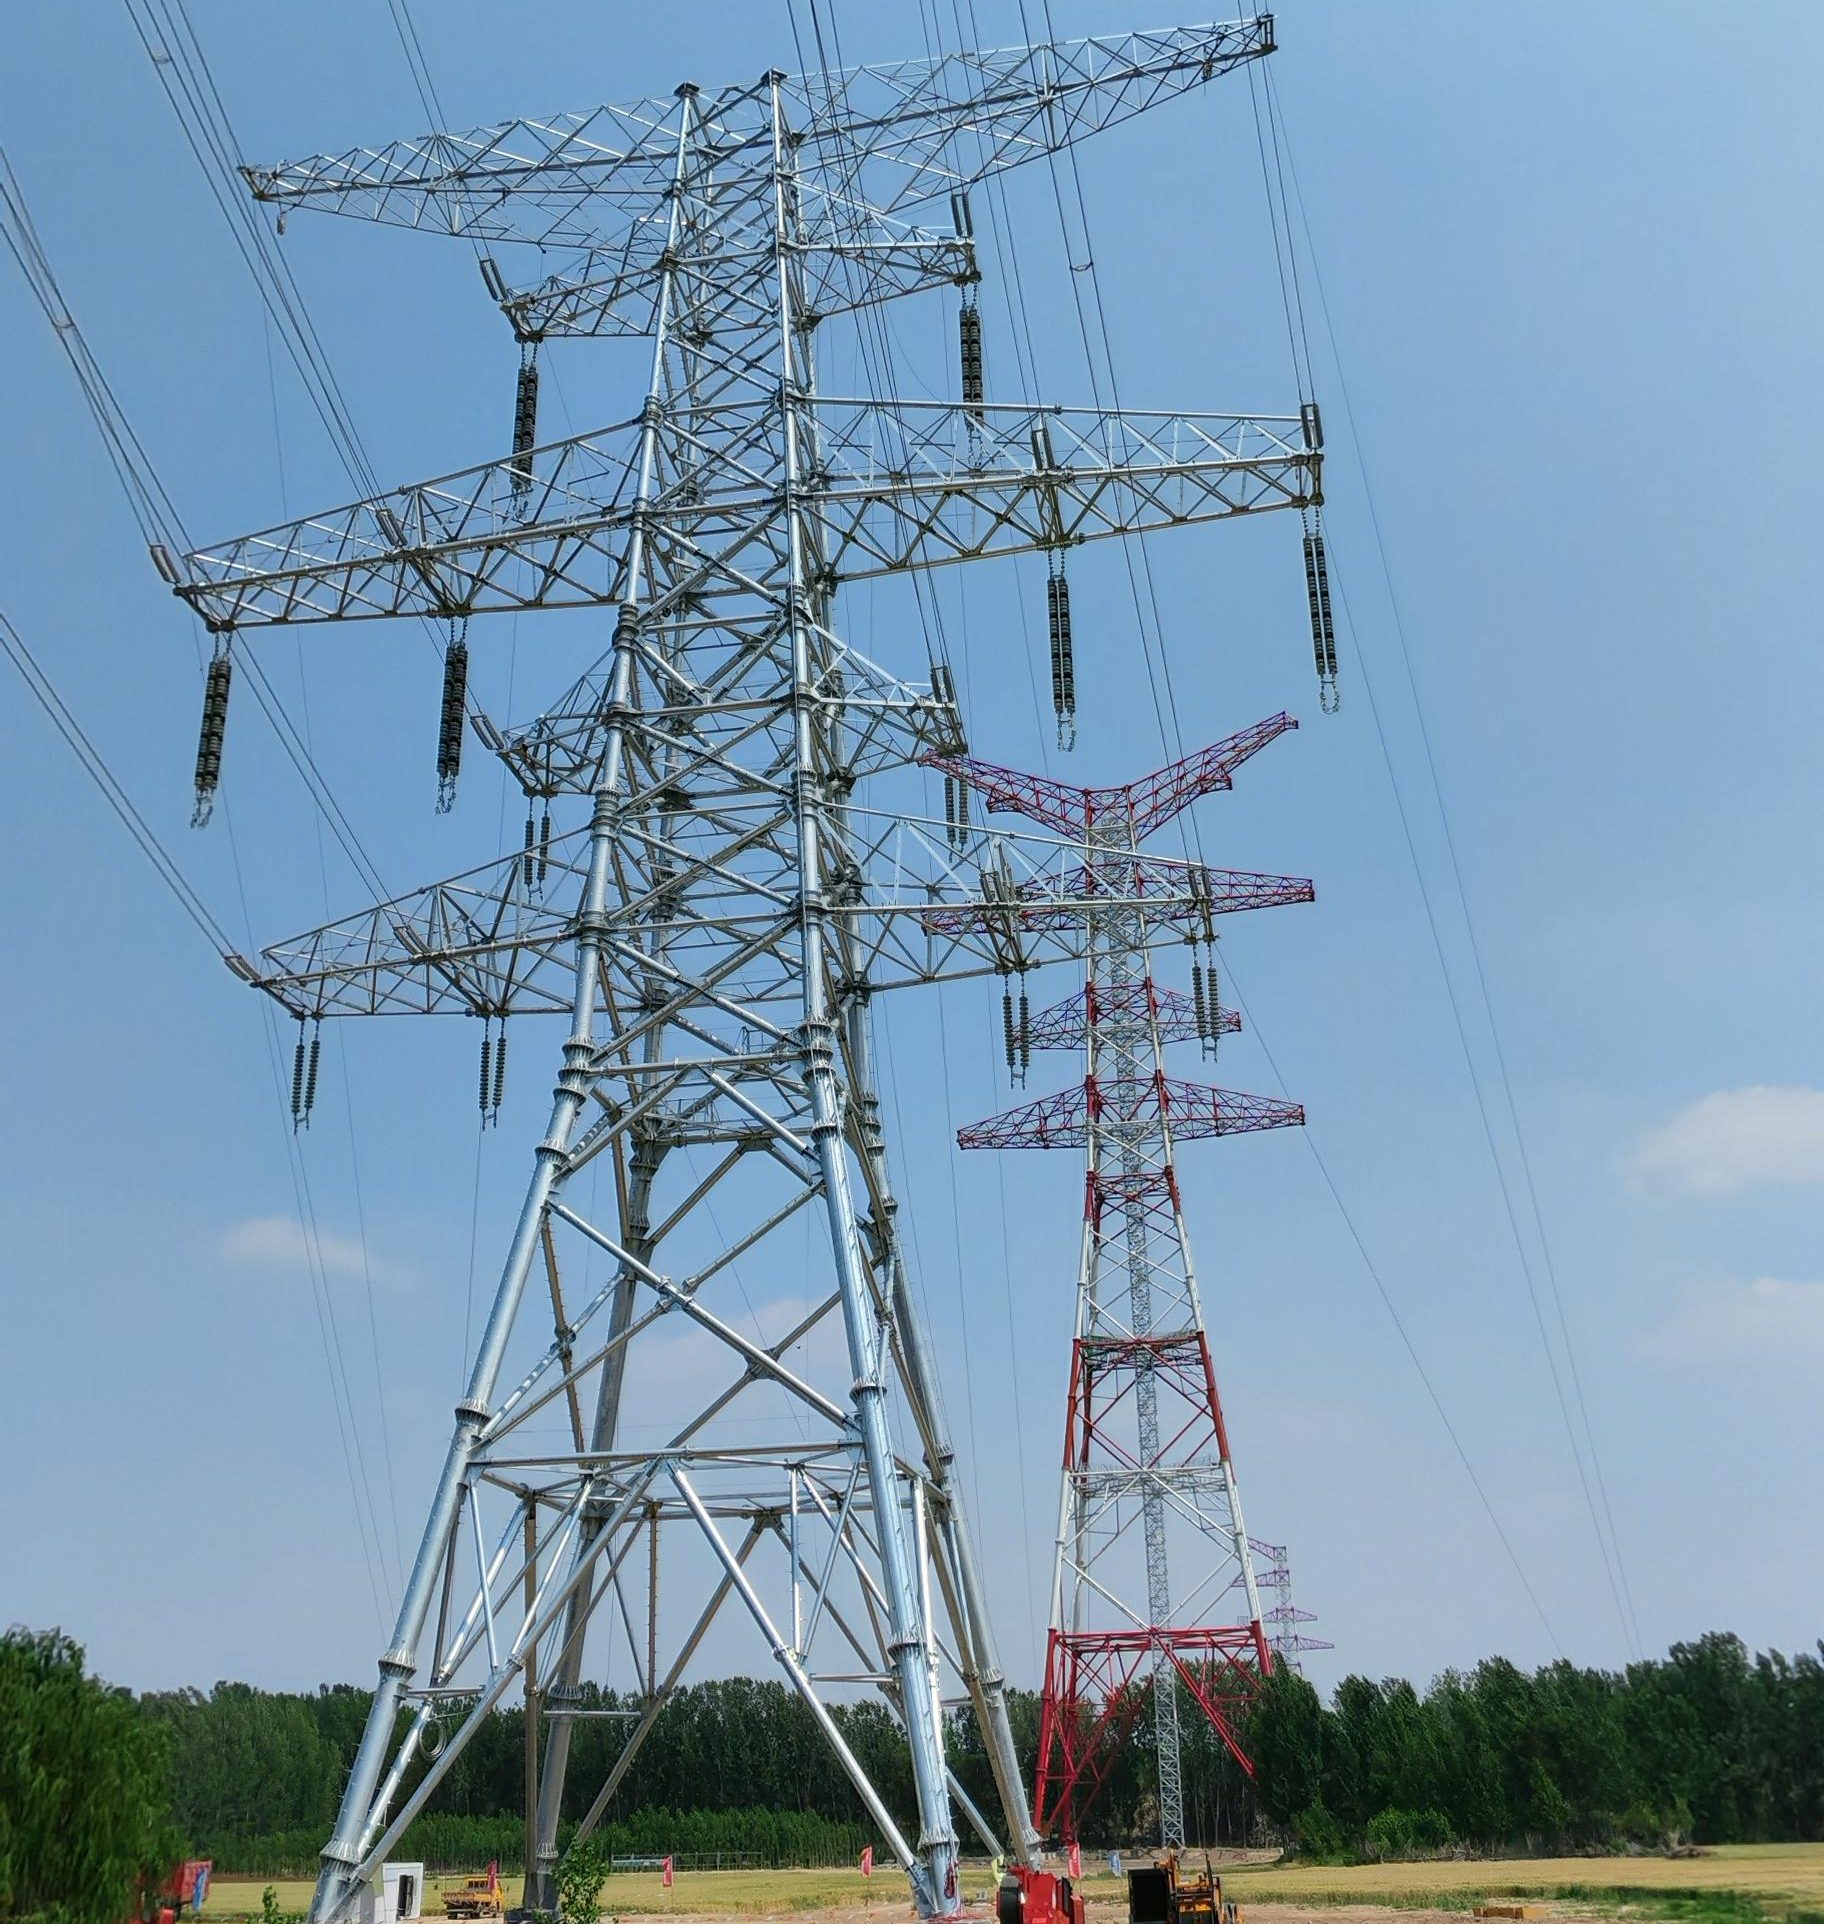
- Адаптированность под рынок: Оборудование поставляется с полной технической документацией на русском языке, а программные решения учитывают специфику местных производств (электрические башни, мостовые конструкции, сосуды давления).
Такой подход, ориентированный не просто на продажу «железа», а на повышение производительности клиента, становится стандартом рынка в 2026 году. Наличие патентованных конструктивных решений и опыта экспорта в более чем 15 стран подтверждает надежность подобных поставщиков.
Диапазон цен и факторы формирования стоимости в 2026 году
Вопрос «сколько стоит консольная роботизированная сварочная станция» не имеет однозначного ответа без технического задания. Однако, анализируя рынок 2026 года, можно выделить четкие ценовые сегменты. Стоимость формируется не только из «железа», но и из интеллектуальной составляющей: настройки, обучения и адаптации под конкретную деталь.
Структура затрат
- Базовый комплект (Эконом): 3.5 – 5.5 млн руб. Включает робота начального уровня (часто азиатские бренды второго эшелона), простую консоль без защитного кожуха, базовый источник MIG/MAG и ручное программирование. Подходит для простых прямолинейных швов на черном металле.
- Стандартный комплект (Бизнес): 6.0 – 9.5 млн руб. Ведущие мировые или топ-китайские бренды роботов (включая такие решения, как SAFETY CNC), усиленная консоль с ЧПУ, источник с синергетикой, система Touch Sensing, защитные экраны и вытяжка. Оптимально для большинства машиностроительных задач.
- Премиум комплект (High-End): 10.0 – 18.0+ млн руб. Роботы европейского/японского класса, лазерная система слежения за стыком (Laser Seam Tracker), источник CMT/Twin Pulse, полная интеграция в цифровую среду завода, обучение персонала «под ключ» с гарантией выхода на режим.
Что влияет на удорожание?
Наиболее существенное влияние на цену оказывает система технического зрения. Лазерный сканер шва увеличивает стоимость комплекса на 1.5–2.5 млн руб., но он окупается за 6–8 месяцев на деталях с нестабильной геометрией (например, после лазерной резки или гибки). Также стоимость растет пропорционально длине консоли: каждый дополнительный метр хода требует более мощных приводов и усиленной конструкции, что добавляет примерно 150–250 тыс. руб. к цене за метр.
Не стоит забывать про скрытые расходы: подготовка фундамента (виброразвязка), подвод электроэнергии (требуется стабильное напряжение, часто нужны стабилизаторы на 50–100 кВА) и подача защитных газов (Ar, CO2, смеси). Для расчета полной стоимости владения (TCO) рекомендуется закладывать еще 15–20% от цены оборудования на монтаж и пусконаладку.
Сравнение технологий: Ручная сварка vs Консольный робот vs Портальный автомат
Часто возникает дилемма: почему именно консольный робот, а не дешевый портальный автомат или оставление всё как есть? Сравнительный анализ поможет принять взвешенное решение.
| Критерий | Ручная сварка | Портальный сварочный автомат | Консольная роботизированная станция |
|---|---|---|---|
| Гибкость переналадки | Максимальная | Низкая (только линейные швы) | Высокая (пространственные швы, сложная геометрия) |
| Скорость работы | Низкая (зависит от усталости) | Высокая (на прямых швах) | Высокая (стабильная 24/7) |
| Качество шва | Переменное (человеческий фактор) | Стабильное | Идеальное (повторяемость 100%) |
| Стоимость внедрения | Нулевая (CAPEX), высокая OPEX | Средняя | Высокая CAPEX, низкая OPEX |
| Требования к квалификации оператора | Высокие (сварщик 5-6 разряда) | Средние (оператор ЧПУ) | Средние (оператор-программист) |
| Пространственная маневренность | Любая | Только 2D плоскость | 6 осей + внешние оси |
Инженерный вердикт: Портальные автоматы выигрывают только на массовом производстве идентичных длинных прямых швов (например, сварка труб малого диаметра на потоке). Если же номенклатура деталей меняется, присутствуют короткие швы, угловые соединения или необходимость обхода препятствий, консольная роботизированная сварочная станция не имеет альтернатив по эффективности. Ручная сварка остается рентабельной только для единичных, штучных изделий или ремонтных работ.
Типичные ошибки при выборе и эксплуатации
Опыт внедрения показывает, что большинство проблем возникает не из-за брака оборудования, а из-за ошибок в проектировании технологического процесса. Вот список граблей, на которые наступают чаще всего:
- Игнорирование подготовки кромок. Робот не умеет «наплавлять» металл там, где его нет, как это делает опытный сварщик. Зазоры должны быть строго регламентированы (обычно ±1 мм). Если сборка изделия «гуляет», робот будет варить воздух или прожигать металл. Решение: ужесточение требований к заготовительному участку или установка лазерного трекинга.
- Неправильный выбор защитного газа. Использование чистого CO2 для роботизированной сварки приводит к сильному разбрызгиванию и загрязнению сопла, что требует частой остановки на чистку. Рекомендуется использовать аргоно-углекислотные смеси (80/20 или 92/8) или тройные смеси для снижения разбрызгивания.
- Отсутствие виброизоляции. Установка тяжелой консольной станции на обычный бетонный пол без демпфирующих прокладок приводит к передаче вибраций от работающих рядом кранов или прессов на робота. Это вызывает дрожание дуги и ухудшение качества шва.
- Экономия на обучении. Попытка поручить управление станцией обычному слесарю без глубокого обучения программированию ведет к простоям. Оператор должен понимать логику движений робота, а не просто нажимать кнопку «Пуск».
Логистика, монтаж и ввод в эксплуатацию
Поставка консольной роботизированной сварочной станции — это сложный логистический проект. Длина консольной балки может достигать 12–24 метров, что требует использования негабаритного транспорта. При планировании доставки необходимо учитывать:
- Возможность проезда транспорта к месту разгрузки (ширина ворот, высота проемов).
- Наличие крана грузоподъемностью не менее 5–10 тонн для монтажа балки и робота.
- Подготовку фундамента заранее. Бетон должен набрать полную прочность (28 суток) перед установкой высокоточного оборудования.
Процесс ввода в эксплуатацию (Commissioning) занимает от 2 до 4 недель. Он включает механическую сборку, калибровку инструментов (TCP), настройку параметров сварки на тестовых образцах и проведение аттестации технологии сварки (НАКС или аналоги). Только после подписания акта аттестации станция считается готовой к промышленной эксплуатации.
FAQ: Часто задаваемые вопросы
Какой срок окупаемости консольной роботизированной сварочной станции?
В среднем, при работе в одну смену, срок окупаемости составляет 12–18 месяцев. При переходе на круглосуточный режим работы (3 смены) окупаемость ускоряется до 6–9 месяцев. Расчет строится на экономии фонда оплаты труда (замена 3–4 сварщиков на 1 оператора) и снижении брака.
Может ли станция варить алюминий и нержавейку?
Да, но требуется соответствующая комплектация. Для алюминия необходим источник с импульсным режимом и специальная подача проволоки (push-pull система), так как алюминиевая проволока мягкая и может застревать в канале. Для нержавейки важна чистота газа и использование сопел с газовой линзой.
Сложно ли перепрограммировать станцию на новую деталь?
Если используется система оффлайн-программирования, создание новой программы занимает от 2 до 8 часов в зависимости от сложности геометрии. Перенос программы на реального робота и пристрелка занимают около 30–60 минут. Современные интерфейсы позволяют делать это интуитивно, используя 3D-модели из CAD-систем.
Требуется ли аттестация НАКС для роботизированной сварки?
Да, если продукция подлежит обязательной сертификации (сосуды давления, трубопроводы высокого давления, мостовые конструкции). Технология роботизированной сварки должна быть пройдена процедуру производственной аттестации. Производитель оборудования обычно предоставляет методическую помощь в сборе пакета документов для НАКС.
Заключение и рекомендации по закупке
В 2026 году консольная роботизированная сварочная станция перестала быть экзотикой и перешла в разряд необходимого инструмента для конкурентоспособного производства. Она позволяет российским предприятиям сохранять высокое качество продукции даже в условиях кадрового голода. Ключ к успеху — не в покупке самого дорогого робота, а в грамотной интеграции системы в существующий техпроцесс.
Мы рекомендуем начинать с аудита ваших текущих сварочных операций. Выберите самую массовую и проблемную группу деталей, рассчитайте потенциальную экономию и обратитесь к производителю за демонстрацией сварки именно ваших изделий. Не покупайте оборудование «вслепую» по каталогу.
Для получения детального коммерческого предложения, расчета окупаемости под ваше производство и консультации по выбору конфигурации, свяжитесь с нашими техническими специалистами. Мы предоставляем полный цикл услуг: от проектирования до сервисного обслуживания.