+86-13806413610
svetlanaxu@mail.ru








Рельсовая роботизированная сварочная станция: цена от производителя 2026
2026-08-14
- Рельсовая роботизированная сварочная станция: цена от производителя и технические решения 2026 года
- Что такое рельсовая роботизированная сварочная станция и её классификация
- Где применяется рельсовая роботизированная сварочная станция: отраслевые сценарии
- Технические характеристики и параметры выбора
- Как выбрать поставщика и конфигурацию: инженерный подход
- Надежность производителя: опыт Jinan Safety United
- Диапазон цен и факторы формирования стоимости в 2026 году
- Логистика, монтаж и пусконаладка
- Сравнение технологий: Рельсовая станция vs Портальный робот vs Ручная сварка
- Типичные ошибки при эксплуатации и их предотвращение
- FAQ: Часто задаваемые вопросы о рельсовых сварочных станциях
- Рекомендации по покупке и стратегия внедрения
- Заключение и призыв к действию
Рельсовая роботизированная сварочная станция: цена от производителя и технические решения 2026 года
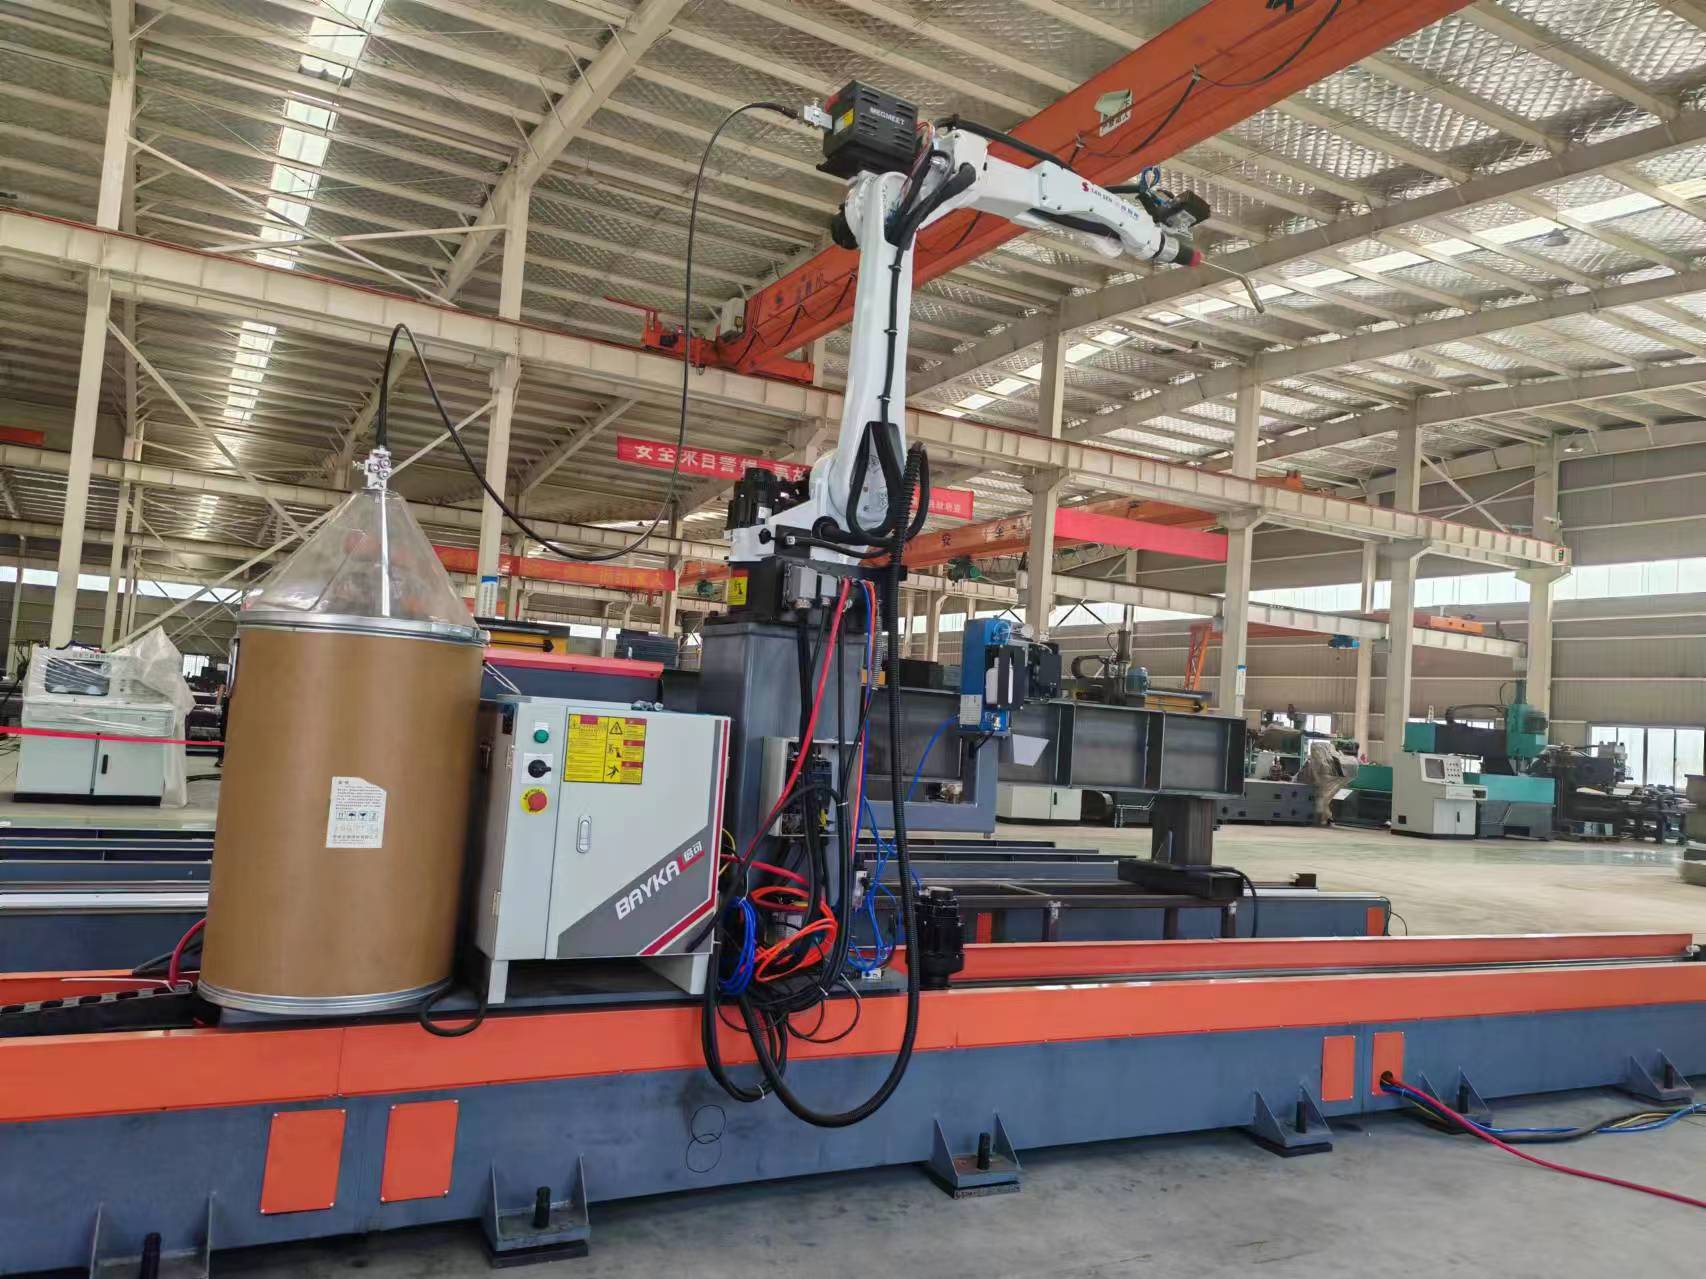
Рельсовая роботизированная сварочная станция представляет собой высокотехнологичный комплекс автоматизированной дуговой или лазерной сварки, предназначенный для обработки длинномерных металлоконструкций, железнодорожных путей и крупногабаритных стыков. В условиях промышленного производства 2026 года данное оборудование стало стандартом для обеспечения повторяемости шва, исключения человеческого фактора и снижения себестоимости метра сварного соединения на 35–40%. Ключевое отличие таких систем — наличие жесткой направляющей базы (рельсового пути), по которой перемещается многоосевой манипулятор или сварочная каретка, что позволяет обрабатывать детали длиной от 6 до 100 метров с точностью позиционирования до ±0,5 мм.
Для руководителей производств и главных инженеров актуальность внедрения рельсовой роботизированной сварочной станции обусловлена дефицитом квалифицированных сварщиков и ужесточением требований ГОСТ и ISO к качеству соединений в мостостроении, судостроении и производстве трубопроводов большого диаметра. Современные модели интегрируют системы машинного зрения для отслеживания стыка в реальном времени (seam tracking) и адаптивного управления параметрами тока и напряжения. Цена оборудования варьируется в зависимости от длины портала, типа источника питания и программного обеспечения, но окупаемость при двухсменном режиме работы составляет в среднем 14–18 месяцев.
Что такое рельсовая роботизированная сварочная станция и её классификация
В основе конструкции лежит модульный принцип. Рельсовая роботизированная сварочная станция не является монолитным устройством; это интеграция нескольких подсистем, работающих синхронно. Главным элементом является линейный привод, обеспечивающий движение сварочной головки вдоль оси изделия. В отличие от традиционных портальных систем, рельсовые комплексы могут быть наращены по длине, что делает их идеальными для цехов с ограниченным пространством или для выездных монтажных работ.
Ключевые компоненты системы
- Линейный модуль (ось X): Закаленные стальные рельсы или профильные направляющие с зубчато-реечной передачей или шарико-винтовой парой (для коротких дистанций высокой точности). Длина может достигать 50+ метров.
- Манипулятор или сварочная каретка: Может представлять собой 6-осевой промышленный робот (KUKA, FANUC, Yaskawa или российские аналоги) либо специализированную 2–3 осевую порталную головку для прямолинейных швов.
- Сварочный источник: Инверторные источники постоянного или переменного тока, поддерживающие импульсные режимы, двойную проволоку (Tandem) или холодную сварку (CMT).
- Система технического зрения: Лазерные сканеры или камеры, анализирующие геометрию разделки кромок перед проходом горелки.
- Шкаф управления и ПО: ПЛК (программируемый логический контроллер) с интерфейсом HMI, позволяющим оператору задавать траекторию и параметры без глубокого программирования.
Важно понимать, что термин «рельсовая» относится именно к способу базирования. Это обеспечивает жесткость конструкции, критически важную при сварке толстостенных металлов (более 20 мм), где возникают значительные реактивные усилия. Обычные консольные роботы могут вибрировать, что приводит к дефектам шва, тогда как рельсовая база гасит эти колебания.
Где применяется рельсовая роботизированная сварочная станция: отраслевые сценарии
Универсальность конструкции позволяет использовать рельсовую роботизированную сварочную станцию в различных секторах тяжелой промышленности. Однако эффективность максимальна там, где есть длинные, повторяющиеся сварные швы.
1. Мостостроение и производство металлоконструкций
При изготовлении балок коробчатого сечения для мостов требуется сварка четырех продольных швов длиной до 30–40 метров. Ручная сварка здесь недопустима из-за риска непроваров и высоких остаточных напряжений. Использование рельсового комплекса с технологией submerged arc welding (SAW) или механизированной MIG/MAG позволяет выполнять швы за один проход толщиной до 15 мм или за несколько проходов с автоматической зачисткой межпроходного слоя. Скорость сварки достигает 1,5–2,0 м/мин, что в 5–7 раз выше ручного труда.
2. Судостроение и производство труб большого диаметра
В судостроении станции используются для сварки панелей корпуса и плоских секций. Особенностью является необходимость компенсации тепловых деформаций листа. Современные рельсовые роботизированные сварочные станции оснащены системами предварительного подогрева и последующего контроля температуры, что предотвращает коробление металла. В трубной промышленности такие комплексы сваривают продольные швы труб диаметром от 1020 мм, обеспечивая герметичность, необходимую для транспортировки нефти и газа под высоким давлением.
3. Железнодорожная инфраструктура
Бесстыковая сварка рельсов (термитная или электроконтактная) часто дополняется роботизированными комплексами для наплавки изношенных участков или ремонта стыков. Мобильные рельсовые станции могут устанавливаться непосредственно на путях, выполняя ремонтные работы в ночные окна. Точность воспроизведения профиля головки рельса критична для безопасности движения поездов на скоростях свыше 200 км/ч.
Технические характеристики и параметры выбора
При формировании технического задания на поставку рельсовой роботизированной сварочной станции необходимо учитывать ряд физико-технических параметров. Ошибки на этом этапе ведут к простоям или невозможности выполнения конкретных задач.
| Параметр | Типичные значения | Влияние на процесс |
|---|---|---|
| Длина рабочего хода (ось X) | 6 000 – 50 000 мм | Определяет максимальную длину свариваемого изделия. Возможно сегментное наращивание. |
| Грузоподъемность манипулятора | 10 – 500 кг | Влияет на возможность установки тяжелых сварочных головок (например, для SAW) или систем охлаждения. |
| Точность позиционирования | ±0,1 – ±0,5 мм | Критично для лазерной сварки и сварки тонколистового металла. Для толстых конструкций допускается ±1,0 мм. |
| Максимальная скорость перемещения | 10 – 60 м/мин | Влияет на производительность при холостых ходах и скорость сварки (зависит от технологии). |
| Количество осей манипулятора | 4, 5 или 6 | 6 осей необходимы для сложных пространственных швов; 2–3 оси достаточно для прямых стыков. |
| Тип привода | Сервоэлектрический / Гидравлический | Сервоприводы обеспечивают высокую точность и энергоэффективность. Гидравлика нужна для сверхтяжелых нагрузок. |
Инженерная практика показывает, что выбор между сервоприводом и гидравликой часто определяется не только мощностью, но и условиями эксплуатации. В цехах с низким качеством электросети или наличием абразивной пыли гидравлические системы могут оказаться более живучими, хотя и требуют большего обслуживания. Однако тренд 2026 года — это полная электрификация и использование цифровых двойников для предиктивного обслуживания.
Как выбрать поставщика и конфигурацию: инженерный подход
Рынок предлагает множество решений, но рельсовая роботизированная сварочная станция — это не товар массового потребления, а инженерный проект. При выборе поставщика следует обращать внимание не только на цену «железа», но и на компетенции интегратора.
Критерии оценки поставщика
- Наличие собственных разработок ПО: Если поставщик использует только стандартное ПО робота, вы столкнетесь с ограничениями при адаптации под специфические стыки. Наличие собственного софта для генерации траекторий по CAD-моделям значительно ускоряет ввод в эксплуатацию.
- Сервисная поддержка и склад запчастей: Срок поставки редукторов или сервомоторов из-за рубежа может достигать 6 месяцев. Локализация склада критических узлов должна быть подтверждена документально.
- Опыт реализации аналогичных проектов: Требуйте референс-лист с контактами действующих клиентов. Посещение объекта позволяет оценить реальную надежность оборудования, а не рекламные буклеты.
- Обучение персонала: Программа обучения должна включать не только управление пультом, но и базовую диагностику ошибок, замену расходников и калибровку инструмента (TCP).
Частая ошибка закупщиков — фокусировка исключительно на начальной стоимости. Дешевая станция может потребовать дорогостоящей доработки на месте (усиление фундамента, замена кабелей на более гибкие, докупка датчиков). Полная стоимость владения (TCO) за 5 лет у качественного оборудования обычно ниже, чем у бюджетного аналога, за счет меньшего времени простоев и расхода материалов.
Надежность производителя: опыт Jinan Safety United
Выбор надежного партнера является ключевым фактором успеха проекта автоматизации. Одним из признанных лидеров в сегменте высокоточного оборудования для обработки металлоконструкций является компания Jinan Safety United Technology and Trade Co., Ltd., работающая под брендом «SAFETY CNC».
Расположенная в промышленном центре Китая (г. Цзинань), компания обладает более чем 10-летним опытом проектирования и производства станков. В портфолио производителя представлены комплексные решения для всех этапов обработки стали: от сверления и фрезерования до роботизированной сварки. Особый интерес для рынка РФ и СНГ представляют их роботизированные сварочные системы, такие как модель SWL-CNC-15000 с рельсовым роботом BR-2010A Pro, которые демонстрируют оптимальное соотношение цены и качества благодаря вертикальной интеграции производства.
Ключевые преимущества сотрудничества с Jinan Safety United включают:
- Локализованная сервисная инфраструктура: В России и Кыргызстане функционируют официальные выставочные залы, где можно ознакомиться с оборудованием «вживую». Штатная команда инженеров обеспечивает установку, пусконаладку и оперативное устранение неисправностей.
- Строгий контроль качества: Каждый станок проходит комплексное тестирование на геометрическую точность и стабильность работы под нагрузкой перед отгрузкой. Компания предоставляет полный пакет технической документации на русском языке.
- Глобальный опыт: Оборудование экспортируется в более чем 15 стран, включая Россию, Казахстан, Узбекистан и Индию, что подтверждает его адаптивность к различным климатическим и производственным условиям.
Такой подход позволяет клиентам не просто приобрести «коробку», а получить технологическое решение с гарантированной поддержкой, что минимизирует риски простоев и повышает общую эффективность производства.
Диапазон цен и факторы формирования стоимости в 2026 году
Вопрос «сколько стоит рельсовая роботизированная сварочная станция» не имеет однозначного ответа без технического задания. Однако можно выделить диапазоны цен для типовых конфигураций, актуальных для рынка РФ и СНГ в 2026 году. Цены указаны ориентировочно и зависят от курса валют, логистики и таможенных пошлин.
Ценовые сегменты
- Базовая комплектация (Эконом): 2,5 – 4,5 млн руб.
Включает: линейный модуль до 12 м, 2-осевая каретка, стандартный источник MIG/MAG, базовое управление. Подходит для простых прямых швов в небольших цехах. - Стандартная промышленная серия: 6,0 – 12,0 млн руб.
Включает: линейный модуль до 25 м, 6-осевой робот (грузоподъемность 20–50 кг), источник с импульсным режимом, система очистки сопла, базовое техзрение. Универсальное решение для металлоконструкций. - Премиум / Heavy Duty: 15,0 – 35,0+ млн руб.
Включает: длина более 30 м, робот повышенной грузоподъемности, технология Tandem или Laser-Hybrid, продвинутая система seam tracking с лазерным сканированием, интеграция в ERP-систему завода, полное сервисное сопровождение.
Что влияет на итоговую цену?
На стоимость рельсовой роботизированной сварочной станции напрямую влияют следующие факторы:
- Длина рельсового пути: Каждый дополнительный метр требует усиления конструкции, увеличения длины кабелей и цепей, что удорожает систему нелинейно.
- Бренд робота-манипулятора: Европейские и японские бренды традиционно дороже, однако китайские производители (EFORT, JAKA, Aubo, а также специализированные решения от SAFETY CNC) в 2026 году предлагают качество, сопоставимое с лидерами рынка, при цене на 30–40% ниже.
- Сложность программного обеспечения: Лицензии на специализированный софт для оффлайн-программирования и симуляции могут составлять до 20% от стоимости hardware.
- Периферия: Системы дымоудаления, поворотные столы, устройства для центровки и такелажные механизмы часто не входят в базовую цену, но необходимы для полноценной работы.
Важно отметить нестабильность цен на электронные компоненты. В 2026 году сохраняется тенденция к удорожанию чипов для контроллеров, поэтому фиксация цены в договоре должна происходить максимально быстро после согласования ТЗ.
Логистика, монтаж и пусконаладка
Покупка рельсовой роботизированной сварочной станции — это только половина дела. Корректный монтаж определяет 50% успеха проекта. Поскольку оборудование имеет большую длину, его транспортировка осуществляется частями. Секции рельсов должны быть идеально состыкованы на фундаменте заказчика.
Требования к фундаменту
Фундамент должен обладать высокой виброустойчивостью. Недопустимо размещение станции рядом с кузнечными прессами или другим оборудованием, создающим ударные нагрузки. Геометрия поверхности должна соответствовать классу точности не ниже 8 по ГОСТ 24642. Перекос рельсов даже на 1 мм на 10 метров длины приведет к заклиниванию каретки и поломке редукторов.
Этапы ввода в эксплуатацию
- Монтаж механической части: Установка опор, выравнивание рельсов лазерным нивелиром, крепление направляющих.
- Электромонтаж: Прокладка силовых и сигнальных кабелей в энергетических цепях. Важно использовать кабели с высокой стойкостью к изгибу (chain-flex).
- Калибровка: Настройка нулевых точек робота, калибровка инструмента (TCP), настройка параметров связи между контроллером робота и внешними осями.
- Тестовая сварка: Выполнение пробных швов на тестовых пластинах, разрушающий и неразрушающий контроль (УЗК, рентген) для подтверждения качества.
Мы рекомендуем заказывать услугу шеф-монтажа у производителя. Это позволяет избежать ситуаций, когда местная бригада монтирует рельсы «на глаз», а затем сервисная служба отказывается гарантировать работу оборудования из-за нарушения геометрии. Компании вроде Jinan Safety United предоставляют услуги шеф-монтажа силами своих сертифицированных инженеров, что является стандартом качества для сложного промышленного оборудования.
Сравнение технологий: Рельсовая станция vs Портальный робот vs Ручная сварка
Для принятия обоснованного решения необходимо сравнить рельсовую роботизированную сварочную станцию с альтернативами. Ниже приведена таблица сравнения ключевых показателей.
| Критерий | Ручная сварка | Портальный робот (фиксированный) | Рельсовая роботизированная станция |
|---|---|---|---|
| Производительность | Низкая | Средняя/Высокая | Высокая |
| Качество шва (стабильность) | Зависит от сварщика | Высокое | Высокое |
| Гибкость по длине изделия | Любая | Ограничена размером портала | Масштабируемая (до бесконечности) |
| Стоимость внедрения | Низкая (CAPEX) | Средняя | Высокая |
| Эксплуатационные расходы (OPEX) | Высокие (ФОТ, брак) | Средние | Низкие (на единицу продукции) |
| Требования к помещению | Минимальные | Высокие (нужен большой пролет) | Средние (можно вдоль стены) |
Инженерное заключение: Если ваш парк изделий состоит преимущественно из деталей длиной более 6 метров, портальный робот становится неэффективным из-за необходимости перемещать тяжелые детали внутрь портала. Рельсовая роботизированная сварочная станция позволяет оставить детали на стапеле или тележке, подводя к ним сварочную голову. Это экономит время на такелажные операции, которое часто превышает время самой сварки.
Типичные ошибки при эксплуатации и их предотвращение
Даже самое совершенное оборудование требует грамотного обращения. Анализ сервисных обращений за 2024–2025 годы выявил следующие типичные проблемы:
- Игнорирование калибровки TCP: После замены контактного наконечника или горелки многие операторы забывают перекалибровать точку центра инструмента. Это приводит к смещению шва на 1–2 мм, что критично для узких разделок.
- Недостаточная защита кабелей: Искры и брызги расплавленного металла попадают в гофру энергетической цепи, прожигая изоляцию сигнальных проводов. Решение: использование огнеупорных чехлов и регулярная продувка воздухом.
- Отсутствие обслуживания направляющих: Загрязнение рельсов пылью и окалиной приводит к повышенному износу подшипников каретки. Необходима еженедельная очистка и смазка согласно регламенту производителя.
- Неправильный выбор газовой смеси: Использование дешевого углекислого газа вместо аргоно-углекислотной смеси для роботизированной сварки приводит к увеличению разбрызгивания и загрязнению оптики датчиков слежения.
FAQ: Часто задаваемые вопросы о рельсовых сварочных станциях
Какова точность позиционирования рельсовой системы?
Стандартная точность промышленных рельсовых систем составляет ±0,5 мм на всю длину пути. Для прецизионных задач (лазерная сварка) возможно достижение точности ±0,1 мм за счет использования линеек обратной связи (энкодеров) высокого разрешения и гранитных баз.
Можно ли интегрировать станцию с существующим сварочным источником?
Да, большинство современных контроллеров роботов имеют стандартные интерфейсы (DeviceNet, Profibus, Ethernet/IP) для подключения источников сторонних производителей (Lincoln Electric, ESAB, Kemppi, Aurora). Однако для полной реализации функций синергетики рекомендуется использовать источники того же бренда, что и робот, или проверенные совместимые пары.
Требуется ли специальное помещение для установки?
Специальное помещение не требуется, но необходима ровная бетонная площадка. Важно обеспечить защиту от сквозняков, которые могут сдувать защитный газ из зоны сварки, особенно при использовании активных газовых смесей. Также рекомендуется наличие местной вытяжной вентиляции.
Сколько времени занимает программирование новой детали?
При наличии 3D-модели детали и использовании оффлайн-программирования время подготовки программы составляет от 2 до 4 часов. Обучение «показом» (lead-through) на реальной детали занимает 1–2 часа для опытного оператора. Система сохраняет программы в базе данных, позволяя быстро переключаться между изделиями.
Какова гарантия на оборудование?
Стандартная гарантия производителей составляет 12–24 месяца. Однако на механические части (рельсы, подшипники) и электронику условия могут отличаться. Мы рекомендуем заключать договор постгарантийного обслуживания (SLA), который включает ежегодную диагностику и приоритетный выезд инженера.
Рекомендации по покупке и стратегия внедрения
Покупка рельсовой роботизированной сварочной станции — это стратегическое решение. Чтобы максимизировать ROI, следуйте этому алгоритму:
- Аудит текущих процессов: Выделите «узкие места». Где вы теряете больше всего времени? Где самый высокий процент брака? Автоматизируйте именно эти участки.
- Подготовка производства: Робот требует дисциплины. Детали должны поступать на сварку с одинаковой геометрией и качеством сборки. Если сборщики допускают зазоры «гуляющие» от 0 до 5 мм, робот не сможет качественно варить без дорогостоящих систем адаптивного контроля.
- Выбор партнера: Ищите поставщика, который предоставляет не просто «коробку», а технологическое решение. Он должен помочь с разработкой оснастки, написанием первых программ и обучением ваших инженеров.
- Поэтапное внедрение: Не пытайтесь автоматизировать всё сразу. Начните с одного участка, отладьте процесс, обучите людей, и только затем масштабируйте решение.
В 2026 году конкуренция на рынке металлоизделий диктует необходимость снижения издержек. Рельсовая роботизированная сварочная станция — это инструмент, который позволяет перейти от ремесленного производства к индустриальному, обеспечивая предсказуемое качество и сроки.
Заключение и призыв к действию
Инвестиции в автоматизацию сварки окупаются за счет снижения фонда оплаты труда, уменьшения расхода сварочных материалов и устранения затрат на исправление брака. Рельсовая роботизированная сварочная станция от производителя — это надежное решение для вашего бизнеса, адаптированное под реалии российского рынка и современные стандарты качества.
Не откладывайте модернизацию производства. Получите индивидуальное коммерческое предложение и техническую консультацию наших инженеров уже сегодня. Мы поможем подобрать оптимальную конфигурацию оборудования под ваши задачи и бюджет.
Готовы повысить эффективность сварочного производства?
Запросить расчет стоимости и ТЗ
Смотрите также: Каталог роботизированных комплексов | Услуги по автоматизации сварки | Кейсы внедрения