+86-13806413610
svetlanaxu@mail.ru








Станок для пробивки и резки угловой стали с ЧПУ: цена от производителя 2026
2026-08-14
- Станок для пробивки и резки угловой стали с ЧПУ: прямые поставки от производителя в 2026 году
- Технические особенности и принцип работы оборудования
- Ключевые характеристики при выборе станка в 2026 году
- Сравнительный анализ технологий обработки: ЧПУ против ручного труда
- Применение в отраслях: реальные кейсы и эффективность
- Факторы, влияющие на цену станка в 2026 году
- Как выбрать поставщика: критерии надежности и пример лидера рынка
- Эксплуатация и техническое обслуживание: продлеваем срок службы
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупке
Станок для пробивки и резки угловой стали с ЧПУ: прямые поставки от производителя в 2026 году
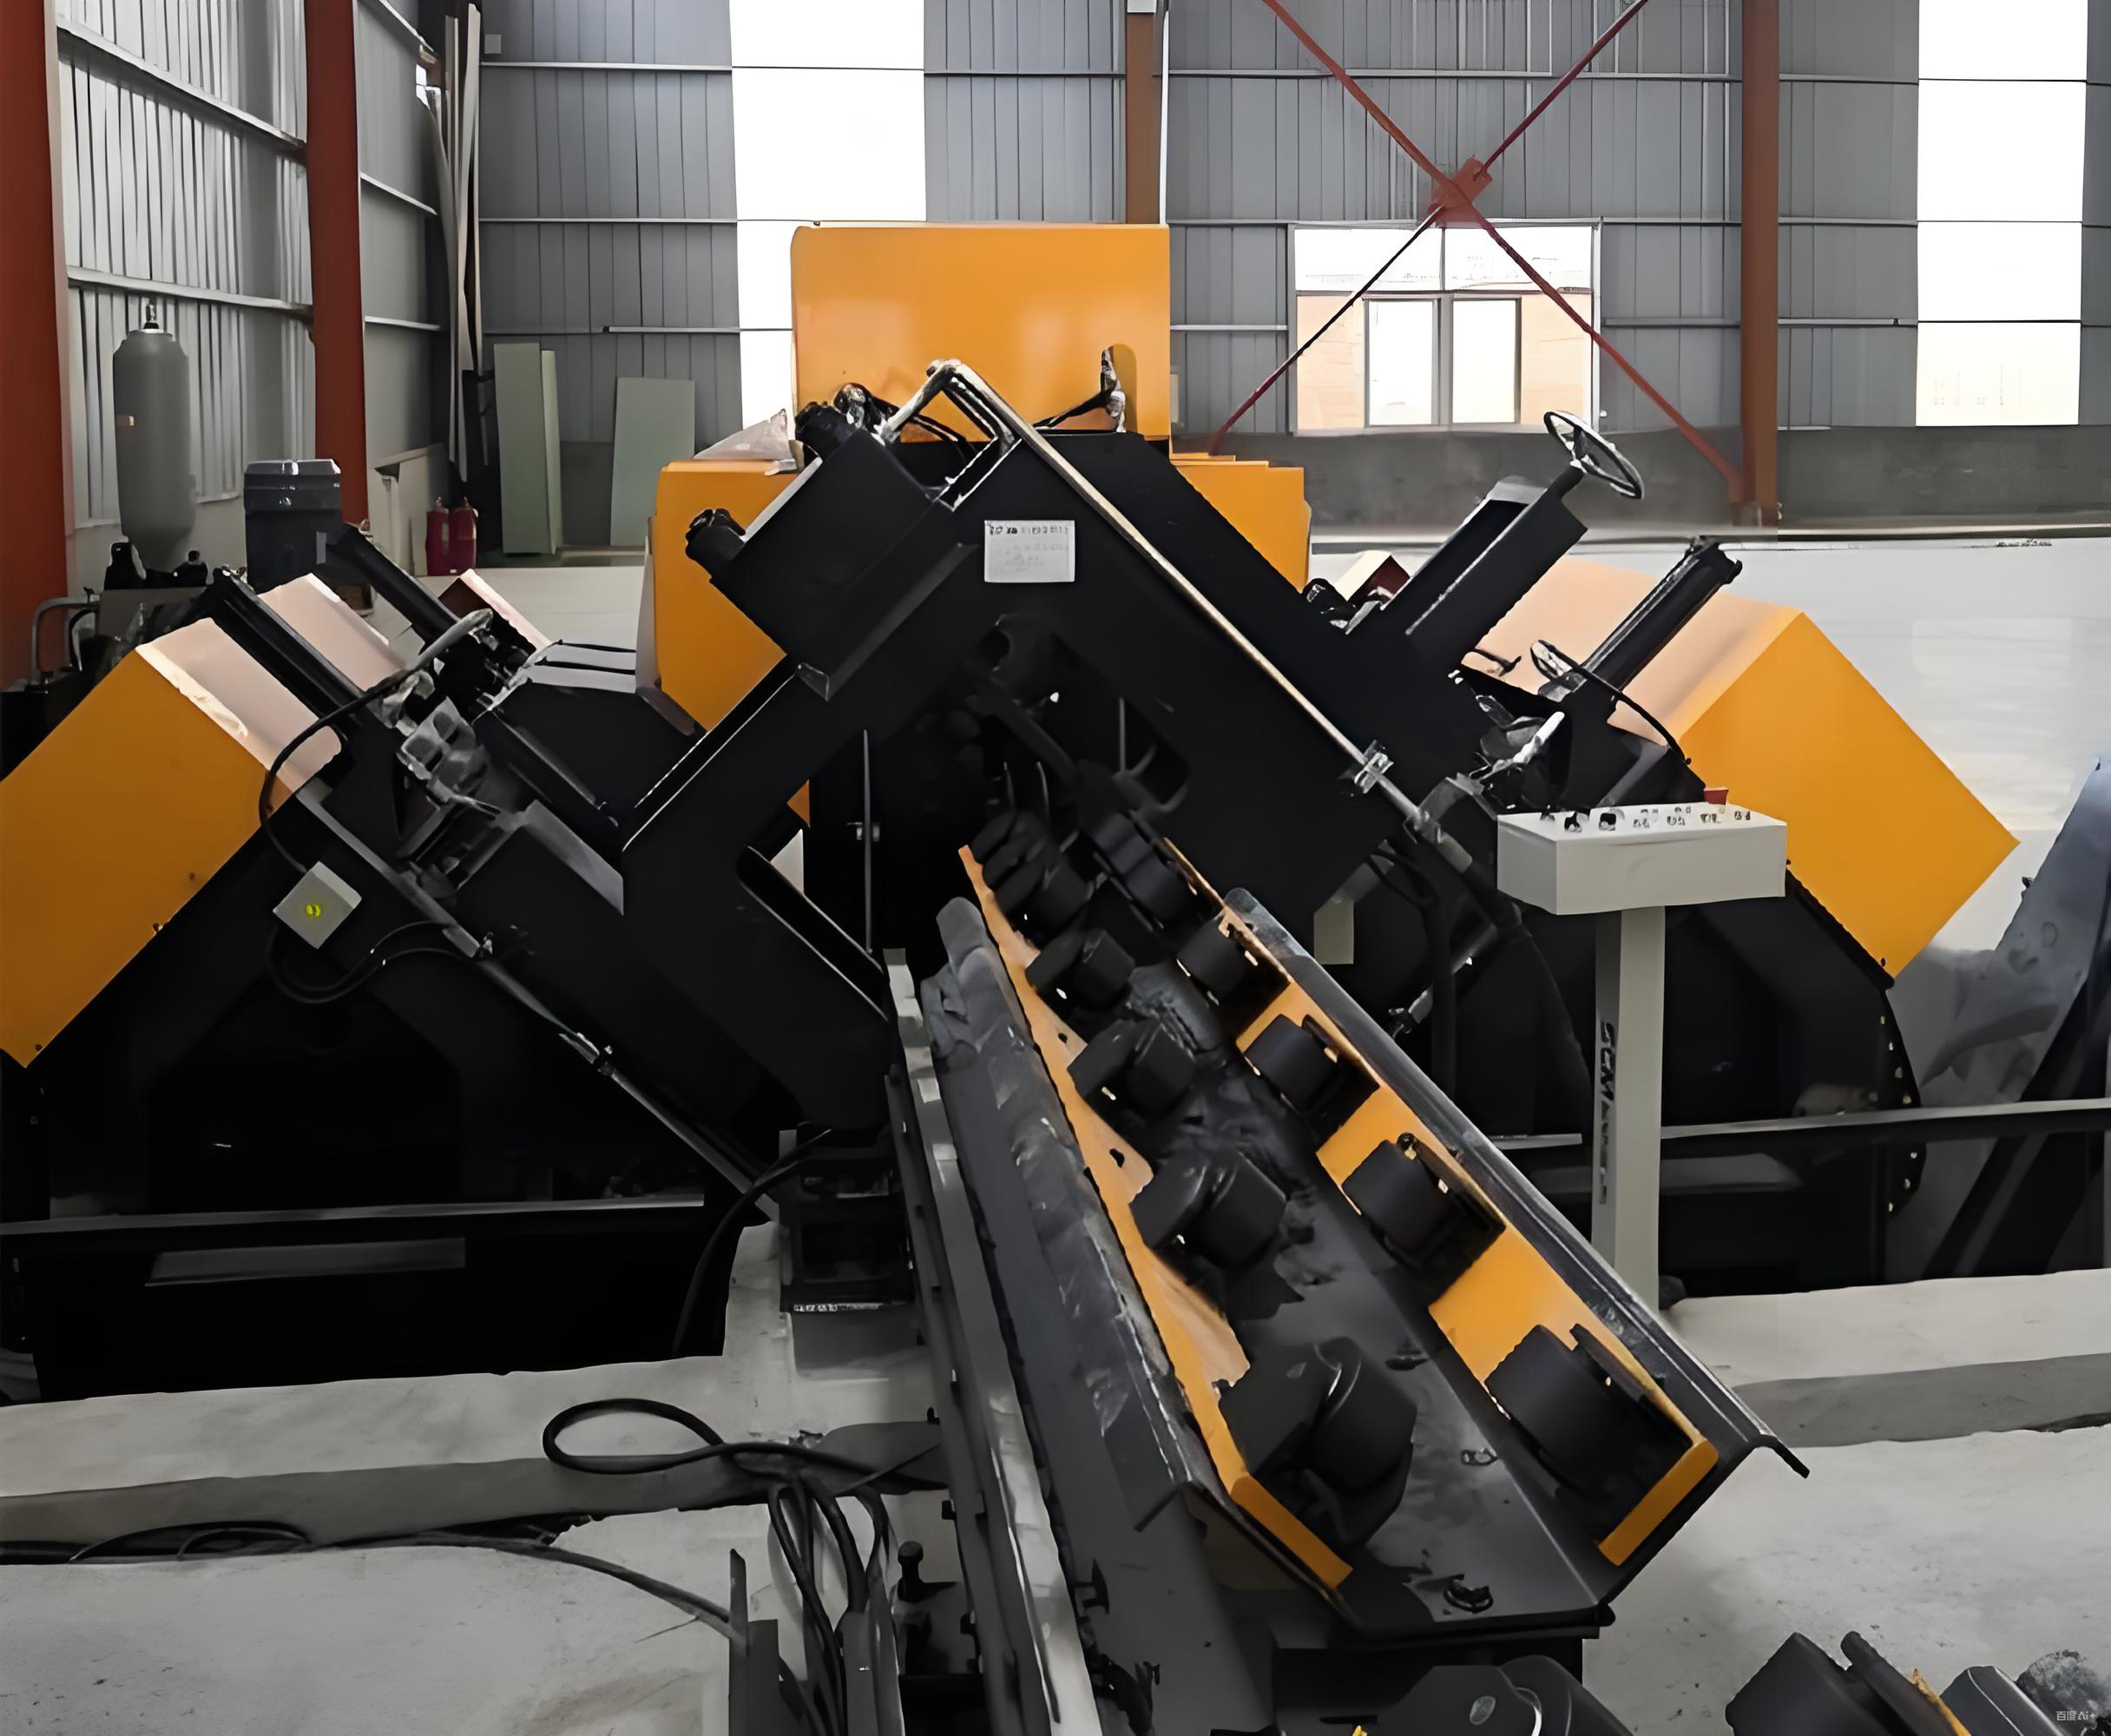
Станок для пробивки и резки угловой стали с ЧПУ представляет собой высокотехнологичное промышленное оборудование, предназначенное для автоматизированной обработки металлического профиля в электромонтажных и строительных отраслях. В условиях роста требований к скорости возведения ЛЭП и металлоконструкций в 2026 году, данное оборудование стало ключевым звеном производственной цепочки. Система объединяет функции гидравлической пробивки отверстий заданного диаметра и механической или плазменной резки под углом, обеспечивая точность позиционирования до ±0,5 мм.
Использование числового программного управления (ЧПУ) позволяет исключить человеческий фактор при разметке, сократить время переналадки между партиями разных профилей и минимизировать процент брака. Для закупщиков и главных инженеров критически важно понимать не только технические характеристики, но и экономическую модель владения таким станком. Цена формируется исходя из мощности гидростанции, типа привода осей и программного обеспечения. Прямые поставки от завода-изготовителя в 2026 году позволяют оптимизировать бюджет проекта, исключая посреднические наценки, и гарантируют наличие сервисной поддержки и запасных частей на протяжении всего жизненного цикла оборудования.
Технические особенности и принцип работы оборудования
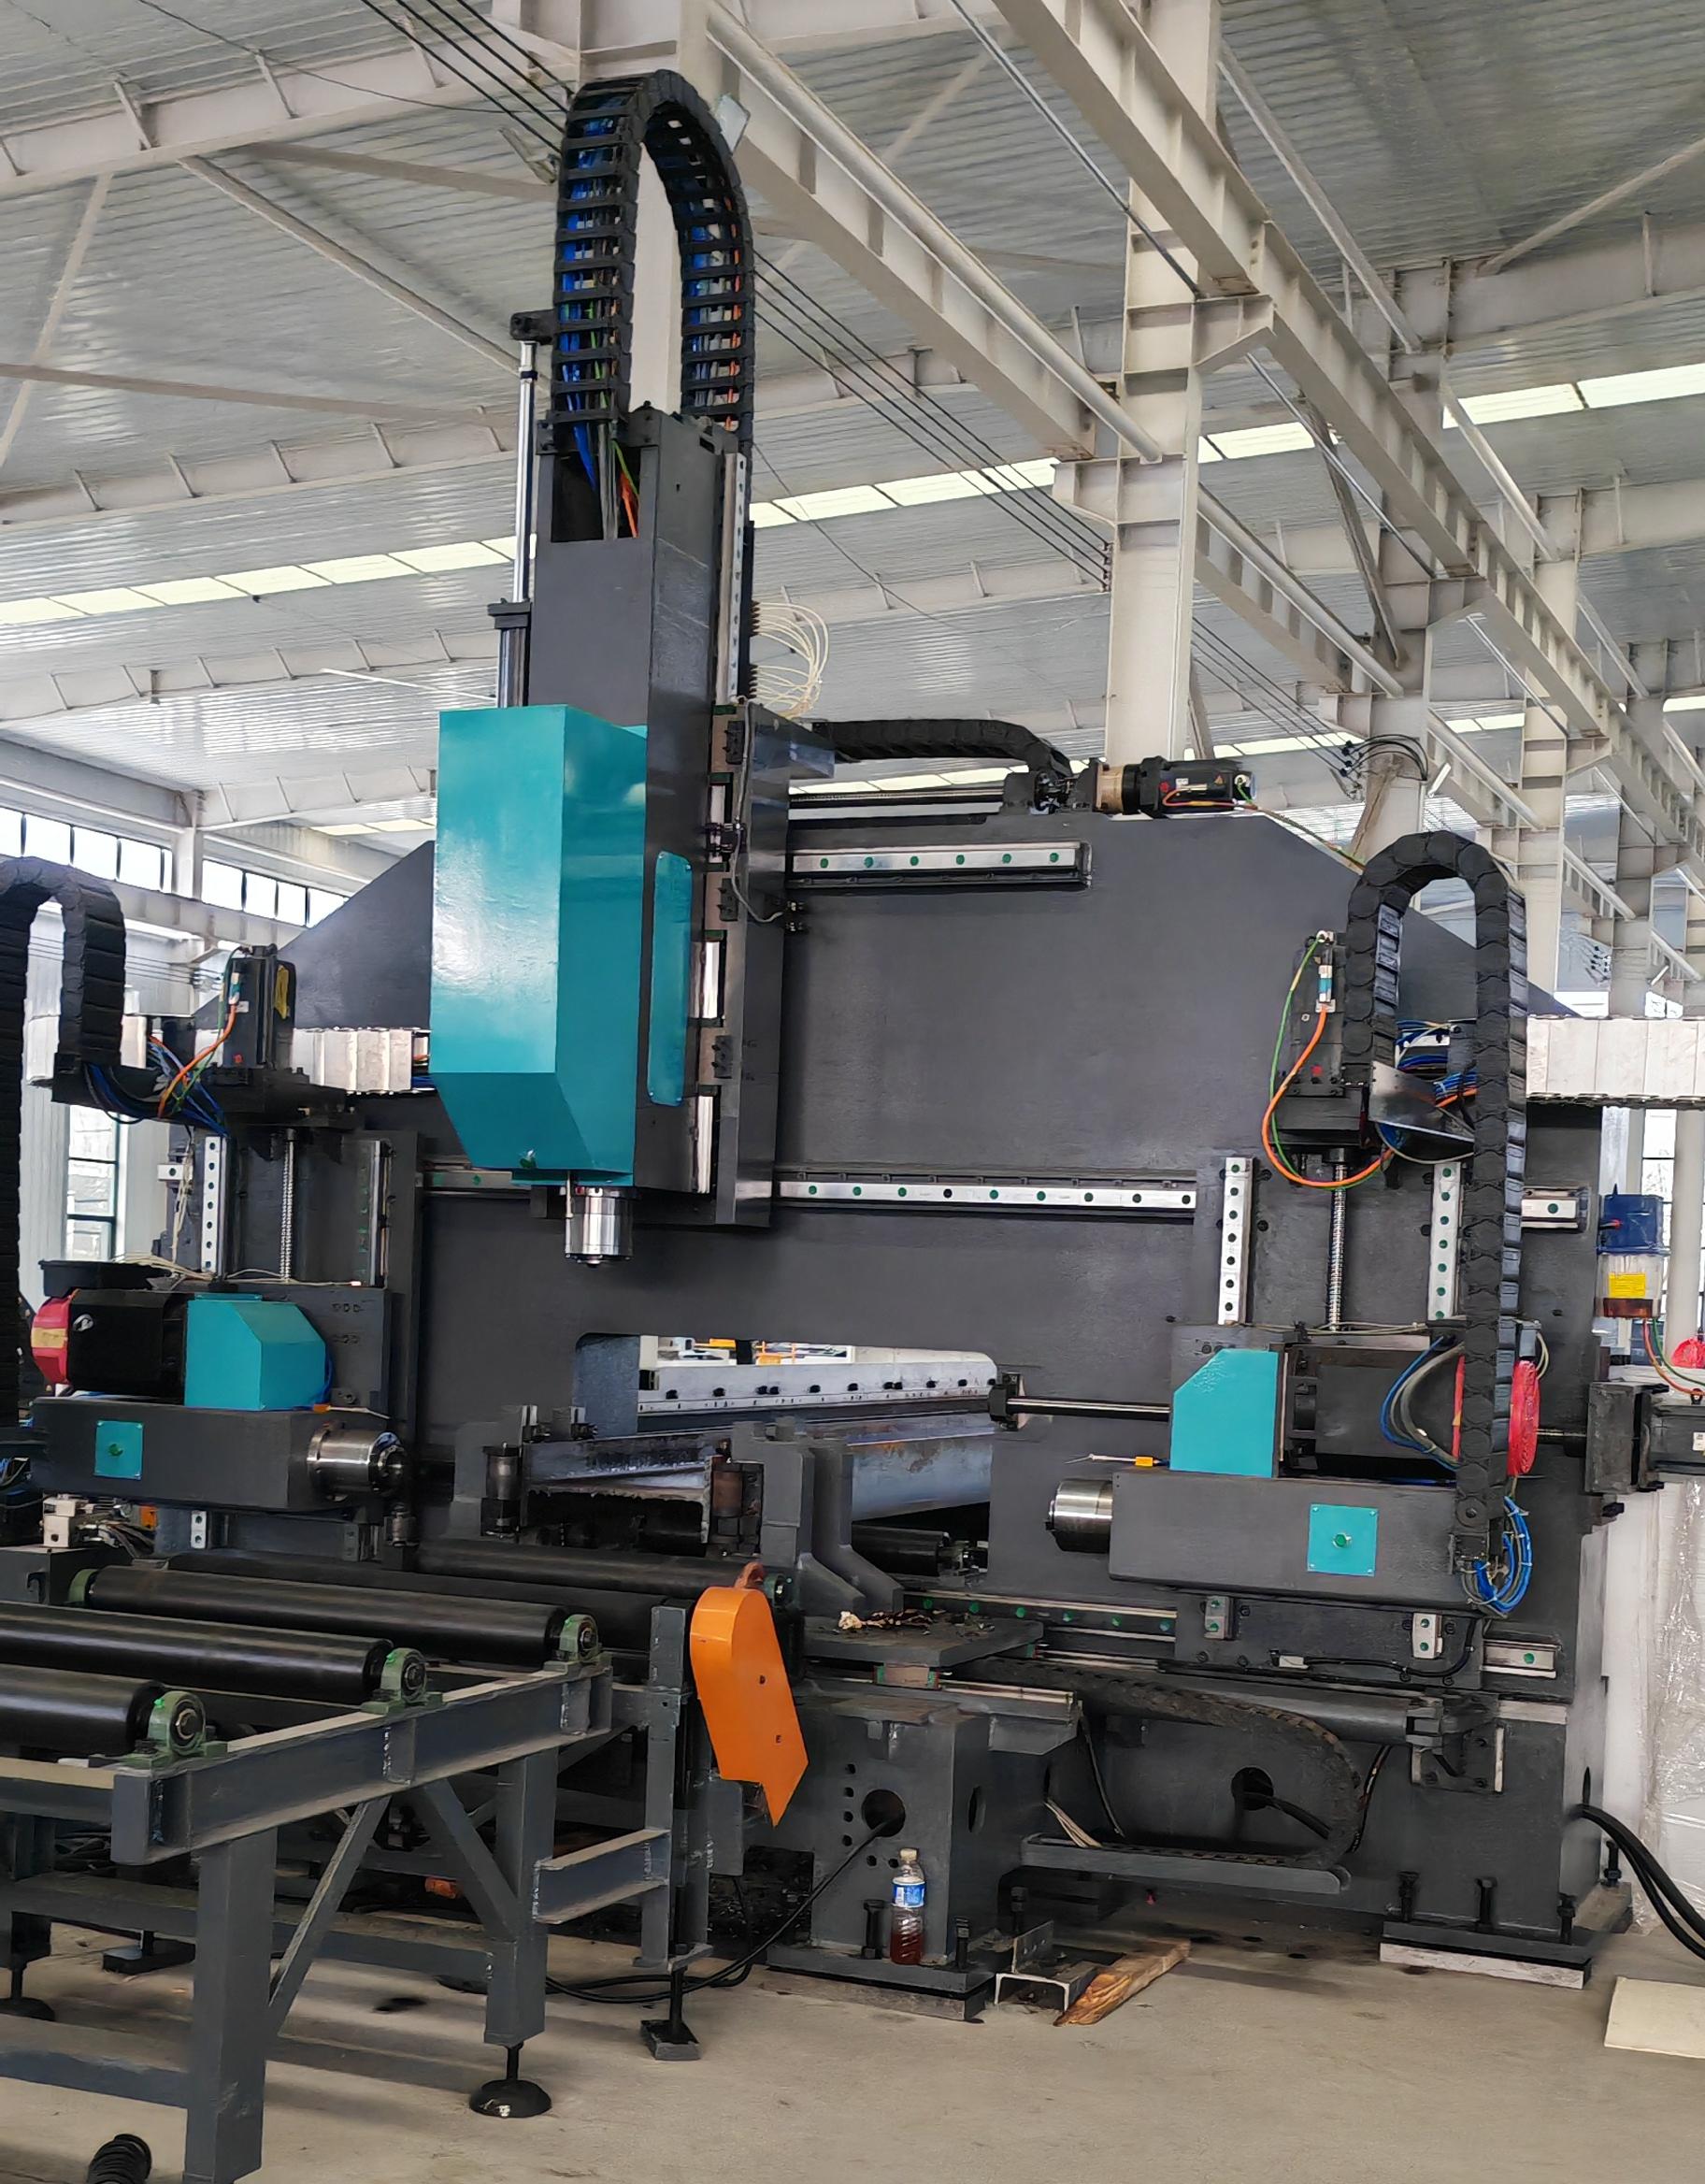
Современный станок для пробивки и резки угловой стали с ЧПУ — это сложный мехатронный комплекс. Его работа базируется на синхронизации трех основных модулей: системы подачи материала, исполнительного механизма (пробивного и режущего узлов) и блока управления. Понимание этих процессов необходимо для правильной эксплуатации и выбора модели под конкретные задачи производства.
Кинематика и система подачи
Процесс начинается с загрузки уголка в зону захвата. Сервоприводы, управляемые через ШИМ-контроллеры, перемещают профиль по осям X и Y с высокой скоростью. В моделях 2026 года применяются линейные направляющие повышенной жесткости, что снижает вибрацию при резких остановках и стартах. Датчики обратной связи (энкодеры) постоянно мониторят положение ползуна, корректируя возможные отклонения в реальном времени. Это особенно важно при работе с длинномерным прокатом, где накопленная погрешность может достигать нескольких миллиметров.
Гидравлический пробивной узел
Сердцем машины является гидравлическая станция. Давление в системе обычно варьируется от 20 до 30 МПа, что обеспечивает усилие пробивки от 400 до 1000 кН. Инструмент (пуансон и матрица) изготавливается из инструментальной стали марки H13 или аналогов с термообработкой, что гарантирует стойкость к ударным нагрузкам. Важной особенностью является система быстрой смены инструмента: оператор может заменить пуансон за 2-3 минуты без использования сложного специнструмента, что критично при переходе с отверстия диаметром 12 мм на 24 мм.
Модуль резки и отрезки
Резка угловой стали может выполняться двумя способами: механическим ножом или лазером/плазмой (в премиум-сегменте). Механическая резка осуществляется гильотинным ножом, который опускается под заданным углом (обычно от 0° до 90°). Точность угла реза контролируется поворотным механизмом с шагом 0,1°. В 2026 году трендом стало внедрение систем компенсации люфта в редукторах поворотных осей, что позволило добиться идеальной стыковки конструкций при монтаже.
Ключевые характеристики при выборе станка в 2026 году
При формировании технического задания на закупку станка для пробивки и резки угловой стали с ЧПУ, инженерно-технический отдел должен опираться на строгие параметры. Рынок предлагает широкий спектр решений, однако не все они одинаково эффективны для конкретных производственных условий.
- Максимальный размер обрабатываемого уголка: Стандартный ряд включает профили до 200x200x20 мм. Для тяжелых металлоконструкций требуются усиленные модели, способные работать с толщиной стенки до 25-30 мм.
- Количество одновременно пробиваемых отверстий: Одноштамповые головки универсальны, но медленны. Многоштамповые каретки (до 6 инструментов) увеличивают производительность на 40-60%, позволяя выполнять разные операции без смены инструмента.
- Скорость позиционирования: Современные серводвигатели обеспечивают скорость перемещения до 60-80 м/мин. Однако реальная производительность зависит от времени рабочего хода гидроцилиндра (цикл пробивки).
- Точность обработки: Погрешность длины детали не должна превышать ±1,0 мм, а координат центра отверстия — ±0,5 мм. Это требование стандартов ГОСТ и международных норм ISO.
- Тип системы ЧПУ: Предпочтение отдается открытым архитектурам на базе промышленных ПК с Windows/Linux, что упрощает интеграцию с CAD/CAM системами (Tekla Structures, AutoCAD).
Важно отметить, что заявленная производителем производительность часто указывается для идеальных условий. На практике, при работе с материалом разной твердости и геометрии, средний коэффициент использования оборудования (Kи) составляет 0,75-0,85.
Сравнительный анализ технологий обработки: ЧПУ против ручного труда
Переход на автоматизированные линии часто вызывает вопросы у руководства относительно окупаемости. Ниже приведено сравнение традиционных методов и использования станка для пробивки и резки угловой стали с ЧПУ.
| Параметр | Ручная обработка / Полуавтомат | Станок с ЧПУ (2026 г.) |
|---|---|---|
| Точность разметки | ±2-5 мм (зависит от квалификации) | ±0,5 мм (гарантировано программой) |
| Скорость обработки 1 тонны | 4-6 часов | 0,8-1,2 часа |
| Расход материала (отходы) | Высокий (ошибки реза, брак) | Минимальный (оптимизация раскроя) |
| Зависимость от персонала | Критическая (нужны высококвалифицированные слесари) | Низкая (оператор среднего уровня) |
| Безопасность труда | Низкая (риск травматизма) | Высокая (защитные кожухи, световые барьеры) |
| Интеграция с BIM-моделями | Невозможна | Прямой импорт DXF/NC файлов |
Как видно из таблицы, основным преимуществом является не просто скорость, а предсказуемость результата. В крупных проектах, таких как строительство подстанций 220 кВ, где количество узлов крепления исчисляется тысячами, ошибка в одном отверстии может привести к остановке монтажа на объекте. Станок для пробивки и резки угловой стали с ЧПУ исключает эту вероятность.
Применение в отраслях: реальные кейсы и эффективность
Оборудование данного класса является универсальным, но наибольшую ценность оно приносит в специфических секторах тяжелой промышленности и энергетики.
Энергетика и строительство ЛЭП
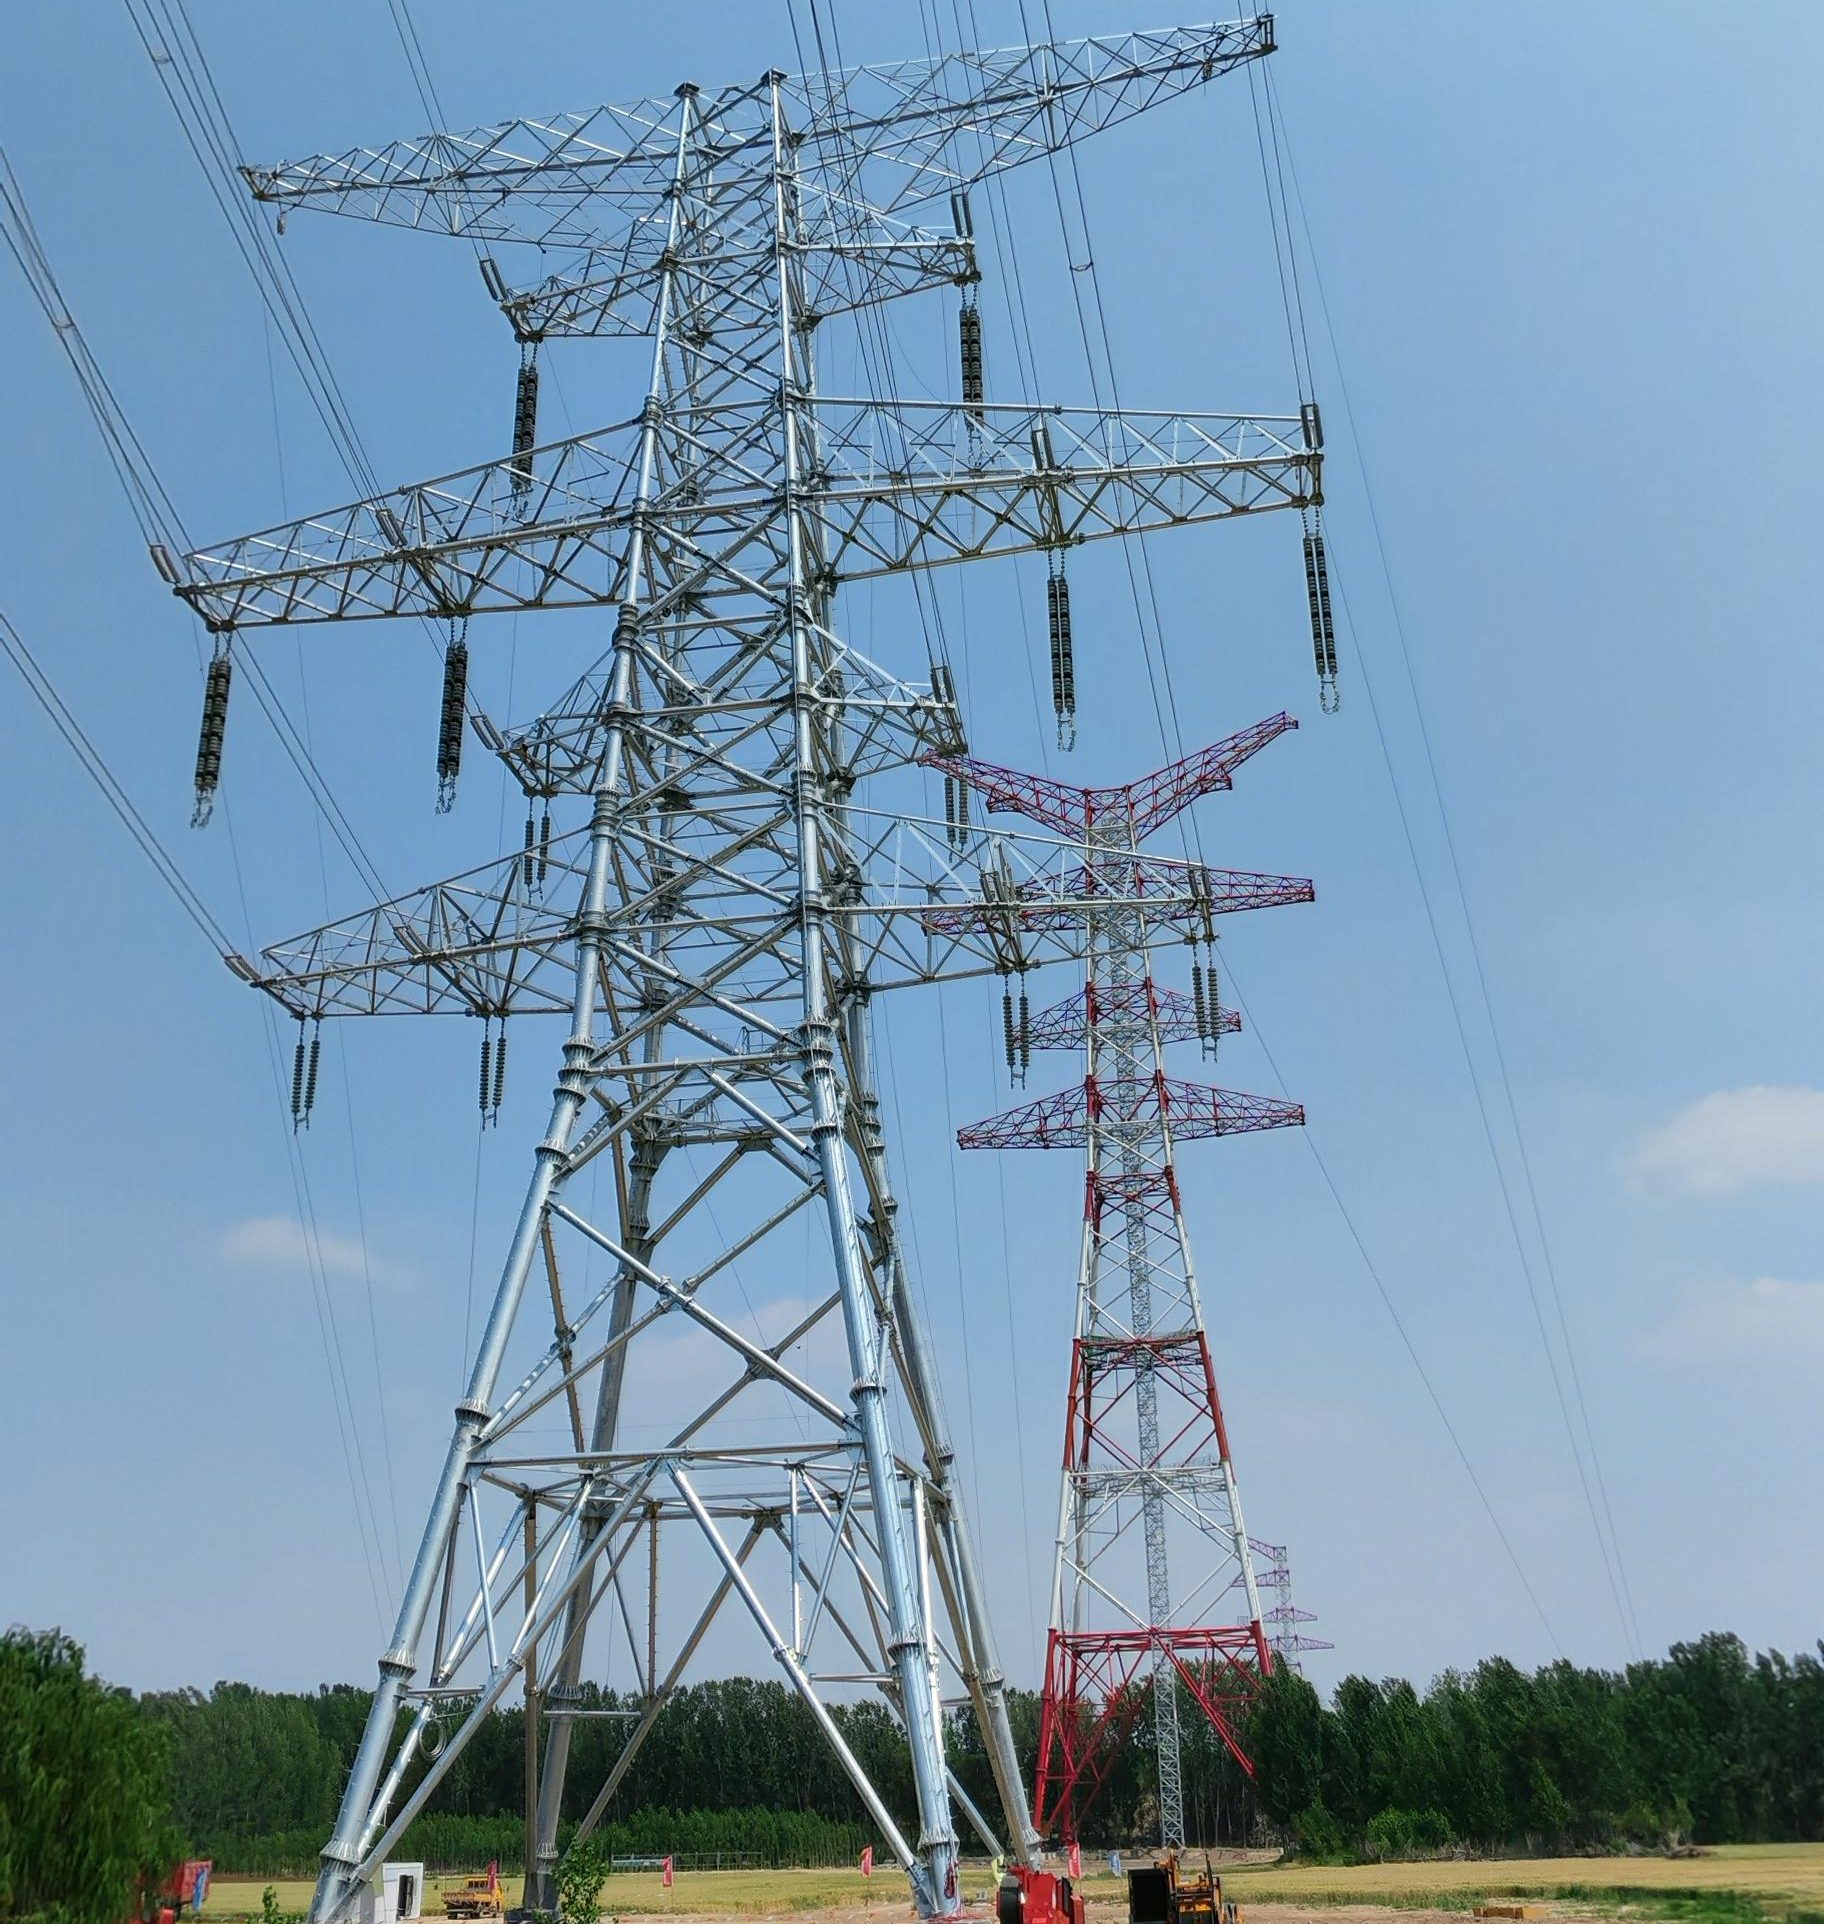
Это основной потребитель уголковой стали. Опоры линий электропередач состоят из сотен типовых элементов. При использовании станка для пробивки и резки угловой стали с ЧПУ завод-изготовитель опор получает возможность работать по принципу “Just-in-Time”. Загрузка чертежей из Tekla Structures напрямую в контроллер станка позволяет начать производство партии за 15 минут после получения заказа. Пример: крупный завод в Уральском федеральном округе, внедривший линию в 2025 году, сократил цикл производства одной опоры 330 кВ с 3 дней до 4 часов, высвободив складские площади на 30%.
Промышленное каркасное строительство
Возведение ангаров, складских комплексов и цехов требует высокой точности сопряжения колонн и балок. Уголок здесь используется как элемент связей и фахверков. Автоматизация позволяет маркировать каждую деталь непосредственно в процессе обработки (нанесение кернов или краски), что ускоряет монтаж на площадке на 25%. Инженеры отмечают, что отсутствие необходимости подгонки деталей “по месту” болгаркой сохраняет антикоррозийное покрытие, нанесенное на заводе.
Производство кабельных эстакад и мостовых конструкций
Здесь критична несущая способность соединений. Качество отверстия напрямую влияет на работу болтового соединения. Ручная сверловка часто дает заусенцы и конусность, ослабляя контакт. Пробивка на станке для пробивки и резки угловой стали с ЧПУ создает гладкую стенку отверстия и уплотняет металл вокруг него (эффект наклепа), что повышает усталостную прочность узла.
Факторы, влияющие на цену станка в 2026 году
Запрос “станок для пробивки и резки угловой стали с ЧПУ цена” часто приводит к разбросу значений от 3 до 15 млн рублей и выше. Такая вариативность обусловлена несколькими фундаментальными факторами, которые покупатели должны учитывать при составлении бюджета.
- Компонентная база: Использование европейских гидронасосов (Bosch Rexroth, Parker) и японских серводвигателей (Mitsubishi, Fanuc) увеличивает стоимость, но гарантирует надежность. Бюджетные аналоги из Юго-Восточной Азии снижают цену на 20-30%, но могут требовать более частого обслуживания.
- Программное обеспечение: Лицензия на профессиональное ПО для nesting (раскроя) и симуляции стоит денег. Дешевые станки часто поставляются с урезанным функционалом, не позволяющим импортировать сложные 3D-модели.
- Автоматизация загрузки/выгрузки: Наличие рольгангов, манипуляторов и систем сортировки готовой продукции может удвоить стоимость комплекса. Для малых серий это избыточно, для масс-продакшена — обязательно.
- Логистика и таможенные пошлины: В 2026 году логистические цепочки стабилизировались, но стоимость доставки тяжелого оборудования (весом 5-10 тонн) остается значительной статьей расходов. Покупка у локального производителя или официального дилера с складом запчастей в РФ часто выгоднее прямого импорта “серых” партий.
- Сервисный контракт: Цена может включать или не включать шеф-монтаж, обучение персонала и годовое ТО. Скрытые расходы на выезд специалиста в случае аварии могут превысить экономию при покупке.
Рекомендация эксперта: не гонитесь за минимальной ценой. Рассчитывайте стоимость часа простоя. Если станок стоимостью 5 млн простаивает 2 дня в месяц из-за поломок, а станок за 7 млн работает безотказно, второй вариант окупится быстрее за счет выполнения контрактов.
Как выбрать поставщика: критерии надежности и пример лидера рынка
Рынок промышленного оборудования насыщен предложениями. Чтобы выбрать надежного партнера для покупки станка для пробивки и резки угловой стали с ЧПУ, следует провести аудит поставщика. Ярким примером компании, успешно сочетающей технологичность и сервисную поддержку в регионе, является Jinan Safety United Technology and Trade Co., Ltd.
Эта китайская технологическая компания, базирующаяся в промышленном центре Цзинань, специализируется на разработке и производстве высокоточного оборудования под брендом «SAFETY CNC». Более 10 лет опыта в проектировании станков для обработки стальных конструкций позволили компании создать широкую линейку решений, включая интегрированные станки для пробивки, маркировки и резки уголковой стали (серии CDM2020, CDM2532, CDM3635), которые идеально вписываются в современные производственные циклы.
При выборе поставщика обратите внимание на следующие критерии, которые полностью реализует Jinan Safety United:
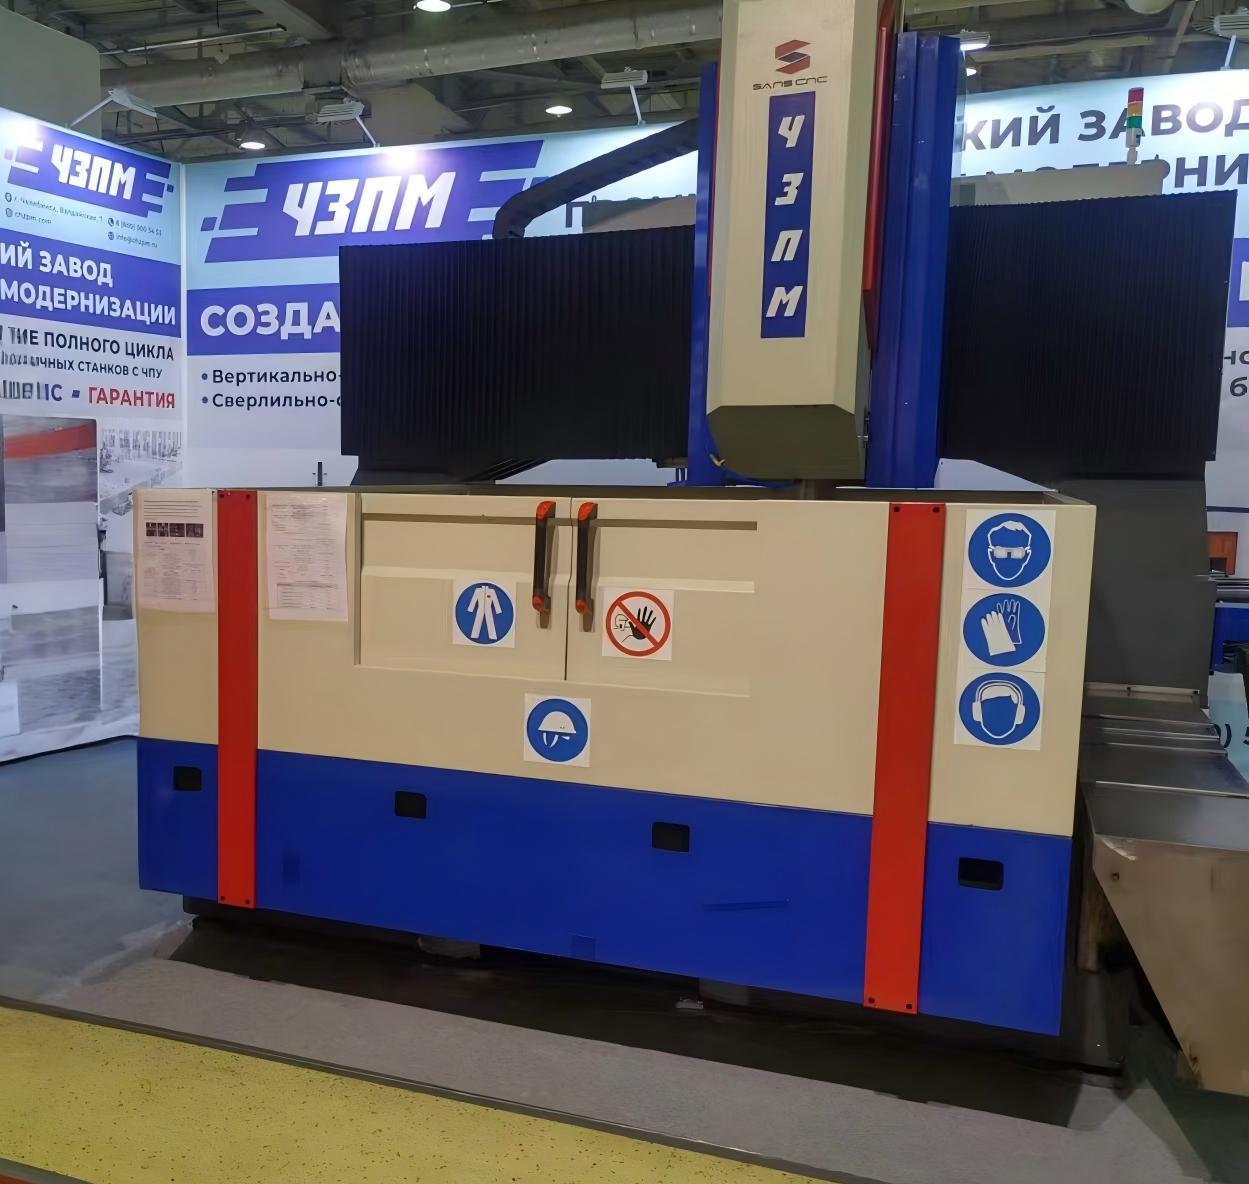
- Наличие собственной сервисной инфраструктуры: Компания создала официальные выставочные залы и штатную команду инженеров в России и Кыргызстане. Это означает, что заказчик может оценить качество оборудования «вживую», а в случае необходимости получить оперативную помощь по пуско-наладке и устранению неисправностей без долгих ожиданий специалистов из-за рубежа.
- Контроль качества и тестирование: Производственная база оснащена современными линиями испытаний. Каждый станок проходит комплексную проверку на геометрическую точность и стабильность работы под нагрузкой перед отгрузкой, что минимизирует риски брака на старте эксплуатации.
- Прозрачность и документация: Поставщик предоставляет полный пакет технической документации на русском языке, что критически важно для интеграции оборудования в существующие процессы предприятия и обучения персонала.
- Референс-лист и опыт: Экспорт в более чем 15 стран, включая Россию, Казахстан и Узбекистан, подтверждает адаптивность оборудования к различным климатическим и эксплуатационным условиям.
- Демонстрация работы: Надежные производители, такие как Safety United, готовы продемонстрировать работу оборудования на тестовых образцах, в том числе с нестандартными допусками, чтобы доказать эффективность своих патентованных конструктивных решений.
Выбирая партнера, ориентируйтесь на тех, кто предлагает не просто «железо», а комплексное технологическое решение. Стратегия Jinan Safety United, направленная на обеспечение устойчивого повышения производительности клиентов и снижение трудозатрат, демонстрирует подход, необходимый для долгосрочного сотрудничества.
Эксплуатация и техническое обслуживание: продлеваем срок службы
Даже самый дорогой станок для пробивки и резки угловой стали с ЧПУ требует грамотного ухода. Опыт главных механиков показывает, что 80% поломок связаны с нарушением регламента ТО.
Ежедневные операции
Перед началом смены необходимо проверять уровень масла в гидробаке и его температуру. Перегрев выше 55°C ведет к деградации уплотнений и потере вязкости масла. Также следует очищать матрицы от стружки и смазывать направляющие. Игнорирование очистки приводит к заклиниванию пуансона и поломке штока гидроцилиндра.
Еженедельное и ежемесячное ТО
Раз в неделю проверяйте натяжение ремней приводов и состояние фильтров гидросистемы. Ежемесячно требуется калибровка осей. Со временем механические люфты могут накапливаться. Процедура автокалибровки, заложенная в ПО современных станков, позволяет компенсировать эти изменения. Не пренебрегайте заменой гидравлического масла каждые 2000 моточасов — это дешевле, чем ремонт насосной группы.
Работа с некондиционным металлом
Одной из частых проблем является попытка обработать уголок с сильной коррозией или геометрическими искривлениями. Это приводит к неравномерной нагрузке на пробивной инструмент. Рекомендуется установить входной контроль сырья. Если материал имеет дефекты, лучше снизить скорость подачи или использовать ручную коррекцию позиции, чтобы избежать поломки дорогостоящего пуансона.
Часто задаваемые вопросы (FAQ)
Какова реальная производительность станка в смену?
При 8-часовой смене и среднем количестве отверстий на деталь (10-15 шт.), современный станок для пробивки и резки угловой стали с ЧПУ способен обработать от 3 до 5 тонн металла. Этот показатель зависит от сложности детали и времени на загрузку/разгрузку.
Можно ли интегрировать станок с системой учета предприятия (ERP)?
Да, большинство моделей 2026 года поддерживают протоколы обмена данными (API, SQL-базы). Это позволяет автоматически передавать данные о выполненных деталях в систему учета, списывая материал и формируя накладные без участия оператора.
Требует ли оборудование специального фундамента?
Для легких и средних моделей достаточно ровного бетонного пола толщиной от 200 мм. Для тяжелых станков с высокой динамикой рекомендуется виброизолирующий фундамент, чтобы предотвратить передачу вибраций на другое прецизионное оборудование в цеху.
Какой расход электроэнергии?
Средняя установленная мощность составляет 15-25 кВт. Однако благодаря системе энергосбережения гидравлики (частотно-регулируемый привод на насосе), реальное потребление в режиме ожидания минимально, а в рабочем цикле соответствует полезной нагрузке. Средний расход — 8-12 кВт*ч на тонну продукции.
Возможна ли пробивка отверстий нестандартной формы?
Стандартные станки предназначены для круглых отверстий. Для овальных или квадратных форм требуется специальный инструмент или использование технологии шаговой пробивки (multiple punching), что снижает скорость. Для сложных контуров лучше рассмотреть комбинированные лазерные комплексы.
Заключение и рекомендации по закупке
Инвестиции в станок для пробивки и резки угловой стали с ЧПУ в 2026 году являются стратегически верным шагом для любого предприятия, работающего с металлопрокатом. Это оборудование переводит производство из категории “ремесленной” в категорию “индустриальной”, обеспечивая стабильное качество, высокую скорость и прозрачность процессов.
При выборе конкретной модели не ориентируйтесь исключительно на цену. Оценивайте совокупную стоимость владения (TCO), включая энергопотребление, стоимость расходных материалов (пуансонов, матриц, масла) и доступность сервиса. Предпочтение следует отдавать производителям, которые предлагают не просто “железо”, а комплексное технологическое решение: обучение, настройку ПО под ваши чертежи и гарантийную поддержку.
Помните, что точность и скорость вашего производства теперь зависят от надежности этого узла. Ошибки на этапе выбора поставщика будут стоить значительно дороже, чем разница в цене оборудования.
Готовы повысить эффективность вашего производства?
Получите индивидуальное коммерческое предложение и расчет окупаемости оборудования для ваших задач.
→ Связаться с инженером-консультантом | Скачать полный каталог технических характеристик