+86-13806413610
svetlanaxu@mail.ru








Сварочная станция с роботом под парталом: цена от производителя 2026
2026-08-14
- Сварочная станция с роботом под порталом: цена от производителя и технические решения 2026 года
- Архитектура и принцип работы портальной сварочной ячейки
- Где применяется сварочная станция с роботом под порталом: отраслевые сценарии
- Технические характеристики и параметры выбора
- Диапазон цен и факторы формирования стоимости в 2026 году
- Как выбрать поставщика: критерии надежности и пример реализации
- Сравнение с альтернативными решениями
- Типичные ошибки при выборе и эксплуатации
- Логистика, монтаж и ввод в эксплуатацию
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по закупке
Сварочная станция с роботом под порталом: цена от производителя и технические решения 2026 года
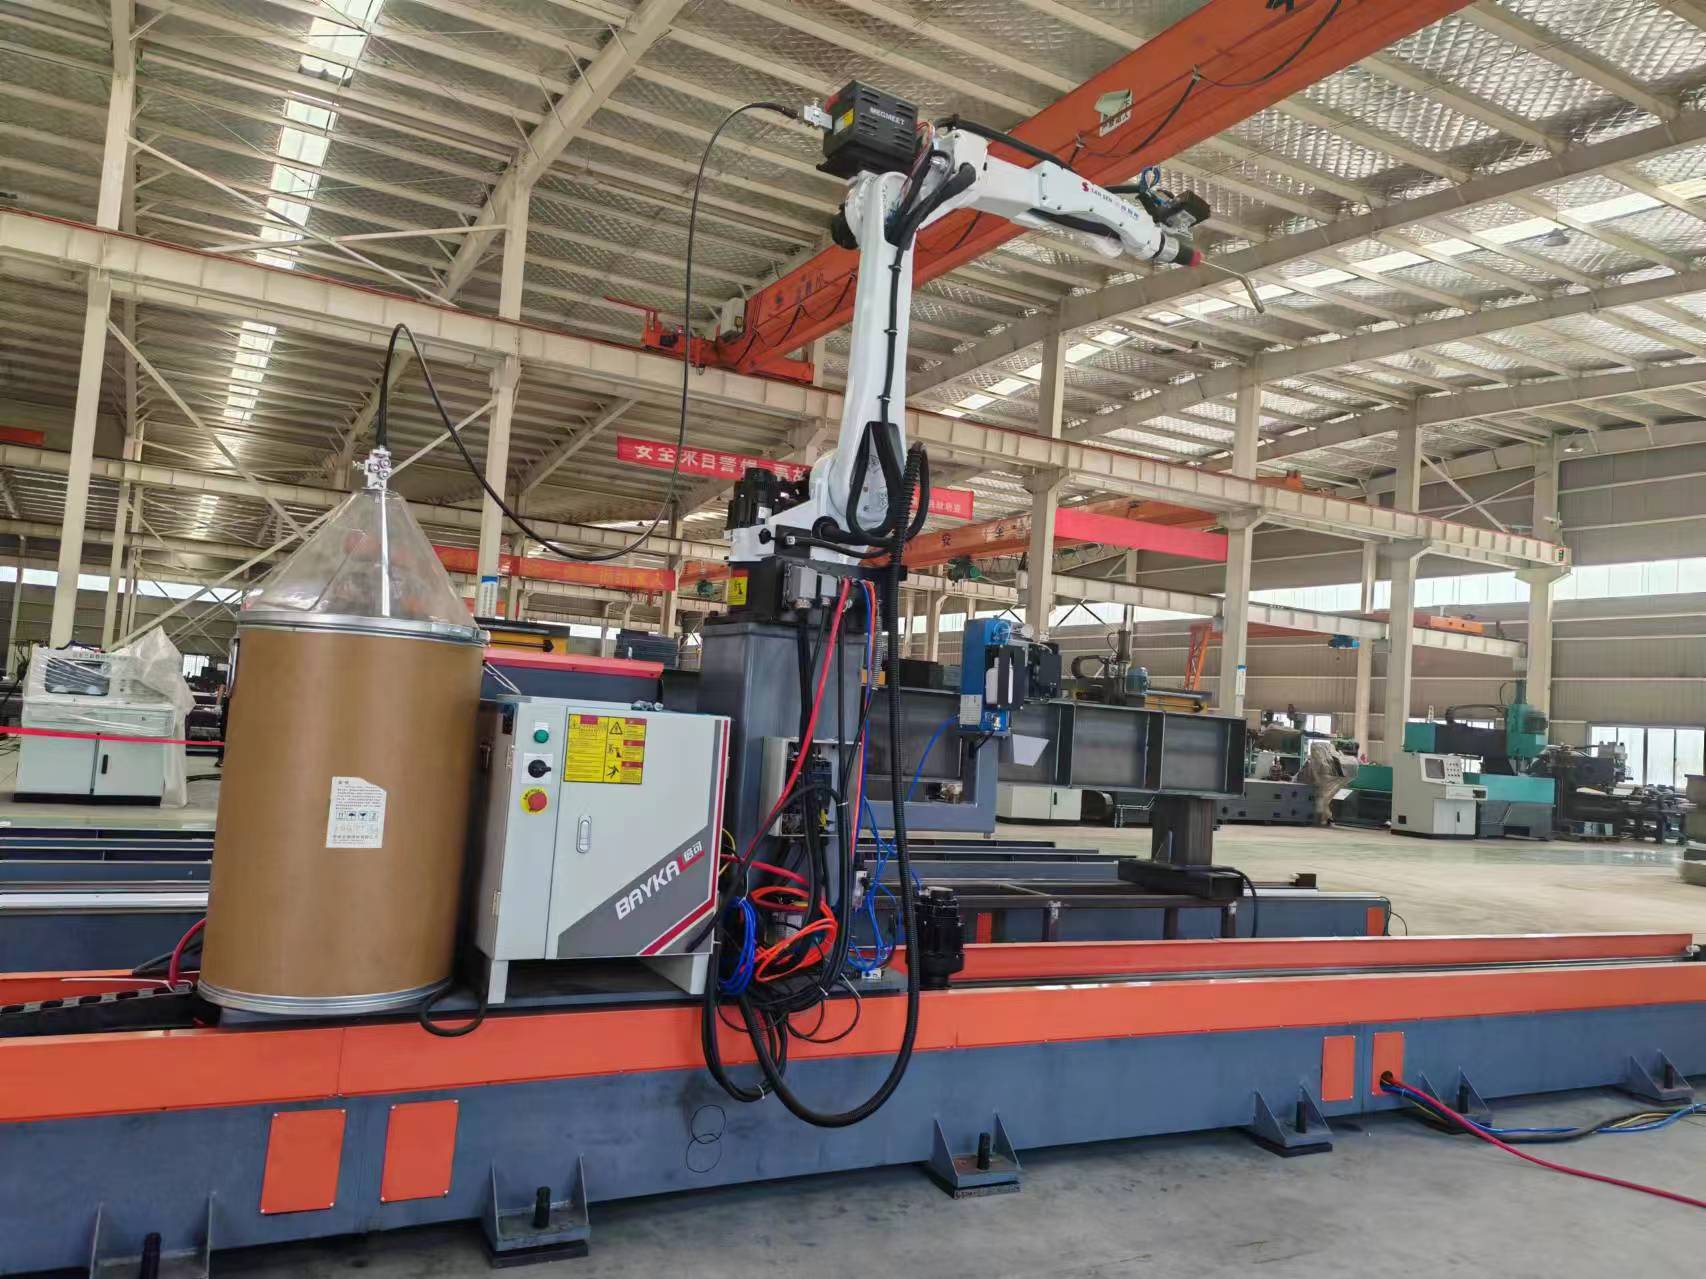
Сварочная станция с роботом под порталом представляет собой высокотехнологичный производственный комплекс, в котором манипулятор интегрирован в жесткую портальную конструкцию для обеспечения сварки крупногабаритных изделий. В 2026 году данное оборудование стало стандартом для тяжелого машиностроения, судостроения и производства металлоконструкций, где требуется высокая точность позиционирования и стабильность дуги на длинах шва свыше 6 метров. Ключевое преимущество такой компоновки — исключение вибраций, свойственных напольным роботам, и возможность обработки деталей массой до 50 тонн без использования сложных поворотных столов.
Актуальная цена на сварочную станцию с роботом под порталом формируется не только из стоимости манипулятора, но и из сложности кинематики портала, системы синхронизации осей и программного обеспечения для адаптивного управления дугой. Прямые поставки от производителя позволяют снизить капитальные затраты на 15–20% за счет исключения посреднических наценок и оптимизации логистики тяжелых грузовых модулей. Данное решение критически важно для предприятий, стремящихся автоматизировать процессы стыковой и угловой сварки толстостенных металлов (до 40 мм) с сохранением качества, соответствующего стандартам ISO 3834 и ГОСТ Р ИСО.
Архитектура и принцип работы портальной сварочной ячейки
В отличие от традиционных промышленных роботов на базе консоли, сварочная станция с роботом под порталом использует декартову систему координат для перемещения сварочной головы или самого изделия. Портальная рама, как правило, изготавливается из усиленного стального профиля с последующей термообработкой для снятия внутренних напряжений. Это гарантирует геометрическую стабильность в течение всего срока службы, который в условиях интенсивной эксплуатации составляет не менее 10–12 лет.
Принцип действия основан на синхронном управлении осями портала (X, Y, Z) и осями роботизированного манипулятора (A, B, C), установленного на подвижной каретке или стационарно внутри проема. Такая конфигурация расширяет рабочую зону до бесконечности в направлении оси X (при использовании рельсовых путей) и обеспечивает доступ к сложным пространственным швам.
Ключевые компоненты системы
- Портальная несущая конструкция: Обеспечивает жесткость и точность позиционирования. Погрешность линейных направляющих не превышает ±0.1 мм на 10 метров длины.
- Роботизированный манипулятор: В 2026 году наиболее востребованы 6-осевые модели с полезной нагрузкой 10–20 кг, способные работать с тяжелыми сварочными горелками и системами слежения за стыком.
- Источник сварочного тока: Инверторные источники постоянного или импульсного тока с цифровым управлением параметрами дуги. Поддержка процессов MIG/MAG, TIG и гибридной лазерно-дуговой сварки.
- Система технического зрения (Laser Vision): Сканирует геометрию шва в реальном времени, компенсируя термические деформации металла и неточности сборки.
- Шкаф управления и ЧПУ: Единый контроллер, синхронизирующий движение портала и робота. Современные системы используют предиктивные алгоритмы для предотвращения столкновений и оптимизации траектории.
Инженерная особенность таких станций заключается в компенсации люфтов редукторов при реверсивном движении. Если для напольных роботов это критическая проблема, то в портальных системах основная нагрузка ложится на линейные приводы, что требует применения прецизионных реечных передач или шарико-винтовых пар высокого класса точности.
Где применяется сварочная станция с роботом под порталом: отраслевые сценарии
Специфика оборудования определяет его нишевое применение. Сварочная станция с роботом под порталом незаменима там, где габариты изделия превышают возможности стандартных рабочих зон роботов, а требования к прямолинейности шва крайне высоки.
1. Судостроение и производство морских платформ
При сварке плоских секций корпусов судов или палубных настилов используются порталы шириной до 15 метров и длиной до 50 метров. Робот, движущийся по порталу, выполняет длинные прямые швы толщиной листа до 25 мм.
Экономический эффект: Скорость сварки достигает 1.2–1.5 м/мин. Замена ручной сварки на автоматизированную позволяет сократить время изготовления одной секции на 40%, снижая трудозатраты и риск человеческого фактора (непровары, подрезы).
2. Производство балок и мостовых конструкций
Для сварки двутавровых балок и коробчатых колонн применяются специализированные станции, где портал перемещается над неподвижной балкой или балка протягивается под порталом.
Технические параметры: Использование двухгорелочной тандемной сварки (Tandem MIG) увеличивает производительность наплавления до 12 кг/час. Точность ведения шва по стыку обеспечивается лазерным сенсором, который корректирует положение горелки с частотой 100 Гц.
3. Энергетическое машиностроение (резервуары и котлы)
Сварка продольных и кольцевых швов резервуаров большого диаметра (более 3 метров). Портальная система позволяет варить как внешние, так и внутренние швы без перестановки изделия.
Качество: Стабильность параметров обеспечивает отсутствие дефектов, требующих ремонта. Коэффициент использования наплавочного материала повышается до 98%.
Технические характеристики и параметры выбора
При формировании технического задания на закупку оборудования необходимо четко определять рабочие зоны и нагрузки. Ниже приведены типовые параметры, актуальные для рынка 2026 года.
| Параметр | Базовая конфигурация | Расширенная конфигурация | Тяжелая промышленная серия |
|---|---|---|---|
| Рабочая зона (X x Y x Z) | 6000 x 2000 x 1000 мм | 12000 x 3000 x 1500 мм | До 50000 мм (рельсовый путь) |
| Грузоподъемность портала | 500 кг (каретка) | 1000 кг (каретка + доп. оси) | До 5 тонн (для тяжелых голов) |
| Точность позиционирования | ±0.2 мм | ±0.1 мм | ±0.05 мм (лазерная интерферометрия) |
| Максимальная скорость перемещения | 60 м/мин | 90 м/мин | 120 м/мин |
| Тип привода осей | Реечный | Зубчато-реечный с люфткомпенсацией | Линейные двигатели (Direct Drive) |
| Совместимость с процессами | MIG/MAG | MIG/MAG, TIG | MIG/MAG, TIG, Laser Hybrid, Sub-Arc |
Важным аспектом является выбор типа привода. Для большинства задач оптимальным остается зубчато-реечный привод благодаря соотношению цены и надежности. Однако для сверхточных задач (например, сварка тонколистовой стали в авиастроении) все чаще применяются линейные двигатели, исключающие механический люфт полностью, хотя их стоимость значительно выше.
Диапазон цен и факторы формирования стоимости в 2026 году
Вопрос «сколько стоит сварочная станция с роботом под порталом» не имеет однозначного ответа без детализации проекта. Рынок 2026 года демонстрирует широкий разброс цен в зависимости от комплектации и происхождения компонентов.
Ориентировочная стоимость (FOB/CPT)
- Компактные системы (до 6 метров): От $45,000 до $75,000. Включают базового робота, простой портал и стандартный источник тока.
- Средние промышленные линии (6–15 метров): От $80,000 до $150,000. Оснащены системами лазерного слежения, двойными горелками и расширенным ПО.
- Крупногабаритные комплексы (от 15 метров): От $160,000 до $350,000+. Индивидуальное проектирование, усиленная фундаментная подготовка, интеграция с ERP-системами завода.
Что влияет на итоговую цену?
- Бренд робота-манипулятора: Европейские и японские бренды традиционно дороже аналогов из Азии на 20–30%, однако в 2026 году разрыв сократился благодаря росту качества китайских и восточноевропейских производителей.
- Системы адаптивного контроля: Наличие 3D-сканера шва добавляет к стоимости $10,000–$20,000, но окупается за счет снижения процента брака на сложных стыках.
- Длина и жесткость портала: Увеличение длины требует усиления конструкции и более мощных серводвигателей, что растет не линейно, а экспоненциально из-за затрат на металл и монтаж.
- Программное обеспечение: Лицензии на специализированное ПО для офлайн-программирования и симуляции (Digital Twin) могут составлять до 15% от стоимости оборудования.
Инженерный совет: Не экономьте на системе подготовки поверхности и очистки проволоки. Дешевый портал с дорогим роботом будет работать плохо, если подающий механизм не обеспечивает стабильную подачу проволоки на большие расстояния (более 5 метров от катушки до горелки).
Как выбрать поставщика: критерии надежности и пример реализации
Выбор партнера для поставки такого сложного оборудования, как сварочная станция с роботом под порталом, требует тщательной проверки компетенций. Ошибка в выборе подрядчика может привести к простоям производства на месяцы. На рынке 2026 года ярко выделяются производители, обладающие собственной производственной базой и развитой сервисной инфраструктурой.
Ярким примером надежного интегратора является компания Jinan Safety United Technology and Trade Co., Ltd. (бренд «SAFETY CNC»), расположенная в промышленном центре Китая — городе Цзинань. Компания специализируется на разработке и производстве высокоточного оборудования для обработки металлоконструкций, объединяя компетенции в механической инженерии, ЧПУ и системной интеграции. Их подход иллюстрирует лучшие практики отрасли: вертикальная интеграция производства позволяет контролировать качество на всех этапах — от входного контроля комплектующих до финальных испытаний под нагрузкой.
Чек-лист для оценки производителя (на примере SAFETY CNC)
- Наличие собственного инженерного бюро и производства: Способность рассчитать прочность портала под конкретную нагрузку. Jinan Safety United обладает более чем 10-летним опытом проектирования станков, включая роботизированные системы, такие как модель SWL-CNC-15000 с рельсовым роботом BR-2010A Pro. Запросите примеры расчетов FEA (Finite Element Analysis).
- Опыт интеграции и сертификация: Портал и робот должны быть единой системой. Продукция SAFETY CNC охватывает полный цикл обработки стали (сверление, резка, сварка), что говорит о глубоком понимании технологических процессов в тяжелом машиностроении.
- Сервисная поддержка в регионе: Критически важный пункт. Jinan Safety United создала официальные выставочные залы и штатную команду послепродажного обслуживания в России и Кыргызстане. Это обеспечивает наличие склада запчастей и срок поставки критических компонентов не более 2 недель, а также возможность проведения пуско-наладочных работ силами местных инженеров.
- Референс-лист и экспортный опыт: Компания успешно работает более чем в 15 странах, включая Россию, Казахстан, Узбекистан и Индию. Посещение выставочных залов в РФ позволяет оценить качество оборудования «вживую» перед покупкой.
- Гарантийные условия и документация: Ведущие производители, такие как SAFETY CNC, предоставляют полный пакет технической документации на русском языке и предлагают расширенную гарантию при заключении сервисного контракта.
Обратите внимание на способность поставщика обучать ваш персонал. Сложность программирования портальных систем выше, чем у обычных роботов. Отсутствие квалифицированных операторов — главная причина недогрузки такого оборудования в первый год эксплуатации. Jinan Safety United включает обучение операторов и инженеров в стандартный процесс ввода оборудования в эксплуатацию.
Сравнение с альтернативными решениями
Для объективной оценки целесообразности инвестиций, сравним портальную станцию с другими видами автоматизации.
| Критерий | Сварочная станция с роботом под порталом | Напольный промышленный робот | Самоходные сварочные тракторы |
|---|---|---|---|
| Рабочая зона | Очень большая, масштабируемая | Ограничена радиусом действия (до 3 м) | Только прямые швы, ограничена длиной рельса |
| Точность и повторяемость | Высокая (за счет жесткости рамы) | Высокая, но снижается при вытянутой руке | Средняя, зависит от качества пути |
| Гибкость переналадки | Средняя (требует перепрограммирования) | Высокая (быстрая смена инструмента) | Низкая (узкая специализация) |
| Стоимость внедрения | Высокая | Средняя | Низкая |
| Применение | Крупные конструкции, длинные швы | Серийные детали среднего размера | Магистральные трубопроводы, резервуары |
Вывод: Если ваши изделия имеют длину более 4 метров и требуют сложной пространственной сварки, портальная система является безальтернативным выбором. Для мелких серийных деталей выгоднее использовать обычные роботизированные ячейки.
Типичные ошибки при выборе и эксплуатации
Анализ обращений в сервисные центры показывает, что большинство проблем с портальными станциями связано не с поломкой оборудования, а с ошибками на этапе проектирования и запуска.
1. Недоучет фундамента
Портальная конструкция чувствительна к просадкам грунта или вибрациям пола. Установка на обычный бетонный пол без виброразвязки приводит к потере точности и появлению «волны» на шве. Решение: Обязательное устройство отдельного фундамента с анкерным креплением и виброизоляцией.
2. Ошибки в длине кабель-канала
При движении робота по порталу на большие расстояния пакет кабелей (силовые, газовые, управляющие) создает сопротивление. Если не установить правильную систему подвески или цепь-канал (energy chain), возникает натяжение, которое сбивает калибровку робота и приводит к обрыву жил. Решение: Использование облегченных кабелей и роликовых систем поддержки.
3. Игнорирование термических деформаций
Длинные металлические конструкции портала могут менять геометрию при перепадах температур в цеху (например, днем +25°C, ночью +10°C). Это смещает нулевую точку. Решение: Внедрение процедуры регулярной калибровки («привязки») по эталонным точкам перед началом смены или использование систем температурной компенсации в ПО.
Логистика, монтаж и ввод в эксплуатацию
Поставка сварочной станции с роботом под порталом — это сложный логистический проект. Габариты рам часто требуют использования низкорамных тралов и разрешения на перевозку негабаритных грузов.
Этапы ввода в эксплуатацию:
- Шеф-монтаж: Сборка портала на месте, выверка геометрии лазерными нивелирами. Установка робота и подключение коммуникаций.
- Холодная наладка: Проверка движения всех осей, настройка концевых выключателей, тестирование аварийных остановок.
- Сварочные тесты: Написание тестовых программ, подбор режимов сварки на реальных образцах заказчика. Настройка системы технического зрения.
- Обучение персонала: Передача знаний инженерам и операторам. Выдача документации на русском языке.
- Промышленные испытания: Работа в штатном режиме в течение 72 часов для выявления скрытых дефектов.
Срок монтажа средней станции составляет 2–4 недели. Важно заранее подготовить подвод электроэнергии (стабилизированное питание 380В) и сварочные материалы.
FAQ: Часто задаваемые вопросы
В: Можно ли модернизировать существующий портал под нового робота?
О: Да, большинство современных портальных систем имеют универсальные крепежные плиты. Однако необходимо проверить грузоподъемность каретки и соответствие интерфейсов управления. Требуется новая калибровка всей системы.
В: Какова окупаемость сварочной станции с роботом под порталом?
О: В среднем, при работе в одну смену, окупаемость составляет 18–24 месяца. При круглосуточной работе (3 смены) срок сокращается до 10–14 месяцев за счет экономии на ФОТ и снижения расхода материалов.
В: Подходит ли эта станция для сварки алюминия?
О: Да, при условии установки источника тока с импульсным режимом и специальной системы подачи проволоки (push-pull), предотвращающей застревание мягкой алюминиевой проволоки в длинном кабель-канале.
В: Насколько сложно программировать сложные швы?
О: Современное ПО позволяет использовать офлайн-программирование на основе 3D-моделей CAD. Оператору не нужно вести робота вручную по каждой точке. Достаточно загрузить модель, задать траекторию в симуляторе и выгрузить код в контроллер.
В: Какая гарантия распространяется на механическую часть портала?
О: Обычно на механические компоненты (направляющие, рейки, раму) гарантия составляет 2–3 года, так как они имеют высокий запас прочности. На электронику и робота — стандартные 12 месяцев.
Заключение и рекомендации по закупке
Инвестиции в сварочную станцию с роботом под порталом в 2026 году являются стратегическим шагом для повышения конкурентоспособности производственного предприятия. Это оборудование позволяет перейти от ремесленного уровня сварки к индустриальному, обеспечивая предсказуемое качество и высокую производительность.
Ключевые выводы для руководителя производства:
- Не выбирайте оборудование только по цене. Дешевый портал потребует дорогостоящих ремонтов и калибровок.
- Уделяйте внимание системе адаптивного контроля. В условиях реального производства геометрия деталей всегда имеет отклонения, и робот должен уметь их компенсировать.
- Планируйте обучение персонала заранее. Квалифицированный оператор — залог эффективного использования робота.
- Рассматривайте поставщиков, предлагающих полный цикл: от проектирования до сервисного обслуживания.
Если вы планируете модернизацию сварочного участка, мы рекомендуем начать с аудита ваших текущих технологических процессов. Наши инженеры готовы провести бесплатный расчет эффективности внедрения портальной системы для вашего конкретного типа продукции.
→ Получите коммерческое предложение и техническую спецификацию: Оставьте заявку на сайте или свяжитесь с отделом продаж для консультации по выбору конфигурации.
Смотреть каталог роботизированных сварочных комплексов | Скачать брошюру “Автоматизация сварки 2026”