+86-13806413610
svetlanaxu@mail.ru








Станок с ЧПУ для пробивки и резки угловой стали: цена от производителя 2026
2026-08-13
- Станок с ЧПУ для пробивки и резки угловой стали: цена от производителя 2026
- Что такое станок с ЧПУ для пробивки и резки угловой стали и зачем он нужен?
- Где применяется станок с ЧПУ для пробивки и резки угловой стали: отраслевые стандарты
- Технические характеристики и ключевые узлы оборудования
- Диапазон цен на станок с ЧПУ для пробивки и резки угловой стали в 2026 году
- Что влияет на стоимость владения (TCO)?
- Как выбрать поставщика: критерии надежности в 2026 году
- Логистика, монтаж и пусконаладка
- Инженерный взгляд: типичные ошибки и ограничения
- Сравнение технологий: Пробивка vs Плазма vs Лазер на угловом профиле
- FAQ: Часто задаваемые вопросы о станках для уголка
- Рекомендации по покупке и заключению контракта
- Заключение
Станок с ЧПУ для пробивки и резки угловой стали: цена от производителя 2026
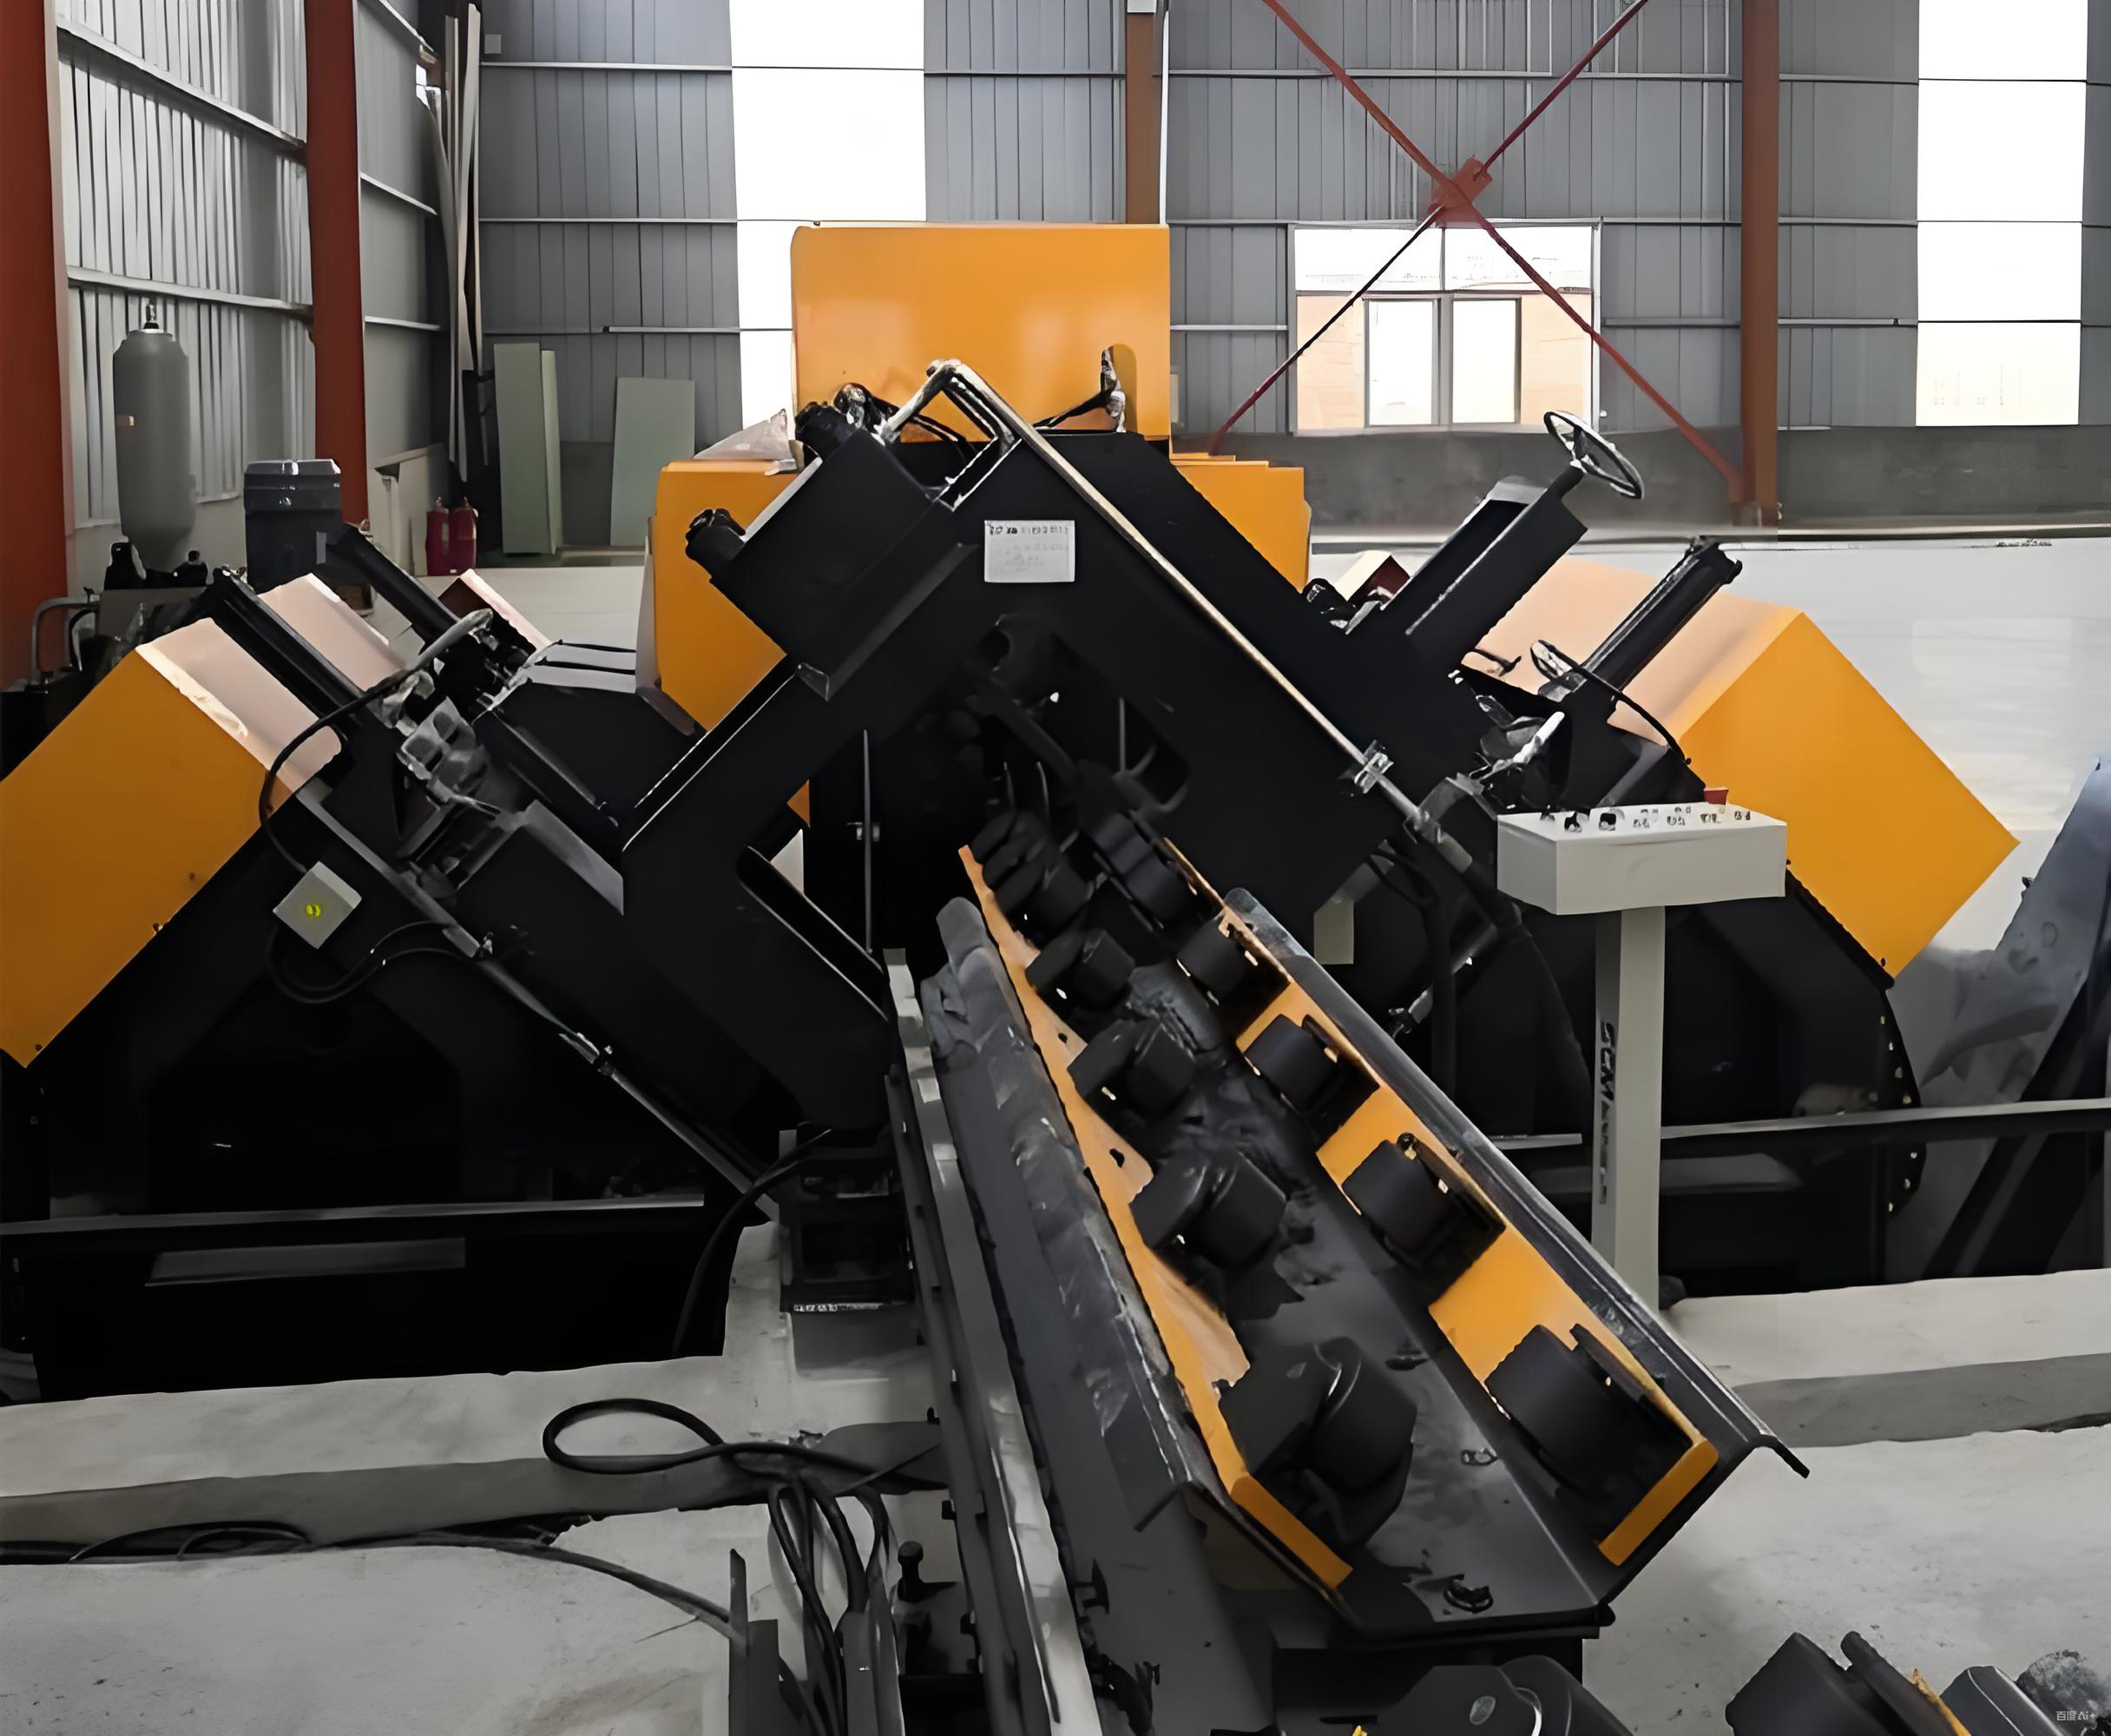
Если вы ищете надежное решение для автоматизации металлообработки, станок с ЧПУ для пробивки и резки угловой стали является ключевым активом для повышения производительности в 2026 году. Это высокотехнологичное оборудование объединяет функции гидравлической пробивки отверстий и точной резки (ножницами или лазером/плазмой) в одном рабочем цикле, исключая необходимость перемещения заготовки между разными станками. Для производственных линий, обрабатывающих уголок от L40x40 до L250x250 мм, такие системы обеспечивают скорость до 12-15 деталей в минуту при толщине стенки до 25 мм.
В условиях роста цен на металлопрокат и дефицита квалифицированных операторов, внедрение автоматизированных линий становится не просто вопросом модернизации, а необходимостью выживания бизнеса. Прямая покупка у производителя позволяет снизить капитальные затраты на 20-30% по сравнению с дилерскими схемами, а также получить адаптированную под ваши ГОСТы или DIN стандарты конфигурацию. В данном обзоре мы разберем технические нюансы, влияние курса валют на ценообразование в 2026 году, критерии выбора гидравлики и системы управления, а также реальные кейсы окупаемости оборудования на предприятиях тяжелой промышленности и энергетического машиностроения.
Что такое станок с ЧПУ для пробивки и резки угловой стали и зачем он нужен?
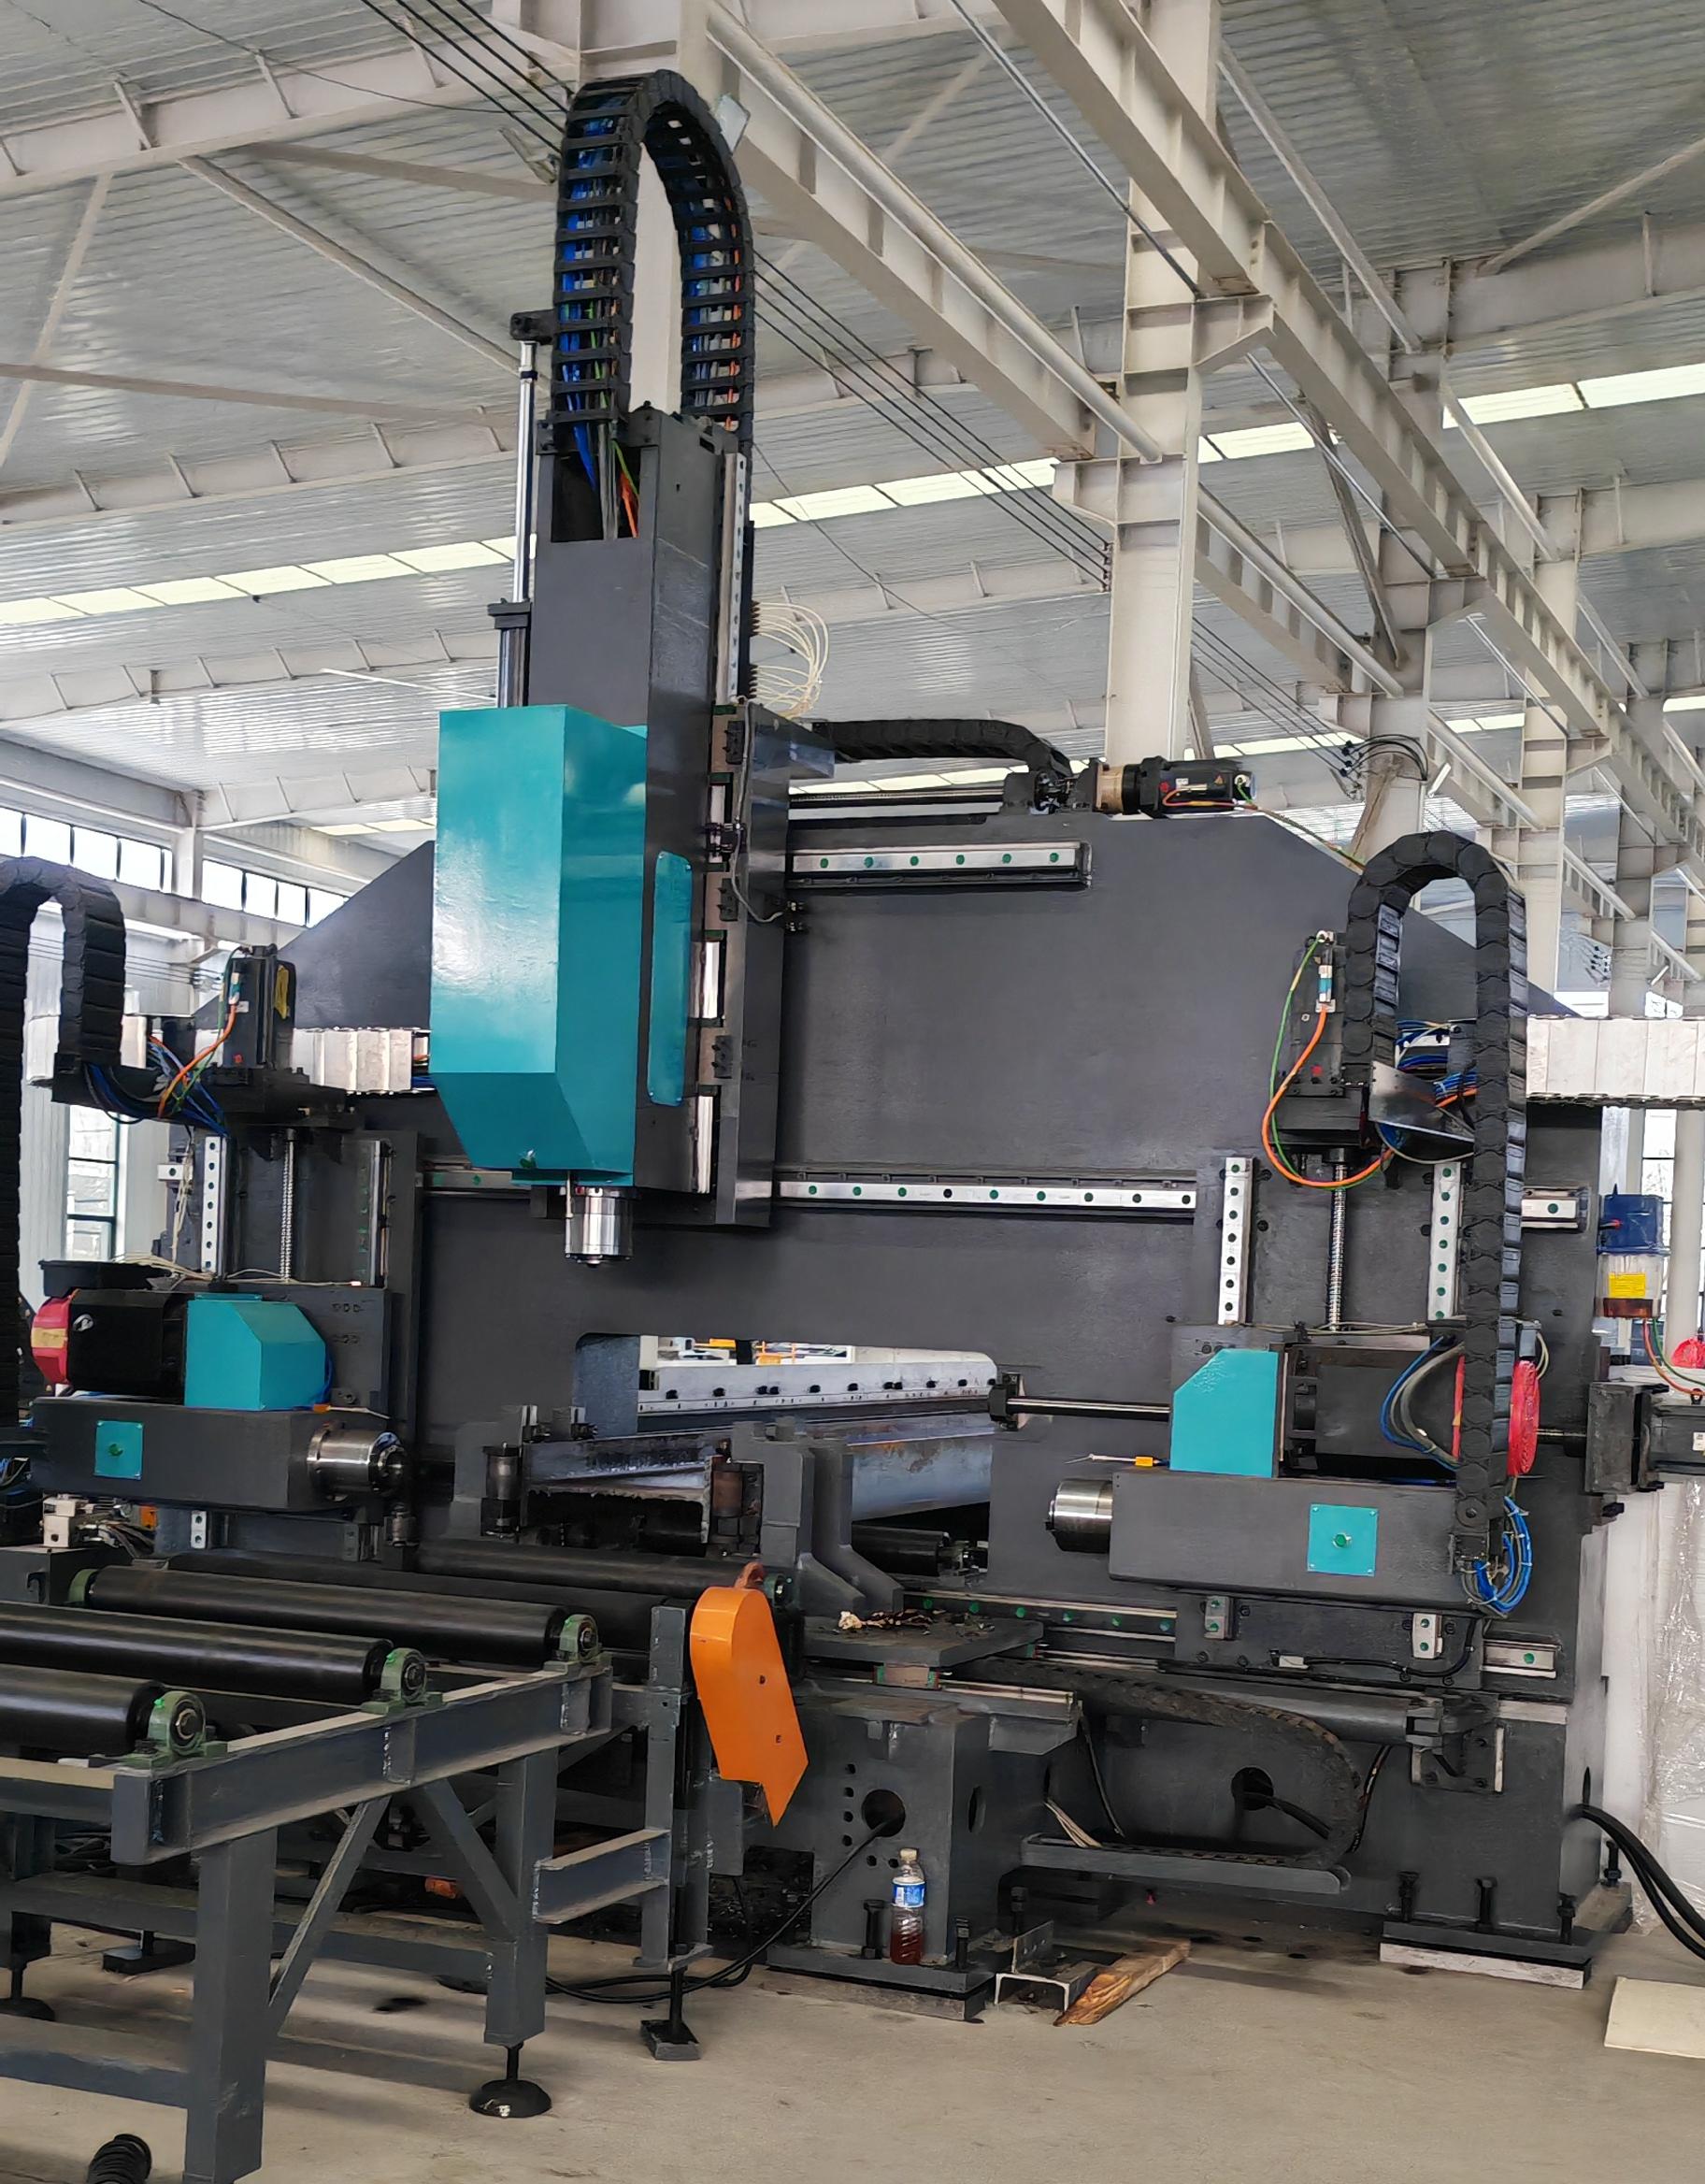
Современный станок с ЧПУ для пробивки и резки угловой стали — это не просто механические ножницы. Это сложный мехатронный комплекс, управляемый промышленным контроллером (PLC), который координирует работу сервоприводов подачи, гидравлических цилиндров пробивки и режущего инструмента. Основная задача оборудования — преобразование длинномерного уголкового профиля в готовые конструкционные элементы с заданной геометрией отверстий и длиной реза.
Традиционная ручная обработка требует разметки, сверления и последующей резки, что занимает часы на одну балку. Автоматизированная линия выполняет эти операции за секунды. Ключевое отличие профессионального оборудования 2026 года — наличие систем компьютерного зрения или лазерных сканеров для компенсации термических деформаций металла и автоматической коррекции позиции подачи. Это критически важно при работе с низколегированными сталями, которые могут «вести» себя при нагреве или внутренних напряжениях после прокатки.
Оборудование данного класса востребовано в следующих секторах:
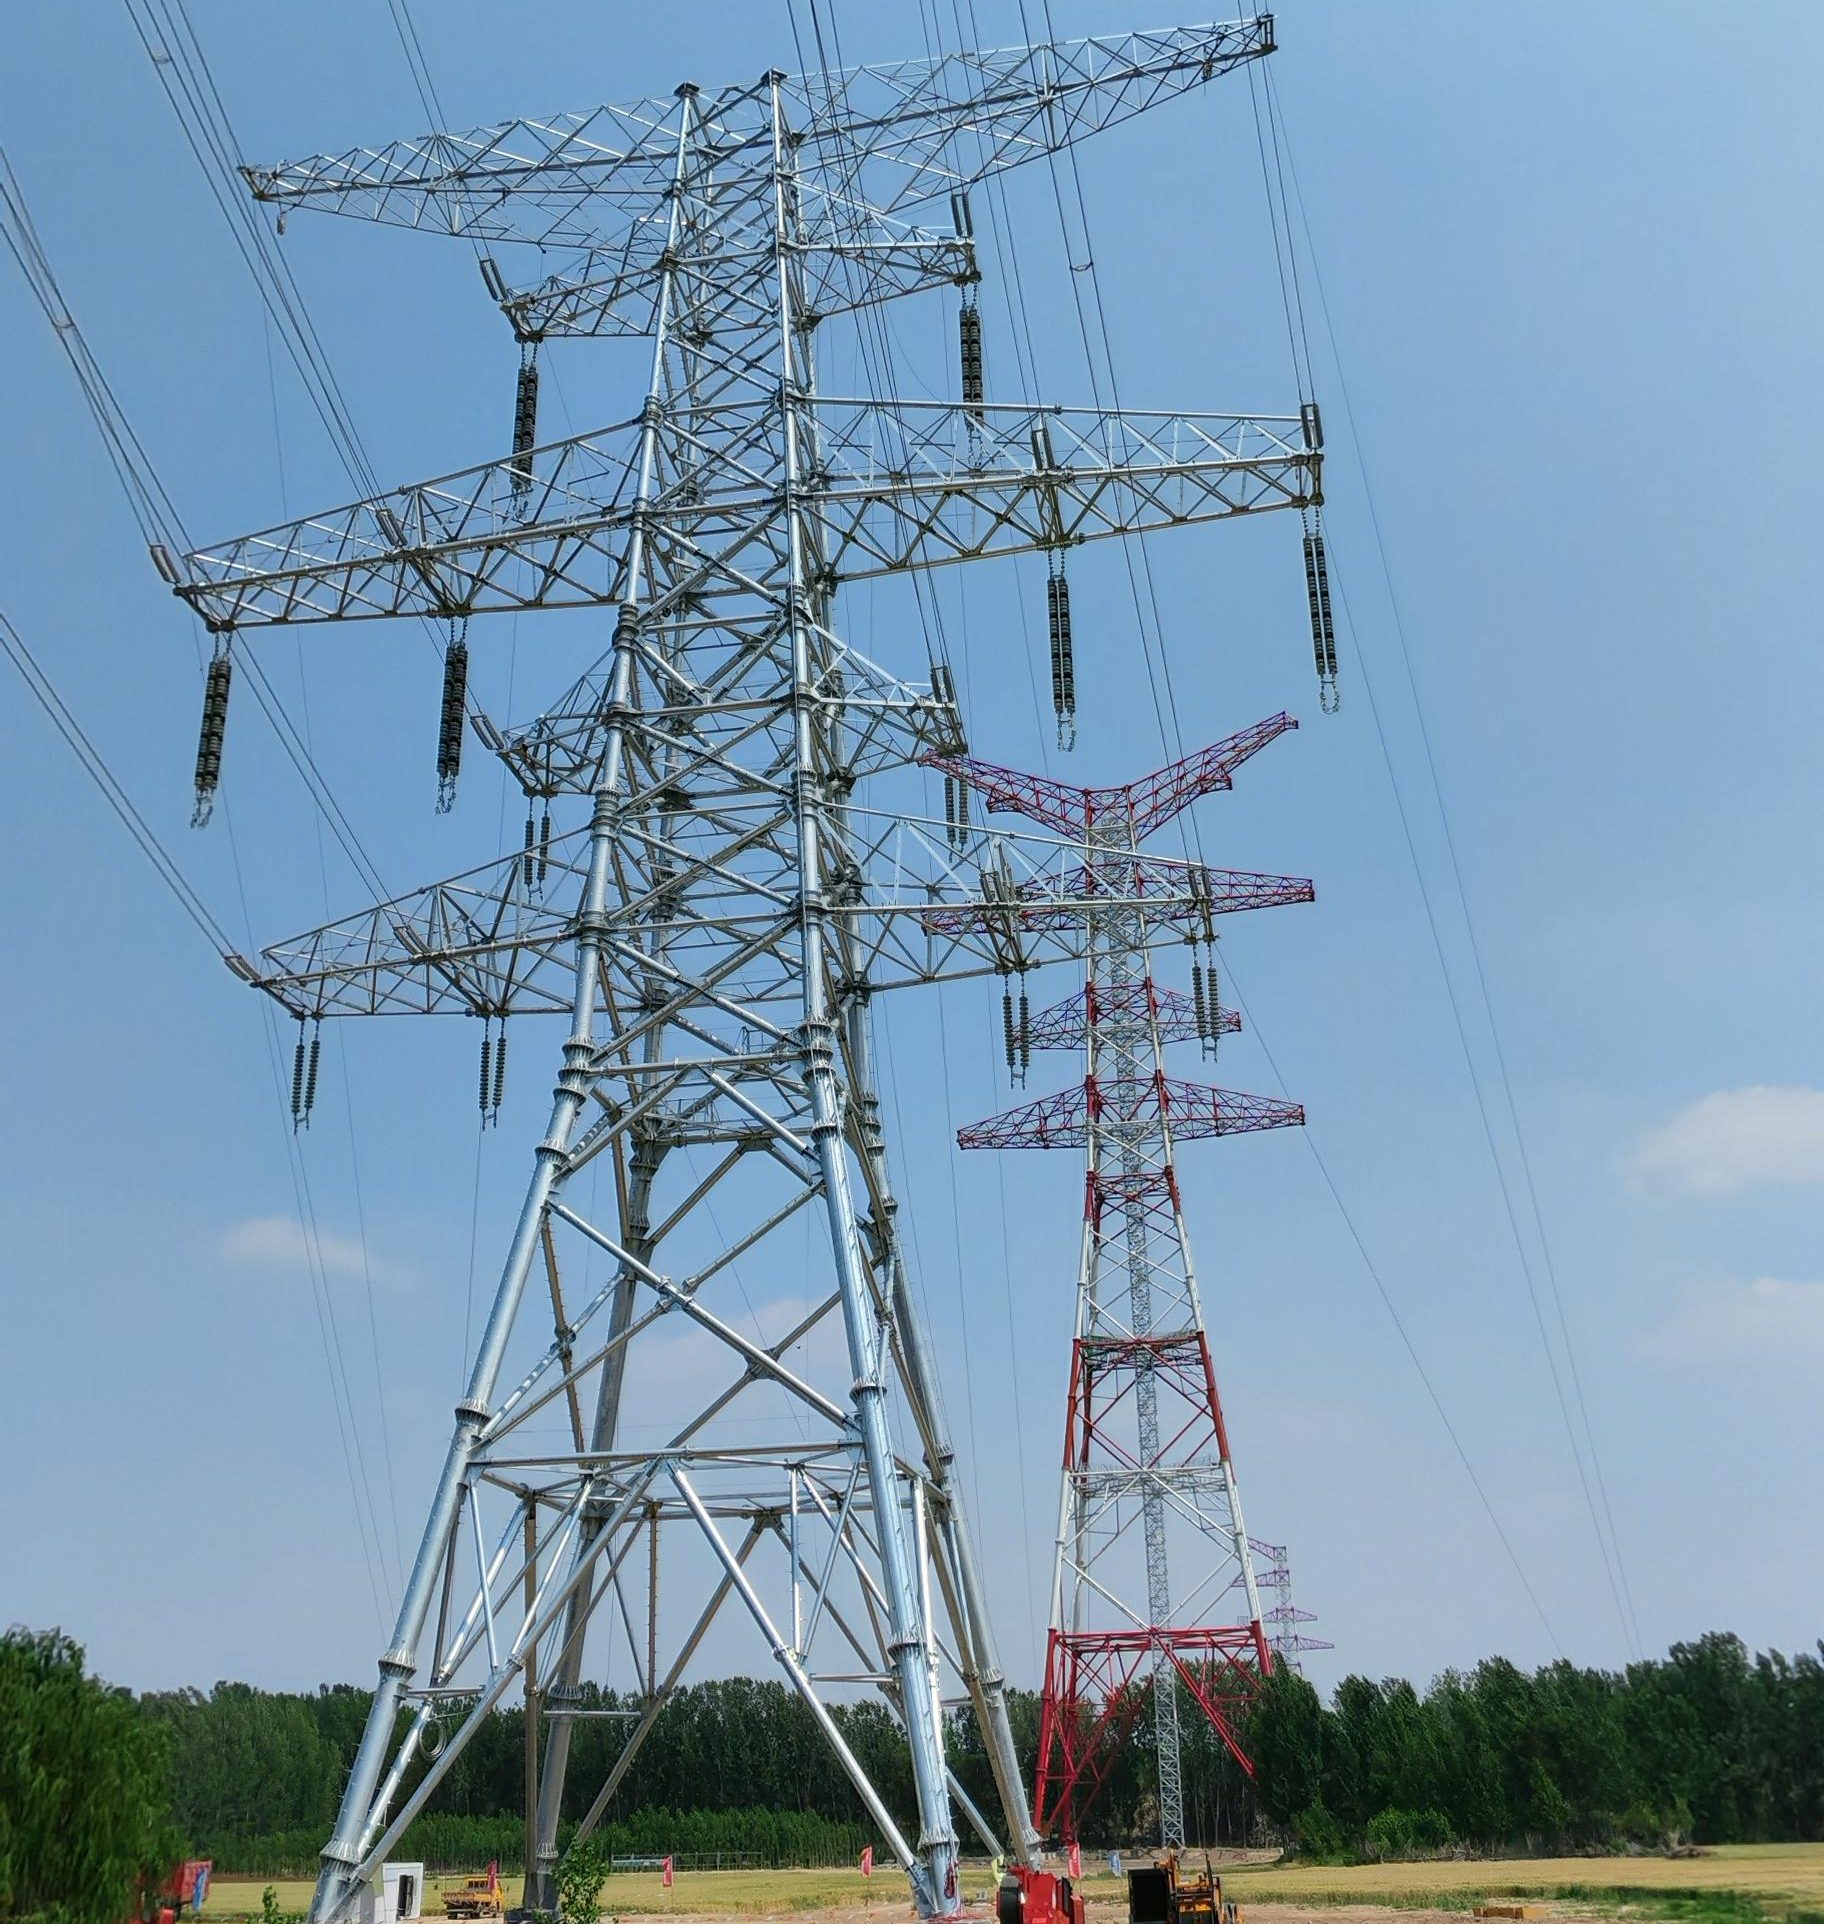
- Энергетика: производство опор ЛЭП, где требуется высокая точность совпадения крепежных отверстий.
- Строительство: изготовление каркасов ангаров, складов и мостовых конструкций.
- Нефтегазовая отрасль: создание эстакад и поддерживающих конструкций для трубопроводов.
- Вагоностроение: производство рам и усиливающих элементов подвижного состава.
Где применяется станок с ЧПУ для пробивки и резки угловой стали: отраслевые стандарты
Применение оборудования строго регламентировано техническими условиями (ТУ) и государственными стандартами. При настройке станка с ЧПУ для пробивки и резки угловой стали инженер-технолог должен учитывать допуски, указанные в ГОСТ 8509-93 (для равнополочного уголка) или ГОСТ 8510-86 (для неравнополочного). Ошибка в позиционировании даже на 0.5 мм может привести к браку всей партии при монтаже крупных металлоконструкций.
В 2026 году наблюдается тренд на интеграцию таких станков в единые ERP-системы предприятий. Данные о раскрое передаются напрямую из CAD-систем (Tekla Structures, AutoCAD, Компас-3D) в управляющую программу станка, минуя ручной ввод. Это исключает «человеческий фактор» и позволяет реализовать концепцию Industry 4.0 на средних производствах. Например, при заказе партии опор для солнечной электростанции, программа автоматически оптимизирует раскрой, минимизируя отходы металла (коэффициент использования материала повышается с 85% до 94-96%).
Технические характеристики и ключевые узлы оборудования
При выборе оборудования необходимо глубоко понимать архитектуру машины. Дешевые аналоги часто экономят на компонентах, что приводит к простоям. Рассмотрим критические узлы, определяющие надежность и цену.
1. Гидравлическая система пробивки
Сердце станка — пробивной модуль. Усилие пробивки измеряется в тоннах (обычно от 60 до 120 тонн). Для пробивки отверстия диаметром 24 мм в стали толщиной 20 мм (марка Ст3сп или S355) требуется усилие около 80-90 тонн. Важно наличие системы автоматической смазки плунжеров и матриц. Сухая работа приводит к задирам и быстрому износу инструмента.
Качественные станки оснащены пропорциональными гидрораспределителями, которые позволяют регулировать скорость подхода и рабочего хода. Это снижает гидроудары и продлевает жизнь уплотнениям.
2. Режущий механизм
Существует два основных типа резки, применяемых в комбинации с пробивкой:
- Гидравлические ножницы: Наиболее распространенный вариант для толщины до 25-30 мм. Преимущества: высокая скорость, низкая стоимость эксплуатации, отсутствие зоны термического влияния (ЗТВ). Недостаток: ограничена сложность контура реза (только прямые или простые угловые резы).
- Плазменная или лазерная резка: Интегрируется в более дорогие модели. Позволяет вырезать сложные фасонные отверстия, делать маркировку и косые резы. Требует подключения газов (кислород, азот, воздух) и систем дымоудаления. В 2026 году лазерные источники на волоконной основе стали компактнее, что позволяет устанавливать их непосредственно на каретке станка.
3. Система подачи и захвата
Для обеспечения точности +/- 0.5 мм на длине 12 метров используются серводвигатели с редукторами и зубчато-реечная передача. Роликовые конвейеры подачи должны иметь регулируемый прижим, чтобы компенсировать кривизну самого уголка (часто встречающийся дефект проката). Современные модели оснащены датчиками измерения длины в реальном времени, корректирующими подачу «на лету».
4. ЧПУ и программное обеспечение
Контроллер должен поддерживать импорт файлов DXF/DWG. Интерфейс должен быть интуитивным, с возможностью визуализации процесса обработки. Наличие функции «автонестинг» (автоматическая раскладка деталей для минимизации отходов) является стандартом де-факто для оборудования среднего и высокого ценового сегмента.
| Параметр | Бюджетная модель (Эконом) | Профессиональная модель (Стандарт 2026) | Премиум / Heavy Duty |
|---|---|---|---|
| Макс. размер уголка | L125x12 мм | L200x20 мм | L250x25 мм и более |
| Усилие пробивки | 60 тонн | 80-100 тонн | 120+ тонн |
| Тип привода подачи | Гидромоторы | Сервоприводы + Рейка | Линейные двигатели / Прецизионные серво |
| Точность позиционирования | +/- 1.0 мм | +/- 0.5 мм | +/- 0.2 мм |
| Скорость холостого хода | 40 м/мин | 60-80 м/мин | 100+ м/мин |
| Управление | Базовый PLC, ручной ввод | PC-based, импорт DXF | Интеграция с ERP, облачный мониторинг |
| Система смазки | Ручная / Капельная | Автоматическая импульсная | Циркуляционная с охлаждением |
Диапазон цен на станок с ЧПУ для пробивки и резки угловой стали в 2026 году
Вопрос стоимости является решающим при формировании бюджета проекта. Цена на станок с ЧПУ для пробивки и резки угловой стали варьируется в широких пределах в зависимости от комплектации, бренда компонентов и условий поставки. В 2026 году на ценообразование влияют следующие факторы:
- Курсовые разницы: Поскольку большинство компонентов (гидравлика Bosch Rexroft/Yuken, электроника Siemens/Omron, подшипники SKF) закупается в валюте, локальная цена привязана к курсу.
- Логистика: Стоимость доставки тяжелого оборудования (вес станка может достигать 15-25 тонн) и таможенные пошлины.
- Уровень автоматизации: Наличие манипуляторов загрузки/выгрузки увеличивает цену на 40-60%, но снижает потребность в персонале.
Ориентировочные цены (FOB/CPT):
- Компактные линии (до L125): $45,000 – $65,000. Подходят для мелких мастерских и ремонтных цехов.
- Средний класс (до L200): $75,000 – $110,000. Оптимальный выбор для строительных заводов среднего размера. Включает автоматическую смазку и базовое ПО для импорта чертежей.
- Тяжелые промышленные линии (до L250+): $130,000 – $200,000+. Оснащены лазерной резкой, системами измерения длины лазером, манипуляторами и расширенной диагностикой.
Важно: Цена «от производителя» часто не включает НДС, пусконаладочные работы (Шеф-монтаж) и обучение персонала. Запрашивайте коммерческое предложение с разбивкой «под ключ».
Что влияет на стоимость владения (TCO)?
Покупная цена — это лишь верхушка айсберга. Эксплуатационные расходы определяют реальную выгодность инвестиции.
- Расходные материалы: Пуансоны и матрицы. Качественный инструмент из стали H13 с закалкой стоит дороже, но служит в 3-5 раз дольше китайских аналогов. Средняя стоимость комплекта пуансон/матрица: $50-$150.
- Гидравлическое масло: Требуется замена каждые 2000-3000 моточасов. Использование некачественного масла ведет к износу насосов.
- Электроэнергия: Современные станции с рекуперацией энергии или частотными преобразователями на насосах экономят до 30% электроэнергии по сравнению со старыми моделями с постоянным потоком.
- Обслуживание: Наличие сервисного инженера на месте или удаленная диагностика через IoT-модуль снижают время простоя. Простой линии стоимостью $100k может стоить $500-1000 в час недополученной прибыли.
Как выбрать поставщика: критерии надежности в 2026 году
Рынок насыщен предложениями, но не все производители способны обеспечить долгосрочную поддержку. При выборе партнера для покупки станка с ЧПУ для пробивки и резки угловой стали, обратите внимание на следующие аспекты E-E-A-T (Опыт, Экспертность, Авторитетность, Надежность):
1. Производственная база и контроль качества
Запросите видеоэкскурсию по цеху сборки. Обратите внимание на наличие координатно-измерительных машин (КИМ) для проверки геометрии станины. Если производитель не может проверить параллельность направляющих с точностью до 0.05 мм, станок будет быстро изнашиваться.
Ярким примером такого подхода является компания Jinan Safety United Technology and Trade Co., Ltd. (бренд SAFETY CNC). Расположенная в промышленном центре Цзинань, эта технологическая компания специализируется на производстве высокоточного оборудования для обработки металлоконструкций уже более 10 лет. Их производственная база оснащена современными линиями сборки и испытаний, где каждый станок (включая популярные модели интегрированных линий для уголковой стали, такие как CDM2020, CDM2532 и CDM3635) проходит комплексную предварительную наладку и тестирование перед отгрузкой. Строгая система контроля качества, от входной проверки комплектующих до финальных нагрузочных тестов, гарантирует стабильность геометрической точности, о которой говорилось выше.
2. Комплектующие бренды
Избегайте «no-name» гидравлики. Требуйте спецификацию, где указаны бренды:
– Насосы: Yuken, Atos, Parker.
– Клапаны: Rexroth, Hydac.
– Электроника: Siemens, Mitsubishi, Omron.
– Подшипники: SKF, FAG, NSK.
Это гарантирует, что вы сможете найти запчасти в любой точке мира.
3. Программное обеспечение и обновления
Уточните, предоставляется ли ПО бессрочно или по подписке. Есть ли русифицированный интерфейс? Доступна ли техническая поддержка на русском языке в часовом поясе вашего предприятия? В 2026 году критически важна возможность удаленного доступа инженера завода-изготовителя для диагностики ошибок без выезда специалиста.
Здесь также стоит отметить опыт Jinan Safety United, которая предоставляет полный пакет технической документации на русском языке и обладает патентованными программными решениями, направленными на снижение эксплуатационных дефектов. Компания экспортирует оборудование в более чем 15 стран, включая Россию, Казахстан и Беларусь, что подтверждает адаптивность их ПО и интерфейсов под местные стандарты.
4. Референс-лист и отзывы
Попросите контакты действующих клиентов в вашем регионе. Позвоните им и спросите не о том, «хороший ли станок», а о том, «как часто он ломается» и «как быстро приходит ответ от сервиса». Реальная эксплуатация выявляет скрытые дефекты конструкции.
Для покупателей из РФ и Кыргызстана важным преимуществом является наличие у Jinan Safety United официальных выставочных залов и штатной команды послепродажного обслуживания. Это позволяет не только оценить качество оборудования «вживую», но и гарантировать оперативное устранение неисправностей, установку и пуско-наладку силами местных специалистов, что значительно снижает риски простоев.
Логистика, монтаж и пусконаладка
Доставка станка весом 10-20 тонн требует специальной подготовки. Фундамент должен быть рассчитан на динамические нагрузки от ударов пробивки. Обычно требуется бетонная подушка толщиной не менее 300-400 мм с армированием.
Этапы ввода в эксплуатацию:
- Разгрузка и установка: Использование крана грузоподъемностью от 20 тонн. Выравнивание по лазерному уровню.
- Подключение коммуникаций: Подведение электропитания (обычно 380В, 50Гц, требуется стабилизатор напряжения), гидравлического масла (если поставляется отдельно) и сжатого воздуха.
- Холодная наладка: Проверка ходов, смазки, работы концевых выключателей без нагрузки.
- Горячая наладка: Пробная пробивка и резка на тестовых образцах. Корректировка зазоров между пуансоном и матрицей (должно быть 10-15% от толщины листа).
- Обучение персонала: Инженеры производителя должны обучить ваших операторов работе с ЧПУ и техников — замене инструмента и базовому ТО.
Инженерный взгляд: типичные ошибки и ограничения
Как эксперт с многолетним опытом, я должен предупредить о реалиях, которые редко пишут в рекламных буклетах.
Проблема «кривого» металла: Ни один станок с ЧПУ не исправит геометрию плохо прокатанного уголка. Если полки уголка имеют разную длину или угол между ними не 90 градусов, автоматика может дать сбой или деталь выйдет с браком. Решение: входной контроль сырья и использование станков с системой активной коррекции захвата.
Нагрев гидравлики: При интенсивной работе (2 смены по 8 часов) масло нагревается. Если в системе нет теплообменника, вязкость масла падает, и точность пробивки снижается. Обязательно требуйте наличие радиатора охлаждения масла с автоматическим включением вентилятора.
Шум и вибрация: Пробивка — шумный процесс (до 95-100 дБ). Станок должен быть установлен в отдельном помещении или оснащен звукоизолирующим кожухом. Вибрации могут передаваться на фундамент и влиять на другое точное оборудование nearby.
Ограничение по твердости: Стандартные пуансоны рассчитаны на сталь до 450-500 HB. Пробивка высокопрочных сталей (Hardox и аналоги) требует специального инструмента и снижения скорости работы, иначе пуансон сколется мгновенно.
Сравнение технологий: Пробивка vs Плазма vs Лазер на угловом профиле
Часто возникает вопрос: почему не использовать просто лазерный станок? Сравним подходы.
| Критерий | Гидравлическая пробивка | Плазменная резка | Лазерная резка (ВОЛ) |
|---|---|---|---|
| Скорость создания отверстий | Очень высокая (удары) | Низкая (прожиг + рез) | Средняя/Высокая |
| Качество кромки | Чистое, но есть заусенец (требует снятия) | Грат, наклон кромки, ЗТВ | Идеальное, без грата |
| Деформация детали | Минимальная (локальное воздействие) | Высокая (термическая деформация) | Средняя |
| Стоимость эксплуатации | Низкая (электроэнергия + масло) | Средняя (газы + электроды) | Высокая (электроэнергия, линзы, газ) |
| Гибкость контура | Только круглые/овальные отверстия | Любая форма | Любая форма |
| Рекомендация | Для массовых типовых деталей | Для толстых металлов (>30мм) | Для высокоточных сложных деталей |
Вывод: Комбинированный станок (пробивка + резка) является золотой серединой. Он использует пробивку для быстрых крепежных отверстий (самая частая операция) и резку для формирования длины и фасок. Это обеспечивает максимальную производительность при разумной себестоимости.
FAQ: Часто задаваемые вопросы о станках для уголка
Какова точность позиционирования современного станка?
Стандарт для оборудования 2026 года составляет +/- 0.5 мм на всей длине обработки. Для прецизионных моделей с линейными энкодерами возможно достижение точности +/- 0.2 мм. Однако, помните, что общая точность детали зависит также от качества исходного проката.
Можно ли обрабатывать нержавеющую сталь?
Да, но с оговорками. Нержавеющая сталь (например, AISI 304) более вязкая и склонна к налипанию. Требуется использование пуансонов с особым покрытием (TiN) и обязательная эффективная смазка. Скорость работы может быть снижена на 10-15% по сравнению с черной сталью.
Сколько времени занимает переналадка на другой размер уголка?
На современных станках с быстросменным инструментом и автоматической регулировкой зазоров переналадка занимает 10-15 минут. На старых или бюджетных моделях, требующих ручной замены матриц и настройки упоров, этот процесс может занять 1-2 часа.
Какое программное обеспечение используется?
Большинство станков поддерживают импорт файлов .dxf, .dwg. Некоторые производители предоставляют собственное ПО для раскроя (Nesting), которое автоматически располагает детали на профиле для минимизации отходов. Убедитесь, что ПО совместимо с вашими CAD-системами.
Требуется ли специальная квалификация для оператора?
Базовое управление интуитивно понятно, и оператор может быть обучен за 3-5 дней. Однако для программирования сложных деталей, обслуживания гидравлики и устранения неполадок требуется инженер с техническим образованием и знанием основ гидравлики и ЧПУ.
Рекомендации по покупке и заключению контракта
Перед подписанием договора на поставку станка с ЧПУ для пробивки и резки угловой стали, настоятельно рекомендую включить в контракт следующие пункты:
- Гарантийные обязательства на гидравлику и электронику (минимум 12-24 месяца).
- Наличие склада запчастей в вашей стране или гарантия экспресс-доставки (DHL/FedEx) критических компонентов в течение 5-7 дней.
- Шеф-монтаж и пусконаладка силами производителя включены в стоимость.
- Обучение 2-3 сотрудников вашего предприятия на территории завода-изготовителя или на вашем объекте.
- Предоставление полного пакета документации на русском языке (схемы гидравлики, электрики, список запасных частей с артикулами).
Не гонитесь за самой низкой ценой. Разница в $5,000-$10,000 на старте может обернуться месячными простоями и потерей десятков тысяч долларов из-за брака и отсутствия сервиса. Выбирайте партнера, а не просто продавца железа. Такие компании, как Jinan Safety United, демонстрируют принцип взаимной ценности, стремясь не просто поставить «железо», а обеспечить клиенту устойчивое повышение производительности через глубокую локализацию сервиса и постоянное технологическое развитие.
Заключение
Инвестиция в станок с ЧПУ для пробивки и резки угловой стали в 2026 году — это стратегический шаг к повышению конкурентоспособности металлообрабатывающего предприятия. Правильно подобранное оборудование окупается за 12-18 месяцев за счет сокращения фонда оплаты труда, снижения расхода металла и увеличения скорости выполнения заказов. Ключ к успеху лежит не только в выборе мощной гидравлики, но и в оценке надежности программного обеспечения, качества сборки и поддержки производителя.
Мы готовы предоставить детальный расчет окупаемости для вашего конкретного объема производства, а также организовать демонстрацию работы оборудования на нашем тестовом полигоне или онлайн-трансляцию.
Готовы модернизировать производство?
Получите индивидуальное коммерческое предложение, технические чертежи и расчет ROI за 24 часа.
→ Запросить цену и консультацию инженера