+86-13806413610
svetlanaxu@mail.ru








Станок для маркировки уголка и сверления трубных досок с ЧПУ: цена от производителя 2026
2026-08-06
- Станок для маркировки уголка и сверления трубных досок с ЧПУ: цена от производителя в 2026 году
- Что такое станок для маркировки уголка и сверления трубных досок с ЧПУ?
- Где применяется оборудование: отраслевая специфика
- Технические характеристики и параметры выбора
- Как выбрать поставщика и конфигурацию в 2026 году
- Пример надежного партнера: Jinan Safety United Technology and Trade Co., Ltd.
- Диапазон цен и факторы стоимости
- Инженерный взгляд: типичные ошибки при эксплуатации
- Сравнение технологий маркировки: Кернение vs Лазер
- Логистика, монтаж и ввод в эксплуатацию
- FAQ: Часто задаваемые вопросы
- Рекомендации по покупке и итоговый выбор
Станок для маркировки уголка и сверления трубных досок с ЧПУ: цена от производителя в 2026 году
Станок для маркировки уголка и высокоточный станок для сверления трубных досок и фланцев с ЧПУ представляют собой ключевое оборудование для металлообрабатывающих предприятий, специализирующихся на производстве теплообменников, котлов высокого давления и строительных металлоконструкций. В 2026 году рынок промышленного оборудования сместился в сторону гибридных решений, объединяющих операции разметки, кернения и глубокого сверления в едином цикле без переустановки заготовки. Это позволяет сократить время производственного цикла на 35-40% по сравнению с традиционными разрозненными процессами.
Для инженеров-технологов и руководителей закупок критически важно понимать, что стоимость такого оборудования формируется не только из базовой комплектации, но и из уровня интеграции систем ЧПУ, типа шпиндельных узлов и программного обеспечения для nesting (оптимизации раскроя). Прямая покупка у производителя обеспечивает не только конкурентную цену, но и адаптацию кинематики станка под специфические ГОСТы или международные стандарты (ASME, DIN), что является решающим фактором при экспорте готовой продукции.
Что такое станок для маркировки уголка и сверления трубных досок с ЧПУ?
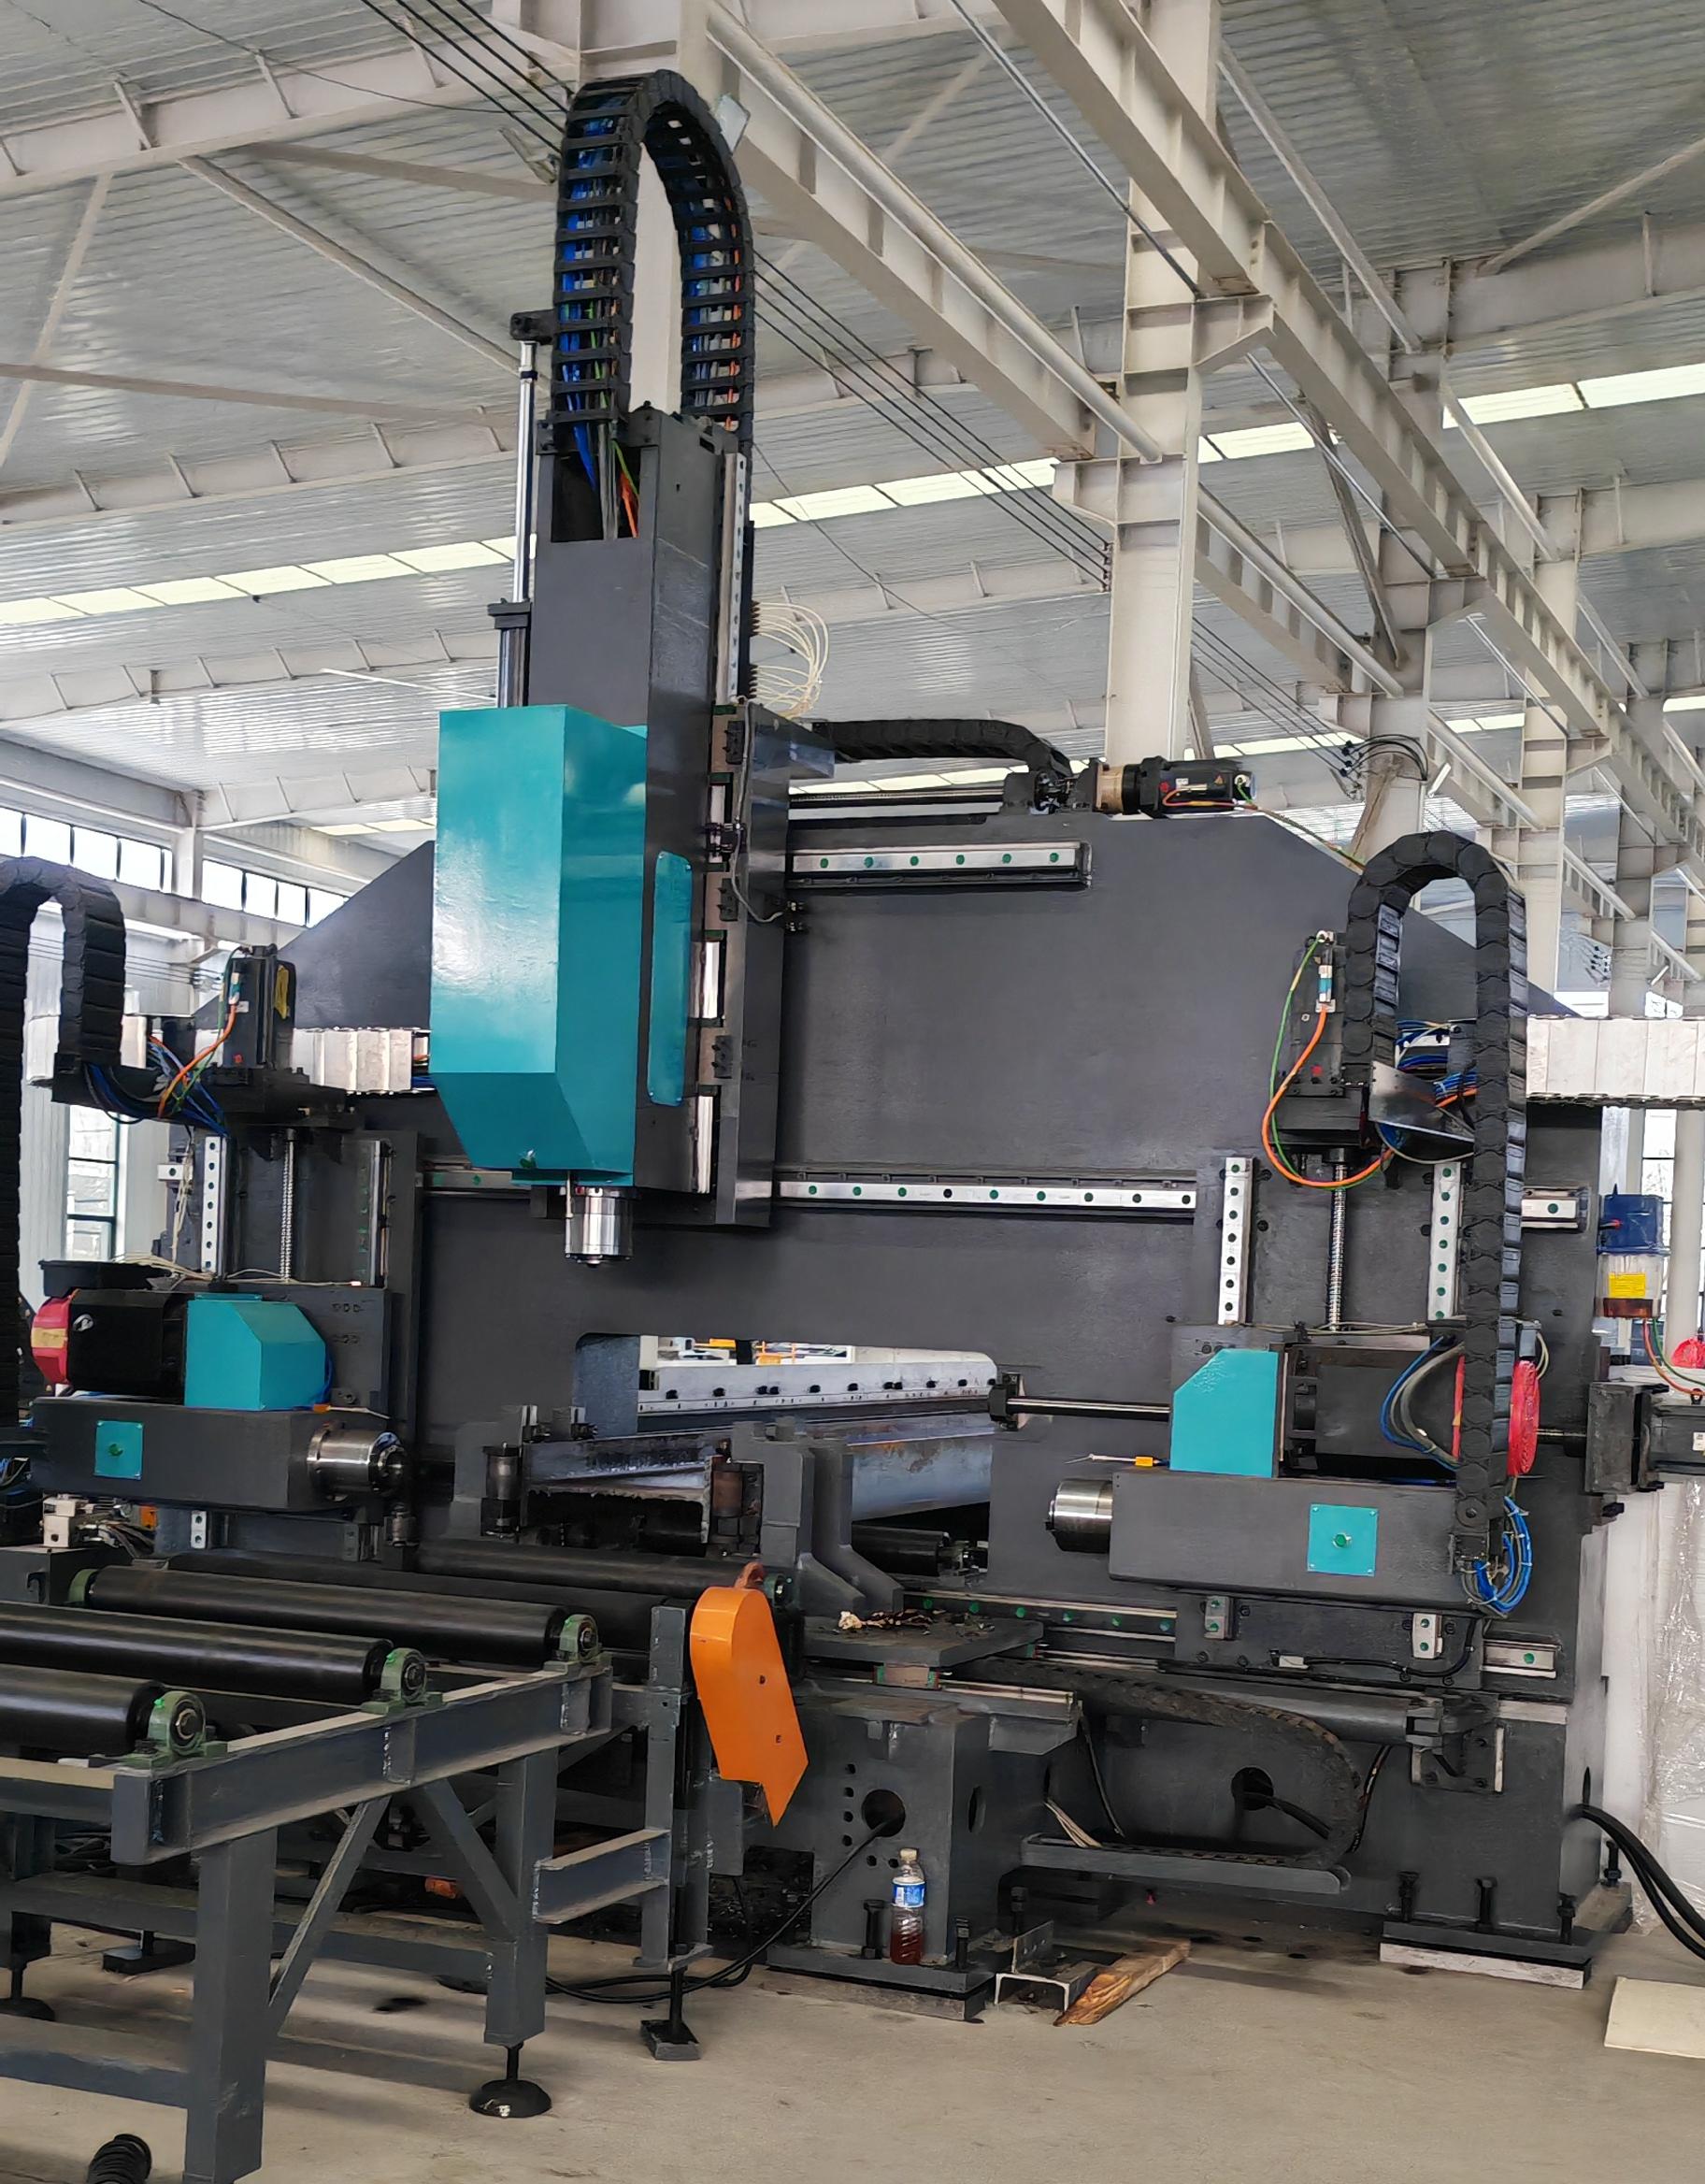
Данное оборудование относится к классу специализированных координатно-сверлильных и маркировочных центров. Его главная особенность — способность обрабатывать как профильный прокат (уголок, швеллер, двутавр), так и плоские листовые заготовки большой толщины (трубные доски, фланцы, плиты).
В контексте 2026 года, станок для маркировки уголка эволюционировал из простого устройства для нанесения ударных меток в сложный агрегат, использующий либо механическое кернение, либо лазерную гравировку для идентификации деталей. Параллельно, станок для сверления трубных досок и фланцев с ЧПУ решает задачу создания сетки отверстий с микронной точностью, необходимой для герметичной сборки теплообменных аппаратов.
Объединение этих функций в одной машине или в одной производственной линии оправдано тем, что оба процесса требуют высокой позиционной точности и жесткой фиксации заготовки. Ошибка в расположении отверстия на трубной доске даже на 0.1 мм может привести к невозможности сборки пучка труб, что влечет за собой брак дорогостоящего изделия.
Ключевые технологические отличия 2026 года
- Интеллектуальная компенсация прогиба: Современные системы ЧПУ автоматически рассчитывают деформацию длинномерного уголка или тяжелой трубной доски и корректируют траекторию инструмента в реальном времени.
- Автоматическая смена инструмента (ATC): Магазины на 12-24 инструмента позволяют комбинировать сверление, зенкование, нарезание резьбы и маркировку без остановки программы.
- Адаптивное управление подачей: Датчики вибрации и нагрузки на шпиндель предотвращают поломку сверл при выходе из материала или при попадании на дефекты литья во фланцах.
Где применяется оборудование: отраслевая специфика
Понимание области применения помогает правильно выбрать конфигурацию станка. Основные потребители — это предприятия тяжелого машиностроения, энергетического сектора и строительной индустрии.
1. Энергетическое машиностроение и теплообменники
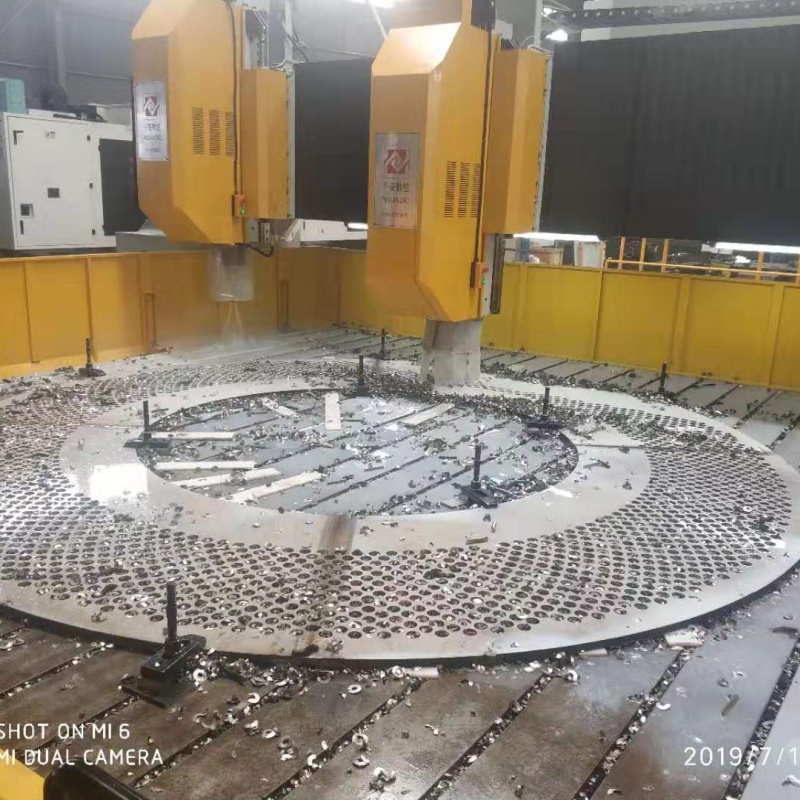
Производство кожухотрубных теплообменников требует сверления тысяч отверстий в трубных досках. Диаметр отверстий строго регламентирован (обычно от 12 до 50 мм), а шаг между ними может быть минимальным (перфорированные зоны). Здесь используется станок для сверления трубных досок и фланцев с ЧПУ с высокооборотистыми шпинделями (до 3000-4000 об/мин) для работы с твердосплавными сверлами. Материалы часто включают нержавеющие стали (12Х18Н10Т), титановые сплавы или дуплексные стали, требующие охлаждения эмульсией под высоким давлением.
2. Производство строительных металлоконструкций (ЛМК)
Для монтажа стальных каркасов зданий необходимы тысячи уголков, швеллеров и балок с точно просверленными отверстиями под болтовые соединения и нанесенной маркировкой для идентификации при сборке на площадке. Станок для маркировки уголка в этом секторе работает с длинномерным прокатом (до 12-18 метров). Скорость здесь важнее микроновой точности: важно быстро нанести номер детали, диаметр болта и ориентацию.
3. Нефтегазовая отрасль и фланцевые соединения
Изготовление фланцев по стандартам ГОСТ 33259, ASME B16.5 или DIN требует сверления отверстий под шпильки с идеальным шагом окружности. Любое отклонение приводит к негерметичности соединения под высоким давлением. Станки этого класса оснащаются поворотными осями или подвижными порталами для обработки крупных диаметров (до 2000 мм и более).
Технические характеристики и параметры выбора
При анализе предложений на рынке 2026 года необходимо обращать внимание на следующие технические параметры. Они напрямую влияют на производительность и конечную стоимость владения оборудованием.
| Параметр | Базовая конфигурация | Премиум / Тяжелая серия | Влияние на процесс |
|---|---|---|---|
| Рабочее поле (X, Y, Z) | 2000 x 1000 x 300 мм | 6000 x 2500 x 600 мм | Определяет максимальный размер трубной доски или длину уголка. |
| Мощность шпинделя | 7.5 – 11 кВт | 15 – 22 кВт (HSK/BT40) | Критично для сверления отверстий >30 мм в стали толщиной >50 мм. |
| Скорость подачи (X/Y) | 15 – 20 м/мин | 30 – 45 м/мин | Влияет на время холостых ходов при переходе между отверстиями. |
| Тип маркировки | Пневматическое кернение | Лазерная гравировка / Фрезерование | Лазер быстрее и тише, но дороже в обслуживании; кернение надежнее для грубых условий. |
| Точность позиционирования | ±0.1 мм | ±0.03 – 0.05 мм | Необходима для плотной компоновки отверстий в трубных досках. |
| Система ЧПУ | Базовая стойка (например, Syntec) | Siemens Sinumerik / Fanuc / Heidenhain | Надежность, наличие сервисной поддержки в РФ, возможности интеграции CAD/CAM. |
Важность жесткости станины
Опыт показывает, что многие производители экономят на массе чугунной или сварной станины. Для станка для сверления трубных досок и фланцев с ЧПУ это недопустимо. При сверлении отверстий диаметром 40-50 мм возникают значительные радиальные нагрузки. Если станина вибрирует, срок службы подшипников шпинделя сокращается в 3-4 раза, а качество поверхности отверстия ухудшается (появляются огранка и следы вибрации). В 2026 году стандартом стало использование полимербетона для направляющих или термостабилизированной сварной конструкции с последующей виброобработкой.
Как выбрать поставщика и конфигурацию в 2026 году
Рынок промышленного оборудования претерпел изменения. Санкционные ограничения и логистические сложности диктуют новые правила закупки. Выбор между европейским, китайским или российским производителем теперь зависит не только от цены, но и от доступности сервиса и запчастей.
Критерии оценки надежности поставщика
- Наличие собственного ПО для импорта DXF/STEP: Современный станок для маркировки уголка должен принимать файлы напрямую из Tekla Structures, SolidWorks или AutoCAD без ручной перепрограммирования оператором. Проверьте, есть ли у поставщика постпроцессор для вашей CAD-системы.
- Сервисная поддержка и склад запчастей: Уточните срок поставки двигателей, приводов и шпинделей. Если станок остановится из-за выхода из строя сервопривода, ожидание детали из-за границы в 4-6 недель может парализовать производство. Локализация склада запчастей в РФ или наличие партнерского сервисного центра — обязательное требование.
- Референс-лист и возможность тестовой обработки: Не верьте брошюрам. Запросите видео реальной работы станка на материале, аналогичном вашему (например, сталь 09Г2С толщиной 40 мм). Попросите показать результаты сверления: отсутствие заусенцев, точность шага отверстий.
- Гарантийные условия: Стандартная гарантия составляет 12 месяцев. Однако ведущие производители в 2026 году предлагают расширенную гарантию на шпиндель и направляющие (до 2-3 лет) при условии прохождения ежегодного ТО.
Пример надежного партнера: Jinan Safety United Technology and Trade Co., Ltd.
В условиях меняющегося рынка особенно важно выбирать производителей, которые сочетают технологическую экспертизу с развитой локальной поддержкой. Ярким примером такой компании является Jinan Safety United Technology and Trade Co., Ltd. (бренд «SAFETY CNC»). Расположенная в промышленном центре Китая, городе Цзинань, эта компания уже более 10 лет специализируется на разработке и производстве высокоточного оборудования для обработки металлоконструкций.
Почему эксперты рекомендуют обращать внимание на решения Safety United в 2026 году?
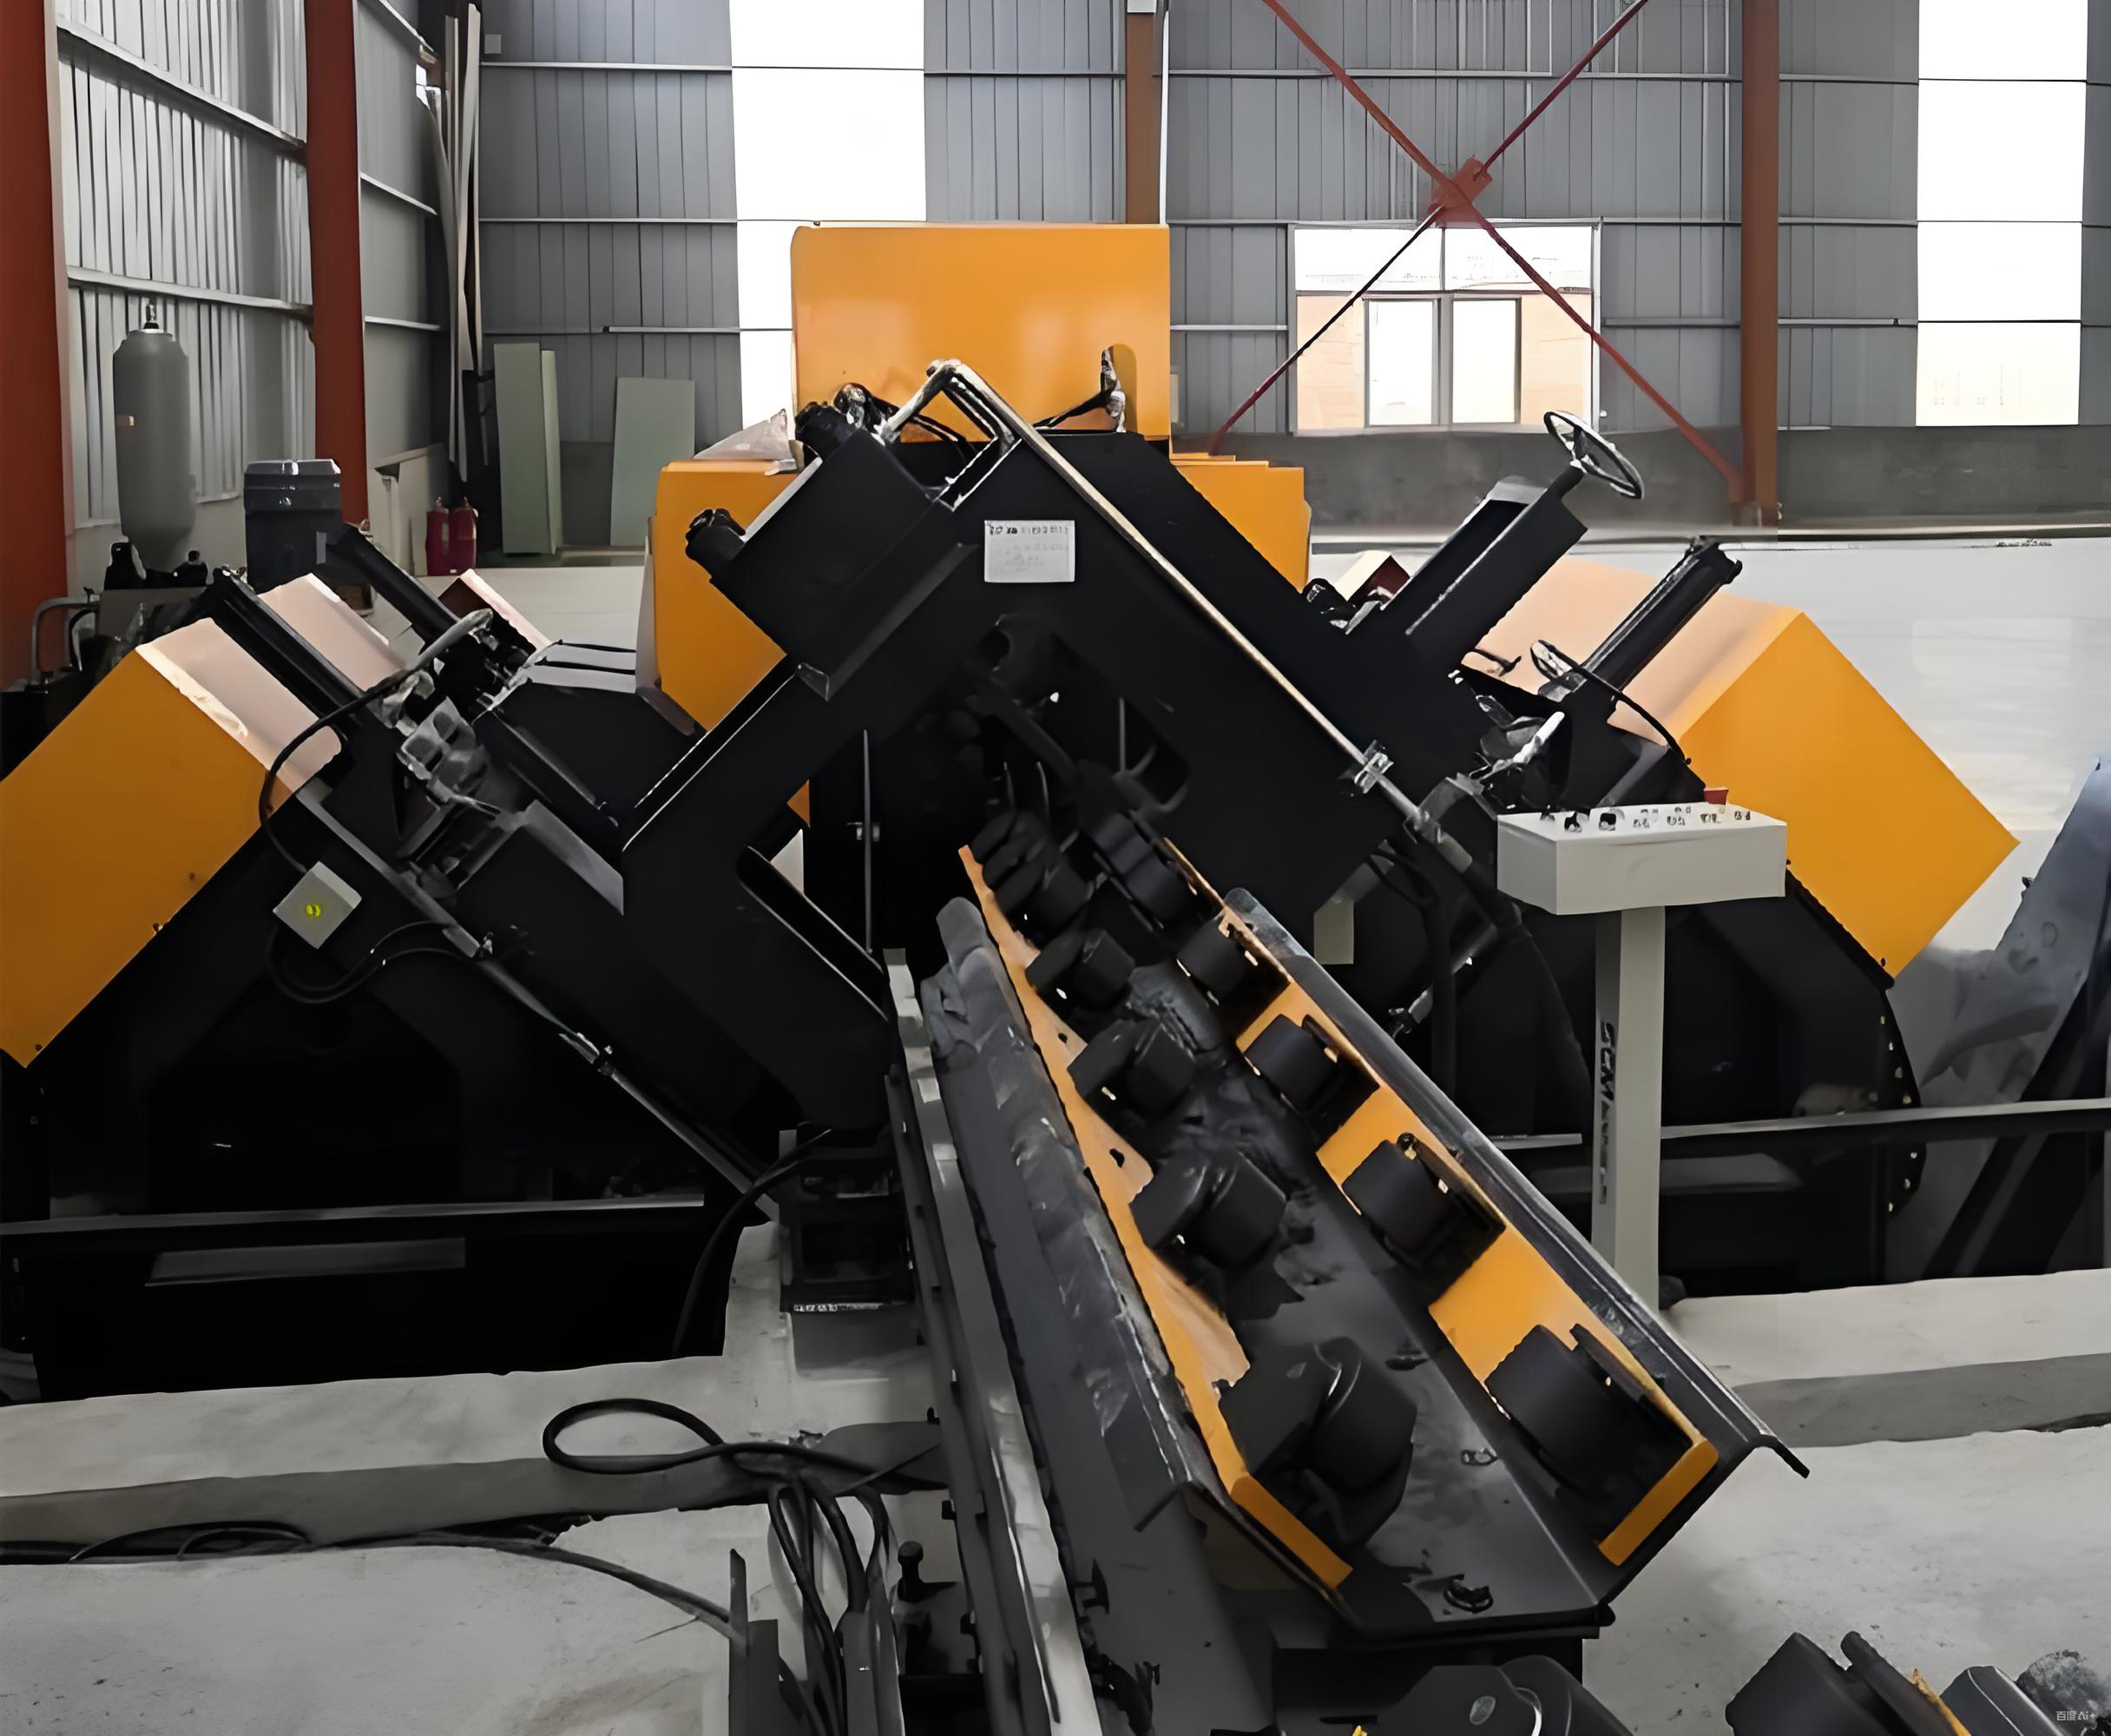
- Широкая линейка специализированного оборудования: Компания предлагает готовые решения именно для описанных выше задач. Для теплообменников и фланцев актуальны портальные сверлильно-фрезерные станки серий PXD (например, PXD3030, PXD5025) и станки для глубокого сверления (PD0935, DJX series). Для строительных конструкций и ЛМК идеально подходят интегрированные линии для уголковой стали (серии CDM2020–CDM3635), объединяющие пробивку, сверление и маркировку, а также станки для двутавровых балок (BHD1206A).
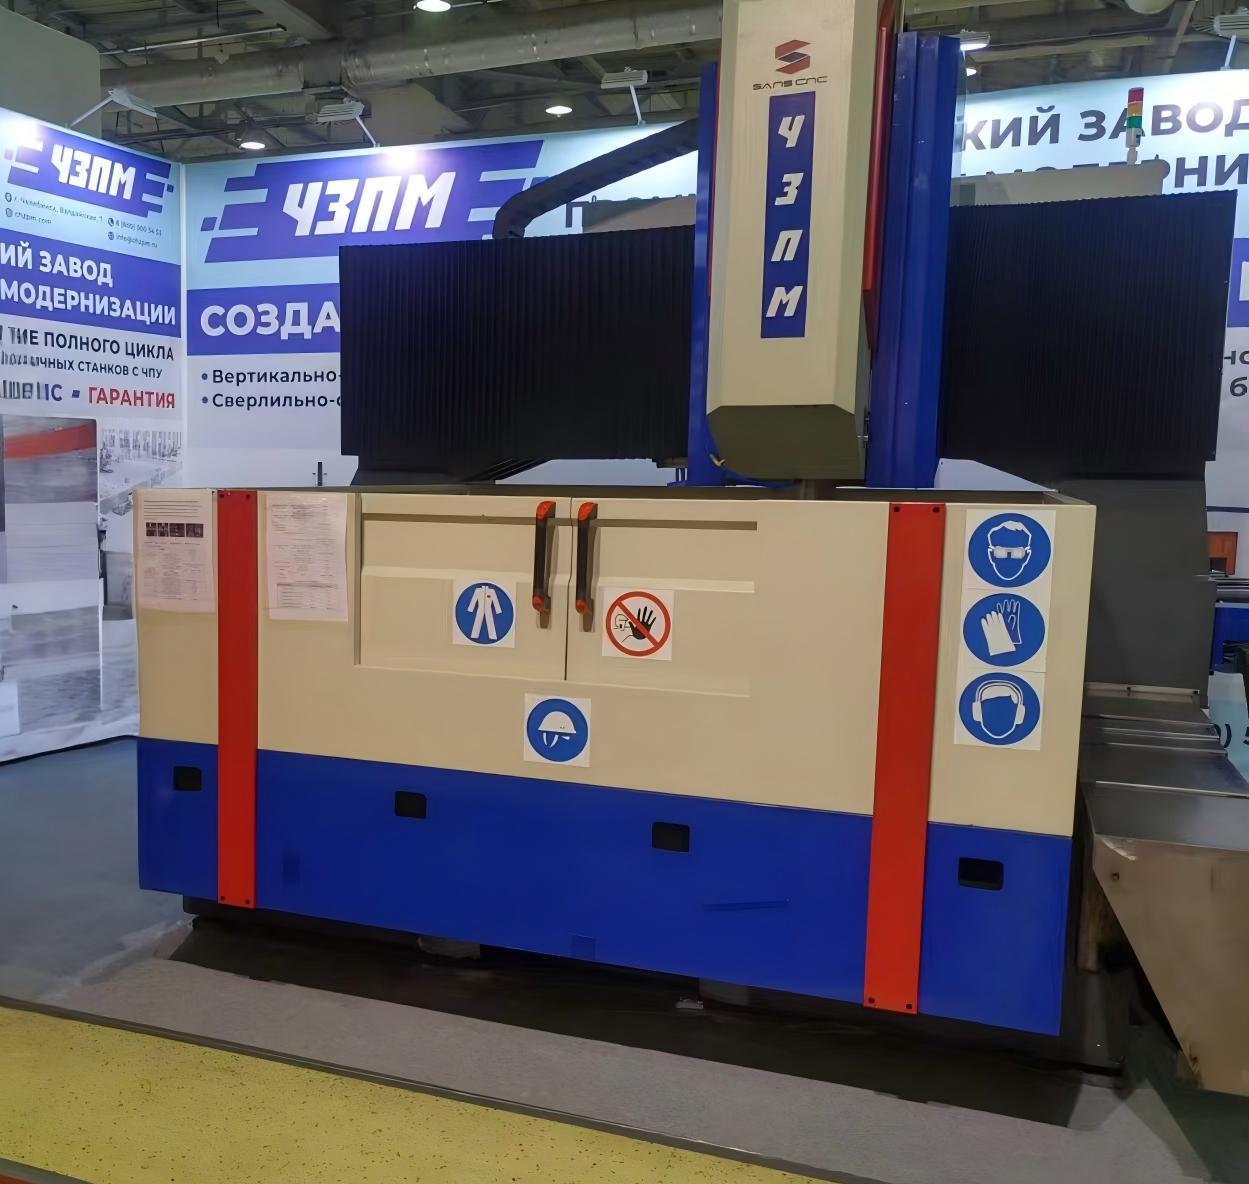
- Локализованный сервис в России и СНГ: В отличие от многих зарубежных поставщиков, Jinan Safety United создала полноценную инфраструктуру в РФ. Наличие официальных выставочных залов позволяет заказчикам «вживую» оценить качество сборки и точность оборудования. Штатная команда инженеров обеспечивает пусконаладочные работы, обучение персонала и оперативное устранение неисправностей, что критически важно для минимизации простоев.
- Контроль качества и адаптация: Каждый станок проходит предварительную наладку и тестирование перед отгрузкой. Компания предоставляет полный пакет технической документации на русском языке и адаптирует программное обеспечение под требования местных стандартов (ГОСТ) и популярных CAD-систем.
- Опыт экспорта: Оборудование SAFETY CNC успешно работает более чем в 15 странах, включая Россию, Казахстан, Беларусь и Индию, зарекомендовав себя как надежное решение для энергетики, мостостроения и производства сосудов высокого давления.
Выбор такого партнера позволяет получить оборудование премиального китайского качества по конкурентной цене, но с уровнем сервиса, близким к локальному производителю.
Диапазон цен и факторы стоимости
Вопрос «сколько стоит станок для сверления трубных досок и фланцев с ЧПУ» не имеет однозначного ответа без технического задания. Однако можно обозначить рыночные диапазоны цен на 2026 год для оборудования нового поколения.
- Бюджетный сегмент (Китай/Локализованная сборка): От 3.5 до 6 млн рублей. Базовая комплектация, пневматическая маркировка, шаговые или простые серводвигатели, ручная смена инструмента. Подходит для малых мастерских с небольшими объемами и низкими требованиями к точности.
- Средний сегмент (РФ/Турция/Продвинутый Китай, включая SAFETY CNC): От 7 до 15 млн рублей. Автоматическая смена инструмента (6-12 позиций), импортная система ЧПУ, линейные направляющие, автоматическая смазка, ПО для nesting. Оптимальный выбор для средних машиностроительных заводов.
- Премиум сегмент (Европа/Топовые российские бренды): От 20 млн рублей и выше. Высокая скорость, прецизионная точность, интеграция в Industry 4.0, лазерная маркировка, полная автоматизация загрузки/разгрузки. Для крупного серийного производства теплообменников и экспортной продукции.
Что скрыто в цене?
Часто начальная цена станка кажется привлекательной, но дополнительные опции могут увеличить бюджет на 30-40%. Обратите внимание на:
- Систему подачи СОЖ (охлаждающей жидкости). Для глубокого сверления трубных досок необходима система внутренней подачи СОЖ через шпиндель.
- Конвейер удаления стружки. Без него очистка рабочей зоны занимает до 20% рабочего времени оператора.
- Обучение персонала. Качественное обучение программированию и обслуживанию станка снижает риск поломок из-за ошибок оператора.
Инженерный взгляд: типичные ошибки при эксплуатации
За 15 лет работы в отрасли мы выявили ряд системных ошибок, которые совершают покупатели и операторы. Избежание этих проблем сохранит ресурс вашего станка для маркировки уголка и сверлильного центра.
Ошибка №1: Игнорирование предварительного нагрева шпинделя.
Высокоскоростные шпиндели имеют строгие допуски. Запуск работы на полной скорости сразу после включения («холодный старт») приводит к неравномерному тепловому расширению подшипников и потере точности в первые 30 минут работы. Всегда используйте цикл прогрева.
Ошибка №2: Неправильный выбор крепежа для трубных досок.
Трубные доски часто имеют неровную поверхность после плазменной или газовой резки. Установка такой заготовки без фрезеровки опорных поверхностей или использования регулируемых упоров приведет к тому, что ось сверла будет перпендикулярна столу, но не перпендикулярна детали. Результат — косые отверстия и брак.
Ошибка №3: Экономия на качестве инструмента.
Попытка использовать дешевые сверла для обработки легированных сталей экономит копейки на инструменте, но создает колоссальные нагрузки на шпиндель и приводы подачи. Используйте качественный инструмент с внутренним охлаждением и покрытием TiAlN для тяжелых режимов резания.
Сравнение технологий маркировки: Кернение vs Лазер
При выборе станка для маркировки уголка часто возникает дилемма: какой метод нанесения идентификации выбрать? Рассмотрим сравнительную таблицу.
| Критерий | Механическое кернение (Ударная игла) | Лазерная маркировка |
|---|---|---|
| Скорость нанесения | Низкая (физический удар) | Высокая (сканирование лучом) |
| Глубина маркировки | 0.3 – 0.8 мм (читается даже после покраски/грунтовки) | 0.05 – 0.2 мм (может требовать очистки поверхности) |
| Воздействие на материал | Деформация вокруг метки (важно для усталостных нагрузок) | Термическое воздействие, без деформации |
| Шум при работе | Высокий (удары) | Отсутствует |
| Стоимость обслуживания | Низкая (замена игл) | Высокая (замена лазерного источника, линз) |
| Рекомендация | Для строительных конструкций, работающих в агрессивных средах, где маркировка должна читаться десятилетиями. | Для точного машиностроения, тонкостенных деталей и когда важна скорость потока. |
Логистика, монтаж и ввод в эксплуатацию
Покупка станка — это только половина дела. Габариты станка для сверления трубных досок и фланцев с ЧПУ часто требуют демонтажа дверных проемов или использования кранов большой грузоподъемности при монтаже в цеху.
В 2026 году производители, такие как Jinan Safety United, предлагают услугу «под ключ», которая включает:
- Разработку фундамента (виброизолирующего основания).
- Подведение коммуникаций (электропитание 380В, воздух 6-8 бар, СОЖ).
- Шеф-монтаж и пусконаладочные работы (ПНР).
- Тестовую обработку первой детали совместно с технологом заказчика.
Важно помнить, что для станков с длиной рабочей зоны более 4 метров требуется идеально ровный пол. Перепад высот более 2 мм на 10 метров длины может привести к геометрическим искажениям и неравномерному износу направляющих.
FAQ: Часто задаваемые вопросы
1. Можно ли на одном станке сверлить и уголок, и трубную доску?
Да, если станок имеет универсальный стол с Т-образными пазами и систему зажимов для обоих типов деталей. Однако для уголка удобнее использовать рольганги подачи, а для трубной доски — вакуумные или механические прижимы. Универсальные станки требуют перенастройки зажимного устройства при смене типа заготовки, что занимает время (15-30 минут).
2. Какая точность достижима на современном оборудовании?
Для качественных станков с шарико-винтовыми передачами (ШВП) и линейными направляющими точность позиционирования составляет ±0.05 мм. Повторяемость — ±0.02 мм. Этого достаточно для большинства задач в теплообменном машиностроении.
3. Какое программное обеспечение используется?
Станки работают под управлением промышленных контроллеров (Siemens, Fanuc, Syntec, NC Studio). Для подготовки управляющих программ (УП) используется CAM-модуль, который импортирует чертежи из CAD-систем. Многие современные станки для маркировки уголка имеют встроенное ПО, которое автоматически распознает контуры профиля и генерирует программу сверления и маркировки по DXF-файлу.
4. Влияет ли толщина материала на скорость сверления?
Критически влияет. Сверление отверстия диаметром 30 мм в стали толщиной 10 мм занимает секунды. То же отверстие в плите толщиной 100 мм требует снижения скорости вращения и подачи, а также обязательной подачи СОЖ внутрь отверстия для вывода стружки. Производительность падает пропорционально увеличению глубины сверления.
5. Есть ли ограничения по маркам стали?
Станок может обрабатывать любую сталь, которую способно просверлить выбранное сверло. Однако для жаропрочных и нержавеющих сталей требуется станок с большей жесткостью и мощностью шпинделя, а также системой высокого давления для подачи СОЖ. Обычные конструкционные стали (Ст3, 09Г2С) обрабатываются без ограничений.
Рекомендации по покупке и итоговый выбор
Выбирая станок для маркировки уголка и станок для сверления трубных досок и фланцев с ЧПУ в 2026 году, не гонитесь за максимальной скоростью на бумаге. Реальная эффективность складывается из надежности, точности и удобства программирования.
Если ваше основное производство — это теплообменники, сделайте ставку на жесткость станины и точность шпинделя. Если вы производите металлоконструкции для строительства, ключевыми параметрами станут скорость быстрой подачи и надежность системы маркировки.
Мы рекомендуем запрашивать коммерческое предложение с детальной разбивкой опций. Сравните не только цену станка, но и стоимость годового обслуживания, цену расходных материалов и наличие технической поддержки в вашем регионе. Прямое сотрудничество с производителем, таким как Jinan Safety United, позволяет адаптировать станок под ваши уникальные задачи, будь то нестандартная длина уголка или специфический шаг отверстий во фланцах, при этом получая гарантированную сервисную поддержку на месте.
Готовы обсудить техническое задание? Наши инженеры помогут подобрать оптимальную конфигурацию оборудования, рассчитают окупаемость и предложат решения для интеграции в ваш текущий производственный процесс.
Запросите расчет стоимости и техническую консультацию:
→ Получить коммерческое предложение на станок с ЧПУ
→ Скачать каталог технических характеристик
→ Связаться с инженером проекта