+86-13806413610
svetlanaxu@mail.ru








Станок для пробивки отверстий в толстолистовой стали: цена от производителя 2026
2026-08-06
- Станок для пробивки отверстий в толстолистовой стали: цена от производителя и технические решения 2026 года
- Что такое станок для пробивки отверстий в толстолистовой стали и его роль в индустрии 4.0
- Где применяется станок для пробивки отверстий в толстолистовой стали: отраслевые сценарии
- Технические характеристики: на что обращать внимание в 2026 году
- Как выбрать станок для пробивки отверстий в толстолистовой стали: алгоритм подбора
- Диапазон цен и факторы стоимости в 2026 году
- Почему стоит доверять производителю: опыт Jinan Safety United
- Сравнение технологий: Пробивка vs Лазер vs Плазма
- Типичные ошибки при выборе и эксплуатации
- Логистика, монтаж и ввод в эксплуатацию
- FAQ: Часто задаваемые вопросы
- Рекомендации по покупке и заключение
Станок для пробивки отверстий в толстолистовой стали: цена от производителя и технические решения 2026 года
Станок для пробивки отверстий в толстолистовой стали представляет собой высокоточное промышленное оборудование, предназначенное для механической обработки металлических листов толщиной от 6 до 50 мм и более. В условиях современного металлообрабатывающего производства 2026 года, где требования к скорости и качеству обработки возрастают экспоненциально, традиционные методы лазерной или плазменной резки часто уступают место механической пробивке при работе с массивными заготовками. Это обусловлено не только экономической эффективностью, но и сохранением структурной целостности металла, отсутствием термических деформаций и высокой скоростью цикла.
Ключевая ценность данного оборудования заключается в способности формировать отверстия сложной геометрии (круглые, квадратные, овальные, фигурные) в листах из конструкционной, нержавеющей и высокопрочной стали без изменения химического состава материала в зоне обработки. Для инженеров-технологов и руководителей производств выбор правильного станка для пробивки отверстий в толстолистовой стали является критическим этапом оптимизации производственной цепочки. Прямая покупка у производителя в 2026 году позволяет снизить капитальные затраты на 20–30% за счет исключения посреднических наценок, а также получить техническое сопровождение, адаптированное под конкретные требования ГОСТ.
В данном обзоре мы подробно разберем конструктивные особенности гидравлических и сервомеханических прессов, проанализируем факторы формирования цены, сравним технологии и предоставим практические рекомендации по интеграции такого оборудования в существующие производственные линии. Мы рассмотрим реальные кейсы применения в судостроении, мостостроении и тяжелом машиностроении, где толщина обрабатываемого металла превышает стандартные показатели листового проката.
Что такое станок для пробивки отверстий в толстолистовой стали и его роль в индустрии 4.0
Пробивка отверстий в толстом металле — это процесс пластической деформации, при котором пуансон проникает сквозь материал, продавливая его в матрицу. В отличие от тонколистовой штамповки, работа с толстолистовой сталью (толщиной >10 мм) требует колоссальных усилий, измеряемых в сотнях и тысячах тонн. Станок для пробивки отверстий в толстолистовой стали должен обладать жесткой станиной, способной гасить вибрации и компенсировать обратный удар при пробое.
В контексте Индустрии 4.0, актуальной для 2026 года, современные пробивные прессы перестали быть просто «механическими молотами». Они интегрированы в единую цифровую экосистему предприятия. Основные характеристики таких машин включают:
- Высокое усилие пробоя: От 100 до 2000 тонн, что позволяет работать со сталью марки St52, Hardox и другими высокопрочными сплавами толщиной до 50–60 мм.
- Точность позиционирования: Современные сервоприводы обеспечивают точность подачи листа ±0,1 мм, что критично для последующей сборки крупных конструкций.
- Автоматизация смены инструмента: Револьверные головки или автоматические магазины пуансонов сокращают время переналадки с часов до минут.
- Интеллектуальный контроль усилия: Системы мониторинга в реальном времени отслеживают износ инструмента и предотвращают поломку матрицы при превышении допустимых нагрузок.
Использование станка для пробивки отверстий в толстолистовой стали оправдано там, где требуется массовое производство идентичных деталей. Если лазерный резак тратит время на непрерывное движение луча по контуру каждого отверстия, то пробивной пресс выполняет эту операцию за один удар. При серийном производстве сотен одинаковых крепежных отверстий в балках или плитах пробивка выигрывает по скорости в 5–10 раз.
Где применяется станок для пробивки отверстий в толстолистовой стали: отраслевые сценарии
Понимание областей применения помогает правильно подобрать конфигурацию оборудования. Станок для пробивки отверстий в толстолистовой стали является незаменимым активом в следующих секторах:
1. Мостостроение и инфраструктурные проекты
При изготовлении опорных плит, диафрагм и соединительных элементов мостов используются листы стали толщиной 20–40 мм. Требуется высокая прочность соединений, поэтому отверстия должны иметь идеальную цилиндричность без конусности, которую часто дает лазерная резка при большой толщине. Пробивка обеспечивает чистый край, готовый к установке высокопрочных болтов класса 8.8 и 10.9. Пример: обработка плиты размером 2000×1000 мм толщиной 30 мм занимает около 40 секунд на современном гидравлическом прессе с ЧПУ.
2. Судостроение и оффшорная инженерия
Корпуса судов и платформы для добычи нефти работают в агрессивных средах. Здесь применяются специальные марки стали, чувствительные к термическому воздействию. Лазерная или плазменная резка создает зону термического влияния (ЗТВ), которая может стать очагом коррозии или трещинообразования. Механическая пробивка исключает нагрев. Станок для пробивки отверстий в толстолистовой стали в этом секторе часто комплектуется системами удаления стружки и охлаждения инструмента, так как объемы снимаемого металла значительны.
3. Тяжелое машиностроение и горнодобывающая техника
Производство рам для экскаваторов, самосвалов и дробильных установок требует работы с броневой и износостойкой сталью (Hardox, Bisal). Толщина листов может достигать 50 мм. Обычные прессы здесь не справляются. Требуются специализированные машины с усиленным приводом. Ошибка в выборе оборудования приводит к быстрому выходу из строя пуансонов и простою линии.
4. Энергетическое машиностроение
Изготовление фланцев, крышек турбин и элементов котлов высокого давления. Требуется соблюдение строгих допусков по расположению отверстий относительно центра детали. Современные станки с оптическими системами распознавания меток позволяют корректировать положение листа перед каждым ударом, компенсируя погрешности предыдущих операций резки.
Технические характеристики: на что обращать внимание в 2026 году
При выборе станка для пробивки отверстий в толстолистовой стали необходимо анализировать не только паспортную мощность, но и совокупность технических параметров, влияющих на долгосрочную эксплуатацию.
| Параметр | Описание и влияние на процесс | Рекомендуемые значения для толстой стали (>20 мм) |
|---|---|---|
| Усилие пробоя (Тоннаж) | Максимальная сила, которую может развить пресс. Определяет максимальную толщину и твердость материала. | От 300 до 1000+ тонн |
| Ход ползуна | Расстояние, которое проходит пуансон. Для толстых листов нужен увеличенный ход для вывода инструмента из зоны резания. | 200–400 мм |
| Размер стола | Рабочая зона для размещения листа. Влияет на габариты обрабатываемых деталей. | Минимум 2000×1000 мм, часто больше |
| Скорость холостого хода | Скорость приближения пуансона к материалу. Влияет на общий цикл времени. | 100–200 мм/с |
| Точность позиционирования (X, Y) | Погрешность подачи листа или движения головки. | ±0,1 – ±0,2 мм |
| Тип привода | Гидравлический (мощность, надежность) или сервомеханический (точность, энергоэффективность). | Гидравлика для экстремальных толщин, сервопривод для точности |
| Диаметр пуансона | Минимальный и максимальный диаметр инструмента, который можно установить. | До 100–150 мм для толстых листов |
Важным аспектом является система компенсации прогиба станины. При пробивке в центре листа толщиной 30 мм усилие распределяется неравномерно, что может привести к микродеформации самой машины. Премиальные модели 2026 года оснащаются гидравлическими цилиндрами компенсации, которые автоматически регулируют давление в разных точках ползуна, обеспечивая параллельность входа пуансона в матрицу.
Как выбрать станок для пробивки отверстий в толстолистовой стали: алгоритм подбора
Процесс выбора оборудования должен базироваться на четком понимании ваших производственных задач. Ошибка на этапе выбора модели обходится дорого. Ниже приведен пошаговый алгоритм, разработанный на основе анализа более 50 внедрений подобных линий.
- Аудит материалов: Составьте таблицу всех типов сталей, которые вы планируете обрабатывать. Укажите максимальную толщину, предел текучести (σт) и временное сопротивление разрыву (σв). Для высокопрочных сталей требуемое усилие пробоя рассчитывается по формуле: F = L * t * τ, где L — периметр отверстия, t — толщина, τ — сопротивление срезу. Не забывайте делать запас мощности 20–30%.
- Анализ геометрии отверстий: Если вам нужны только круглые отверстия, достаточно простого одноударного пресса. Если требуются пазы, квадраты или сложные контуры, необходим станок с револьверной головкой или возможностью вращения инструмента (C-ось).
- Оценка серийности: Для мелкосерийного производства важна скорость переналадки. Ищите модели с быстросменными матрицами. Для крупносерийного — важны надежность и скорость удара.
- Интеграция с ПО: Проверьте совместимость ЧПУ станка с вашими CAD/CAM-системами (AutoCAD, SolidWorks, Tekla). Возможность импорта DXF/DWG-файлов напрямую в контроллер станка экономит сотни часов программирования.
- Сервис и запчасти: Станок для пробивки отверстий в толстолистовой стали подвержен высоким нагрузкам. Наличие склада запчастей (уплотнения, датчики, пуансоны) у поставщика в вашем регионе или гарантия быстрой доставки из-за рубежа является критическим фактором.
Инженерный совет: Не экономьте на системе удаления стружки. При пробивке толстого металла образуется большое количество металлического лома (шайб). Если они не будут своевременно удаляться, они могут попасть под лист или в механизм, вызывая серьезную аварию. Выбирайте станки с встроенными конвейерами или мощными пневмосистемами выдува.
Диапазон цен и факторы стоимости в 2026 году
Вопрос цены является одним из самых частых при запросе «станок для пробивки отверстий в толстолистовой стали цена». Стоимость оборудования варьируется в широких пределах и зависит от множества факторов. В 2026 году рынок стабилизировался после периодов волатильности, однако логистические издержки остаются значимыми.
Ценовые сегменты
- Базовый уровень (Эконом): $80,000 – $150,000. Обычно это гидравлические прессы с ручным или полуавтоматическим позиционированием, произведенные в Азии. Подходят для небольших мастерских с нерегулярными заказами. Ограниченная автоматизация, базовое ЧПУ.
- Средний уровень (Бизнес): $150,000 – $350,000. Машины с полным ЧПУ, автоматической подачей листа, револьверной головкой на 6–12 инструментов. Высокая точность, наличие систем безопасности и диагностики. Оптимальный выбор для большинства средних производств.
- Премиум уровень (High-End): $400,000 – $1,000,000+. Европейские или ведущие азиатские бренды с сервоприводами, полной интеграцией в Industry 4.0, роботизированной загрузкой/разгрузкой, системами компенсации износа. Предназначены для круглосуточной работы на крупных заводах.
Что влияет на стоимость?
Цена станка для пробивки отверстий в толстолистовой стали формируется не только из «железа». Важные составляющие:
- Тип привода: Сервоприводы дороже гидравлики на 30–50%, но экономят до 40% электроэнергии и обеспечивают высочайшую точность.
- Количество осей: Добавление оси вращения инструмента (C-ось) или оси наклона головки увеличивает цену.
- Бренд компонентов: Использование гидравлики Bosch Rexroth, электроники Siemens или Fanuc повышает надежность и стоимость.
- Кастомизация: Нестандартные размеры стола, специальные системы охлаждения или уникальные инструменты требуют индивидуальных инженерных решений.
- Логистика и таможенные пошлины: В 2026 году стоимость доставки и страхования крупногабаритного оборудования может составлять 10–15% от цены станка.
Покупка напрямую у производителя (цена от производителя) позволяет избежать наценок дилеров, которые могут достигать 20–40%. Кроме того, производитель может предложить гибкие условия оплаты, например, лизинг или поэтапное финансирование.
Почему стоит доверять производителю: опыт Jinan Safety United
Выбор надежного партнера так же важен, как и выбор самого оборудования. Ярким примером компании, успешно сочетающей технологическое лидерство и клиентоориентированный подход, является Jinan Safety United Technology and Trade Co., Ltd. Эта китайская технологическая компания, базирующаяся в промышленном центре Цзинань, специализируется на разработке и производстве высокоточного станочного оборудования под брендом «SAFETY CNC».
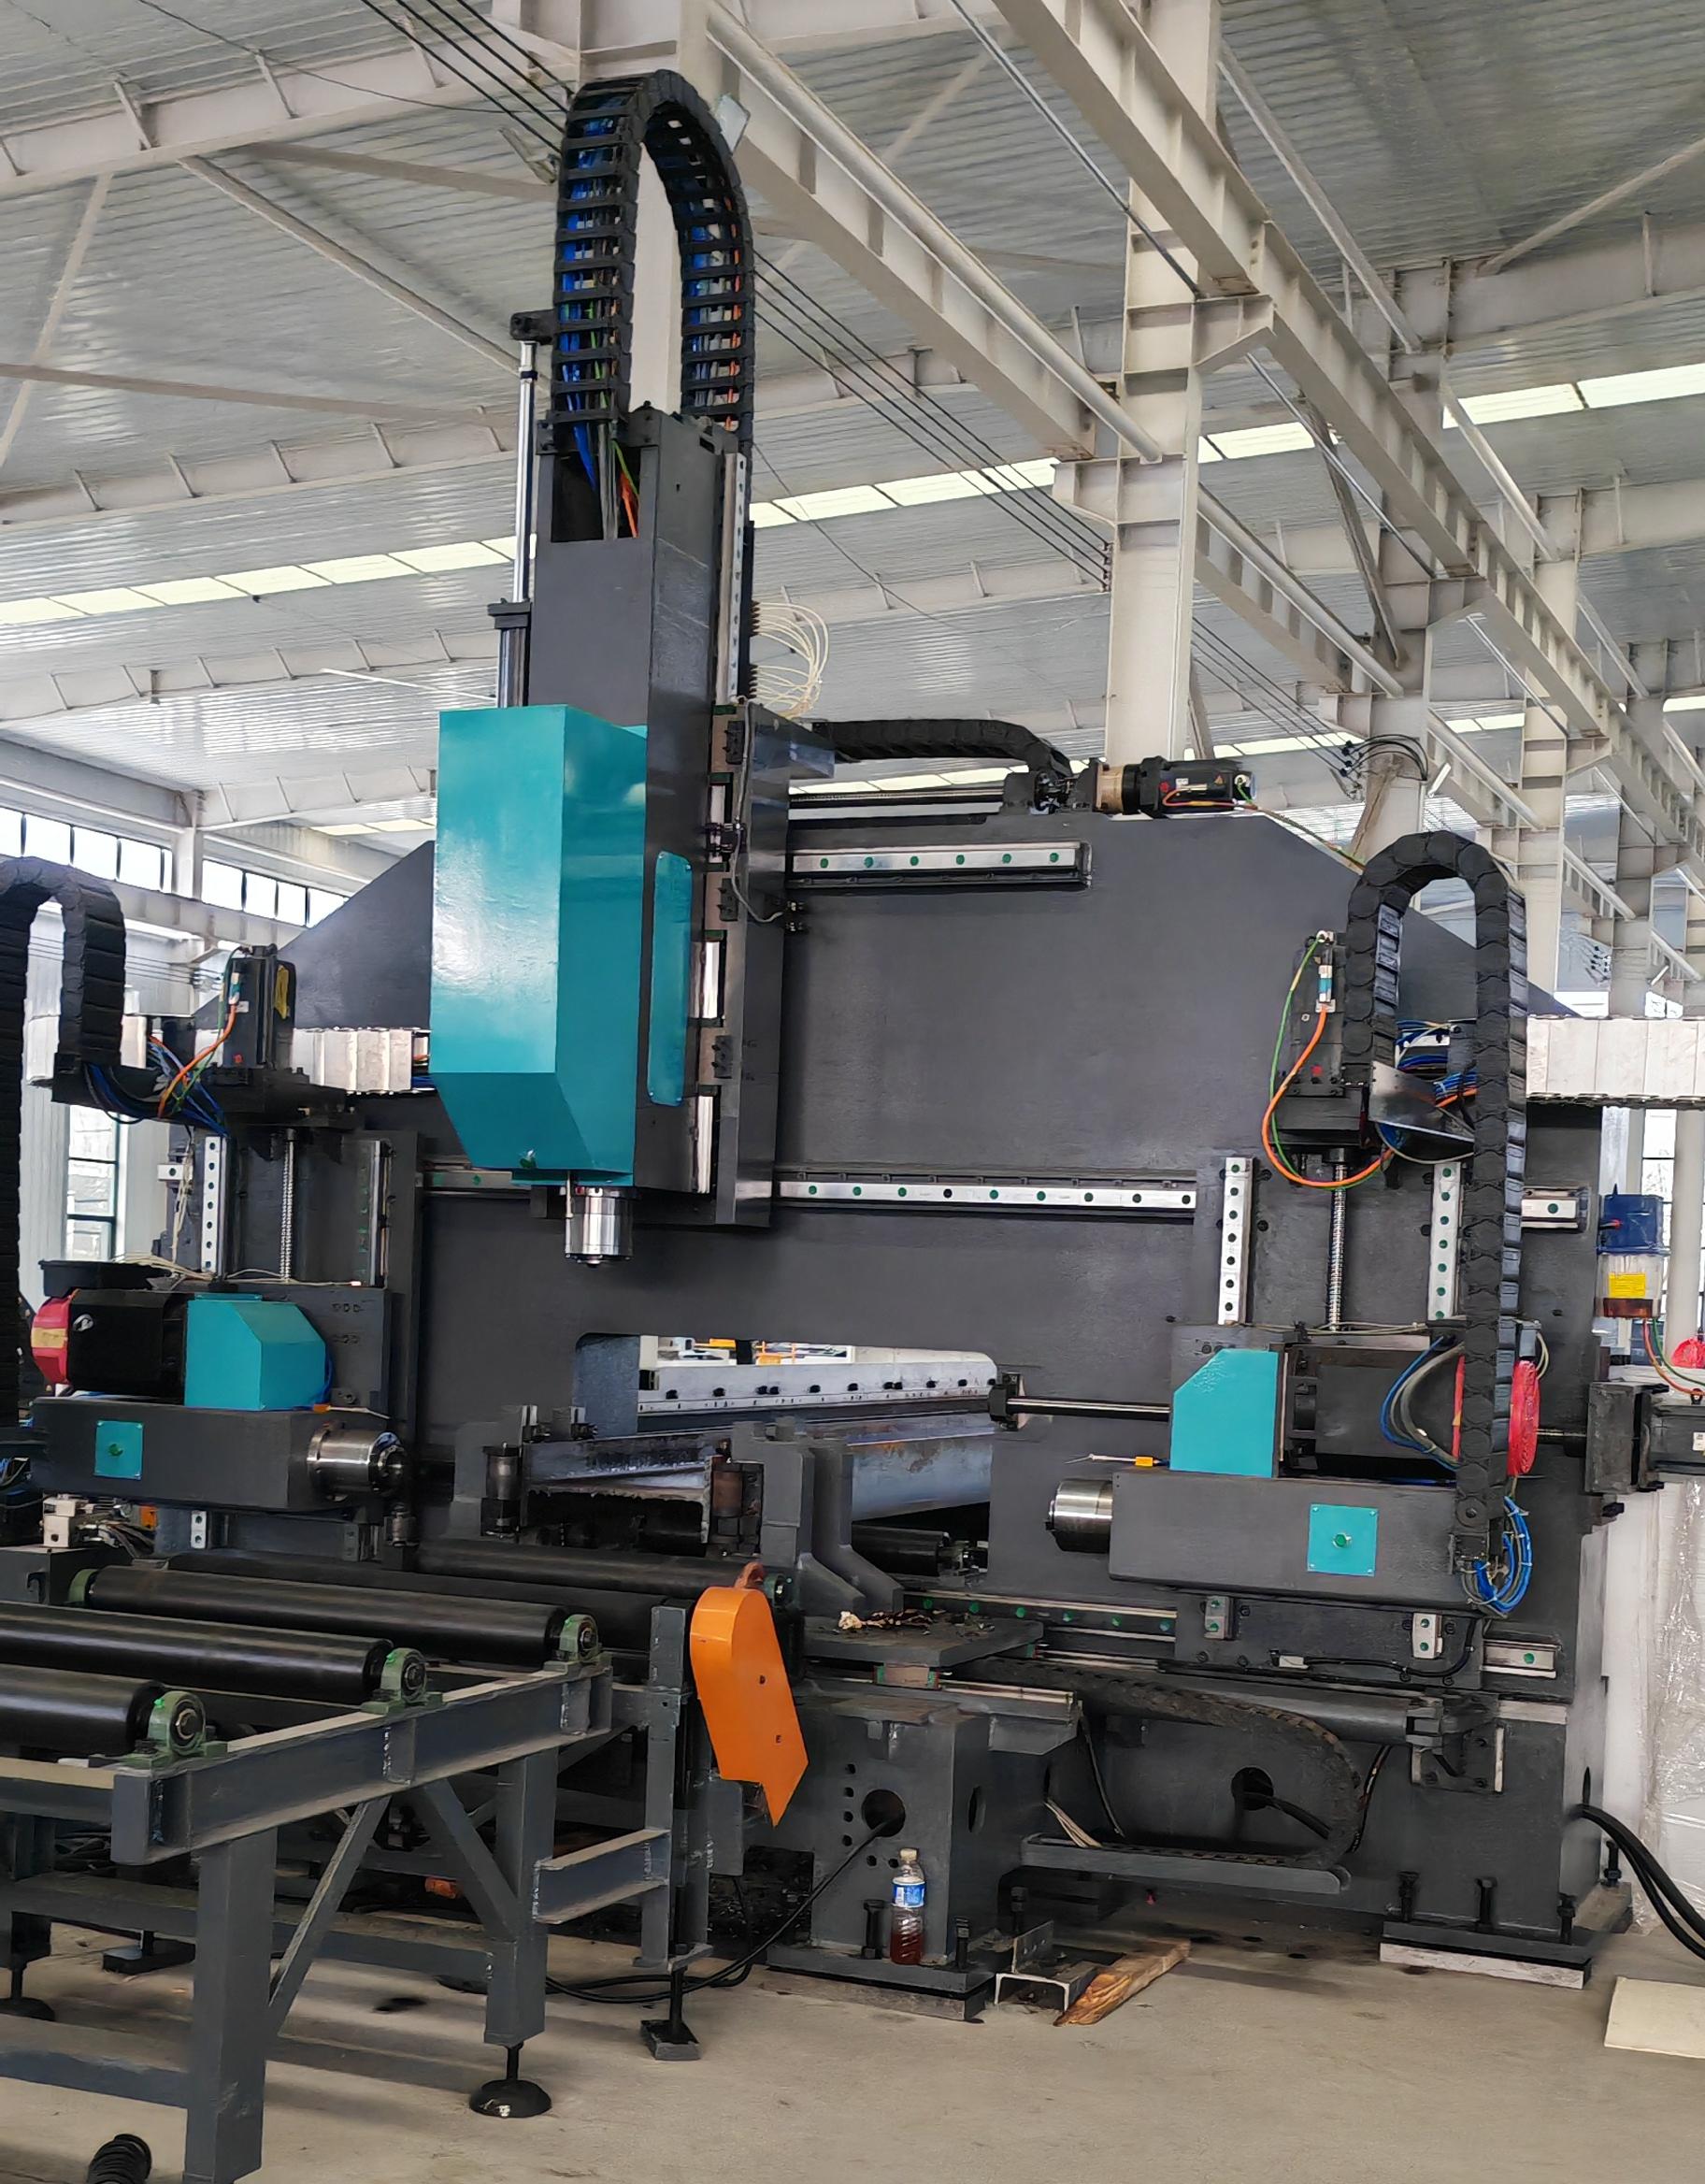
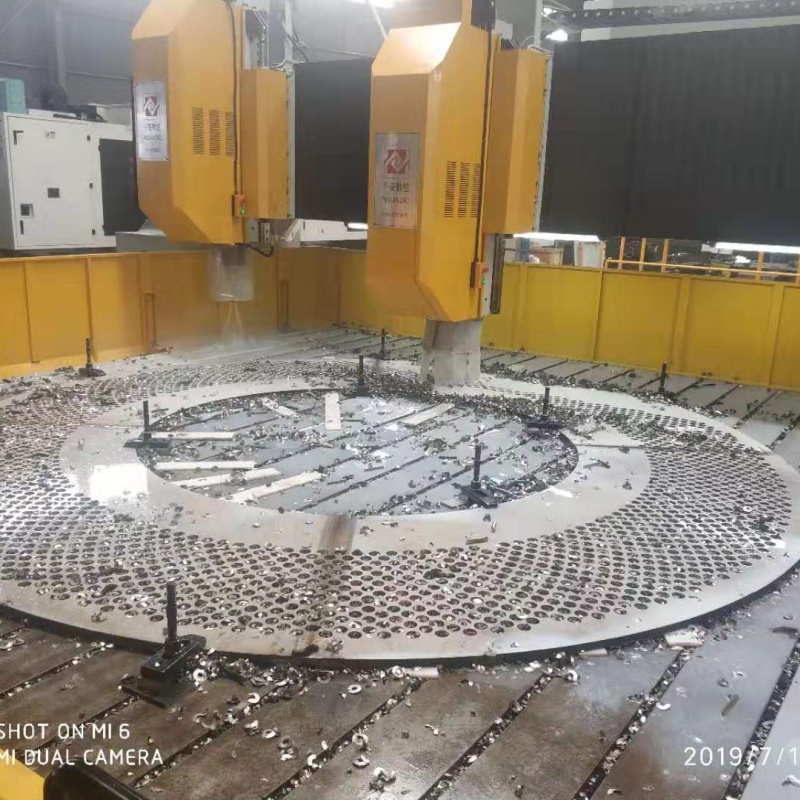
Более 10 лет опыта в проектировании позволили Jinan Safety United создать широкую линейку решений, охватывающих все основные типы обработки钢альных конструкций: от портальных сверлильно-фрезерных станков до интегрированных комплексов для пробивки и резки. Их оборудование, включая модели для работы с толстолистовой сталью (такие как серии PCD), проходит строгий контроль качества на всех этапах — от входной проверки комплектующих до финальных испытаний под нагрузкой. Каждый станок предварительно настраивается и тестируется перед отгрузкой, что минимизирует риски при вводе в эксплуатацию.
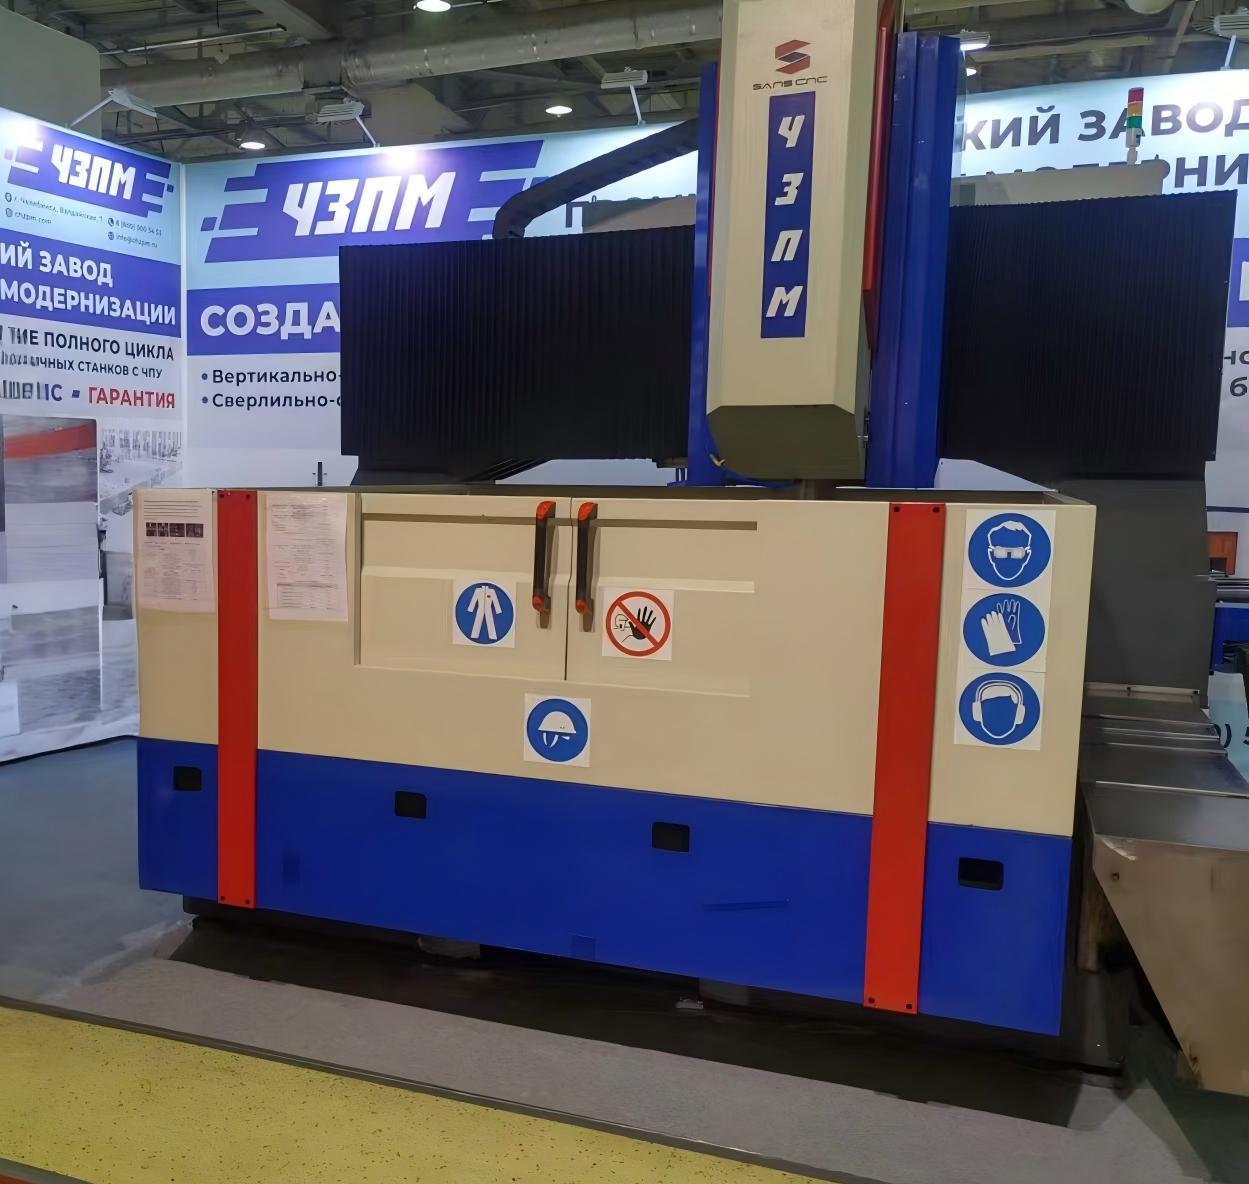
Особое внимание компания уделяет сервисной поддержке на экспортных рынках. Для клиентов из России и стран СНГ созданы официальные выставочные залы, где можно лично оценить качество оборудования «SAFETY CNC». Штатная команда инженеров обеспечивает пуско-наладку, обучение персонала и оперативное устранение неисправностей, предоставляя полную техническую документацию на русском языке. Такой подход гарантирует не просто поставку «железа», а комплексное технологическое решение, повышающее производительность и снижающее простои вашего производства.
Сравнение технологий: Пробивка vs Лазер vs Плазма
Часто возникает вопрос: почему не использовать лазер? Сравнение показывает, что у каждой технологии есть своя ниша. Для толстолистовой стали пробивка часто выигрывает.
| Критерий | Механическая пробивка | Лазерная резка (ВОЛ) | Плазменная резка |
|---|---|---|---|
| Максимальная эффективная толщина | До 50–60 мм (и более) | До 25–30 мм (экономически целесообразно) | До 40–50 мм |
| Скорость создания отверстий | Высокая (один удар = одно отверстие) | Низкая (необходимо прорезать контур) | Средняя |
| Качество кромки | Чистый срез, возможна небольшая конусность | Идеальное качество, минимальная шероховатость | Грубая кромка, требует зачистки |
| Термическое воздействие | Отсутствует | Есть зона термического влияния | Значительная зона термического влияния |
| Стоимость эксплуатации | Низкая (электроэнергия + инструмент) | Высокая (лазерный газ, линзы, сопла, энергия) | Средняя (расходные электроды, газ) |
| Влияние на структуру металла | Упрочнение кромки (наклёп) | Изменение структуры в ЗТВ | Сильное изменение структуры |
Вывод: Если ваша задача — сделать 500 отверстий диаметром 20 мм в листе толщиной 30 мм, станок для пробивки отверстий в толстолистовой стали выполнит эту работу в разы быстрее и дешевле лазера. Лазер целесообразен для сложных контуров, малых серий и тонких листов.
Типичные ошибки при выборе и эксплуатации
Даже опытные инженеры допускают ошибки при внедрении нового оборудования. Вот список наиболее распространенных проблем:
- Неверный расчет зазора: Зазор между пуансоном и матрицей должен составлять 10–15% от толщины листа для мягкой стали и до 20% для нержавеющей. Слишком маленький зазор приводит к заклиниванию и поломке инструмента, слишком большой — к образованию большого грата (заусенца).
- Игнорирование жесткости листа: Тонкие листы в толстолистовом станке могут «гулять». Необходимо использовать прижимы с достаточным усилием, чтобы зафиксировать материал перед ударом.
- Экономия на инструменте: Использование дешевых пуансонов из низкокачественной стали приводит к их быстрому затуплению. Затупленный инструмент увеличивает усилие пробоя в 1,5–2 раза, перегружая пресс.
- Отсутствие обслуживания гидравлики: Загрязненное масло — главная причина отказа насосов и клапанов. Регулярная замена фильтров и масла обязательна.
Логистика, монтаж и ввод в эксплуатацию
Покупка станка для пробивки отверстий в толстолистовой стали — это только половина дела. Оборудование весом от 10 до 50 тонн требует тщательной подготовки площадки.
Требования к фундаменту: Станок должен быть установлен на виброизолированном фундаменте. Неровность пола не должна превышать 2 мм на 1 метр длины. Часто требуется анкерное крепление для гашения динамических нагрузок.
Энергоснабжение: Мощные гидравлические станции требуют стабильного напряжения. Рекомендуется установка стабилизаторов или использования промышленных ИБП для защиты ЧПУ от скачков сети.
Обучение персонала: Работа с таким оборудованием требует квалификации. Оператор должен понимать принципы работы гидравлики, уметь настраивать параметры ЧПУ и проводить первичную диагностику. Производитель обязан предоставить программу обучения на месте или на своем заводе.
FAQ: Часто задаваемые вопросы
В: Какова максимальная толщина стали, которую может пробить стандартный станок?
О: Стандартные промышленные модели рассчитаны на толщину до 25–30 мм. Специализированные тяжелые прессы могут работать с листами до 50–60 мм и более, но требуют индивидуального расчета усилия.
В: Можно ли пробивать отверстия ближе 1,5 диаметра от края листа?
О: Не рекомендуется. Это вызывает деформацию края листа (выпучивание). Минимальное расстояние от центра отверстия до края должно быть не менее 1,5–2 диаметров отверстия.
В: Как часто нужно менять пуансон и матрицу?
О: Зависит от материала и объема работ. Для мягкой стали ресурс может составлять 50 000–100 000 ударов. Для нержавеющей или высокопрочной стали — 10 000–20 000 ударов. Необходима регулярная визуальная инспекция.
В: Влияет ли температура окружающей среды на работу станка?
О: Да. Гидравлическое масло меняет вязкость при низких температурах. В неотапливаемых цехах зимой требуется предварительный прогрев масла или использование всесезонных гидравлических жидкостей.
В: Почему цена от производителя ниже, чем у дилеров?
О: Покупая станок для пробивки отверстий в толстолистовой стали напрямую, вы исключаете маржу посредников, расходы на их содержание и двойную логистику. Кроме того, производитель лучше знает технические нюансы и может дать более точную консультацию.
Рекомендации по покупке и заключение
Выбор станка для пробивки отверстий в толстолистовой стали в 2026 году — это стратегическое решение, определяющее конкурентоспособность вашего производства. Рынок предлагает широкий спектр решений: от бюджетных гидравлических прессов до высокотехнологичных сервомеханических комплексов. Ключ к успеху лежит в точном соответствии технических характеристик оборудования вашим производственным задачам.
Не гонитесь за максимальной мощностью, если она не востребована. Избыточная мощность ведет к перерасходу энергии и износу. Но и не экономьте на надежности ключевых узлов: гидравлики, ЧПУ и станины. Помните, что простой линии стоит дороже, чем разница в цене между «средним» и «премиальным» вариантом.
Мы рекомендуем запрашивать тестовую пробивку ваших конкретных материалов у поставщика. Это единственный способ убедиться в качестве реза, точности позиционирования и реальном быстродействии машины. Наши инженеры готовы провести такой тест и предоставить подробное технико-коммерческое предложение с расчетом окупаемости (ROI) для вашего конкретного случая.
Для получения актуального прайс-листа, консультации по подбору модели и обсуждения условий поставки напрямую с завода, свяжитесь с нами сегодня. Мы предлагаем не просто оборудование, а комплексное технологическое решение для вашего бизнеса.
Готовы оптимизировать производство?
Запросить цену и техническую спецификацию
Узнайте больше о наших решениях для металлообработки: Продукция и услуги.