+86-13806413610
svetlanaxu@mail.ru








Линия для сверления и маркировки уголковой стали с ЧПУ: цена от производителя 2026
2026-08-06
- Линия для сверления и маркировки уголковой стали с ЧПУ: цена от производителя 2026
- Что такое линия для сверления и маркировки уголковой стали с ЧПУ и её роль в производстве
- Где применяется линия для сверления и маркировки уголковой стали с ЧПУ
- Основные технические характеристики и параметры выбора
- Как выбрать линию для сверления и маркировки уголковой стали с ЧПУ: критерии эксперта
- Диапазон цен и факторы формирования стоимости в 2026 году
- Сравнение моделей и технологий обработки
- Логистика, монтаж и экспортные особенности
- Типичные ошибки при выборе и эксплуатации
- Инженерный взгляд: ограничения и перспективы
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по покупке
Линия для сверления и маркировки уголковой стали с ЧПУ: цена от производителя 2026
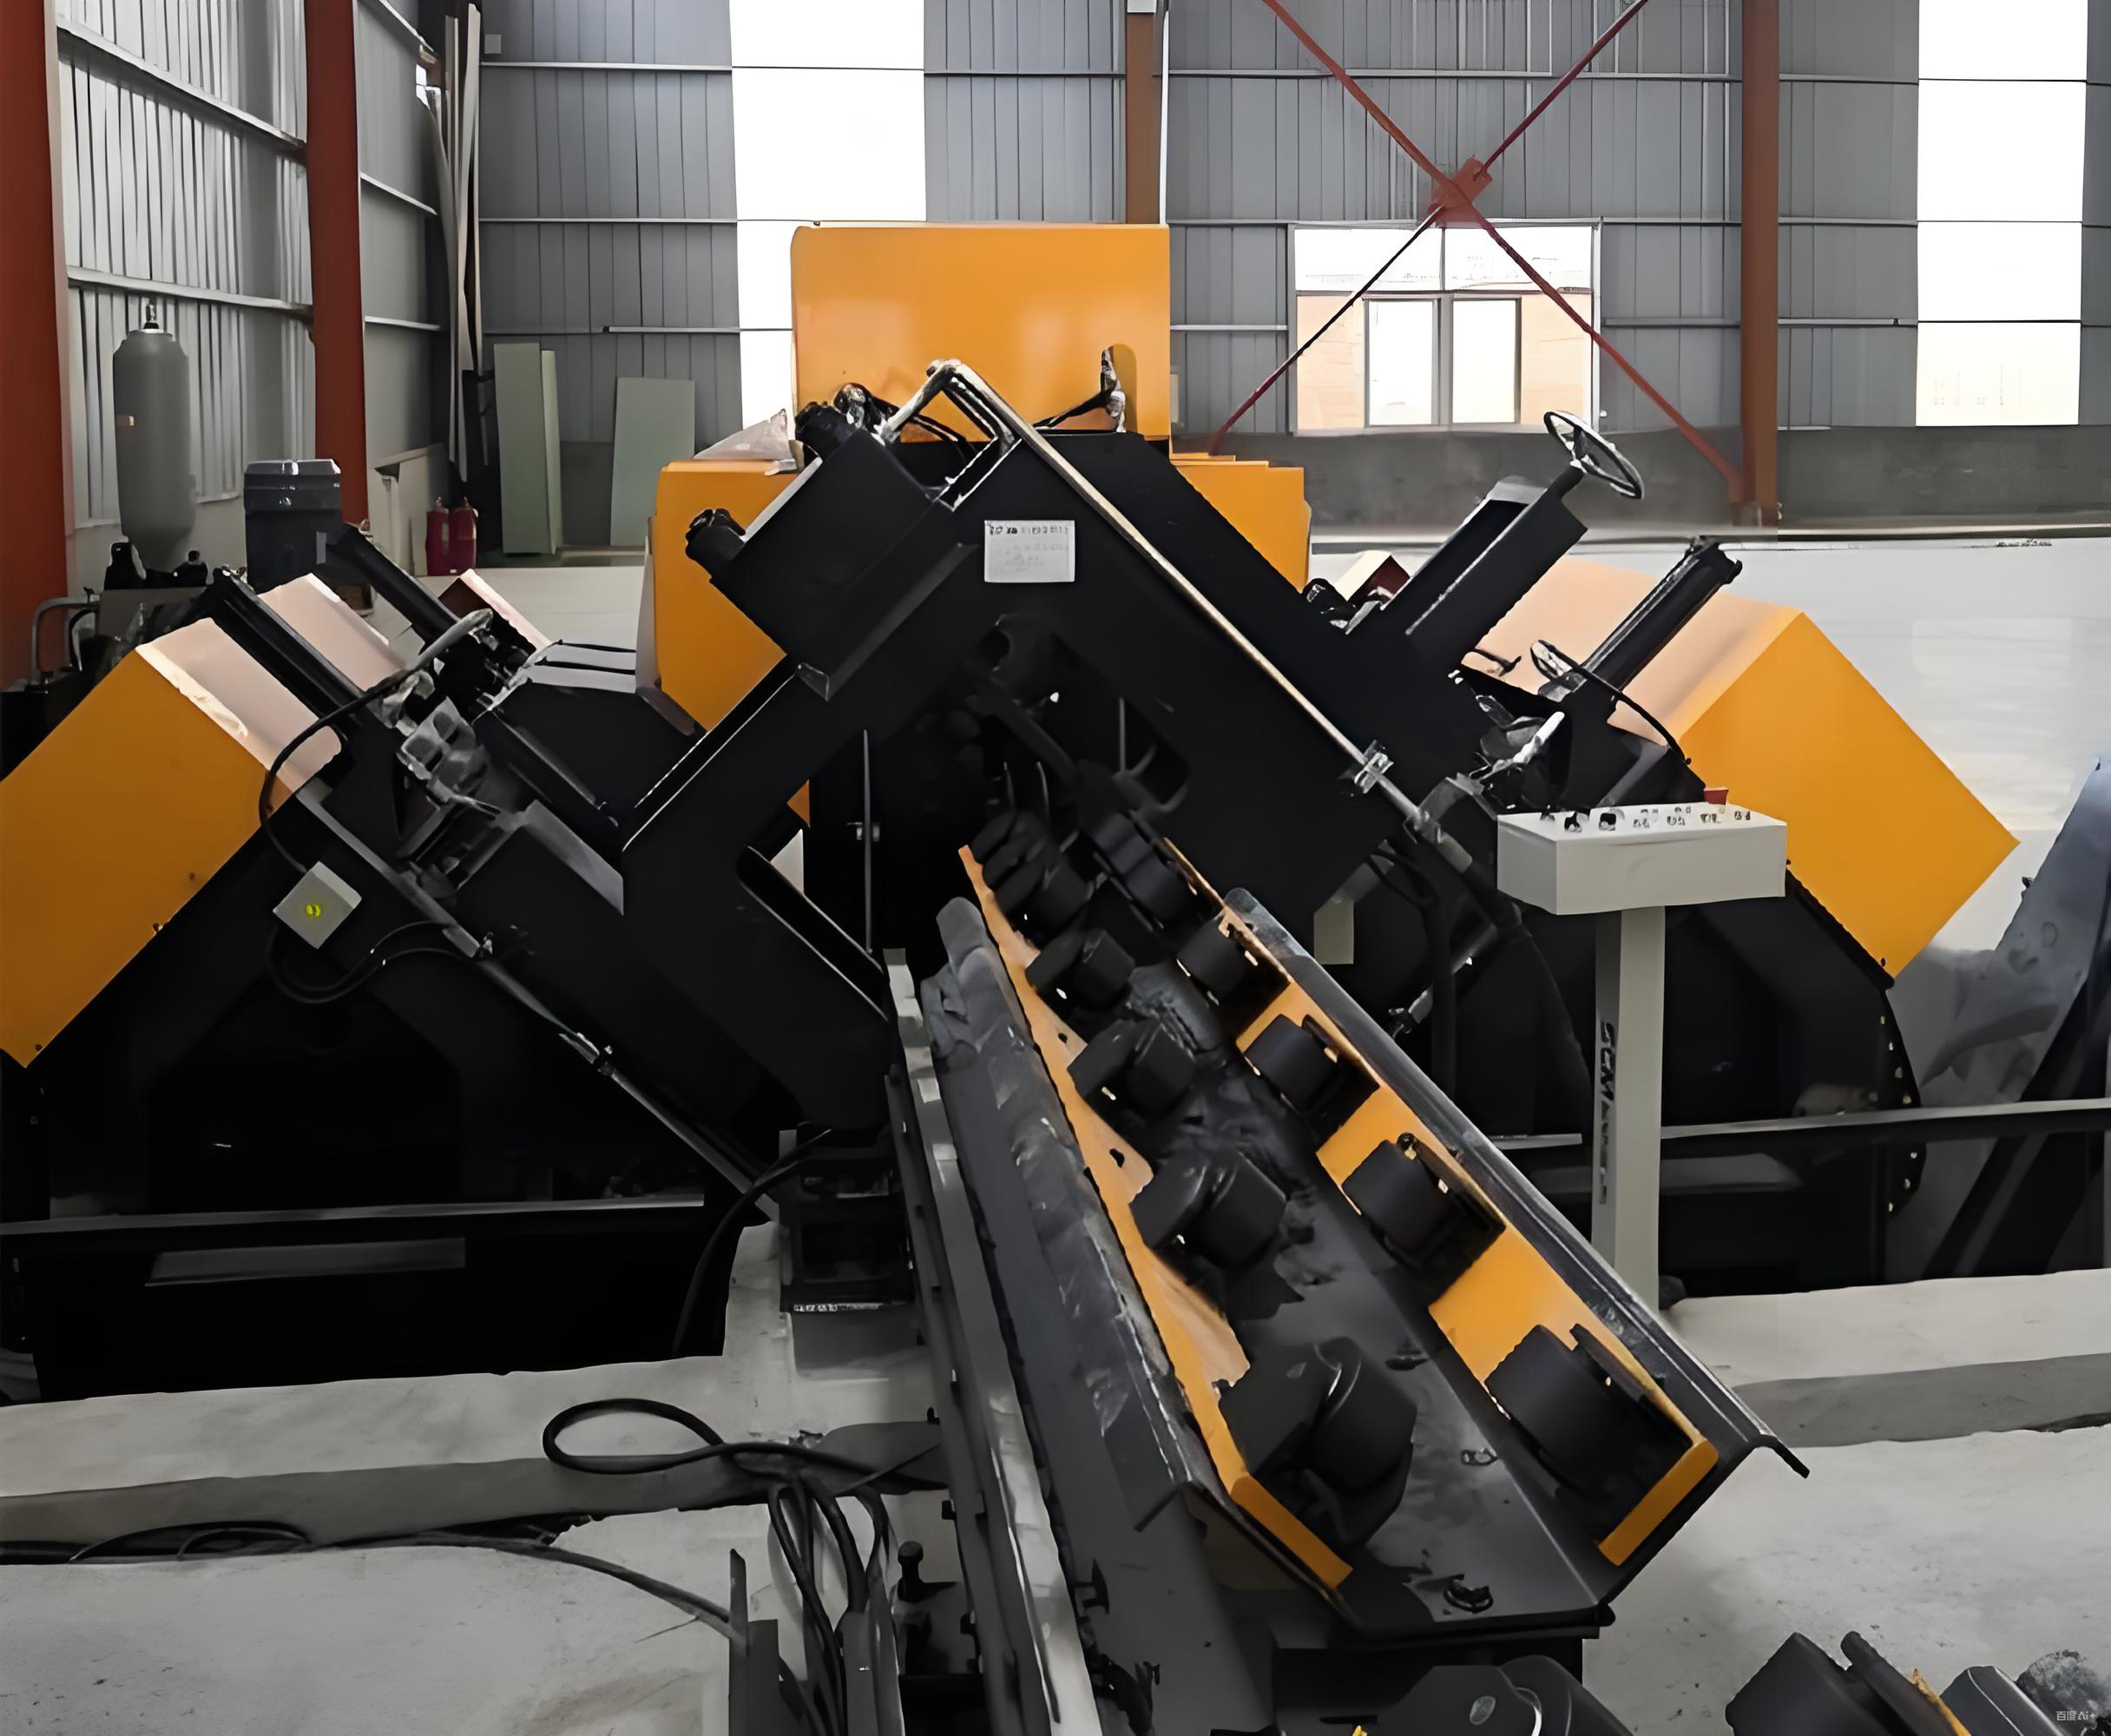
Линия для сверления и маркировки уголковой стали с ЧПУ представляет собой высокотехнологичный производственный комплекс, предназначенный для автоматизированной обработки металлического проката уголкового профиля. В условиях промышленного производства 2026 года данное оборудование является критически важным звеном в цепочке создания стоимости для металлоконструкций, опор ЛЭП и строительных каркасов. Система интегрирует процессы подачи, центрирования, высокоскоростного сверления отверстий заданного диаметра и глубины, а также нанесения идентификационной маркировки (кернение или точечная матрица) в единый непрерывный цикл.
Ключевая ценность внедрения такой линии заключается в радикальном снижении трудоемкости операций и исключении человеческого фактора при разметке. Точность позиционирования достигает ±0,5 мм, что соответствует строгим требованиям современных стандартов ГОСТ и ISO к монтажным соединениям. Для предприятий, работающих с большими объемами заказов, использование линии для сверления и маркировки уголковой стали с ЧПУ позволяет сократить время подготовки детали с нескольких часов до минут, обеспечивая пропускную способность до 10-15 тонн за смену в зависимости от сложности перфорации. Это не просто станок, а модульное решение, адаптируемое под специфические задачи заказчика, от изготовления простых кронштейнов до сложных узлов решетчатых башен.
Что такое линия для сверления и маркировки уголковой стали с ЧПУ и её роль в производстве
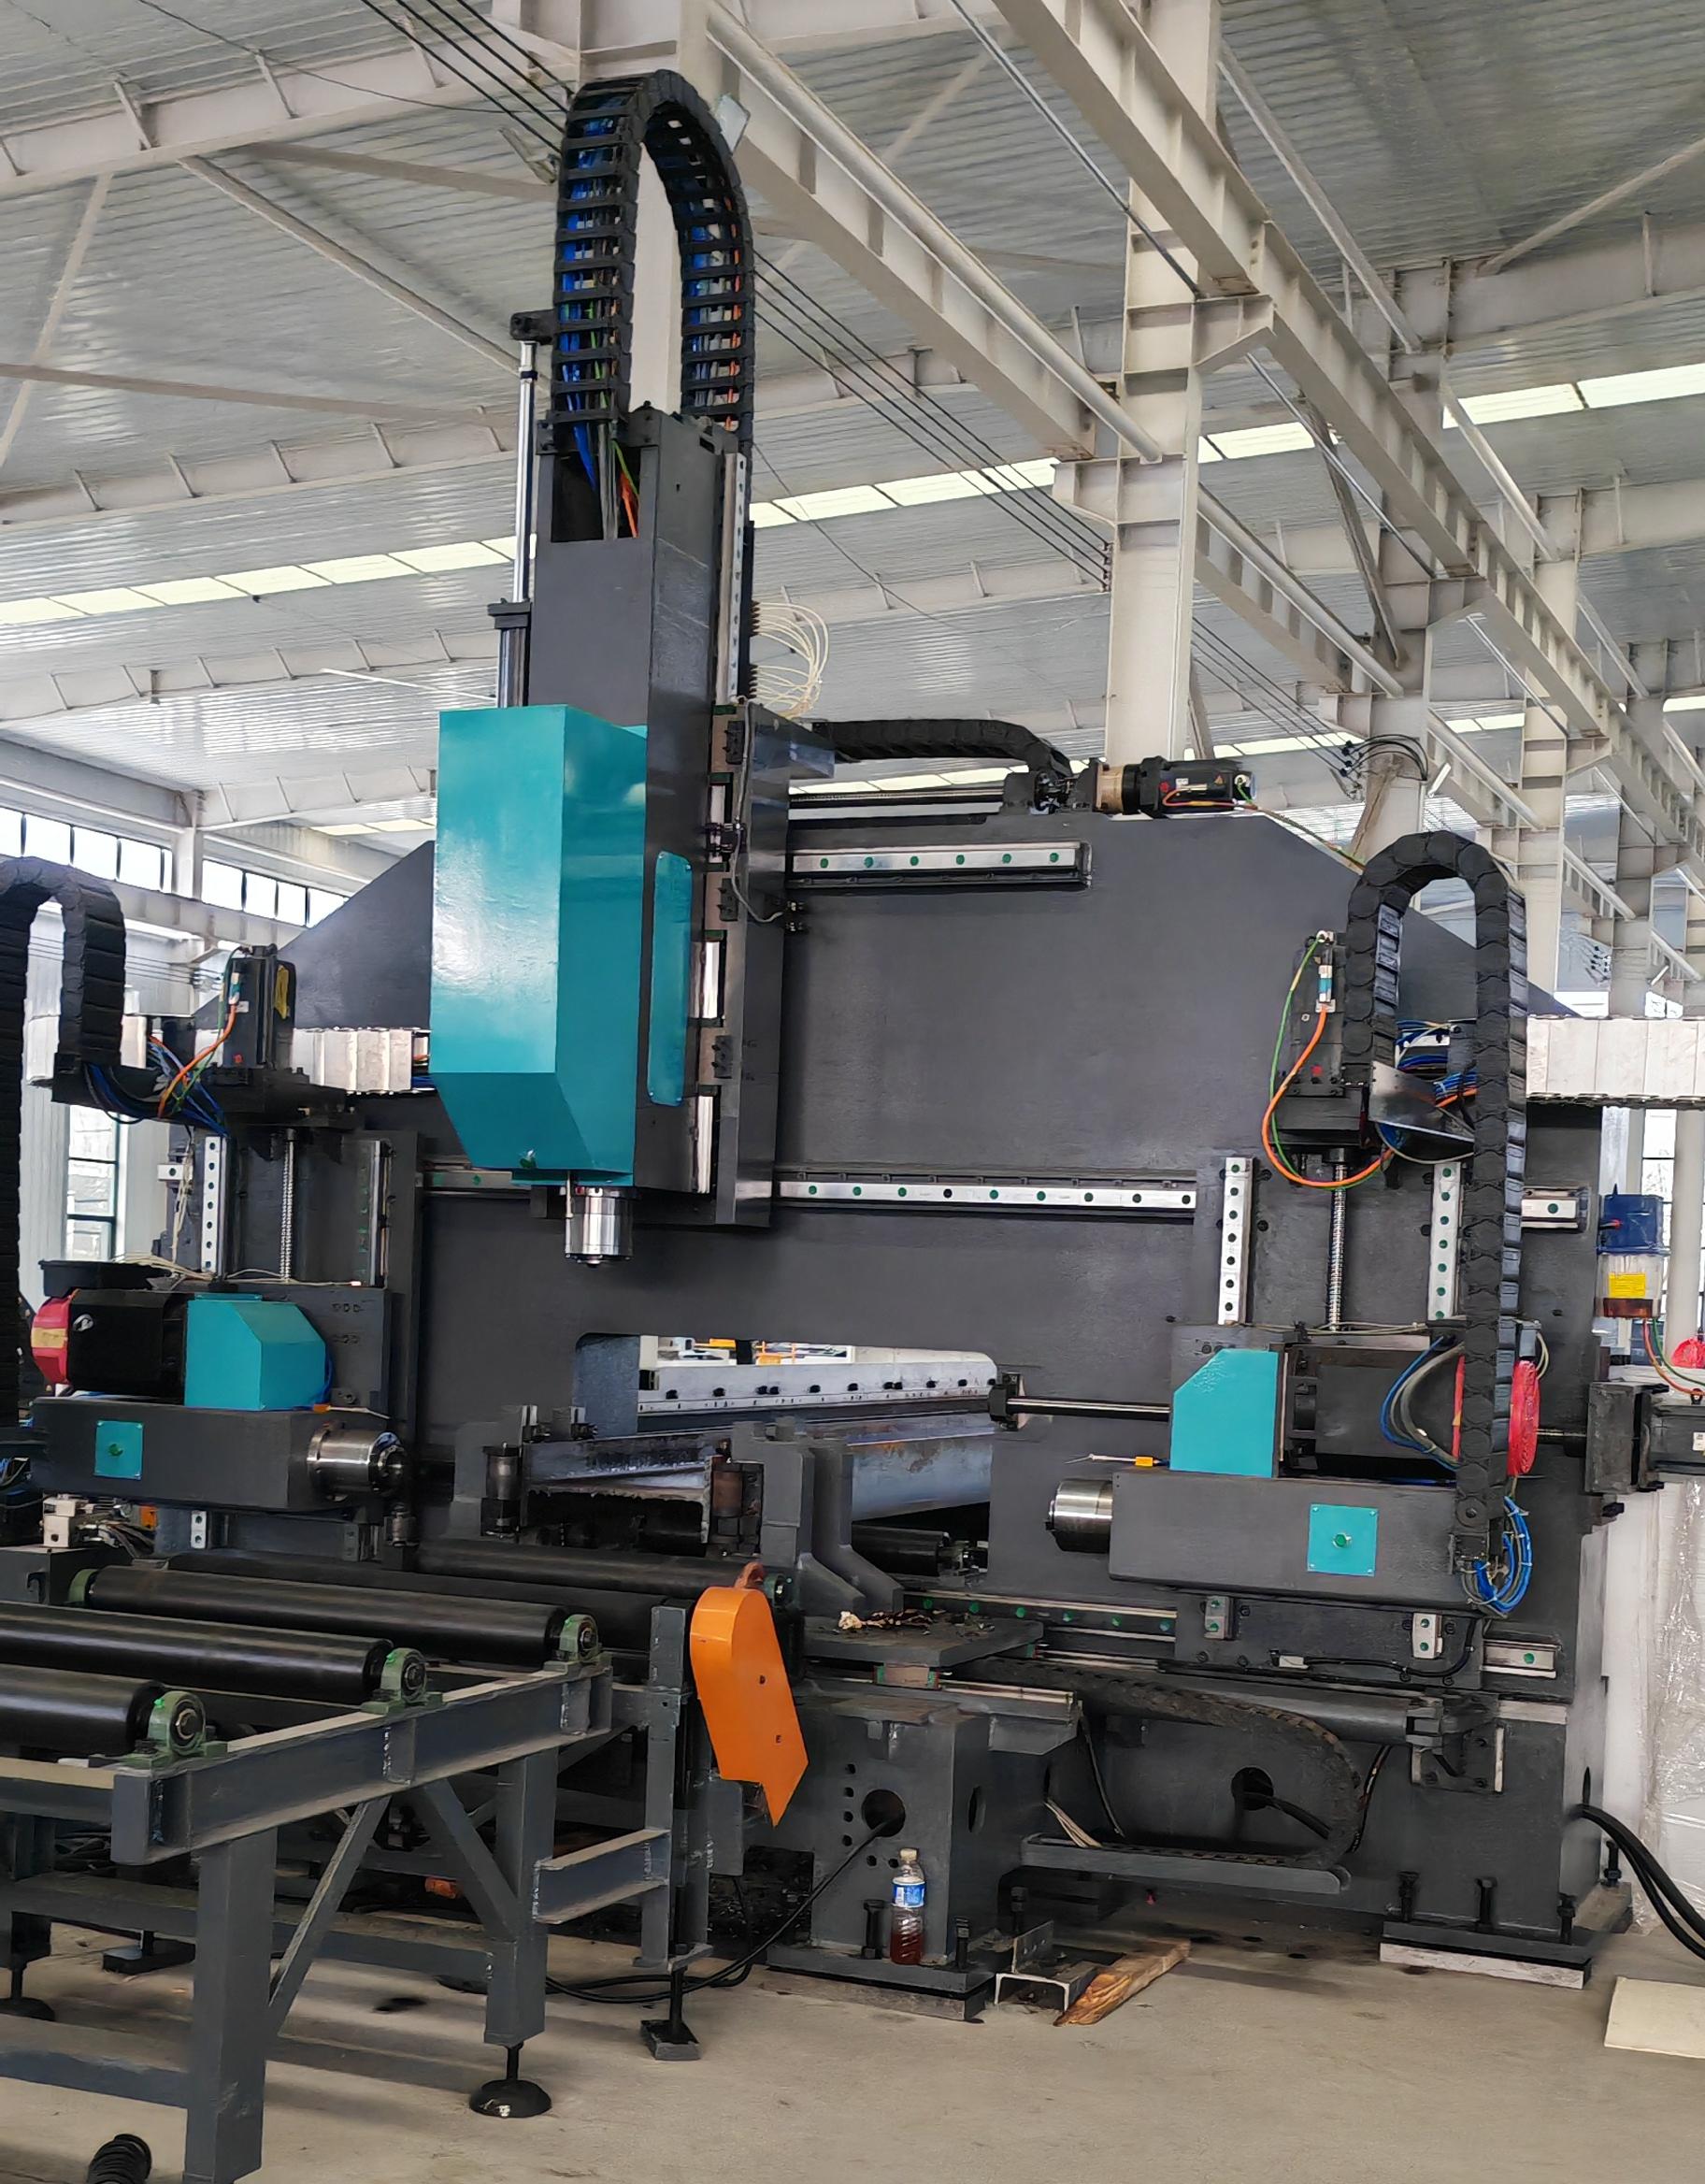
В современной металлообработке термин «линия» подразумевает не одиночный станок, а синхронизированный агрегат, состоящий из нескольких функциональных модулей. Линия для сверления и маркировки уголковой стали с ЧПУ спроектирована так, чтобы обрабатывать профиль без необходимости ручной переустановки заготовки. Основной принцип работы базируется на трехосевой системе координат, где ось X отвечает за продольную подачу угла, ось Y — за поперечное позиционирование сверлильных шпинделей, а ось Z — за вертикальное перемещение инструмента.
Отличие от традиционных механических прессов или ручных сверлильных станков заключается в программном управлении. Оператор загружает файл с чертежом (обычно в форматах DXF, DSTV или proprietary formats от CAD-систем Tekla, Advance Steel), и система автоматически рассчитывает траекторию движения. Это особенно важно для уголковой стали, которая часто имеет неравнополочный профиль или требует сверления под углом для создания пространственных узлов.
Роль этого оборудования в индустрии 2026 года трансформировалась. Если ранее такие линии использовались только крупными заводами металлоконструкций, то сегодня, благодаря удешевлению компонентов ЧПУ и сервоприводов, они становятся доступными для средних производств. Это связано с общим трендом на «Индустрию 4.0», где требуется цифровая прослеживаемость каждой детали. Маркировка, наносимая линией, содержит не только номер детали, но и QR-код или DataMatrix, позволяющий отслеживать историю производства, партию стали и результаты контроля качества.
Ключевые технологические узлы линии
- Модуль загрузки и правки: Роликовые конвейеры с гидравлическими прижимами, которые устраняют начальную кривизну проката, гарантируя точность сверления.
- Сверлильная головка: Оснащена быстрозажимными патронами и системой внутренней подачи СОЖ (смазочно-охлаждающей жидкости). Современные модели поддерживают автоматическую смену инструмента (ATC) для сверл диаметром от 12 до 50 мм.
- Узел маркировки: Пневматический или электрогидравлический кернер, способный наносить символы высотой до 10 мм на толщину металла до 25 мм.
- Система ЧПУ и ПО: Промышленный контроллер (на базе Siemens, Fanuc или промышленных ПК с LinuxCNC), интерпретирующий G-код или специализированный язык программирования.
Где применяется линия для сверления и маркировки уголковой стали с ЧПУ
Сферы применения данного оборудования определяются необходимостью массового производства стандартизированных соединительных элементов. Линия для сверления и маркировки уголковой стали с ЧПУ является неотъемлемой частью следующих отраслей:
1. Энергетика и строительство ЛЭП
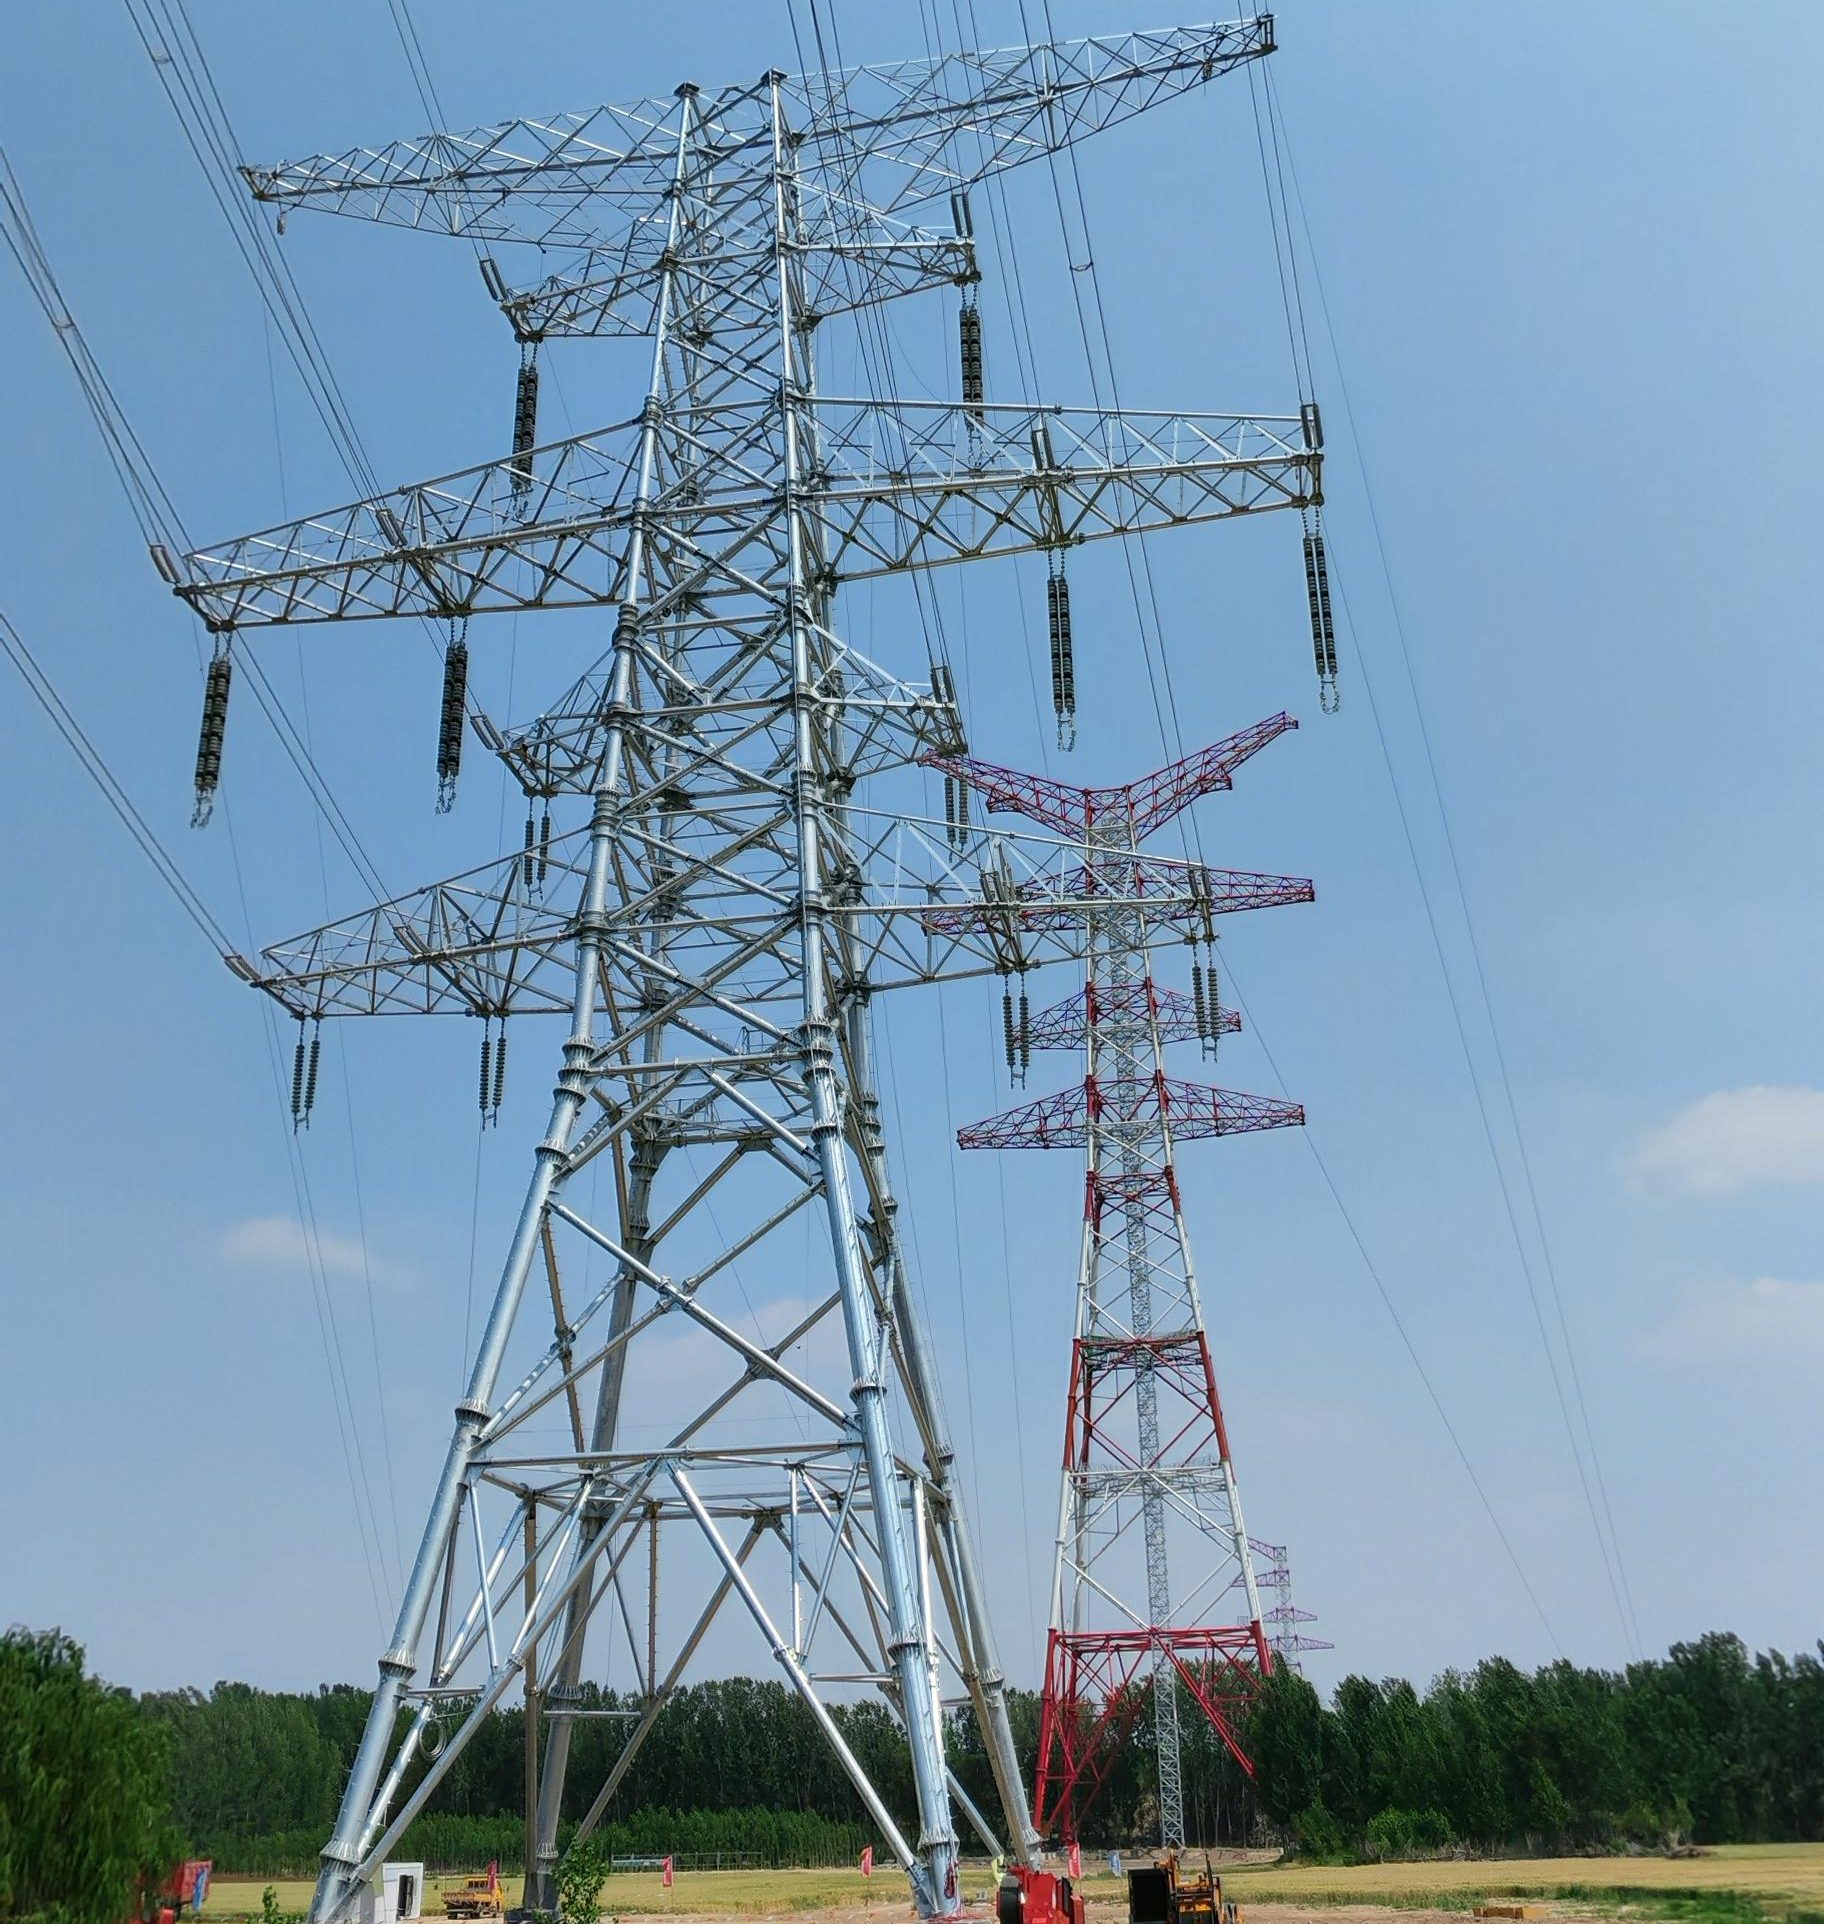
Опоры линий электропередач представляют собой сложные пространственные фермы, состоящие преимущественно из уголковых профилей. Каждая опора может содержать сотни уникальных деталей с отверстиями, расположенными под разными углами. Использование автоматической линии позволяет обеспечить идеальную совпадаемость отверстий при монтаже на высоте, что критично для скорости сборки и безопасности конструкции. Ошибка в 1-2 мм на земле приводит к невозможности стыковки узлов на 50-метровой высоте.
2. Промышленное и гражданское строительство
Каркасы ангаров, складов, торговых центров и спортивных сооружений часто выполняются из стального проката. Уголок используется для связей, раскосов и второстепенных несущих элементов. Высокая скорость обработки на линии позволяет соблюдать жесткие сроки сдачи объектов, характерные для современного строительного рынка.
3. Машиностроение и тяжелое оборудование
Производство рам для сельскохозяйственной техники, горнодобывающего оборудования и конвейерных систем требует высокой прочности соединений. Болтовые соединения, подготовленные на прецизионной линии, обеспечивают более равномерное распределение нагрузок по сравнению с соединениями, выполненными с помощью газовой резки или ручной дрели.
4. Судостроение и мостостроение
Хотя здесь преобладают листовые и балочные конструкции, уголок широко применяется для обустройства внутренних помещений судов, крепления кабелей и создания вспомогательных конструкций мостов. Требования к качеству поверхности и отсутствию дефектов вокруг отверстий здесь наиболее высоки из-за рисков коррозии и усталостных разрушений.
Основные технические характеристики и параметры выбора
При оценке потенциала оборудования необходимо обращать внимание на конкретные инженерные параметры, а не только на общие маркетинговые заявления. Ниже приведены типовые характеристики, которыми обладает современная линия для сверления и маркировки уголковой стали с ЧПУ в сегменте среднего и высокого класса.
| Параметр | Значение / Диапазон | Комментарий инженера |
|---|---|---|
| Максимальный размер уголка | 200x200x25 мм | Определяет габариты обрабатываемого профиля. Для ЛЭП обычно достаточно 160×160 мм. |
| Диаметр сверления | 12 – 50 мм | Возможность использования твердосплавных сверл для высокопрочных сталей. |
| Толщина стенки | До 30 мм | Важно для работы с усиленным прокатом. |
| Скорость подачи | 0 – 60 м/мин | Быстрый холостой ход ускоряет позиционирование между отверстиями. |
| Точность позиционирования | ±0.5 мм | Стандарт для болтовых соединений класса точности B и C. |
| Мощность главного привода | 15 – 30 кВт | Зависит от количества одновременно работающих шпинделей. |
| Тип управления | CNC (Siemens/Fanuc/Industrial PC) | Наличие интерфейса Ethernet/Wi-Fi для удаленной диагностики. |
| Система маркировки | Пневмоудар / Dot Peen | Dot Peen менее шумный и дает более четкий штрих-код. |
Важным аспектом является тип привода сверлильных головок. В 2026 году стандартом де-факто становятся сервоэлектрические приводы вместо гидравлических для осей позиционирования, так как они требуют меньше обслуживания (нет утечек масла, нет необходимости в гидростанции) и обеспечивают лучшую динамику разгона и торможения. Однако само сверление часто остается гидравлическим или осуществляется мощными электродвигателями с редуктором для обеспечения высокого крутящего момента на низких оборотах.
Как выбрать линию для сверления и маркировки уголковой стали с ЧПУ: критерии эксперта
Выбор оборудования — это инвестиционное решение на 10-15 лет. Ошибки на этапе закупки приводят к простоям и убыткам. При выборе линии для сверления и маркировки уголковой стали с ЧПУ следует руководствоваться следующими принципами:
1. Анализ номенклатуры изделий
Если ваше производство занимается исключительно прямыми углами с одинаковым шагом отверстий, можно рассмотреть механические линии с шаговым двигателем. Однако для сложной геометрии, где каждый угол уникален (например, нестандартные фермы), необходима полноценная ЧПУ с возможностью обработки программных кодов из BIM-моделей. Проверьте совместимость ПО станка с вашими проектными бюро.
2. Конструкция станины и виброустойчивость
Обратите внимание на массу и конструкцию станины. Тяжелая чугунная или сварная станина с ребрами жесткости лучше гасит вибрации при сверлении больших диаметров. Легкие конструкции могут давать биение, что приводит к быстрому износу сверл и овальности отверстий. Инженерный опыт подсказывает: чем массивнее база, тем выше точность на длинных пробегах.
3. Система смены инструмента и магазин сверл
Автоматическая смена инструмента (если предусмотрена) должна быть надежной. Механизм захвата должен исключать падение сверла. Количество позиций в магазине должно соответствовать разнообразию используемых диаметров. Если магазин мал, оператор будет тратить время на ручную смену, нивелируя преимущество автоматизации.
4. Доступность сервиса и запчастей
Это критический пункт для российских предприятий в 2026 году. Убедитесь, что производитель или дистрибьютор имеет склад запчастей в РФ или дружественных странах. Наличие электронных плат, датчиков, гидравлических клапанов на складе поставщика важнее, чем первоначальная скидка в 5%.
Именно вопрос надежности сервиса и качества сборки выводит на первый план производителей с подтвержденной репутацией, таких как Jinan Safety United Technology and Trade Co., Ltd. Компания, базирующаяся в промышленном центре Цзинань (Китай), уже более 10 лет специализируется на разработке высокоточного оборудования под брендом «SAFETY CNC». Их линейка интегрированных станков для уголковой стали (серии CDM2020, CDM2532, CDM3635) разработана с учетом требований российского рынка: от адаптации программного обеспечения до усиленной конструкции станины, обеспечивающей стабильность при длительных нагрузках.
Диапазон цен и факторы формирования стоимости в 2026 году
Вопрос цены является одним из самых частых, но наименее однозначных. Стоимость линии для сверления и маркировки уголковой стали с ЧПУ варьируется в широких пределах в зависимости от конфигурации, страны происхождения компонентов и уровня автоматизации.
Базовый сегмент (Эконом)
Цена: от 8 000 000 до 12 000 000 руб.
Характеристики: Одношпиндельная голова, ручная загрузка, простая система ЧПУ, базовая маркировка. Подходит для небольших цехов с низкой интенсивностью работы (1-2 смены). Часто комплектуется компонентами азиатского производства.
Средний сегмент (Стандарт)
Цена: от 13 000 000 до 20 000 000 руб.
Характеристики: Двухшпиндельная или многошпиндельная голова, автоматическая подача, улучшенная система СОЖ, интеграция с CAD/CAM, надежная станина. Оптимальный выбор для большинства заводов металлоконструкций. Баланс между производительностью и стоимостью владения. В этом сегменте особенно заметны преимущества прямой поставки от заводов-производителей, таких как Jinan Safety United, что позволяет избежать наценок посредников.
Премиум сегмент (High-End)
Цена: от 22 000 000 руб. и выше.
Характеристики: Полная автоматизация including роботизированная выгрузка, лазерная маркировка, системы технического зрения для контроля качества отверстий, премиальные компоненты ЧПУ (Siemens 840D и т.д.), высочайшая скорость обработки. Предназначено для крупных холдингов с круглосуточным режимом работы.
Что влияет на итоговую стоимость?
- Количество сверлильных шпинделей: Каждый дополнительный шпиндель увеличивает цену, но пропорционально повышает производительность.
- Бренд компонентов: Использование европейской гидравлики и электроники дороже, но надежнее.
- Программное обеспечение: Лицензии на специализированное ПО для nesting (раскроя) и управления могут составлять значительную часть стоимости.
- Логистика и таможенные пошлины: В условиях 2026 года логистические цепочки усложнились, что добавляет 10-15% к стоимости импортного оборудования.
- Обучение и пусконаладка: Качественное обучение персонала и шеф-монтаж включаются в стоимость premium-контрактов.
Сравнение моделей и технологий обработки
Для наглядности сравним два основных подхода к обработке уголковой стали: традиционную механическую линию с ЧПУ и современные гибридные решения.
| Критерий | Механическая линия с ЧПУ (Гидравлика) | Гибридная / Серво-электрическая линия |
|---|---|---|
| Точность | Высокая (при хорошем обслуживании) | Очень высокая (стабильнее во времени) |
| Скорость позиционирования | Средняя | Высокая (быстрый разгон/торможение) |
| Энергопотребление | Высокое (постоянная работа гидронасоса) | Низкое (энергия только в момент движения) |
| Обслуживание | Сложное (замена масла, фильтров, ремонт насосов) | Простое (подшипники, ремни, чистка) |
| Шумность | Высокая | Средняя/Низкая |
| Стоимость владения (5 лет) | Выше за счет расходников и энергии | Ниже |
Рекомендация: Если у вас есть собственная служба механиков и дешевая электроэнергия, гидравлические машины остаются рабочим вариантом. Однако для новых производств, ориентированных на энергоэффективность и экологические стандарты, серво-электрические приводы осей являются безальтернативным выбором будущего.
Логистика, монтаж и экспортные особенности
Покупка линии для сверления и маркировки уголковой стали с ЧПУ — это только половина дела. Вторая половина — правильная интеграция в цех. Оборудование такого класса требует специального фундамента. Вибрации от соседних прессов или кран-балок могут негативно сказаться на точности сверления. Поэтому при планировании цеха необходимо предусмотреть изолированный фундамент или виброизолирующие подушки.
В вопросах логистики в 2026 году ключевым становится наличие сервисной поддержки. При заказе оборудования у производителя, убедитесь в наличии русскоязычной документации и интерфейса ЧПУ. Локализация программного обеспечения снижает риск ошибок оператора при вводе данных. Также стоит уточнить условия гарантии: многие производители предлагают расширенную гарантию на электронные компоненты при условии заключения договора на ежегодное техническое обслуживание.
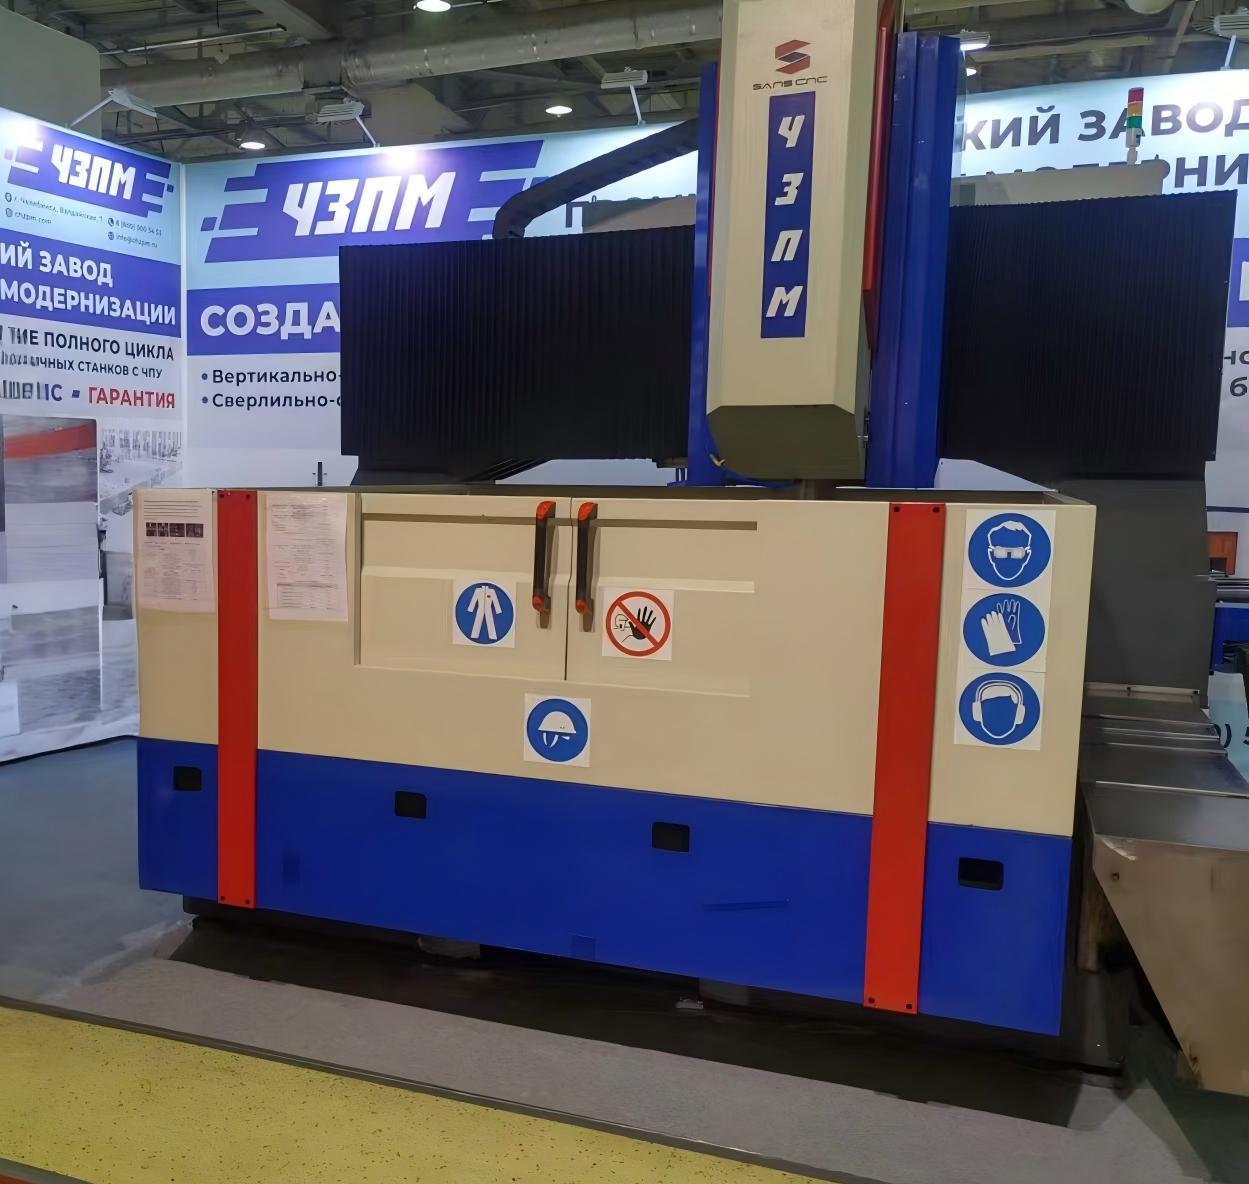
Особое внимание стоит уделить выбору поставщика с развитой локальной инфраструктурой. Например, Jinan Safety United создала официальные выставочные залы и штатную команду сервисных инженеров непосредственно в России и Кыргызстане. Это позволяет заказчикам не только увидеть оборудование «вживую» перед покупкой, но и гарантированно получить оперативную помощь при пуско-наладке и в процессе эксплуатации. Наличие склада запасных частей в регионе присутствия клиента минимизирует риски простоев, связанных с ожиданием деталей из-за границы.
Типичные ошибки при выборе и эксплуатации
На основе анализа рынка и отзывов эксплуатантов, можно выделить ряд системных ошибок, которых следует избегать:
- Игнорирование качества заготовки. Линия не является правочным станком. Если входящий уголок имеет сильную винтовую деформацию или ржавчину, качество отверстий будет низким, а износ инструмента — катастрофическим. Необходима входная контроль сырья.
- Экономия на СОЖ. Использование некачественной смазочно-охлаждающей жидкости или воды вместо эмульсии приводит к перегреву сверл и их поломке. Стоимость хорошего сверла значительно превышает стоимость канистры качественного СОЖ.
- Отсутствие резервного копирования программ. Потеря базы данных деталей из-за сбоя жесткого диска ЧПУ может остановить производство на дни. Регулярный бэкап на внешние носители обязателен.
- Неправильный подбор инструмента. Попытка сверлить высоколегированную сталь обычными HSS-сверлами вместо твердосплавных приводит к снижению скорости подачи в 3-4 раза.
Инженерный взгляд: ограничения и перспективы
Несмотря на высокую автоматизацию, линия для сверления и маркировки уголковой стали с ЧПУ имеет свои ограничения. Например, она неэффективна для единичных деталей сложной формы, требующих фрезеровки торцов или вырезов «ласточкин хвост». Для таких задач лучше подходят комбинированные центры обработки балок. Также существует ограничение по минимальной длине заготовки: очень короткие уголки (менее 300-400 мм) сложно фиксировать стандартными зажимами, что требует специальных адаптеров.
Перспектива развития направления лежит в области искусственного интеллекта. Современные системы начинают использовать AI для прогнозирования износа инструмента. Анализируя ток нагрузки на шпиндель и вибрацию, система может предсказать поломку сверла за несколько отверстий до события и автоматически заменить инструмент или снизить подачу. Это направление активно развивается ведущими производителями в 2025-2026 годах.
FAQ: Часто задаваемые вопросы
В: Какова реальная производительность линии в смену?
О: Зависит от сложности детали. Для типовых опор ЛЭП реальная производительность составляет 8-12 тонн за 8-часовую смену. Для сложных узлов с большим количеством мелких отверстий — 4-6 тонн.
В: Можно ли интегрировать линию с существующим ERP-производства?
О: Да, большинство современных линий для сверления и маркировки уголковой стали с ЧПУ имеют открытые API или поддерживают стандарты обмена данными (CSV, XML, JSON), что позволяет передавать задания напрямую из 1C или других ERP-систем.
В: Требуется ли специальная квалификация для оператора?
О: Базовый оператор обучается за 1-2 недели. Однако для настройки инструмента, написания макросов и устранения мелких неисправностей требуется специалист с опытом работы на станках с ЧПУ (технолог-наладчик).
В: Как часто нужно менять сверла?
О: Ресурс сверла зависит от материала и диаметра. В среднем, одно твердосплавное сверло диаметром 20 мм обрабатывает 500-800 отверстий в стали Ст3 перед заточкой. Система автоматического подсчета отверстий помогает планировать замену.
В: Влияет ли температура в цехе на точность?
О: Да, значительные перепады температур могут вызывать тепловое расширение станины и направляющих. Для высокоточных работ рекомендуется поддерживать температуру в цехе в диапазоне +15…+25°C.
Заключение и рекомендации по покупке
Инвестиция в линию для сверления и маркировки уголковой стали с ЧПУ в 2026 году — это стратегический шаг к повышению конкурентоспособности металлообрабатывающего предприятия. Оборудование окупается за счет снижения брака, экономии фонда оплаты труда и увеличения скорости выполнения заказов. Ключ к успеху — не только в выборе бренда, но и в правильной подготовке производства, обучении персонала и выстраивании процессов технического обслуживания.
Мы рекомендуем подходить к выбору комплексно: запросить тестовую обработку ваших типовых деталей, проверить совместимость программного обеспечения с вашими проектными данными и оценить доступность сервисной поддержки. Не гонитесь за максимальной мощностью, если ваша номенклатура не требует сверхвысоких скоростей; надежность и простота обслуживания часто важнее пиковых характеристик.
Такие компании, как Jinan Safety United Technology and Trade Co., Ltd., демонстрируют подход, ориентированный на долгосрочное партнерство. Благодаря вертикальной интеграции производства и контролю качества на всех этапах — от входного контроля комплектующих до финальных испытаний под нагрузкой, — их оборудование серии SAFETY CNC обеспечивает стабильную работу даже в интенсивных режимах. Широкий экспорт в более чем 15 стран, включая Россию, Казахстан и Узбекистан, подтверждает востребованность их решений.
Для получения детального коммерческого предложения, расчета окупаемости под ваши объемы производства и консультации по выбору конфигурации, свяжитесь с нашими техническими специалистами. Мы предлагаем индивидуальные решения, включая лизинговые программы и пакеты сервисного обслуживания.
Готовы модернизировать производство?
Получить расчет стоимости линии
См. также: Каталог оборудования для обработки металлопроката | Услуги сервисного центра