
+86-13806413610
svetlanaxu@mail.ru








Станок для маркировки уголкаСтанок для сверления трубных досок и фланцев с ЧПУ
Когда слышишь про станок для маркировки уголка и станок для сверления трубных досок и фланцев с ЧПУ, многие сразу думают о высокой автоматизации и ?нажал кнопку — готово?. Но в цеху всё иначе. Да, ЧПУ — это точность и повторяемость, но если взять, к примеру, маркировку уголка для строительных конструкций, то ключевой момент часто не в самом нанесении кода, а в том, как станок позиционирует длинномерную заготовку, которая может ?вести? и иметь разную кривизну. Или сверление трубных досок для теплообменников — там не столько важна скорость, сколько отсутствие заусенцев и точное соблюдение угла входа сверла, чтобы потом при сборке всё сошлось без подгонки кувалдой. Часто заказчики гонятся за количеством шпинделей, а потом сталкиваются с тем, что точность позиционирования по всей площади стола ?плывёт?. Это как раз те нюансы, о которых редко пишут в каталогах, но которые решают, будет ли деталь принята ОТК или отправится в брак.
Маркировка уголка: не просто нанести цифры
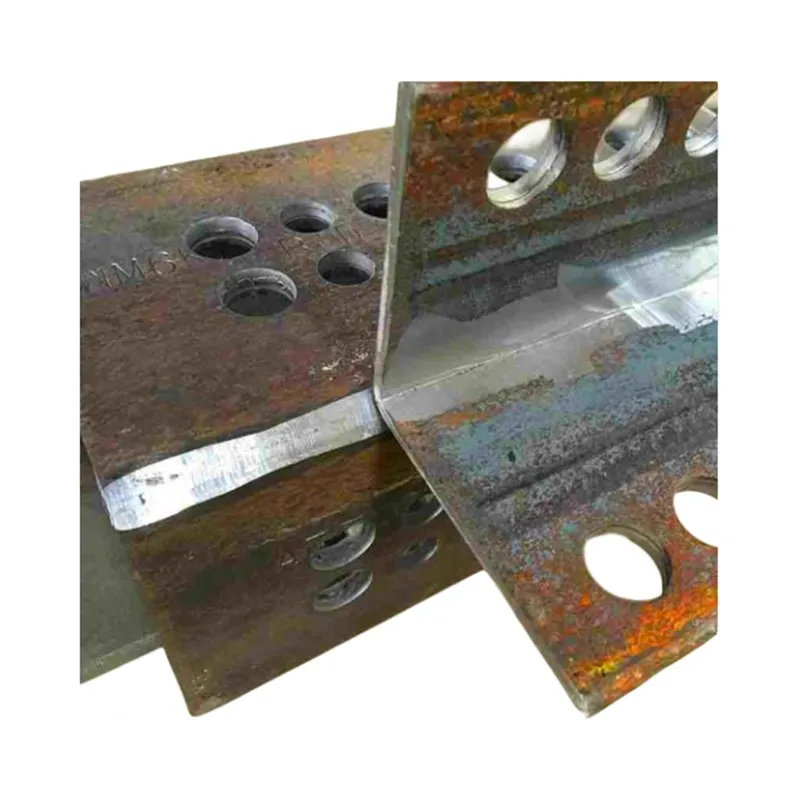
Вот, допустим, задача — промаркировать партию уголка для опор ЛЭП. Казалось бы, что сложного? Но если использовать обычный ударный гравёр, то на ребре уголка метка может получиться смазанной, особенно если подача не жёсткая. Мы пробовали разные способы: и пневматический ударник, и точечную лазерную маркировку. Лазер хорош для мелких деталей, но для уголка, который часто покрыт окалиной или ржавчиной, контрастность метки может быть недостаточной. Остановились на варианте с сервоприводным ударным механизмом, который программируется через тот же ЧПУ. Важно было сделать так, чтобы прижимные ролики не деформировали профиль, особенно тонкостенный.
Одна из проблем, с которой столкнулись — это разная толщина полок у уголка в пределах одной партии. Если станок запрограммирован на определённую высоту, а потом приходит уголок с отклонением, метка может уйти на торец или вообще ?сползти?. Пришлось дорабатывать систему датчиков, которая сканирует профиль перед началом работы и корректирует положение маркера. Это не было прописано в первоначальном ТЗ, но без этого на серийном производстве — сплошной брак.
Кстати, о программном обеспечении. Для маркировки часто используют стандартные шрифты, но в отраслях вроде энергетического строительства бывают свои требования к виду и глубине символов. Иногда приходится вручную править управляющую программу, чтобы, например, увеличить жирность цифры ?4?, которая при ударе может плохо читаться. Это та самая ?рутина?, которую не автоматизируешь, и оператор с опытом здесь на вес золота.
Сверление трубных досок и фланцев: где кроются сложности
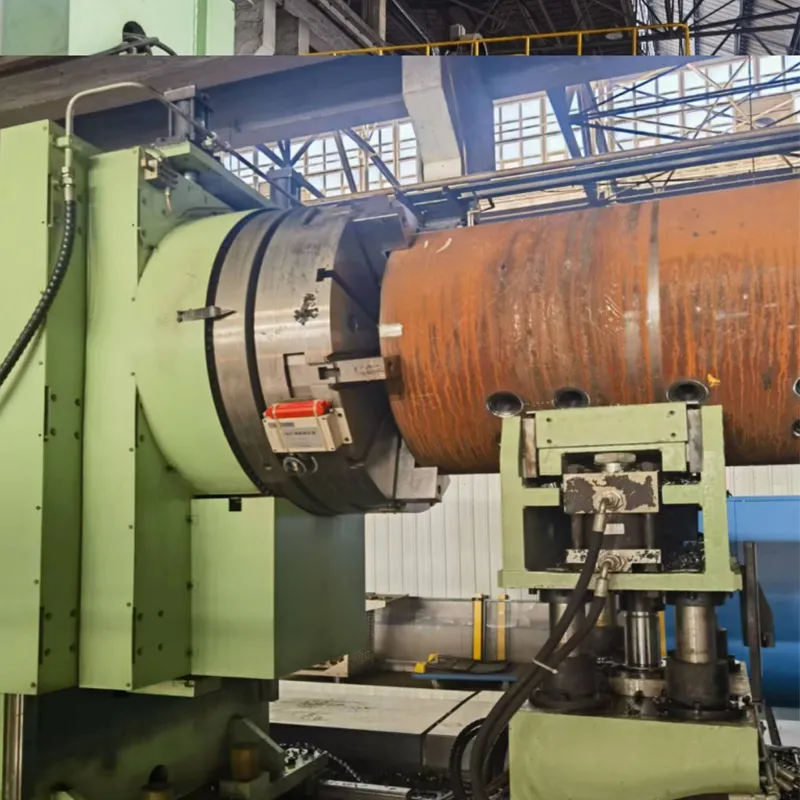
Перейдём к станку для сверления трубных досок и фланцев с ЧПУ. Здесь, казалось бы, всё отработано десятилетиями. Но когда начинаешь работать с большими диаметрами фланцев для сосудов высокого давления или с трубными досками теплообменников, где количество отверстий исчисляется сотнями, вылезают детали. Например, тепловыделение при сверлении массива металла. Если станок не имеет хорошей системы охлаждения шпинделя и самой заготовки, может произойти температурная деформация. Сверлил-сверлил отверстия, а последние уже не входят в допуск из-за того, что сталь ?повело?.
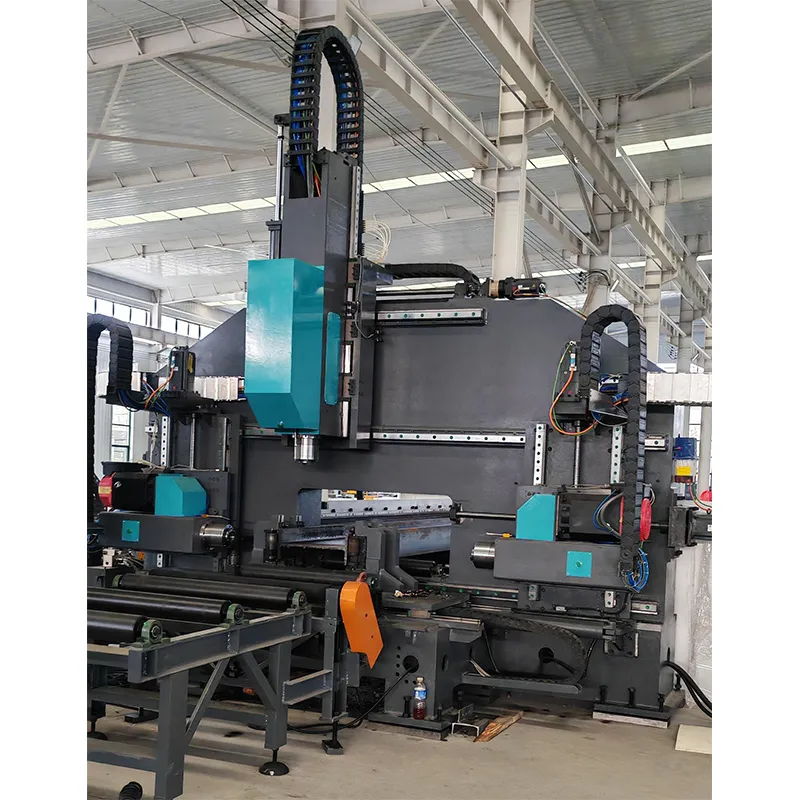
Ещё один момент — стружкоудаление. При глубинном сверлении во фланце стружка должна эффективно выводиться, иначе она наматывается на сверло, ухудшает качество поверхности отверстия и может привести к поломке инструмента. Видел решения, где используют комбинацию сверления и последующего развёртывания за один проход, но это требует очень жёсткой конструкции станка и точной калибровки. У Jinan Safety United Technology and Trade Co., Ltd. в своих моделях, которые мы рассматривали для цеха, акцент сделан как раз на жёсткости портала и эффективной подаче СОЖ под высоким давлением — это практичный подход, который снижает количество переходных операций.
Особенно критично сверление под углом или в местах примыкания рёбер жёсткости на фланцах. Здесь ЧПУ должно не просто перемещаться по осям X и Y, а учитывать пространственную ориентацию инструмента. Были случаи, когда из-за ошибки в постпроцессоре программа пыталась подвести сверло так, что сталкивалась с уже обработанной кромкой. Пришлось вносить коррективы в настройки коррекции на радиус инструмента прямо у станка, что, конечно, не есть хорошо для серийности.
Опыт внедрения и связка оборудования
Когда мы внедряли линию для подготовки деталей металлоконструкций, то столкнулись с вопросом: ставить два отдельных станка — один для маркировки уголка, другой для сверления — или искать комбинированное решение? Комбинированные решения часто проигрывают в специализации. Маркировка требует одной скорости перемещений, сверление — совершенно другой динамики и усилий. В итоге остановились на раздельной конфигурации, но с общей системой управления и транспортировки заготовок. Это позволило гибко планировать загрузку.
Важную роль сыграло программное обеспечение для раскроя и nesting’а. Например, для трубных досок программа должна оптимально расположить отверстия на листе, минимизируя холостые ходы инструмента, но при этом учитывая направление волокон металла, если это важно для последующей работы (например, гибки). Не все CAM-системы это умеют делать ?из коробки?. Часто приходится экспортировать чертёж в DXF, а потом вручную править управляющую программу, добавляя технологические переходы.
Здесь стоит отметить, что компании, которые глубоко погружены в тему, как Jinan Safety United Technology and Trade Co., Ltd., работающая над повышением качества высокоскоростного сверлильного оборудования для металлических пластин, двутавровых балок, угловой стали, трубных досок и фланцев, часто предлагают не просто станок, а технологию. То есть, они могут поделиться наработками по режимам резания для конкретных марок стали или по конструкции оснастки для крепления нестандартных фланцев. Это ценнее, чем просто паспортные характеристики.
Практические лайфхаки и частые ошибки
На основе нашего опыта можно выделить несколько моментов, которые неочевидны на старте. Первое — не экономьте на оснастке. Качественные зажимные тиски или вакуумный стол для трубных досок сэкономят вам больше времени и нервов, чем разница в их стоимости. Второе — всегда делайте пробную обработку на образце из той же партии материала. Химический состав стали может незначительно отличаться, и это повлияет на стойкость сверла и качество кромки.
Ещё одна частая ошибка — игнорирование обслуживания направляющих и шарико-винтовых передач в условиях запылённости цеха. Мелкая металлическая пыль от сверления и маркировки — убийца точности. Приходится устанавливать дополнительные кожухи и чаще менять смазку, хотя в инструкции этого может и не быть прописано.
Что касается маркировки, то для уголка, который потом будет окрашиваться, иногда эффективнее не углублять метку, а, наоборот, делать её рельефной, чтобы краска не затекала в углубления и символы оставались читаемыми. Это тоже момент, который приходит только с практикой.
Взгляд в будущее и итоговые соображения
Куда движется технология? На мой взгляд, ключевой тренд — это не увеличение скорости, а повышение автономности. Станки начинают оснащаться системами мониторинга износа инструмента в реальном времени, особенно это важно для сверления, где сломанное сверло внутри глубокого отверстия — это серьёзная проблема. Датчики вибрации и силы резания уже перестали быть экзотикой.
Другой аспект — интеграция с ERP-системами. Когда станок для сверления трубных досок и фланцев с ЧПУ автоматически получает задание на партию, скачивает программу и после обработки отправляет отчёт о расходе материала и времени — это сильно сокращает простои и человеческий фактор. Но для этого должен быть грамотно настроен весь цифровой контур, а это задача не для слабых.
В заключение хочется сказать, что выбор между разными моделями станков для маркировки уголка и сверлильных станков должен основываться не на максимальных паспортных характеристиках, а на том, как они будут вести себя в вашем конкретном производственном цикле, с вашими материалами и квалификацией операторов. Иногда простая и надёжная машина, которую легко обслуживать силами цеховых механиков, даст больше профита, чем навороченный агрегат, требующий вызова инженера-наладчика по любому поводу. Изучайте опыт коллег, спрашивайте о подводных камнях и обязательно требуйте тестовой обработки на своём материале — это самый честный показатель.
Соответствующая продукция
Соответствующая продукция
Самые продаваемые продукты
Самые продаваемые продукты-
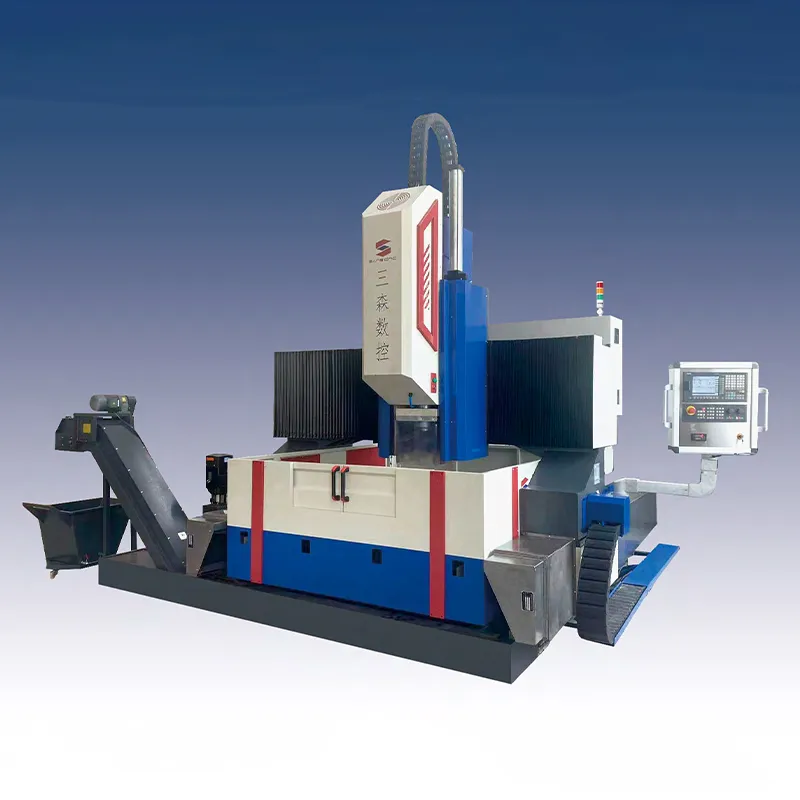 PXD3030 Портальный Сверлильно- фрезерный станок с ЧПУ
-
 Сварочный робот для сварки под порталом
-
 Линия для изготовления двутавровых балок
-
 Гидравлический станок для правки двутавра
-
 Передвижная телескопическая окрасочная камера 14×5.8×5
-
 Сверлильно- фрезерный станок с магазином АЗИ GPMD2020
-
 Питатель с цепной пластиной тяжелого типа, 1100*6000
-
 Линия сверления и резания уголка с ЧПУ, BL2532, BL3635
-
 3 в 1 Комбинированный станок для для сборки, сварки и правки двутавровой балки, ZHJ-2000
-
 Промышленный фильтр , CSDC-6L, CSDC-8L, CSDC-12L
-
 PCD2016 Портальный Сверлильный станок с ЧПУ
-
 Сварочный робот рельсового типа с беспрограммным обучением
Связанный поиск
Связанный поиск- Трёхкоординарный Сверлильный станок с ЧПУ для двутавравой балки серия CBD
- Лазерная режущая машина открытого типа
- Автоматическая загрузка и разгрузка станка для лазерной резки с подачей рулонов
- BM55/6 Станок для фрезерования торцовки двутавровых
- Станок для обработки стальных конструкций с ЧПУ
- Оборудование для обрезки уголков
- Сверлильный станок для обработки в коллекторе с ЧПУ
- Портальный Сверлильно-фрезерный станок для коллектора
- Станок для сверления фланцев с ЧПУ
- Сверлильный станок с ЧПУ серии DGT