+86-13806413610
svetlanaxu@mail.ru








Станок с ЧПУ для пробивки угловой стали: цена от производителя 2026
2026-08-13
- Станок с ЧПУ для пробивки угловой стали: цена от производителя и технические решения 2026 года
- Архитектура и принцип работы оборудования
- Технические характеристики: на что смотреть в спецификации 2026
- Факторы формирования цены: почему разброс так велик?
- Сравнение технологий: Пробивка vs Плазма vs Лазер
- Как выбрать поставщика: чек-лист для закупщика
- Реальные сценарии применения и экономический эффект
- Типичные ошибки при эксплуатации и их предотвращение
- Тенденции рынка 2026: куда движется отрасль?
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по покупке
Станок с ЧПУ для пробивки угловой стали: цена от производителя и технические решения 2026 года
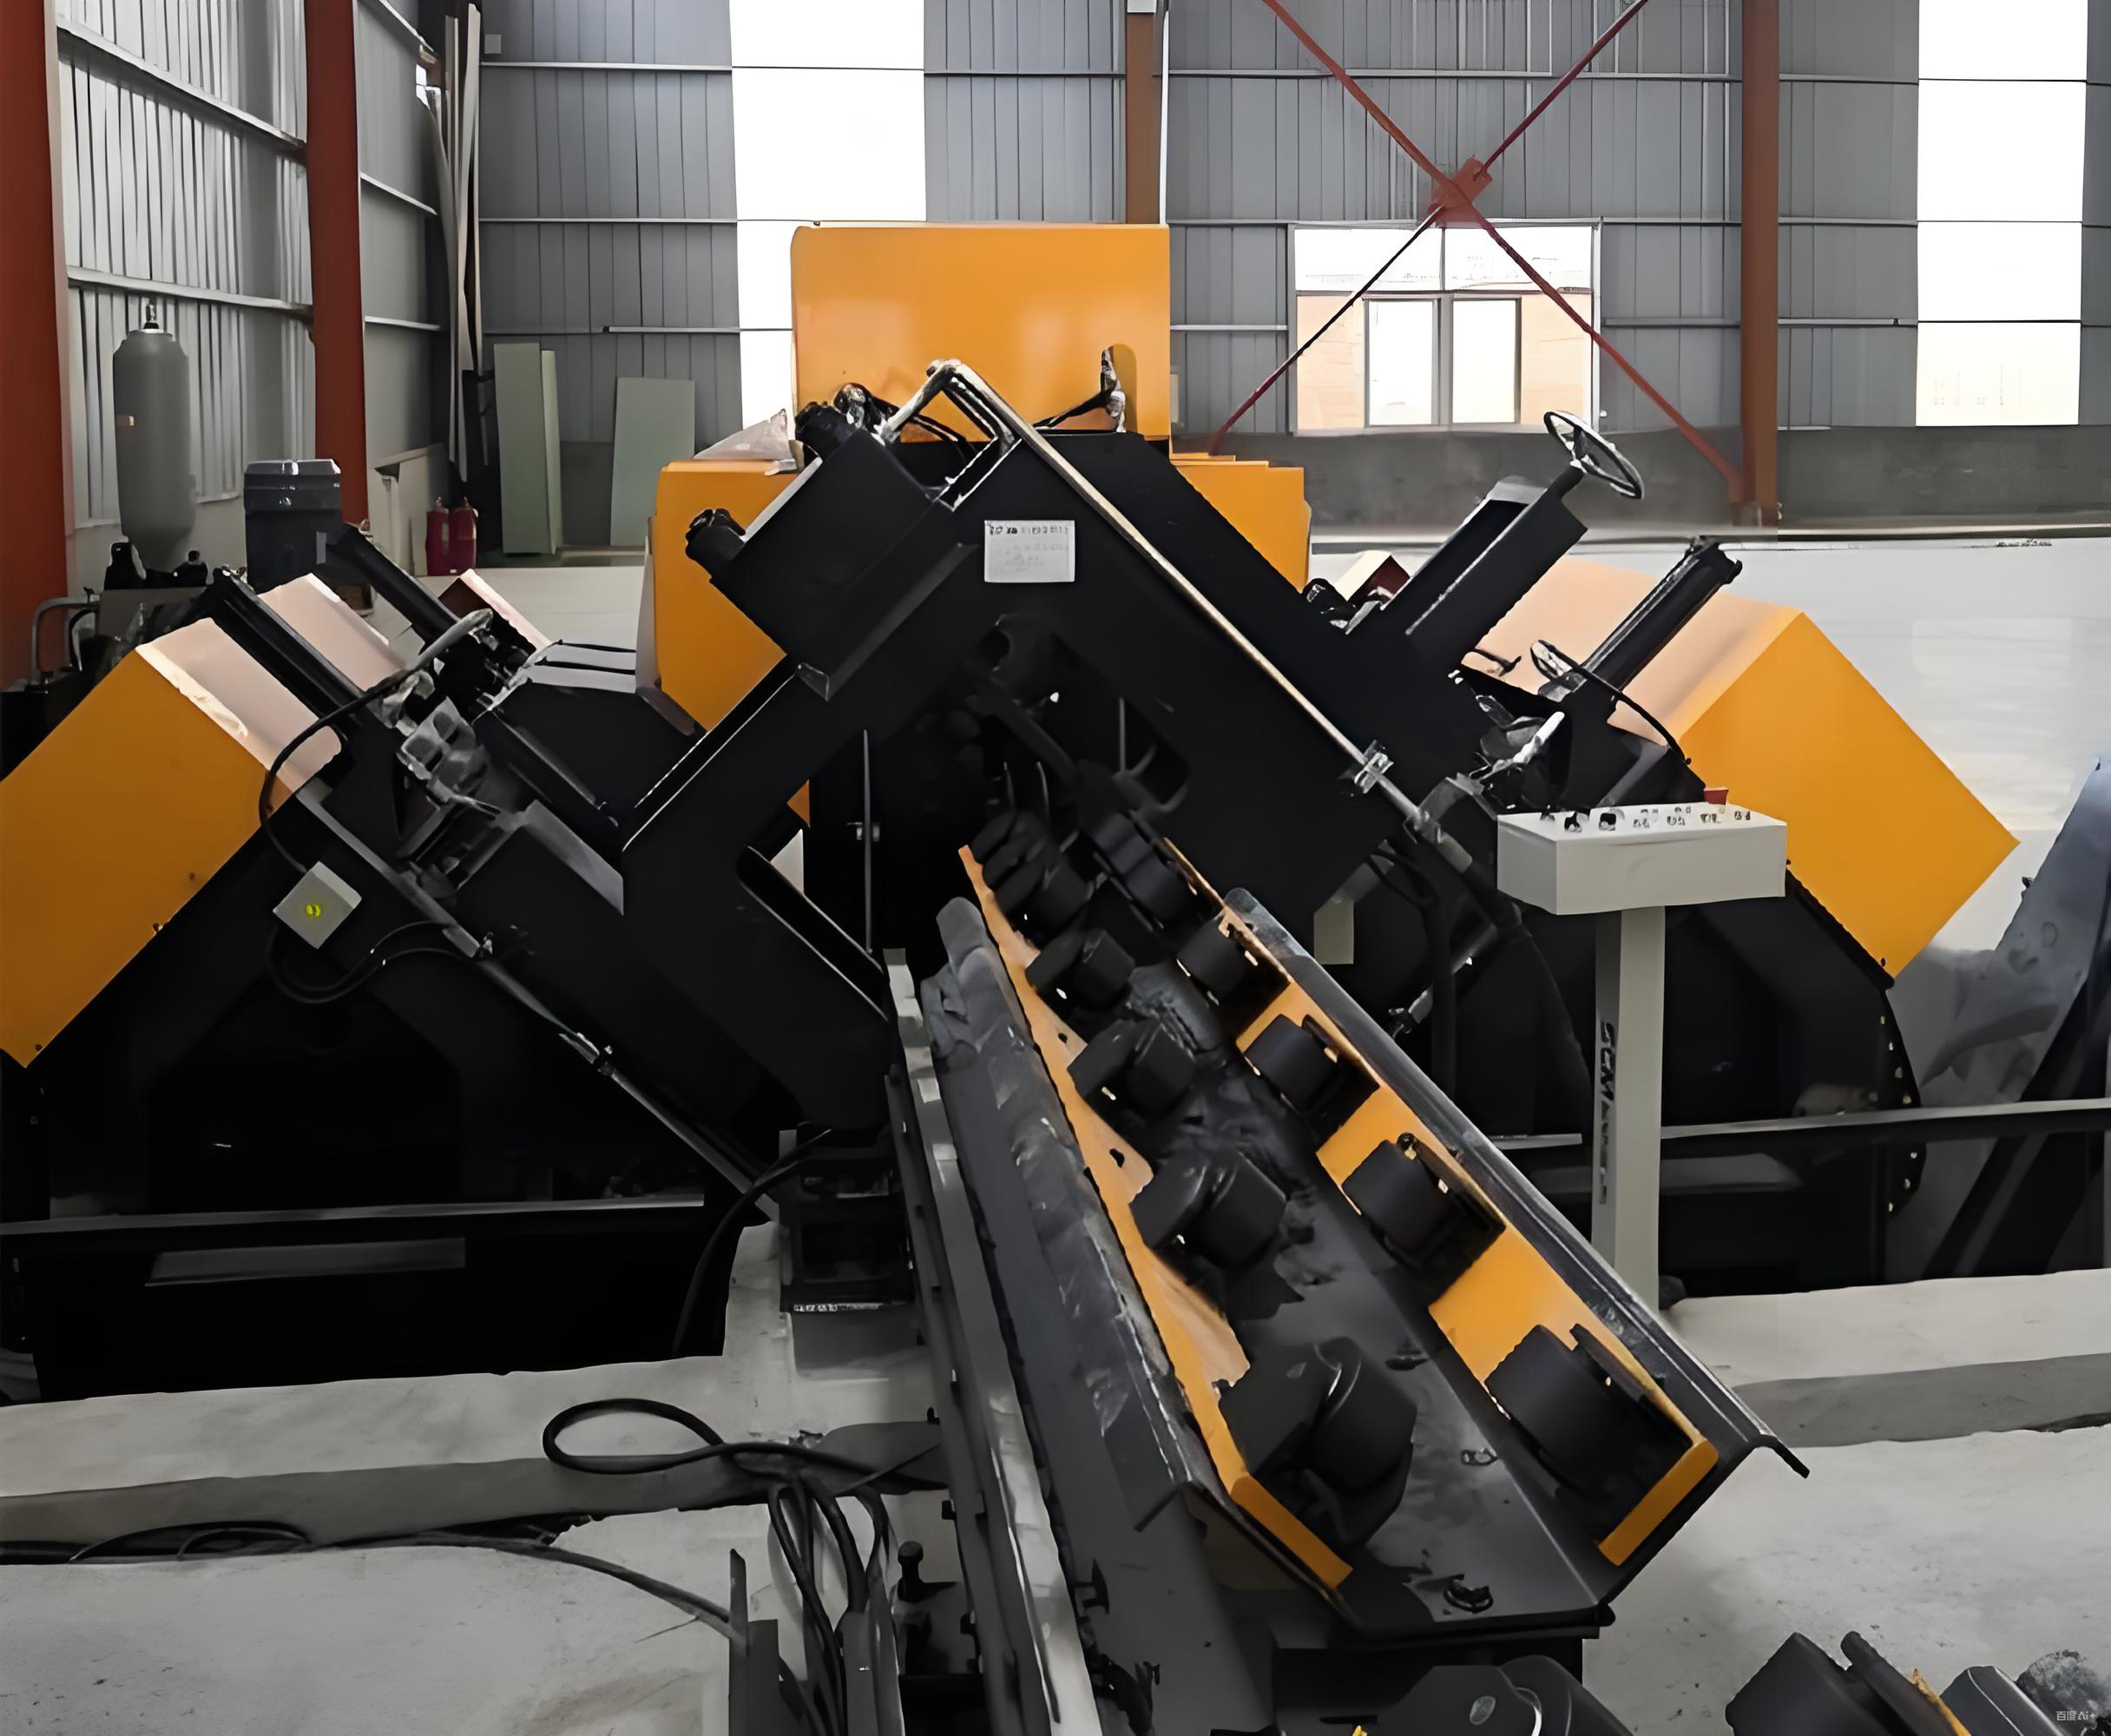
Станок с ЧПУ для пробивки угловой стали представляет собой высокоточное промышленное оборудование, предназначенное для автоматизированной перфорации, вырезки контуров и маркировки металлических профилей (уголков, швеллеров, двутавров) в соответствии с чертежами CAD/CAM систем. В условиях строительного сезона 2026 года, когда требования к скорости монтажа металлоконструкций достигли пика, использование гидравлических или серво-механических линий обработки профиля становится не просто преимуществом, а необходимостью для сохранения рентабельности производства. Современный станок с ЧПУ для пробивки угловой стали обеспечивает точность позиционирования до ±0,5 мм, скорость подачи материала до 120 метров в минуту и возможность интеграции в единую цифровую экосистему завода.
Ключевая ценность данного оборудования заключается в исключении человеческого фактора при разметке и сверлении. Традиционные методы требуют участия трех операторов (разметчик, оператор станка, контролер), тогда как автоматизированная линия управляется одним специалистом. Для производителей металлоконструкций, работающих по стандартам ГОСТ и ISO, это означает сокращение брака на 95% и ускорение выпуска готовой продукции в 3-4 раза. Цена такого решения варьируется в зависимости от типа привода (гидравлика vs серво), количества рабочих голов и программного обеспечения, но окупаемость в среднем составляет 8-12 месяцев при двухсменной работе.
Архитектура и принцип работы оборудования
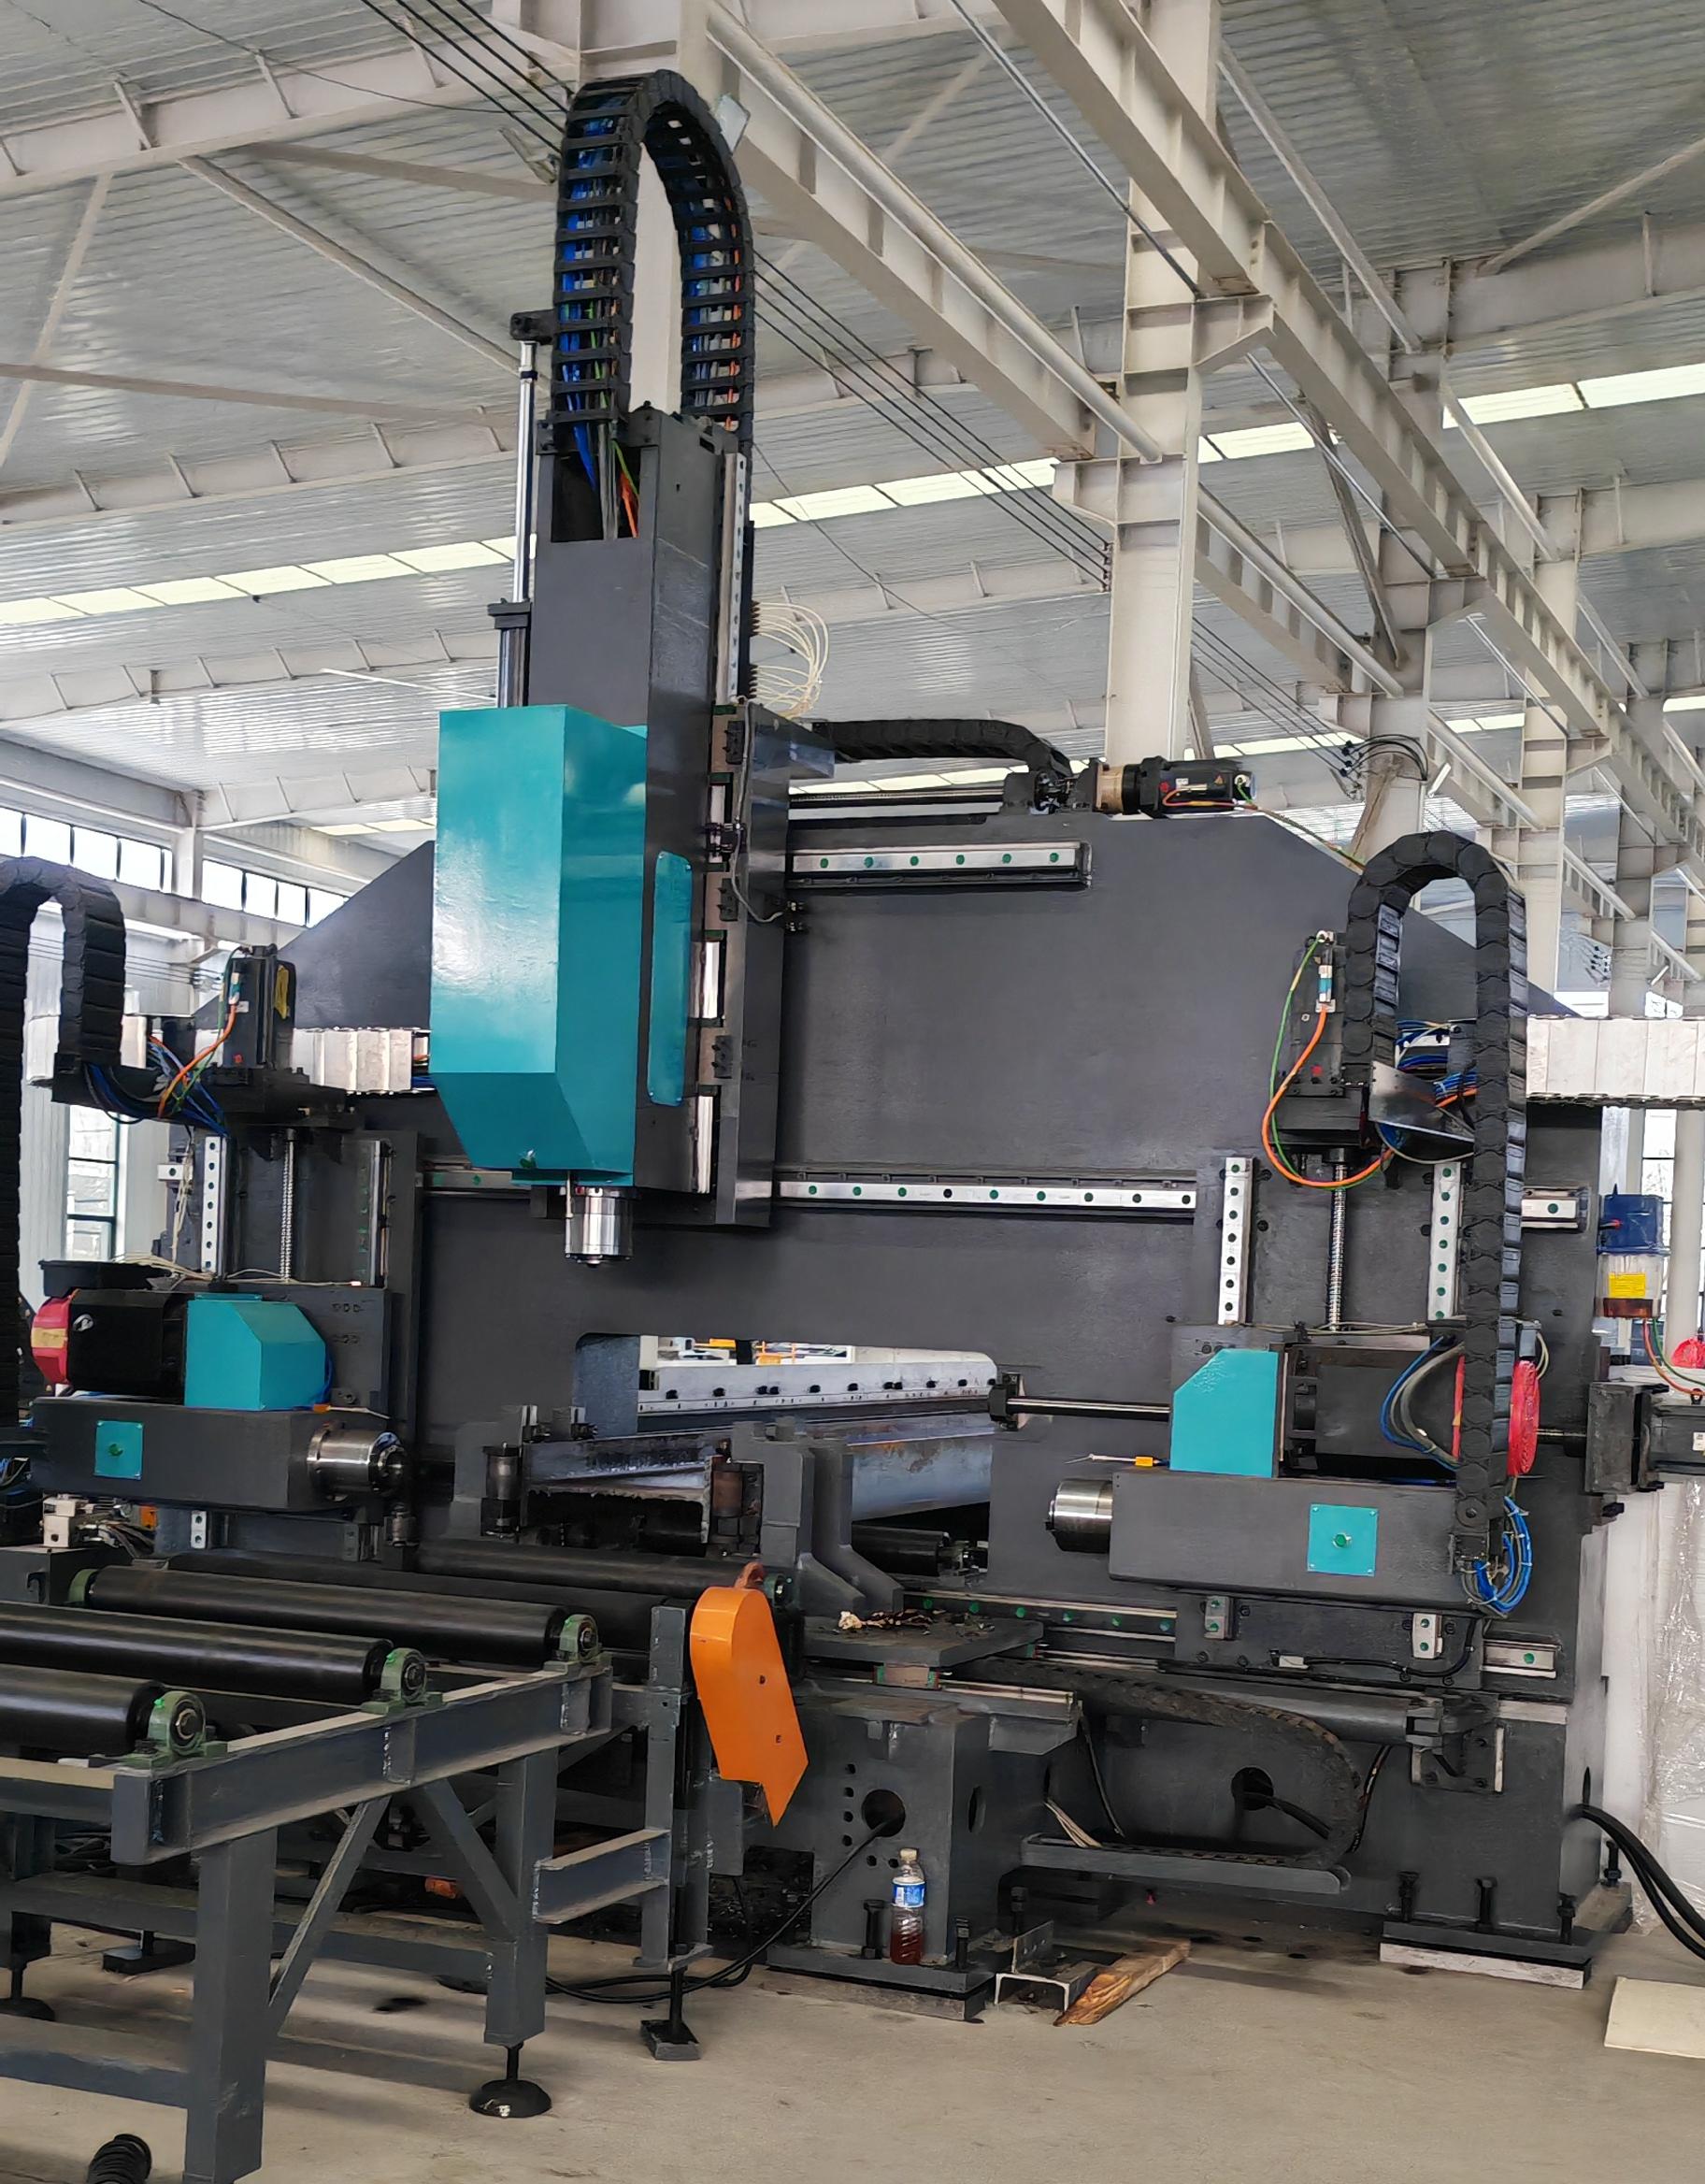
Понимание внутренней механики необходимо для правильного выбора конфигурации. Станок с ЧПУ для пробивки угловой стали — это не просто «сверлильный аппарат», а сложный мехатронный комплекс. В основе лежит станина из высокопрочного чугуна или сварной конструкции, прошедшей термообработку для снятия внутренних напряжений. Это критически важно: вибрации при ударе пуансона могут сместить ось координат, если станина недостаточно жесткая.
Основные узлы системы
- Система подачи и зажима: Использует гидравлические или пневматические тиски с регулируемым давлением. В моделях 2026 года применяются адаптивные губки, которые автоматически подстраиваются под толщину полки уголка, предотвращая деформацию профиля при зажиме.
- Пробивной механизм: Может быть исполнен в виде отдельного модуля или карусельного магазина инструментов. Современные решения используют быстросменные матрицы, что позволяет переходить с отверстия диаметром 12 мм на 24 мм менее чем за 30 секунд без остановки линии.
- Сервоприводы оси X, Y, Z: Отвечают за позиционирование материала и инструмента. В отличие от старых шаговых двигателей, современные сервомоторы обеспечивают динамическое торможение и высокую точность на высоких скоростях.
- Устройство ЧПУ (CNC Controller): «Мозг» станка. Поддерживает импорт файлов DXF, DWG, STEP. Программное обеспечение автоматически рассчитывает оптимальную траекторию движения, минимизируя холостые ходы.
Процесс работы начинается с загрузки чертежа. Оператор сканирует штрих-код партии или выбирает файл из базы данных. Система автоматически определяет длину заготовки, рассчитывает количество отверстий и их координаты. Материал подается через рольганг, фиксируется, и пробивная голова выполняет операцию. Важно отметить, что современные станки с ЧПУ для пробивки угловой стали способны обрабатывать материал непрерывно, без предварительной резки на мерные длины, что снижает количество отходов металла.
Технические характеристики: на что смотреть в спецификации 2026
При анализе коммерческих предложений поставщики часто указывают только базовые параметры. Однако для инженерной оценки пригодности оборудования требуется глубокий анализ технических деталей. Ниже приведена таблица сравнения типовых характеристик для оборудования среднего и тяжелого класса.
| Параметр | Эконом-класс (Гидравлика) | Премиум-класс (Серво-гибрид) | Влияние на производство |
|---|---|---|---|
| Макс. ширина полки уголка | до 200 мм | до 400 мм | Определяет номенклатуру доступных профилей |
| Толщина пробиваемого металла | до 16 мм (St37) | до 25 мм (St52/High Strength) | Возможность работы с высокопрочными сталями |
| Диаметр пробиваемого отверстия | 10–24 мм | 6–30 мм (с автозаменой) | Универсальность оснастки |
| Скорость подачи (X-ось) | 60 м/мин | 120–150 м/мин | Пропускная способность линии |
| Точность позиционирования | ±1.0 мм | ±0.3 мм | Соответствие допускам сборки на монтаже |
| Уровень шума | 85-90 дБ | 75-80 дБ | Комфорт персонала и нормы СанПиН |
| Потребление энергии | Высокое (постоянная работа насоса) | Низкое (рекуперация энергии) | Операционные расходы (OPEX) |
Обратите внимание на параметр «усилие пробивки». Оно измеряется в тоннах (например, 60т, 100т). Для обычной конструкционной стали Ст3 достаточно 40-50 тонн. Однако, если вы планируете работать с низколегированными сталями (09Г2С, S355JR), которые становятся стандартом в мостостроении и высотном строительстве в 2026 году, требуется запас прочности. Инженерная рекомендация: выбирайте станок с усилием на 20-30% выше расчетного максимума. Это продлит срок службы пуансонов и матриц.
Факторы формирования цены: почему разброс так велик?
Запрос «станок с ЧПУ для пробивки угловой стали цена» часто приводит к недоумению: разница между предложениями может достигать 200-300%. Это не спекуляция, а отражение различной архитектуры оборудования. Давайте разберем составляющие стоимости.
1. Тип привода пробивки
Гидравлические системы дешевле в производстве, но дороже в обслуживании. Они требуют замены масла, фильтров, контроля температуры гидравлики. Серво-электрические приводы дороже на этапе покупки (из-за стоимости двигателей и редукторов), но практически не требуют обслуживания и потребляют электроэнергию только в момент удара. В долгосрочной перспективе (3-5 лет) серво-станки выгоднее.
2. Бренд компонентов ЧПУ и автоматики
Использование контроллеров Siemens, Fanuc или Mitsubishi повышает надежность и стоимость. Китайские аналоги (Syntec, Weihong) значительно дешевле, но могут иметь ограничения по сложности алгоритмов и поддержке G-кода. Для простых задач китайская электроника подходит, для сложных 3D-каркасов лучше выбирать европейские или японские компоненты.
3. Дополнительная функциональность
Базовый станок с ЧПУ для пробивки угловой стали только сверлит. Опции, влияющие на цену:
- Маркировка (нанесение номера детали ударным методом или краской).
- Резка торца под углом (для стыковки узлов).
- Автоматическая загрузка и выгрузка (роботизированные ячейки).
- Лазерная система измерения длины (компенсирует вытяжку материала).
4. Логистика и таможенная очистка
В 2026 году логистические цепочки стабилизировались, но стоимость доставки крупногабаритного оборудования (вес станка может достигать 15-20 тонн) остается значительной статьей расходов. Цена «под ключ» всегда включает упаковку (деревянный ящик с вакуумной защитой), фрахт и таможенные пошлины. Покупка у локального производителя или официального дилера с складом в вашей стране может сэкономить до 15% на логистике и упростить гарантийное обслуживание.
Сравнение технологий: Пробивка vs Плазма vs Лазер
Часто возникает вопрос: зачем нужна механическая пробивка, если есть лазерная резка? Ответ лежит в плоскости экономики и физики металла.
| Критерий | Механическая пробивка (ЧПУ) | Лазерная резка | Плазменная резка |
|---|---|---|---|
| Скорость на одно отверстие | 0.5 – 1 сек | 3 – 5 сек (прожиг + рез) | 2 – 4 сек |
| Качество кромки | Чистый срез (нет грата при правильной настройке) | Идеальное | Требует зачистки |
| Деформация материала | Минимальная (локальное давление) | Отсутствует (термическое воздействие) | Зона термического влияния (ЗТВ) |
| Стоимость эксплуатации | Низкая (износ инструмента) | Высокая (газы, линзы, сопла) | Средняя |
| Применимость для массовости | Высокая (серийное производство) | Средняя (штучное/мелкосерийное) | Низкая (черновая обработка) |
Инженерное мнение: Если ваша задача — изготовить 1000 одинаковых ферм для склада, механический станок с ЧПУ для пробивки угловой стали уничтожит конкурентов по себестоимости. Лазер выгоден там, где каждый элемент уникален и требует сложного контура, а не просто круглых отверстий под болты. Пробивка сохраняет структуру металла вокруг отверстия лучше, чем термическая резка, что критично для динамических нагрузок (вибрация, ветер).
Как выбрать поставщика: чек-лист для закупщика
Рынок насыщен предложениями. Чтобы не купить «кота в мешке», следуйте этому алгоритму проверки поставщика оборудования.
- Запросите тестовую пробивку. Отправьте поставщику чертеж вашего самого сложного узла и образец материала. Попросите видео процесса и фото готового изделия. Обратите внимание на заусенцы с обратной стороны листа. Их наличие говорит об изношенной матрице или неправильном зазоре.
- Проверьте сервисную сеть. Где находятся инженеры? Каково время реакции на заявку? В 2026 году простой линии стоит тысячи долларов в час. Наличие склада запчастей (пуансоны, матрицы, датчики) в вашей стране — критический фактор.
- Изучите ПО. Попросите демо-версию программного обеспечения. Насколько оно интуитивно? Есть ли библиотека стандартных профилей (ГОСТ, DIN, ASTM)? Можно ли импортировать данные напрямую из Tekla Structures или Advance Steel?
- Гарантийные условия. Стандарт — 12 месяцев. Ведущие производители предлагают 24 месяца на станину и ЧПУ. Избегайте поставщиков, которые исключают гарантию на «расходные материалы» слишком широко — иногда под этим предлогом скрывают низкое качество направляющих.
Реальные сценарии применения и экономический эффект
Рассмотрим два кейса из практики 2025-2026 годов, демонстрирующих эффективность внедрения.
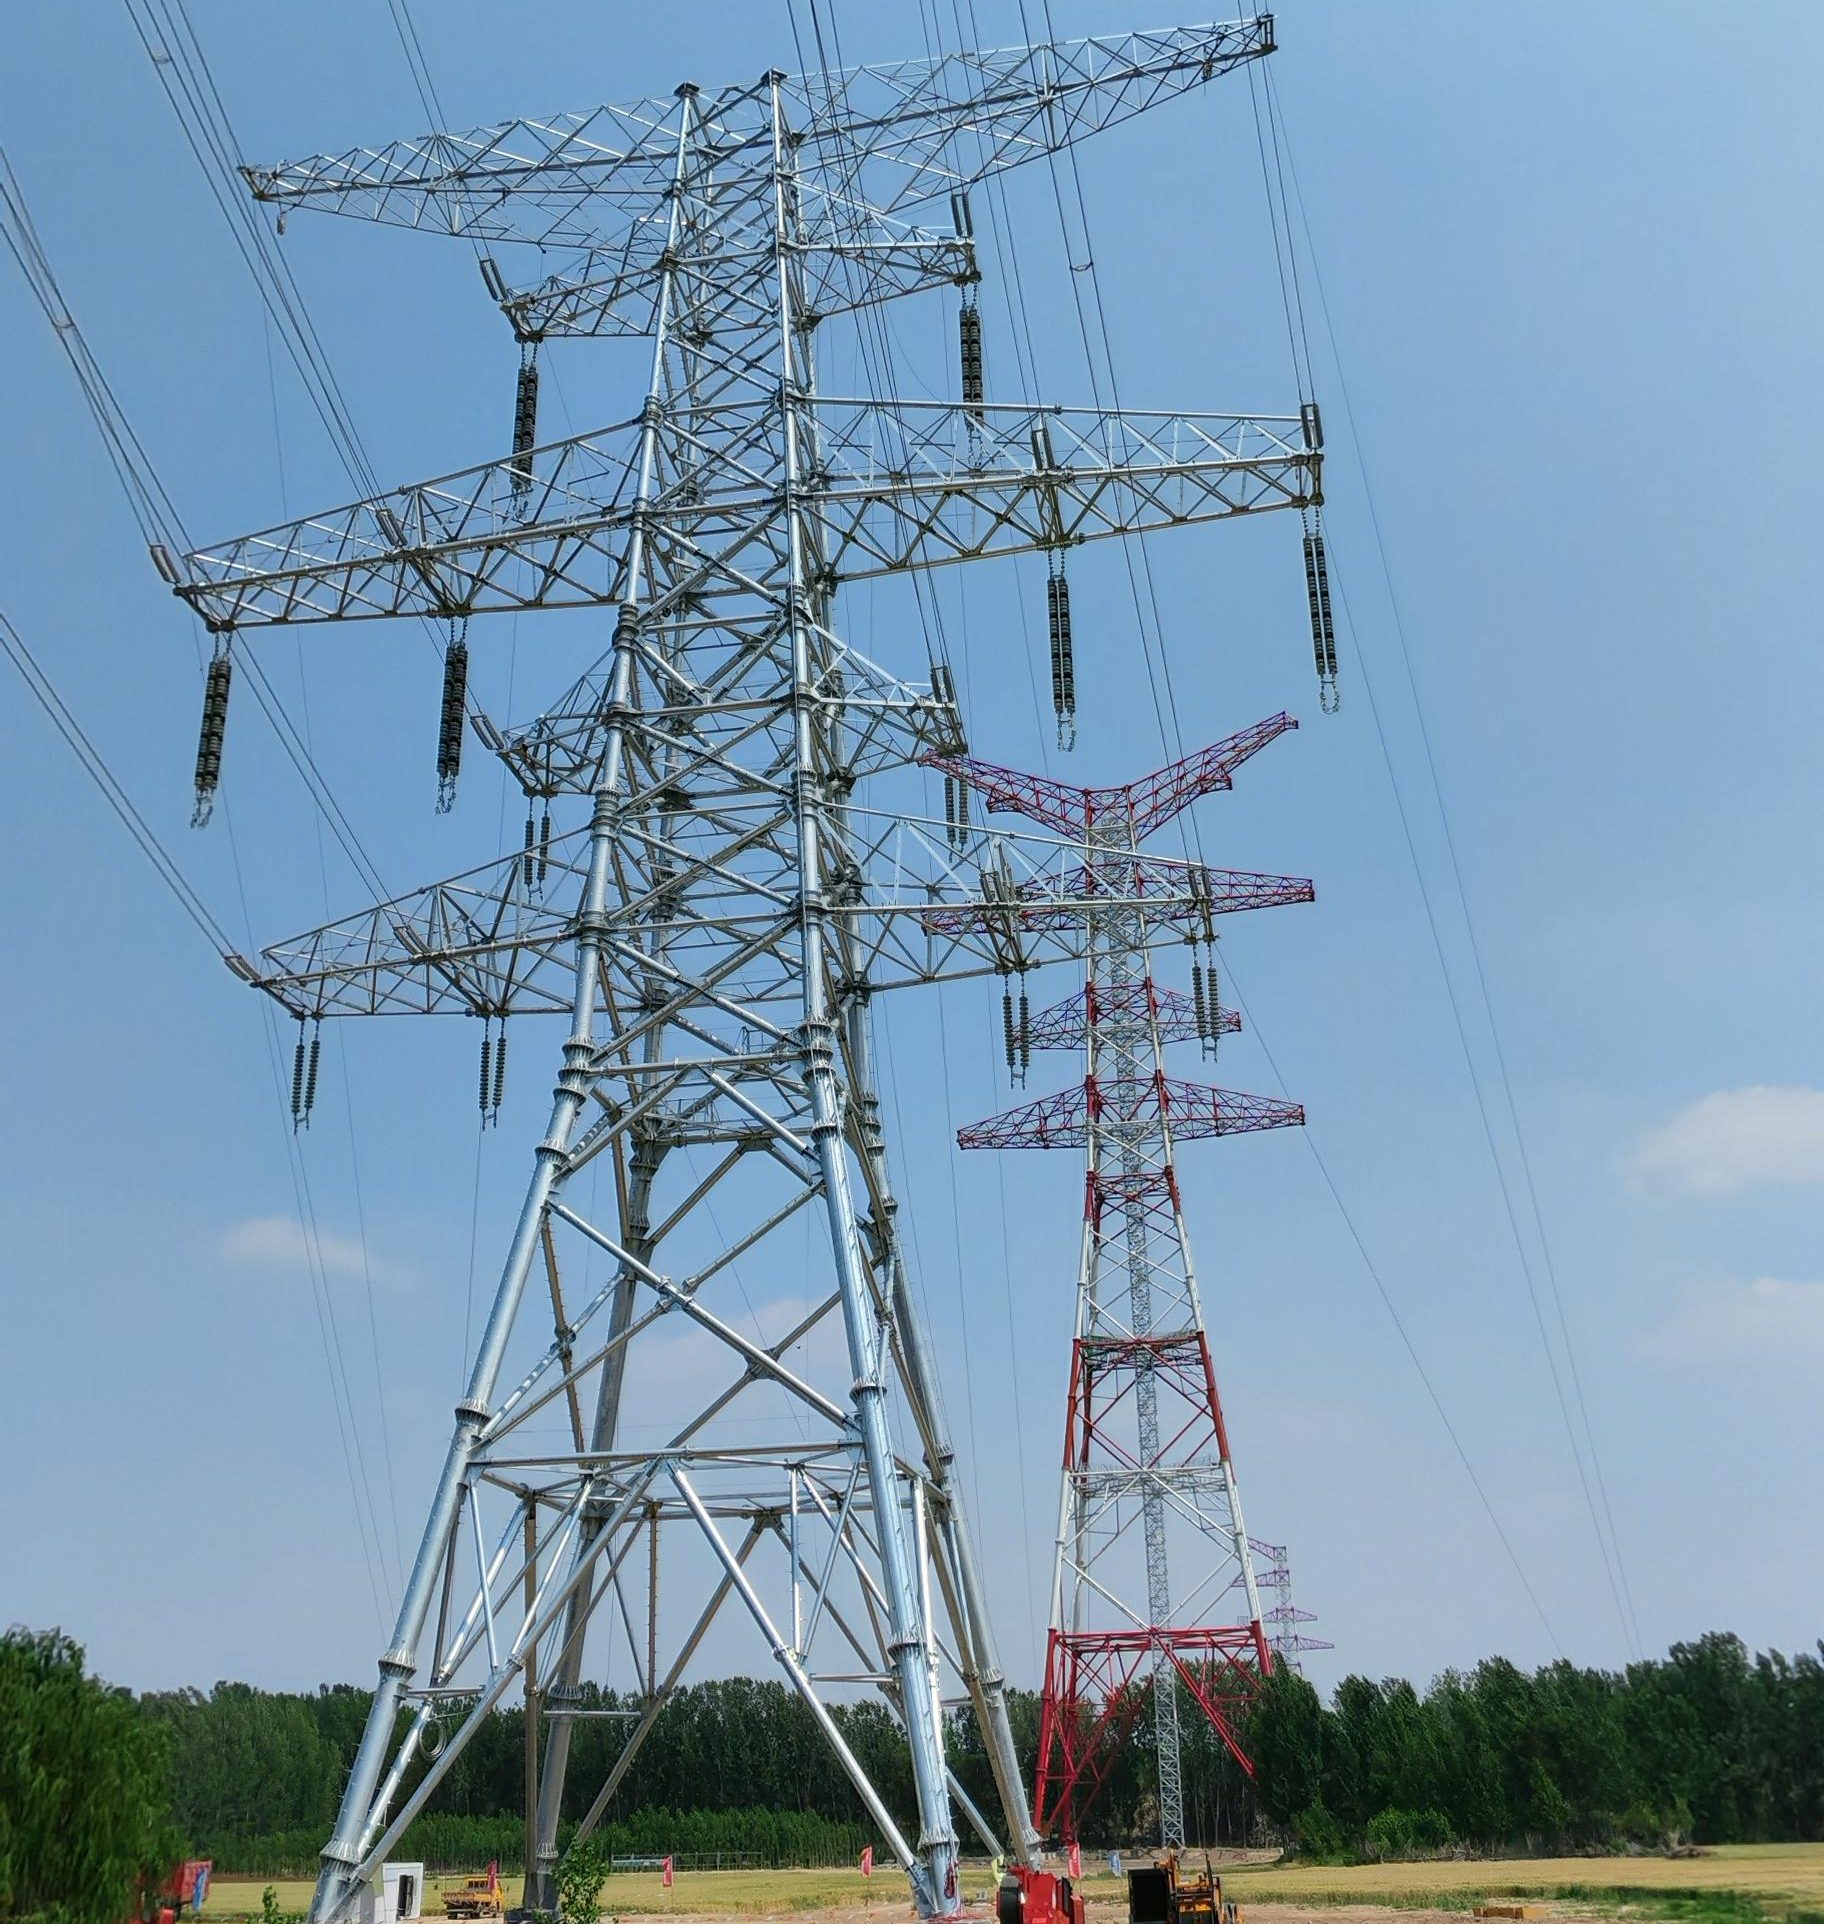
Кейс 1: Завод металлоконструкций для ЛЭП
Проблема: Производство решетчатых опор требует тысяч отверстий в уголках. Ручная разметка и сверление занимали 40% времени производственного цикла. Брак по несовпадению отверстий при монтаже достигал 7%.
Решение: Установка линии с ЧПУ, включающей станок с ЧПУ для пробивки угловой стали и отрезной пилой.
Результат:
- Скорость обработки увеличилась с 1.5 тонн/смену до 6 тонн/смену.
- Брак снизился до 0.2%.
- Сокращение фонда оплаты труда на участке подготовки на 60%.
Кейс 2: Производство складских стеллажей
Проблема: Высокая конкуренция, необходимость снижения цены за метр стеллажа. Требовалась высокая точность шага отверстий для сборки без подгонки.
Решение: Внедрение скоростного серво-станка с функцией автоматической подачи бухты или длинномерного профиля.
Результат: Себестоимость единицы продукции снизилась на 18% за счет экономии металла (оптимизация раскроя) и электроэнергии. Окупаемость оборудования составила 9 месяцев.
Типичные ошибки при эксплуатации и их предотвращение
Даже самое дорогое оборудование может простаивать из-за ошибок персонала. Вот основные проблемы, с которыми сталкиваются операторы:
1. Неправильный зазор между пуансоном и матрицей.
Это главная причина поломки инструмента. Зазор должен составлять 10-15% от толщины материала. Для стали 10 мм зазор должен быть около 1.0-1.5 мм. Слишком малый зазор ведет к заклиниванию, слишком большой — к образованию большого грата и быстрому затуплению кромок.
2. Игнорирование смазки.
Автоматические системы смазки пуансона часто отключают операторы, чтобы «не пачкать металл». Это фатальная ошибка. Сухая пробивка увеличивает усилие на 30-40% и приводит к перегреву и разрушению режущей кромки. Используйте специальную вязкую смазку для холодной штамповки.
3. Работа с искривленным профилем.
Если уголок имеет винтообразную деформацию («вертолет»), система ЧПУ может неверно рассчитать координаты, так как датчики касания могут сработать с ошибкой. Обязательна установка правильных роликов-выпрямителей перед входом в пробивную зону.
Тенденции рынка 2026: куда движется отрасль?
Рынок промышленного оборудования трансформируется. Вот три тренда, которые влияют на выбор станка с ЧПУ для пробивки угловой стали сегодня:
- Индустрия 4.0 и IoT: Современные станки оснащаются модемами для удаленного мониторинга. Производитель может видеть нагрузку на двигатели, количество ударов и прогнозировать износ инструмента. Вы получаете уведомление: «Замените матрицу №3 через 4 часа работы», а не после поломки.
- Энергоэффективность: В связи с ростом тарифов на электроэнергию, спрос смещается в сторону гибридных приводов, которые накапливают энергию маховика или конденсаторов для пиковых нагрузок.
- Универсальность: Границы между станками для уголка, швеллера и полосы стираются. Появляются мультифункциональные центры, способные обрабатывать разные типы профиля без длительной переналадки, используя сменные адаптеры.
FAQ: Часто задаваемые вопросы
В: Какова средняя цена станка с ЧПУ для пробивки угловой стали в 2026 году?
О: Стоимость базовых моделей начинается от $40,000 – $60,000. Профессиональные линии с сервоприводами и полной автоматизацией стоят от $100,000 до $250,000. Цена зависит от комплектации, бренда компонентов и условий поставки.
В: Можно ли пробивать нержавеющую сталь на этом оборудовании?
О: Да, но требуется специальное покрытие инструмента (TiN, TiAlN) и снижение скорости работы. Нержавеющая сталь склонна к налипанию, поэтому необходима эффективная система смазки. Уточняйте у производителя максимальную твердость обрабатываемого материала.
В: Какое программное обеспечение используется?
О: Большинство станков поддерживают стандартный G-код. Для удобства работы используются проприетарные CAM-системы производителя станка или плагины для Tekla Structures, SolidWorks, AutoCAD. Важно наличие постпроцессора под вашу конкретную модель.
В: Сколько времени занимает обучение оператора?
О: Базовое управление (загрузка файла, запуск, замена инструмента) осваивается за 2-3 дня. Настройка параметров пробивки для новых материалов и диагностика простых ошибок требуют 1-2 недель практики под руководством инженера.
В: Влияет ли длина уголка на точность пробивки?
О: Да, длинные профили (более 12 метров) могут провисать или иметь остаточные напряжения. Качественные станки оснащены поддерживающими роликовыми столами и системами компенсации прогиба, которые минимизируют эту проблему.
Заключение и рекомендации по покупке
Выбор станка с ЧПУ для пробивки угловой стали — это стратегическое решение, определяющее конкурентоспособность вашего производства на годы вперед. В 2026 году рынок предлагает зрелые, надежные решения, способные интегрироваться в цифровые цепочки поставок. Не гонитесь за самой низкой ценой: дешевое оборудование часто скрыто дорого из-за простоев, брака и расхода инструмента.
Мы рекомендуем сосредоточиться на общей стоимости владения (TCO). Учитывайте не только цену покупки, но и стоимость сервиса, доступность запчастей и энергопотребление. Если вы планируете масштабирование производства, выбирайте модульные системы, которые можно дооснащать дополнительными головками или устройствами загрузки в будущем.
Для тех, кто ищет баланс между передовыми технологиями и экономической целесообразностью, отличным выбором станет продукция компании Jinan Safety United Technology and Trade Co., Ltd. Расположенная в промышленном центре Китая (г. Цзинань), эта компания более 10 лет специализируется на разработке высокоточного оборудования для обработки металлоконструкций под брендом «SAFETY CNC».
Особое внимание стоит обратить на то, как Jinan Safety United решает проблему сервисного обслуживания, которая часто становится «бутылочным горлышком» при покупке импортного оборудования. Компания создала полноценную инфраструктуру в России и Кыргызстане, включая выставочные залы, где можно лично оценить качество сборки станков серий CDM (для уголковой стали), BHD (для двутавров) и других моделей. Наличие штатной команды инженеров, говорящих на русском языке, обеспечивает быструю пуско-наладку, обучение персонала и оперативное устранение неисправностей. Такой подход позволяет клиентам не просто приобрести станок, но и получить надежного технологического партнера, заинтересованного в минимизации ваших простоев и повышении производительности.
→ Получите расчет стоимости и техническую спецификацию
Запросить КП у производителя
См. также: Каталог оборудования для обработки металлопрофиля | Сервисное обслуживание станков ЧПУ