+86-13806413610
svetlanaxu@mail.ru








Сверлильный станок для обработки отверстий в коллекторе с ЧПУ: цена от производителя 2026
2026-08-12
- Сверлильный станок для обработки отверстий в коллекторе с ЧПУ: цена от производителя 2026
- Что такое сверлильный станок для обработки отверстий в коллекторе с ЧПУ и его роль в производстве
- Где применяется сверлильный станок для обработки отверстий в коллекторе с ЧПУ
- Основные технические характеристики и параметры выбора
- Как выбрать сверлильный станок для обработки отверстий в коллекторе с ЧПУ: пошаговое руководство
- Выбор надежного производителя: опыт Jinan Safety United
- Диапазон цен и факторы стоимости в 2026 году
- Логистика, монтаж и ввод в эксплуатацию
- Инженерный опыт: типичные ошибки и ограничения
- Сравнение: Специализированный станок vs Универсальный обрабатывающий центр
- FAQ: Часто задаваемые вопросы
- Рекомендации по покупке и заключению контракта
- Заключение
Сверлильный станок для обработки отверстий в коллекторе с ЧПУ: цена от производителя 2026
Сверлильный станок для обработки отверстий в коллекторе с ЧПУ представляет собой высокоточное промышленное оборудование, предназначенное для автоматизированного сверления, зенкерования и нарезания резьбы в выпускных и впускных коллекторах двигателей внутреннего сгорания. В условиях ужесточения экологических норм 2026 года и перехода на гибридные силовые установки, требования к герметичности и геометрии каналов коллекторов достигли критического уровня. Традиционные методы механической обработки уступают место многоосевым обрабатывающим центрам, способным обеспечивать допуски позиционирования в пределах ±0.01 мм.
Данное оборудование решает ключевую задачу массового производства: исключение человеческого фактора при формировании сложной пространственной геометрии отверстий под шпильки крепления и каналы подачи выхлопных газов. Использование станков с числовым программным управлением (ЧПУ) позволяет не только сократить цикл обработки одной детали на 40-60%, но и гарантировать стабильность качества партии от первой до тысячной единицы. Для производственных линий, ориентированных на экспорт или поставку крупным автоконцернам, наличие сертифицированного оборудования с поддержкой современных протоколов связи (OPC UA, MQTT) является обязательным условием интеграции в Industry 4.0.
Актуальность покупки сверлильного станка для обработки отверстий в коллекторе с ЧПУ в 2026 году обусловлена также дефицитом квалифицированных операторов-станочников. Автоматизация перекладывает нагрузку с человека на алгоритмы управления, позволяя одному специалисту контролировать работу ячейки из 2-3 станков. Ниже мы подробно разберем технические аспекты, ценообразование и критерии выбора оборудования, которое станет надежным активом вашего машиностроительного предприятия.
Что такое сверлильный станок для обработки отверстий в коллекторе с ЧПУ и его роль в производстве
Выпускные коллекторы — одни из самых сложных деталей в двигателестроении с точки зрения механической обработки. Они характеризуются тонкостенной структурой, часто изготавливаются из жаропрочных чугунов или нержавеющих сталей, и имеют сложную (асимметричную) форму. Отверстия в фланцах коллекторов должны идеально совпадать с отверстиями в головке блока цилиндров (ГБЦ). Любое отклонение приводит к утечке выхлопных газов, перегреву прокладки и, как следствие, к браку всего узла.
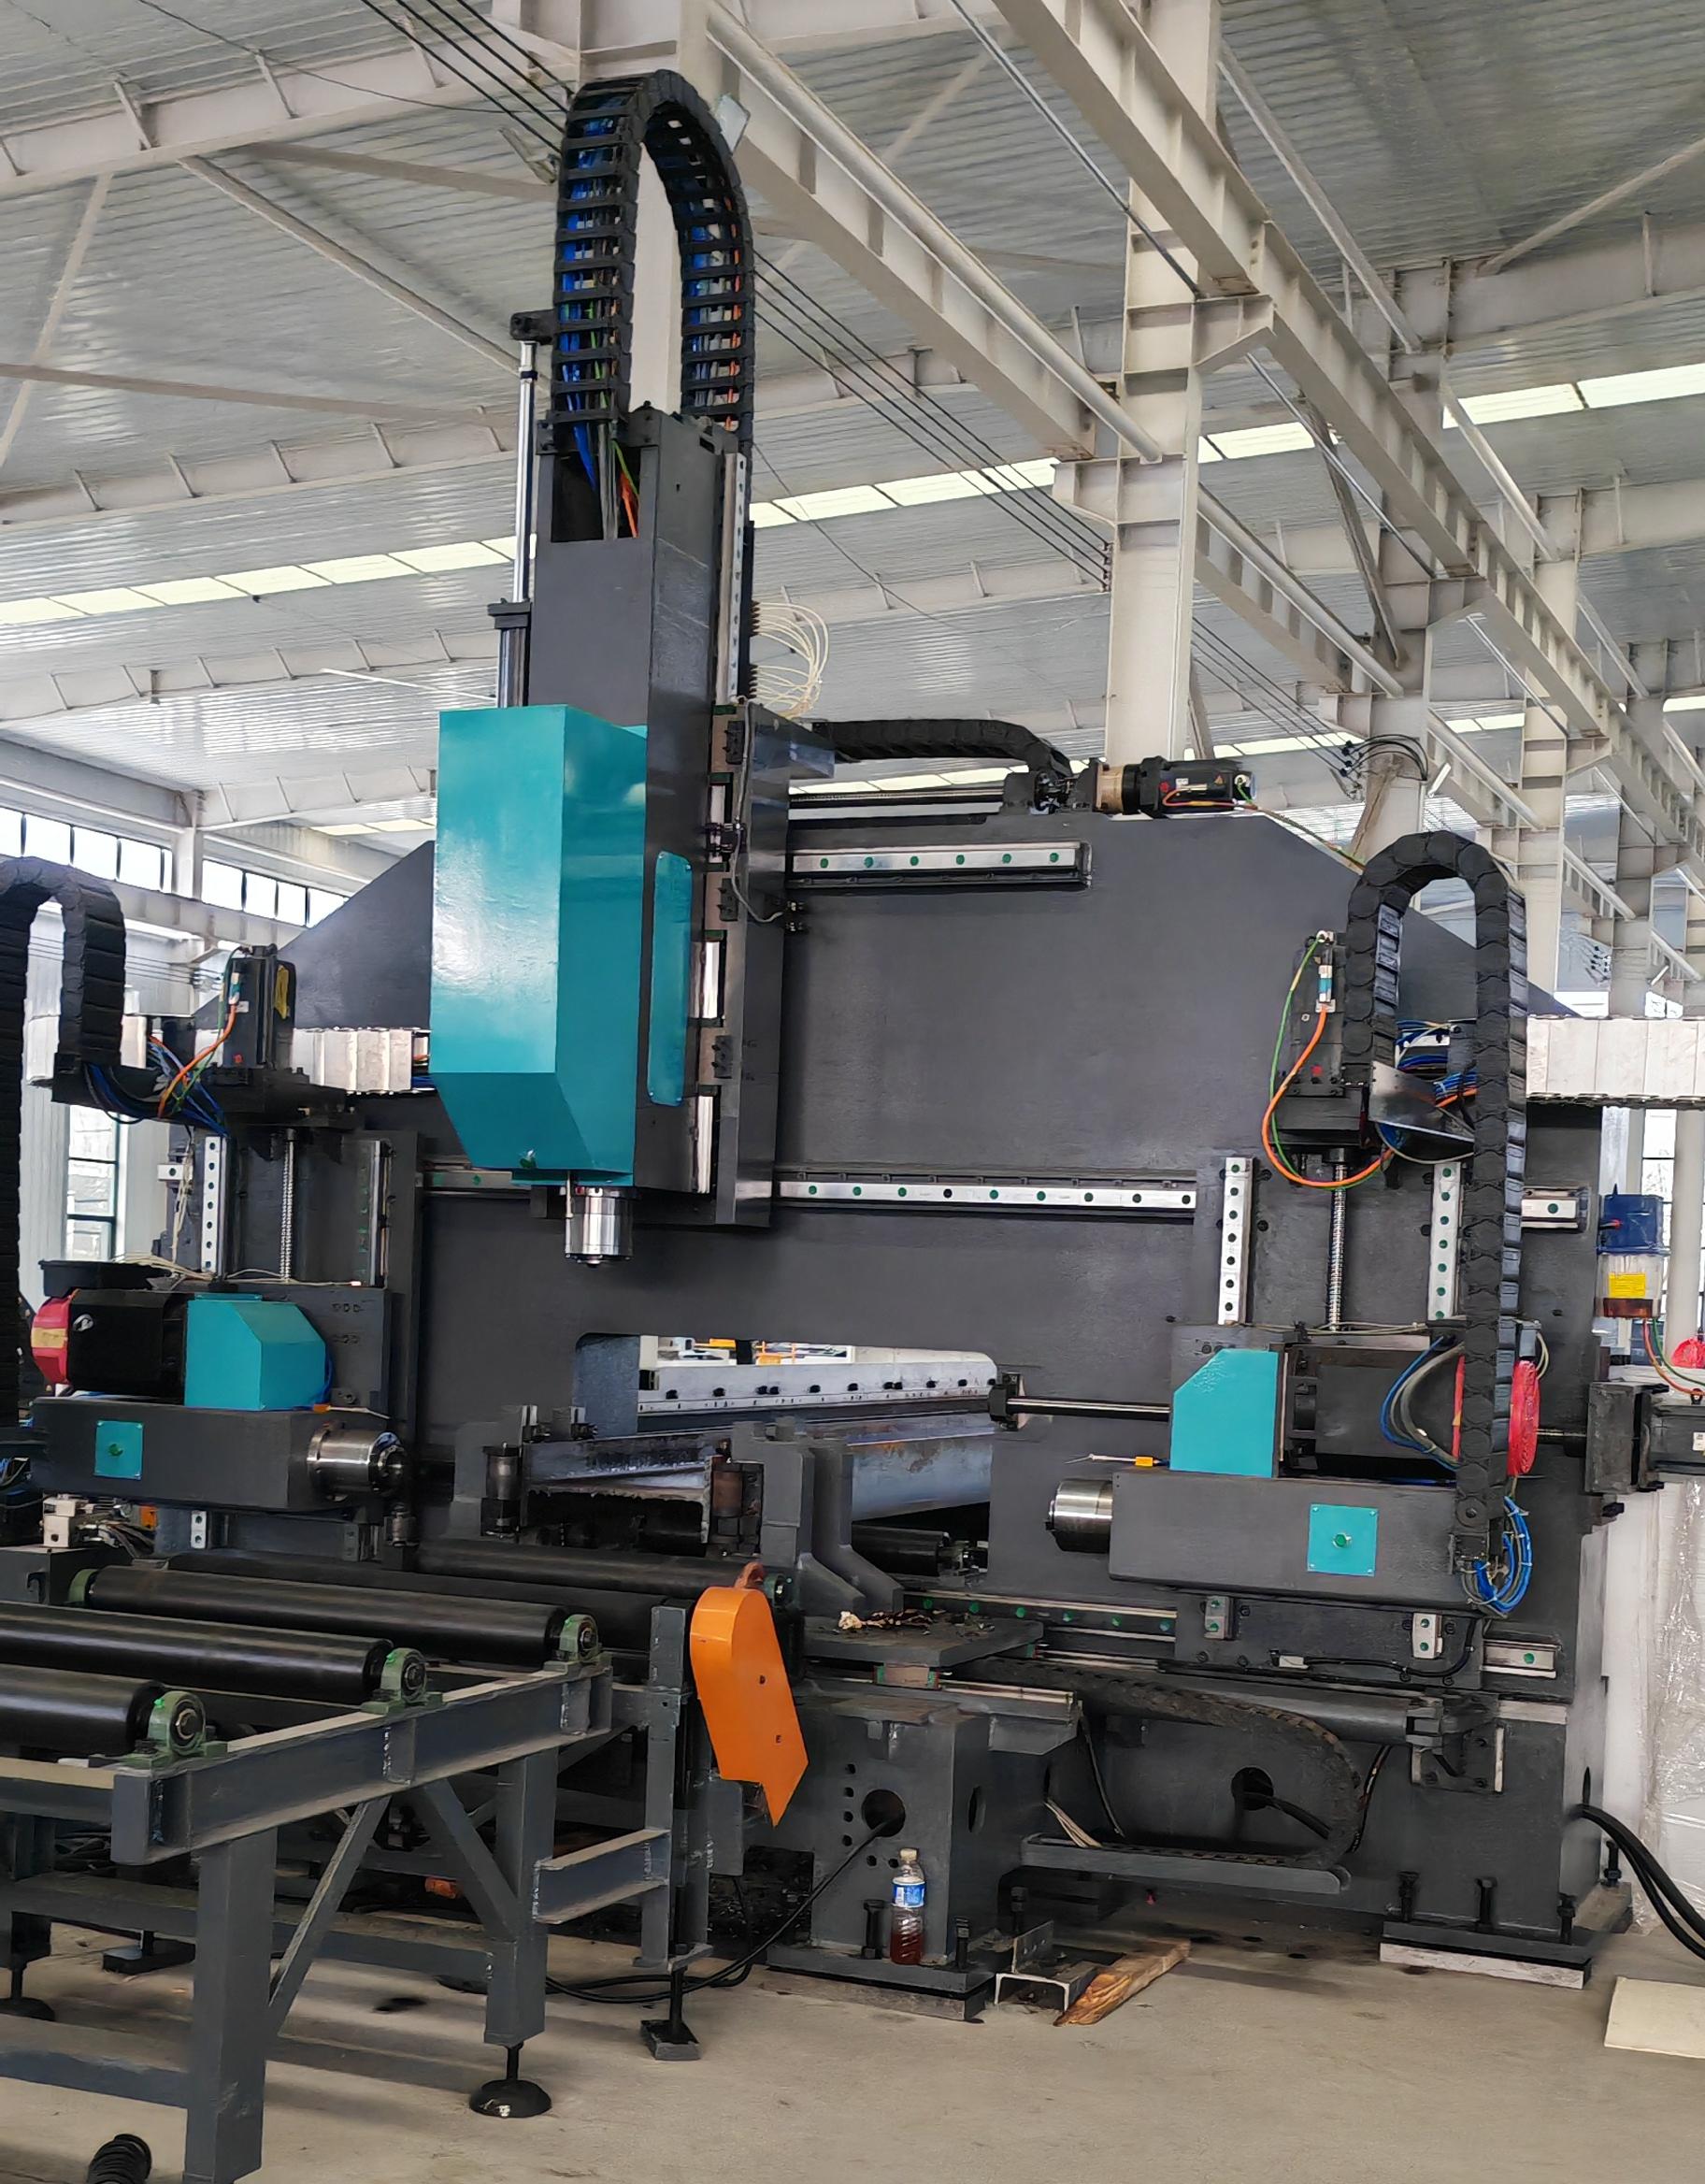
Сверлильный станок для обработки отверстий в коллекторе с ЧПУ — это не просто дрель с компьютерным управлением. Это специализированный обрабатывающий центр, который может включать в себя:
- Многошпиндельные головки для одновременного сверления нескольких отверстий.
- Системы автоматической смены инструмента (АСИ) с магазином на 20-60 позиций.
- Пневматические или гидравлические приспособления для фиксации нестандартных заготовок.
- Системы контроля усилия резания для предотвращения поломки сверл внутри глухих отверстий.
В отличие от универсальных вертикально-сверлильных станков, специализированные модели для коллекторов часто имеют горизонтальную компоновку или наклонную станину. Это обусловлено необходимостью удаления стружки из глубоких каналов. Стружка, оставшаяся в коллекторе, может попасть в двигатель после сборки, что приведет к катастрофическим последствиям. Поэтому конструкция станка изначально проектируется с учетом эффективной промывки зоны резания СОЖ (смазочно-охлаждающей жидкостью) под высоким давлением.
Ключевые технологические особенности 2026 года
В 2026 году стандарты производства сместились в сторону “умной” обработки. Современные сверлильные станки для обработки отверстий в коллекторе с ЧПУ оснащаются датчиками вибрации и температуры шпинделя в реальном времени. Если инструмент начинает затупляться, система ЧПУ автоматически корректирует подачу или останавливает процесс для замены сверла, не дожидаясь поломки. Это критически важно для работы с жаропрочными сплавами, которые активно используются в турбированных двигателях.
Еще одним важным аспектом является гибкость переналадки. Производители все чаще выпускают малые серии разных моделей двигателей. Станок должен позволять сменять оснастку и загружать новую управляющую программу за время менее 15 минут. Технологии быстрого закрепления (quick-change fixtures) и офлайн-программирование становятся нормой рынка.
Где применяется сверлильный станок для обработки отверстий в коллекторе с ЧПУ
Основная сфера применения данного оборудования сосредоточена в автомобильной и тяжелой промышленности. Однако спектр задач расширяется по мере развития смежных отраслей. Рассмотрим основные сегменты, где требуется высокая точность сверления сложных корпусных деталей.
1. Автомобилестроение и производство двигателей
Это крупнейший потребитель оборудования. Здесь обрабатываются чугунные и стальные коллекторы для легковых автомобилей, грузовиков и спецтехники. Особенность сектора — огромные объемы. Станок должен работать 24/7 с коэффициентом технической готовности (КТГ) не ниже 95%. Точность межосевого расстояния отверстий здесь критична для автоматической сборки роботами.
2. Судостроение и дизельгенераторы
Для крупных судовых двигателей коллекторы имеют массивные фланцы с отверстиями большого диаметра (М16-М30). Здесь важны не столько скорость, сколько мощность шпинделя и жесткость конструкции станка. Сверлильный станок для обработки отверстий в коллекторе с ЧПУ для этого сектора часто имеет увеличенный рабочий стол и повышенный крутящий момент на низких оборотах.
3. Аэрокосмическая отрасль
Производство выхлопных систем для вспомогательных силовых установок (ВСУ) и небольших газотурбинных двигателей. Материалы — титановые и никелевые суперсплавы. Требуется использование специального инструмента и СОЖ на масляной основе. Допуски здесь еще строже, чем в автопроме, а контроль качества включает рентгенографический или ультразвуковой контроль структуры металла вокруг отверстия.
4. Энергетическое машиностроение
Изготовление коллекторов для промышленных компрессоров и насосов. Часто это единичное или мелкосерийное производство, где важна универсальность станка и возможность быстрой перепрограммирования под новые чертежи.
Основные технические характеристики и параметры выбора
При выборе оборудования необходимо опираться на конкретные технические требования вашего производства. Не существует “универсального” станка, который одинаково хорошо подойдет для мини-коллекторов мотоциклов и гигантских фланцев тепловозов. Ниже приведены ключевые параметры, на которые следует обращать внимание в спецификациях 2026 года.
| Параметр | Описание и влияние на процесс | Рекомендуемые значения для 2026 г. |
|---|---|---|
| Количество осей | Определяет сложность обрабатываемой геометрии. 3 оси достаточно для плоских фланцев. 4-5 осей необходимы для пространственных отверстий под углом. | Минимум 4 оси (X, Y, Z, A или B). |
| Мощность шпинделя | Влияет на возможность сверления твердых материалов и больших диаметров без потери оборотов. | 5.5 – 11 кВт для средних задач; до 22 кВт для тяжелых чугунов. |
| Скорость вращения шпинделя | Критична для использования твердосплавных сверл малого диаметра. | 8000 – 12000 об/мин (с ременным приводом или прямым приводом HSK). |
| Точность позиционирования | Определяет качество совпадения отверстий при сборке. | ±0.01 мм или лучше. |
| Рабочий стол | Размер зоны обработки и количество устанавливаемых приспособлений. | Зависит от габаритов детали. Важно наличие Т-образных пазов или резьбовых отверстий. |
| Система ЧПУ | Интерфейс, надежность, возможность интеграции. | Fanuc, Siemens Sinumerik, Mitsubishi или современные китайские аналоги (Huazhong) с открытым кодом. |
| Магазин инструмента | Количество инструментов, доступных без остановки станка. | От 16 до 40 позиций. |
Важность жесткости конструкции
При обработке коллекторов часто возникает прерывистое резание, особенно если отверстия выходят на криволинейную поверхность или имеют вход под углом. Станок с недостаточной жесткостью будет вибрировать, что приведет к быстрому износу подшипников шпинделя и ухудшению качества поверхности отверстия (риски, огранка). В 2026 году производители используют литые станины из полимербетона или высокопрочного чугуна с внутренними ребрами жесткости для гашения вибраций.
Система подачи СОЖ
Для глубокого сверления (глубина более 3-х диаметров сверла) необходима подача СОЖ через шпиндель (CTS — подача СОЖ через шпиндель). Давление должно составлять не менее 20-30 бар. Это обеспечивает вымывание стружки из зоны резания и охлаждение инструмента изнутри, что продлевает его срок службы в 2-3 раза.
Как выбрать сверлильный станок для обработки отверстий в коллекторе с ЧПУ: пошаговое руководство
Процесс закупки промышленного оборудования — это инвестиционное решение с горизонтом окупаемости 3-5 лет. Ошибка в выборе ведет к простаиванию линии и убыткам. Следуйте этому алгоритму для минимизации рисков.
- Аудит производственной программы. Четко определите номенклатуру деталей. Какие материалы? Какие максимальные габариты? Какая требуемая годовая производительность (штук в смену)? Не покупайте станок “с запасом” по всем параметрам — это переплата за неиспользуемые функции.
- Анализ оснастки. Часто стоимость специальных приспособлений (fixtures) составляет 20-30% от стоимости станка. Уточните у производителя, входит ли разработка оснастки в контракт, или вам придется заказывать её отдельно. Для коллекторов сложной формы часто требуются пневматические зажимы с индивидуальной конфигурацией.
- Проверка системы ЧПУ. Если ваш персонал привык к Fanuc, не стоит брать станок с экзотической системой управления без веских причин. Переобучение операторов стоит денег и времени. Убедитесь, что постпроцессоры для вашего CAM-софта (SolidWorks, Mastercam, Siemens NX) доступны и настроены.
- Сервисная поддержка. Узнайте наличие склада запчастей в вашем регионе. Срок поставки шпинделя или серводвигателя не должен превышать 2-3 недель. В 2026 году логистические цепочки стабилизировались, но риск задержек сохраняется. Наличие местного сервисного инженера — огромный плюс.
- Тестовая обработка. Никогда не покупайте станок без тестовой обработки вашей реальной детали (или максимально близкого аналога). Запросите видео процесса или, что лучше, присутствуйте лично. Оцените уровень шума, удобство загрузки детали и скорость смены инструмента.
Выбор надежного производителя: опыт Jinan Safety United
Рынок станкостроения в 2026 году предлагает множество вариантов, однако ключевым фактором успеха становится не только цена, но и надежность поставщика. Ярким примером компании, успешно сочетающей высокие технологии и клиентоориентированный подход, является Jinan Safety United Technology and Trade Co., Ltd.
Расположенная в городе Цзинань — одном из ключевых промышленных центров Китая, эта технологическая компания специализируется на разработке и производстве высокоточного оборудования для обработки металлов. Бренд «SAFETY CNC», под которым выпускается продукция компании, давно зарекомендовал себя на международном рынке благодаря строгому контролю качества на всех этапах: от входного контроля комплектующих до финальных испытаний под нагрузкой.
Хотя исторически компания известна своими решениями для тяжелого машиностроения (портальные сверлильные станки, линии для обработки балок и труб), накопленный инженерный опыт в области прецизионного сверления и систем ЧПУ позволяет им адаптировать технологии для задач высокой точности, таких как обработка коллекторов. Производственная база Jinan Safety United оснащена современными сборочными линиями, что гарантирует стабильность геометрической точности оборудования.
Особое внимание компания уделяет сервисной поддержке на экспортных рынках. Для клиентов из России и стран СНГ это означает не просто покупку «железа», а получение комплексного решения:
- Локальная поддержка: Наличие официальных выставочных залов в России и Кыргызстане позволяет оценить качество оборудования «вживую» до покупки.
- Штатный сервис: Действующая команда инженеров по пуско-наладке и обучению персонала работает непосредственно в регионе, что критически важно для минимизации простоев.
- Документация и адаптация: Полный пакет технической документации предоставляется на русском языке, а системы ЧПУ адаптированы под требования местных специалистов.
Принцип взаимной ценности, которого придерживается Jinan Safety United, заключается в обеспечении устойчивого повышения производительности клиента. Покупая оборудование у проверенного производителя с прямой заводской гарантией, вы избегаете посреднических наценок и получаете доступ к запатентованным конструктивным решениям, снижающим вероятность эксплуатационных дефектов.
Диапазон цен и факторы стоимости в 2026 году
Вопрос цены является одним из самых сложных, так как он зависит от множества переменных. Рынок промышленного оборудования в 2026 году характеризуется высокой волатильностью цен на комплектующие (электроника, подшипники, сталь). Тем не менее, можно выделить общие тренды ценообразования на сверлильный станок для обработки отверстий в коллекторе с ЧПУ.
Что влияет на стоимость?
- Страна-производитель и бренд. Европейские и японские станки (Германия, Япония, Италия) традиционно дороже на 30-50% по сравнению с качественными китайскими аналогами. Однако разница в цене часто нивелируется сроком службы и точностью на длинной дистанции. Продукция таких производителей, как Jinan Safety United, занимает позицию «золотой середины», предлагая европейское качество сборки и компонентов по конкурентной цене.
- Комплектация ЧПУ. Лицензия на современную систему управления с функциями 3D-компенсации и адаптивного контроля может стоить несколько тысяч долларов.
- Тип привода шпинделя. Прямые мотор-шпиндели дороже ременных, но обеспечивают лучшую динамику и точность.
- Дополнительные опции. Системы автоматической загрузки (роботы-манипуляторы), конвейеры для удаления стружки, системы измерения инструмента (probe) значительно увеличивают итоговую цену.
Ориентировочные ценовые сегменты (FOB)
Примечание: Цены являются оценочными и могут варьироваться в зависимости от курса валют и условий поставки.
- Бюджетный сегмент (Китай, Турция): $25,000 – $45,000. Базовые 3-4 осевые станки. Подходят для малого бизнеса и несложных задач. Требуют тщательной настройки и обслуживания.
- Средний сегмент (Тайвань, ведущие китайские бренды, Россия): $50,000 – $85,000. Высокое качество сборки, надежные компоненты (линейные направляющие HIWIN/THK, шпиндели PCD/HSD). Оптимальное соотношение цена/качество для серийного производства.
- Премиум сегмент (Япония, Германия, Швейцария): $100,000+. Максимальная точность, надежность, долговечность. Используются на крупнейших автоконцернах с требованиями к нулевому дефекту.
Покупая напрямую у производителя, вы экономите на дилерской наценке (обычно 15-25%). Однако убедитесь, что производитель предоставляет гарантийное обслуживание и техническую документацию на русском языке.
Логистика, монтаж и ввод в эксплуатацию
Покупка станка — это только половина дела. Правильная установка определяет его дальнейшую точность. Сверлильный станок для обработки отверстий в коллекторе с ЧПУ требует подготовленного фундамента. Вибрации от другого оборудования в цеху не должны передаваться на станину.
Этапы интеграции:
- Подготовка площадки. Выравнивание пола, подведение электропитания (стабилизаторы напряжения обязательны для защиты ЧПУ), подвод сжатого воздуха (очищенного от влаги и масла) и СОЖ.
- Такелаж и установка. Использование виброизолирующих подушек. Геодезическая выверка станка по уровню в трех плоскостях.
- Шеф-монтаж и ПНР. Инженеры производителя проводят проверку всех осей, настройку параметров сервоприводов, калибровку инструмента.
- Обучение персонала. Операторы учатся загрузке деталей и управлению панелью. Технологи осваивают программирование и настройку режимов резания.
Не забывайте про сертификацию. Оборудование должно соответствовать стандартам безопасности (в РФ — ГОСТ Р, ЕАС). Производитель обязан предоставить декларацию соответствия.
Инженерный опыт: типичные ошибки и ограничения
Как эксперт с многолетним опытом, я должен указать на некоторые “подводные камни”, которые редко упоминаются в рекламных буклетах.
Проблема теплового расширения. При интенсивной работе шпиндель нагревается. Даже качественный станок может “уплыть” по размерам на 0.02-0.03 мм после 2 часов непрерывной работы. Решение: обязательный прогрев станка перед началом смены (цикл прогрева шпинделя и осей) и использование станков с термокомпенсацией в системе ЧПУ.
Ограничение по длине инструмента. При обработке глубоких коллекторов часто требуются длинные сверла. Они склонны к биению. Необходимо строго соблюдать рекомендации по вылету инструмента из цанги. Чем короче вылет, тем выше точность и жесткость.
Недооценка стоимости расходников. Специализированные твердосплавные сверла с внутренним охлаждением стоят дорого. Экономия на качестве СОЖ приводит к быстрому выходу инструмента из строя. Используйте только рекомендованные марки масел или эмульсий.
Инженерное мнение: “Не гонитесь за максимальной скоростью подачи. Для коллекторов из жаропрочного чугуна лучше снизить скорость на 15%, но увеличить стойкость инструмента на 50%. Это снизит себестоимость отверстия за счет экономии на сверлах и времени на их замену.”
Сравнение: Специализированный станок vs Универсальный обрабатывающий центр
Часто возникает вопрос: зачем покупать специализированный станок, если есть универсальный вертикальный обрабатывающий центр (ВОЦ)?
| Критерий | Специализированный станок для коллекторов | Универсальный ВОЦ (VMC) |
|---|---|---|
| Производительность | Выше на 30-50% за счет одновременного сверления и быстрой смены деталей. | Ниже, так как инструмент меняется последовательно. |
| Гибкость | Низкая. Заточен под конкретный тип деталей. | Высокая. Можно фрезеровать, сверлить, нарезать резьбу любые детали. |
| Стоимость | Выше начальная инвестиция, ниже себестоимость детали в серии. | Ниже начальная цена, выше себестоимость в массовой серии. |
| Точность | Максимальная за счет жесткой конструкции и отсутствия лишних перемещений. | Зависит от износа направляющих и люфтов. |
| Рекомендация | Для серий от 1000 шт./мес. одного типа. | Для мелкосерийного производства и прототипирования. |
Если ваша задача — массовое производство одного-двух типов коллекторов, специализированный сверлильный станок для обработки отверстий в коллекторе с ЧПУ окупится быстрее за счет снижения цикла времени и брака.
FAQ: Часто задаваемые вопросы
Какой срок службы у сверлильного станка для обработки отверстий в коллекторе с ЧПУ?
При правильном обслуживании и соблюдении нагрузок срок службы составляет 10-15 лет. Ключевые узлы, такие как шпиндель и шарико-винтовые пары (ШВП), могут требовать замены или ремонта через 5-7 лет интенсивной эксплуатации.
Можно ли интегрировать станок в автоматическую линию?
Да, большинство современных моделей 2026 года имеют интерфейсы для подключения роботов-загрузчиков и конвейеров. Протоколы обмена данными позволяют станку сообщать о завершении цикла и запросе новой детали.
Требуется ли специальная подготовка операторов?
Оператору достаточно базовых знаний ЧПУ. Основная сложность лежит на технологе, который настраивает программу и режимы резания. Обучение оператора занимает 3-5 дней.
Как часто нужно менять инструмент?
Зависит от материала и режима резания. Обычно стойкость твердосплавного сверла по чугуну составляет 500-1000 отверстий. Система ЧПУ должна вести учет количества отверстий и сигнализировать о необходимости замены.
Влияет ли температура в цеху на точность?
Да. Для высокоточной обработки рекомендуется поддерживать температуру в цеху в диапазоне 20±2°C. Резкие перепады температур вызывают тепловую деформацию станины и заготовки.
Рекомендации по покупке и заключению контракта
Перед подписанием договора убедитесь, что в спецификации четко прописаны:
- Гарантийные обязательства на электронику и механику (стандарт — 12 месяцев).
- Перечень поставляемой документации (электрические схемы, руководства на русском языке).
- Условия шеф-монтажа и обучения (включены ли билеты и проживание инженеров).
- Штрафные санкции за срыв сроков поставки.
Запросите контакты существующих клиентов производителя в вашем регионе. Реальные отзывы владельцев оборудования скажут больше, чем любая презентация.
Заключение
Инвестиция в сверлильный станок для обработки отверстий в коллекторе с ЧПУ в 2026 году — это стратегический шаг к повышению конкурентоспособности вашего производства. Современное оборудование позволяет достичь недостижимой ранее точности и скорости, снижая зависимость от ручного труда и минимизируя брак. Ключ к успеху — правильный выбор конфигурации станка под ваши конкретные задачи, надежный поставщик и грамотная эксплуатация.
Не откладывайте модернизацию. Требования рынка растут, и только те, кто внедряет передовые технологии обработки, смогут удержать маржинальность в долгосрочной перспективе.
Готовы обсудить техническое задание?
Наши инженеры помогут подобрать оптимальную модель станка, рассчитают срок окупаемости и подготовят коммерческое предложение с учетом ваших объемов производства.
Получить консультацию и расчет стоимости
Вернуться на главную страницу | Каталог промышленного оборудования