+86-13806413610
svetlanaxu@mail.ru


Сварочный робот по рельсу: цена от производителя 2026
2026-10-24
- Сварочный робот по рельсу: цена от производителя и технические решения 2026 года
- Что такое сварочный робот по рельсу и его конструктивные особенности
- Где применяется сварочный робот по рельсу: отраслевые сценарии
- Технические характеристики и параметры выбора
- Как выбрать поставщика: анализ рынка 2026 года
- Диапазон цен и факторы формирования стоимости
- Сравнение моделей и технологические нюансы
- Типичные ошибки при выборе и эксплуатации
- Логистика и экспорт: работа с производителем
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по закупке
Сварочный робот по рельсу: цена от производителя и технические решения 2026 года
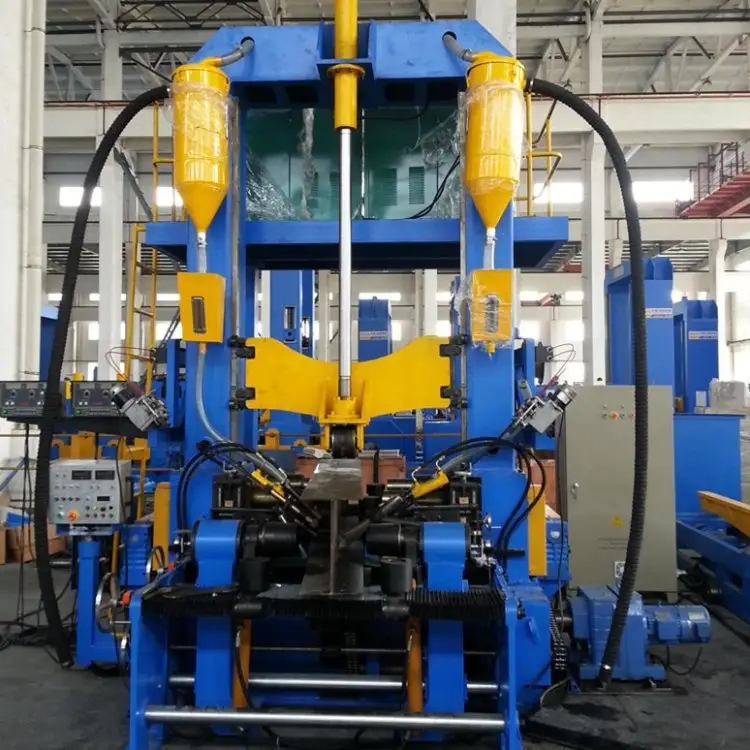
Сварочный робот по рельсу представляет собой высокоманевренную автоматизированную систему, предназначенную для выполнения протяженных сварочных швов на крупногабаритных металлоконструкциях. В условиях промышленного производства 2026 года данное оборудование стало стандартом для обеспечения стабильного качества соединений в мостостроении, изготовлении сосудов высокого давления и сборке строительных балок. Ключевое преимущество технологии заключается в способности манипулятора перемещаться вдоль жесткой направляющей (рельса), что позволяет обрабатывать детали длиной до 15–20 метров без необходимости многократной переустановки заготовки. Для инженеров и закупщиков критически важно понимать, что стоимость такого комплекса формируется не только из цены манипулятора, но и из точности рельсовой тележки, системы слежения за стыком и программного обеспечения ЧПУ.
Компания Jinan Safety United Technology and Trade Co., Ltd., действующая под брендом SAFETY CNC, предлагает интегрированные решения, такие как система SWL-CNC-15000 с рельсовым модулем BR-2010A Pro. Эти комплексы разработаны с учетом требований российского рынка и стандартов ГОСТ, обеспечивая высокую скорость сварки при минимальном участии оператора. Выбор правильного поставщика в 2026 году требует анализа не только первоначальной цены, но и доступности сервисной поддержки, наличия запчастей и адаптации ПО под конкретные производственные задачи.
Что такое сварочный робот по рельсу и его конструктивные особенности
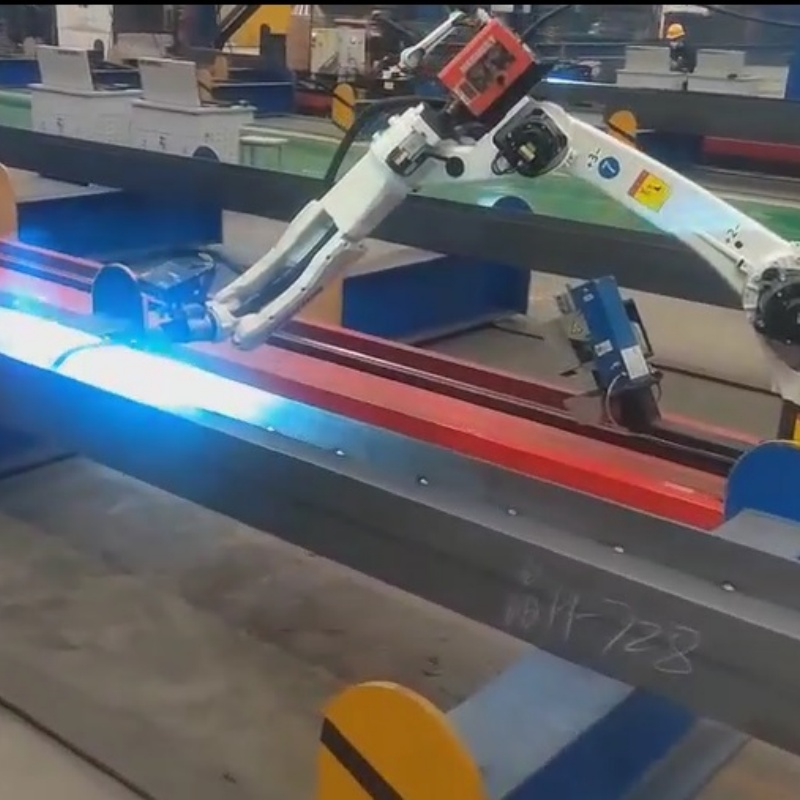
Рельсовый сварочный робот — это специализированный промышленный комплекс, состоящий из шестиосевого манипулятора, установленного на моторизованную тележку, которая движется по прецизионным направляющим. В отличие от стационарных роботов, ограниченных зоной досягаемости «руки», рельсовая система расширяет рабочую область линейно. Это делает сварочный робот по рельсу незаменимым для работы с длинномерными изделиями: двутавровыми балками, трубопроводами большого диаметра, корпусами судов и элементами мостовых ферм.
Основу конструкции составляет жесткая рама, обеспечивающая геометрическую стабильность при движении. Тележка оснащена сервоприводами, которые синхронизируются с контроллером робота. Это позволяет координировать перемещение базы и движение манипулятора в едином пространстве задач. Система BR-2010A Pro от SAFETY CNC, например, использует высокоточные редукторы и энкодеры, что гарантирует повторяемость позиционирования в пределах ±0.05 мм на каждые 10 метров пути. Такая точность критична для многослойной сварки толстых металлов, где смещение даже на миллиметр может привести к дефектам провара или подреза.
Важным элементом является система подачи проволоки и защитного газа, которая часто интегрируется в кабель-канал тележки, предотвращая перехлесты и излом шлангов при длительных перемещениях. Программное обеспечение ЧПУ позволяет задавать траекторию движения как самого робота, так и всей оси, создавая сложные пространственные швы без остановки процесса.
Где применяется сварочный робот по рельсу: отраслевые сценарии
Внедрение автоматизации диктуется необходимостью снижения себестоимости продукции и устранения человеческого фактора. Рассмотрим ключевые отрасли, где использование рельсовых систем экономически обосновано.
Мостостроение и тяжелые металлоконструкции
При изготовлении пролетных строений мостов требуется сварка листов толщиной от 20 до 100 мм. Ручная сварка таких объемов трудоемка и подвержена риску возникновения внутренних напряжений. Сварочный робот по рельсу способен выполнять непрерывную сварку стыков длиной до 12 метров за один проход. Использование технологии SAW (сварка под флюсом) или MAG в среде защитных газов позволяет достигать производительности до 15–20 кг наплавленного металла в час. Для компании Jinan Safety United этот сегмент является приоритетным: их оборудование успешно работает на предприятиях, выпускающих балки для высотного строительства и инфраструктурных объектов в России и СНГ.
Производство сосудов высокого давления и котлов
В данной отрасли критично качество корневого шва и отсутствие пористости. Роботизированные комплексы обеспечивают стабильную скорость подачи проволоки и напряжение, что невозможно гарантировать при ручной работе уставшего сварщика. Системы лазерного слежения за стыком, которыми опционально комплектуются модели SAFETY CNC, автоматически корректируют траекторию горелки при термических деформациях металла. Это снижает процент брака до менее 0.5%, что существенно экономит материалы и время на исправление дефектов.
Судостроение и изготовление труб большого диаметра
Сварка продольных швов на трубах диаметром более 1000 мм требует идеальной синхронизации вращения трубы (или движения портала) и подачи присадочного материала. Рельсовая ось позволяет роботу двигаться параллельно оси трубы, формируя равномерный шов по всей длине изделия. В 2026 году трендом стало использование гибридных лазеров в связке с дуговой сваркой на таких установках, что увеличивает глубину провара при сохранении высокой скорости.
Технические характеристики и параметры выбора
При подборе оборудования необходимо обращать внимание на совокупность технических параметров, определяющих производительность комплекса. Ниже приведены базовые характеристики, типичные для современных решений уровня SAFETY CNC.
| Параметр | Значение / Описание |
|---|---|
| Грузоподъемность манипулятора | От 10 до 20 кг (с учетом горелки и кабеля) |
| Длина рельсового пути | Стандарт: 6–15 м; Возможно удлинение до 30 м |
| Точность позиционирования оси | ±0.1 мм на всю длину пути |
| Скорость перемещения тележки | До 1.5 м/с (рабочая скорость сварки зависит от технологии) |
| Количество осей манипулятора | 6 осей + 1 внешняя ось (рельс) |
| Совместимость с источниками тока | Fronius, Kemppi, Lincoln, Miller, ESAB и др. |
| Система управления | Промышленный ПК с ЧПУ, сенсорная панель |
| Напряжение питания | 380 В, 50 Гц (трехфазное) |
Инженерный опыт подсказывает, что выбор длины рельса должен превышать максимальную длину свариваемого изделия минимум на 1.5 метра с каждой стороны. Это необходимо для разгона и торможения тележки, а также для безопасного выхода манипулятора за пределы зоны сварки при смене инструмента или очистке сопла.
Как выбрать поставщика: анализ рынка 2026 года
Рынок промышленного оборудования в России и странах ЕАЭС претерпел значительные изменения. Импорт европейских брендов усложнился логистическими и финансовыми барьерами, что сделало китайских производителей, таких как Jinan Safety United, стратегически важными партнерами. Однако подход «купить дешевле» здесь не работает. Ключевыми факторами выбора становятся:
- Локализация сервиса. Наличие собственных инженеров в РФ, способных провести пуско-наладку и обучение персонала на русском языке. Компания SAFETY CNC содержит штат специалистов в России, что исключает месяцы ожидания визита иностранного эксперта.
- Наличие выставочных залов. Возможность увидеть оборудование «вживую», проверить качество сборки ходовой части и электроники до подписания контракта. Офисы в ключевых регионах позволяют оценить реальное состояние техники.
- Адаптация ПО. Интерфейс должен быть понятен российским операторам. Перевод меню, инструкций и технической документации на русский язык — обязательное требование для быстрого ввода станка в эксплуатацию.
- Гарантийная поддержка и склад запчастей. Доступность расходников (сопла, токосъемники, направляющие) и критических узлов (сервомоторы, драйверы) на складе в России сокращает время простоя при авариях.
Диапазон цен и факторы формирования стоимости
Запрос «сварочный робот по рельсу цена» часто приводит к разбросу значений от 3 до 10 миллионов рублей и выше. Такая вариативность обусловлена несколькими факторами, которые покупатель должен четко осознавать:
- Бренд компонентов. Использование премиальных источников сварочного тока (например, европейского производства) увеличивает стоимость комплекса, но повышает стабильность дуги. Бюджетные аналоги могут требовать более частой настройки.
- Длина и тип рельсовой оси. Чем длиннее путь, тем дороже конструкция из-за необходимости усиления жесткости и использования более мощных приводов. Модульные системы позволяют наращивать длину постепенно, распределяя затраты.
- Периферийное оборудование. Наличие системы лазерного сканирования стыка, устройства очистки сопла (TCP Cleaner), системы подачи флюса или механизмов позиционирования заготовки значительно влияет на итоговую цену.
- Логистика и таможенные пошлины. В 2026 году условия поставки DDP (с оплатой пошлин и НДС) становятся стандартом для комфортной работы заказчика. Прямые поставки от производителя, как у Jinan Safety United, позволяют избежать наценок посредников.
Важно учитывать не только CAPEX (капитальные затраты на покупку), но и OPEX (эксплуатационные расходы). Роботизированный комплекс окупается в среднем за 12–18 месяцев за счет экономии на фонде оплаты труда (один оператор заменяет 3–4 сварщиков) и снижения расхода сварочных материалов на 15–20% благодаря оптимальным режимам.
Сравнение моделей и технологические нюансы
В линейке SAFETY CNC представлены различные конфигурации. Модель BR-2010A Pro, интегрированная в систему SWL-CNC-15000, ориентирована на тяжелые условия эксплуатации. Она отличается усиленной рамой тележки и защитой класса IP54 для электронных компонентов, что критично для цехов с высоким уровнем запыленности и сварочного аэрозоля.
Для сравнения, более легкие модели могут иметь открытую конструкцию направляющих, что требует тщательной ежедневной уборки. Инженеры Jinan Safety United применяют закрытые кожухи для зубчатых реек и шарико-винтовых передач, что продлевает срок службы механики в 2–3 раза. Это пример того, как конструктивные решения влияют на долгосрочную надежность.
Также стоит отметить программную интеграцию. Современные контроллеры позволяют импортировать CAD-модели деталей напрямую, автоматически генерируя траекторию движения. Это сокращает время программирования с нескольких часов до минут, особенно при серийном производстве одинаковых конструкций.
Типичные ошибки при выборе и эксплуатации
Практика показывает, что многие предприятия сталкиваются с проблемами не из-за качества оборудования, а из-за ошибок в подготовке производства:
- Игнорирование подготовки кромок. Робот не может компенсировать большие зазоры или непостоянство разделки кромок, которые прощает ручной сварщик. Требуется высокая точность предварительной сборки и резки (плазменной или лазерной).
- Недостаточная жесткость основания. Рельс должен быть установлен на идеально ровный и жесткий фундамент. Просадка пола или вибрации от соседнего оборудования могут сбивать калибровку системы.
- Отсутствие обучения персонала. Оператор должен понимать не только как нажать кнопку «Старт», но и как диагностировать простые ошибки, менять контактные наконечники и настраивать параметры сварки под новый материал.
Логистика и экспорт: работа с производителем
Jinan Safety United Technology and Trade Co., Ltd. имеет отлаженные каналы поставок в Россию, Казахстан, Беларусь и другие страны. Благодаря вертикальной интеграции производства, компания контролирует сроки изготовления каждого узла. Перед отгрузкой каждый сварочный робот по рельсу проходит тестовую сварку на собственном полигоне в Цзинане. Заказчик получает видеоотчет и протокол испытаний.
Документальное сопровождение включает полный пакет на русском языке: паспорта, инструкции по эксплуатации, электрические схемы. Это ускоряет процедуру сертификации и ввода в эксплуатацию на российском предприятии. Сервисная команда готова выехать на объект для монтажа шеф-монтажа и проведения тренингов для рабочих смен.
FAQ: Часто задаваемые вопросы
Какова реальная скорость сварки рельсового робота?
Скорость зависит от толщины металла и типа сварки. При использовании порошковой проволоки или сварки под флюсом скорость может достигать 1–1.5 м/мин. Для MIG/MAG сварки средних толщин типичная скорость составляет 0.5–0.8 м/мин. Главное преимущество — неизменность этой скорости в течение всей смены.
Можно ли модернизировать существующий рельсовый путь?
Да, большинство современных систем, включая решения SAFETY CNC, имеют модульную структуру. Можно добавить сегменты рельса, увеличить длину кабеля-канала и обновить ПО контроллера для управления новой осью.
Требуется ли специальная подготовка пола для установки?
Да, поверхность должна быть бетонной, выровненной по уровню (допуск не более 2 мм на 10 метров). В некоторых случаях требуется анкерное крепление направляющих к фундаменту для предотвращения сдвига при динамических нагрузках.
Как обеспечивается безопасность персонала?
Комплексы поставляются с ограждениями, световыми барьерами и аварийными кнопками. Система автоматически останавливается при проникновении человека в опасную зону. Это соответствует строгим требованиям промышленной безопасности.
В чем преимущество покупки у Jinan Safety United перед дилерами?
Покупка напрямую от производителя гарантирует лучшую цену, отсутствие скрытых наценок, прямую техническую поддержку от разработчиков и быстрое получение оригинальных запчастей. Кроме того, вы получаете доступ к обновлениям ПО и инженерным консультациям на этапе проектирования производственной линии.
Заключение и рекомендации по закупке
Инвестиции в автоматизацию сварки в 2026 году — это вопрос конкурентоспособности предприятия. Сварочный робот по рельсу от Jinan Safety United (бренд SAFETY CNC) представляет собой сбалансированное решение, сочетающее высокую производительность, надежность и доступность сервиса в регионе. Оборудование позволяет решать задачи, которые ранее требовали бригад высококвалифицированных сварщиков, снижая зависимость от кадрового дефицита.
Мы рекомендуем начинать процесс внедрения с технического аудита ваших текущих процессов. Наши инженеры помогут рассчитать окупаемость, подобрать оптимальную конфигурацию манипулятора и рельсовой оси, а также разработать программу пуско-наладочных работ. Не откладывайте модернизацию — свяжитесь с нами для получения детального коммерческого предложения и консультации по выбору модели.
Готовы повысить эффективность вашего производства?
Получить расчет стоимости и консультацию инженера