+86-13806413610
svetlanaxu@mail.ru


Сварочный робот в стальных конструкции: цены от производителя 2026
2026-10-25
- Сварочный робот в стальных конструкции: цены от производителя 2026
- Где применяется сварочный робот в стальных конструкции
- Технические характеристики и влияние на стоимость
- Как выбрать поставщика: анализ рынка 2026
- Сравнение моделей и конфигураций SAFETY CNC
- Экономическое обоснование внедрения
- Типичные ошибки при выборе и эксплуатации
- Логистика и сервисная поддержка
- Часто задаваемые вопросы (FAQ)
- Рекомендации по покупке и интеграции
- Заключение
Сварочный робот в стальных конструкции: цены от производителя 2026
Внедрение сварочного робота в стальных конструкции является ключевым фактором повышения рентабельности современного металлообрабатывающего производства. В 2026 году автоматизация сварочных процессов перестала быть опцией для гигантов индустрии и стала необходимостью для средних предприятий, стремящихся снизить зависимость от дефицита квалифицированных сварщиков. Роботизированные комплексы обеспечивают стабильное качество шва, сокращают время цикла на 40–60% и минимизируют расход сварочных материалов. Для производителей мостовых ферм, строительных каркасов и резервуаров точность позиционирования манипулятора критична: она исключает геометрические искажения массивных узлов.
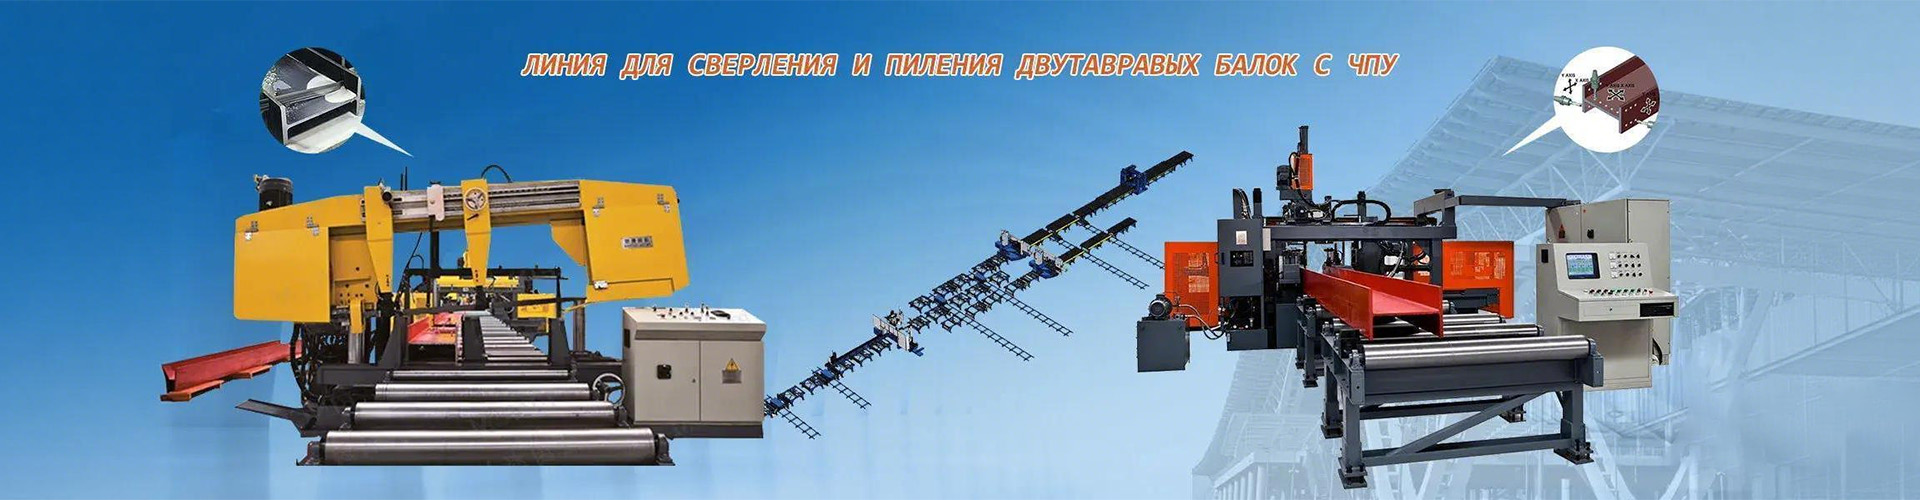
Компания Jinan Safety United Technology and Trade Co., Ltd., известная на рынке под брендом «SAFETY CNC», предлагает интегрированные решения, где сварочный робот в стальных конструкции работает в связке с высокоточными сверлильно-фрезерными центрами. Такой подход позволяет создать замкнутый производственный цикл: от резки и подготовки кромок до финишной сварки. Прямые поставки от производителя из Цзинаня обеспечивают конкурентные цены при сохранении европейского уровня контроля качества, что особенно актуально для компаний в России и странах СНГ, ориентирующихся на долгосрочную окупаемость оборудования.
Где применяется сварочный робот в стальных конструкции
Автоматизация сварки наиболее востребована в отраслях, где объемы повторяющихся операций велики, а требования к прочности соединений регламентированы строгими стандартами (ГОСТ, ISO, AWS). Использование роботизированных ячеек оправдано там, где ручная сварка становится «узким местом» производственного потока.
Мостостроение и тяжелое машиностроение
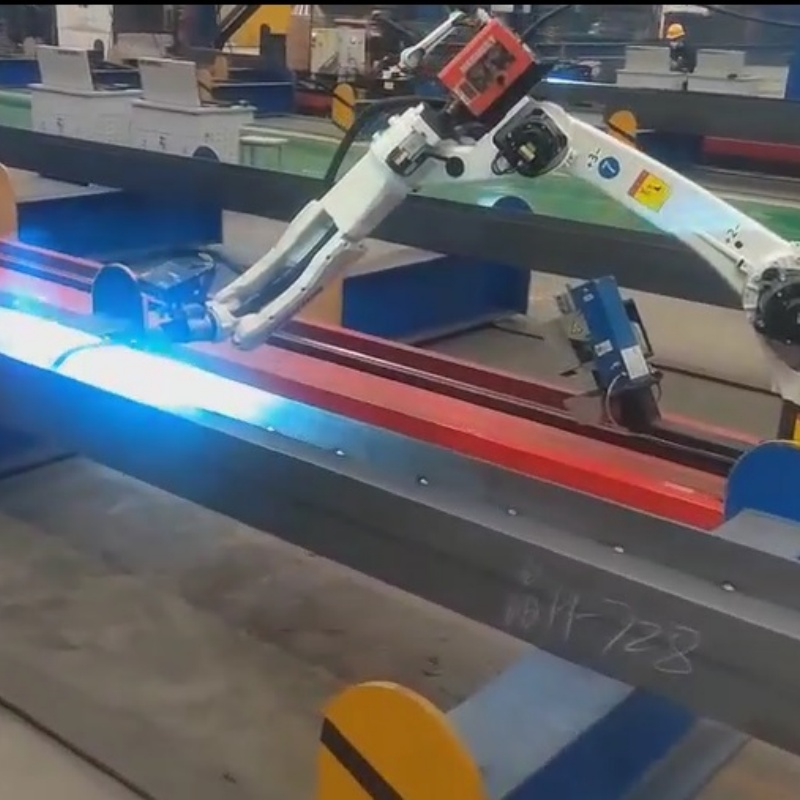
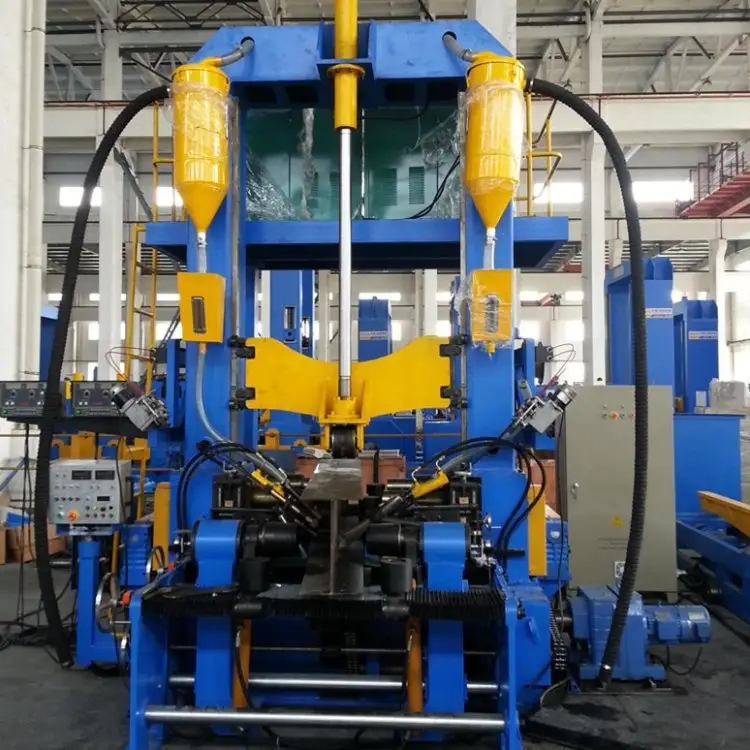
При изготовлении пролетных строений мостов и несущих балок для кранового оборудования требуется сварка толстолистовой стали (до 100 мм и более). Здесь сварочный робот в стальных конструкции выполняет многопроходную сварку стыковых соединений. Например, модель рельсового робота BR-2010A Pro от SAFETY CNC способна перемещаться вдоль балки длиной до 15 метров, обеспечивая непрерывность шва без остановок на перегрев горелки. Это критически важно для сохранения ударной вязкости металла в зонах термического влияния.
Производство строительных металлоконструкций (ЛСТК и ВСТК)
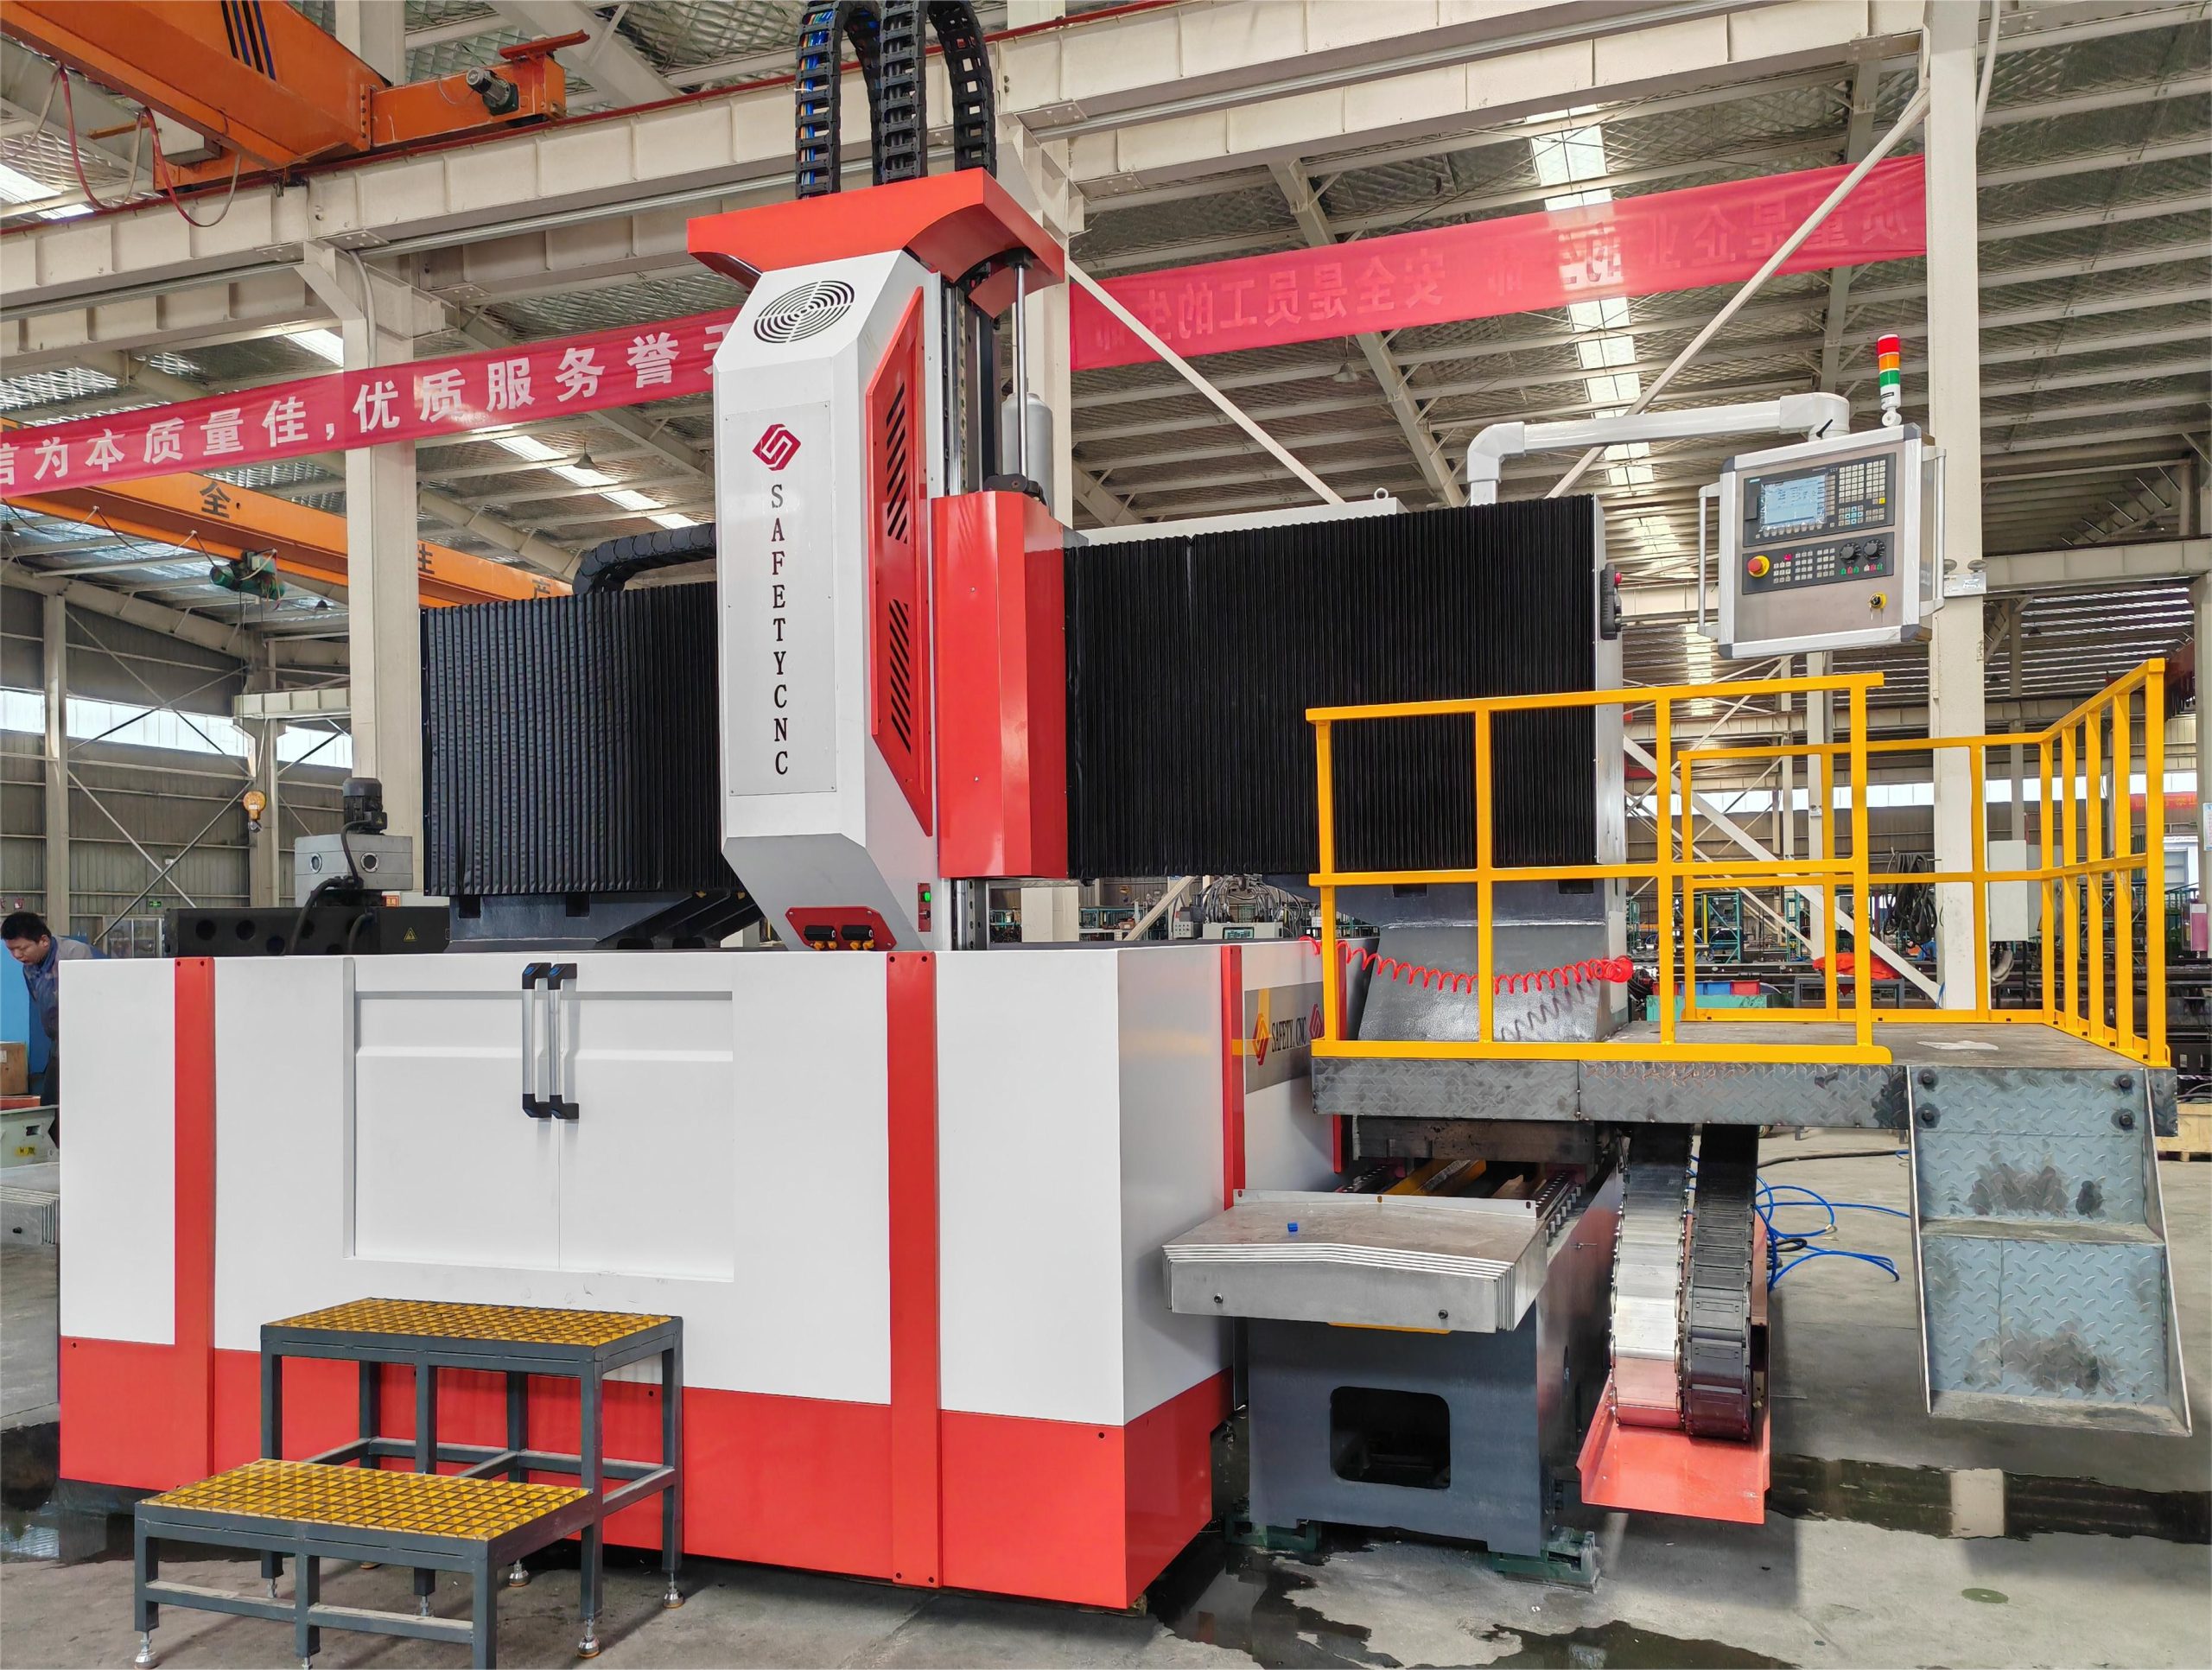
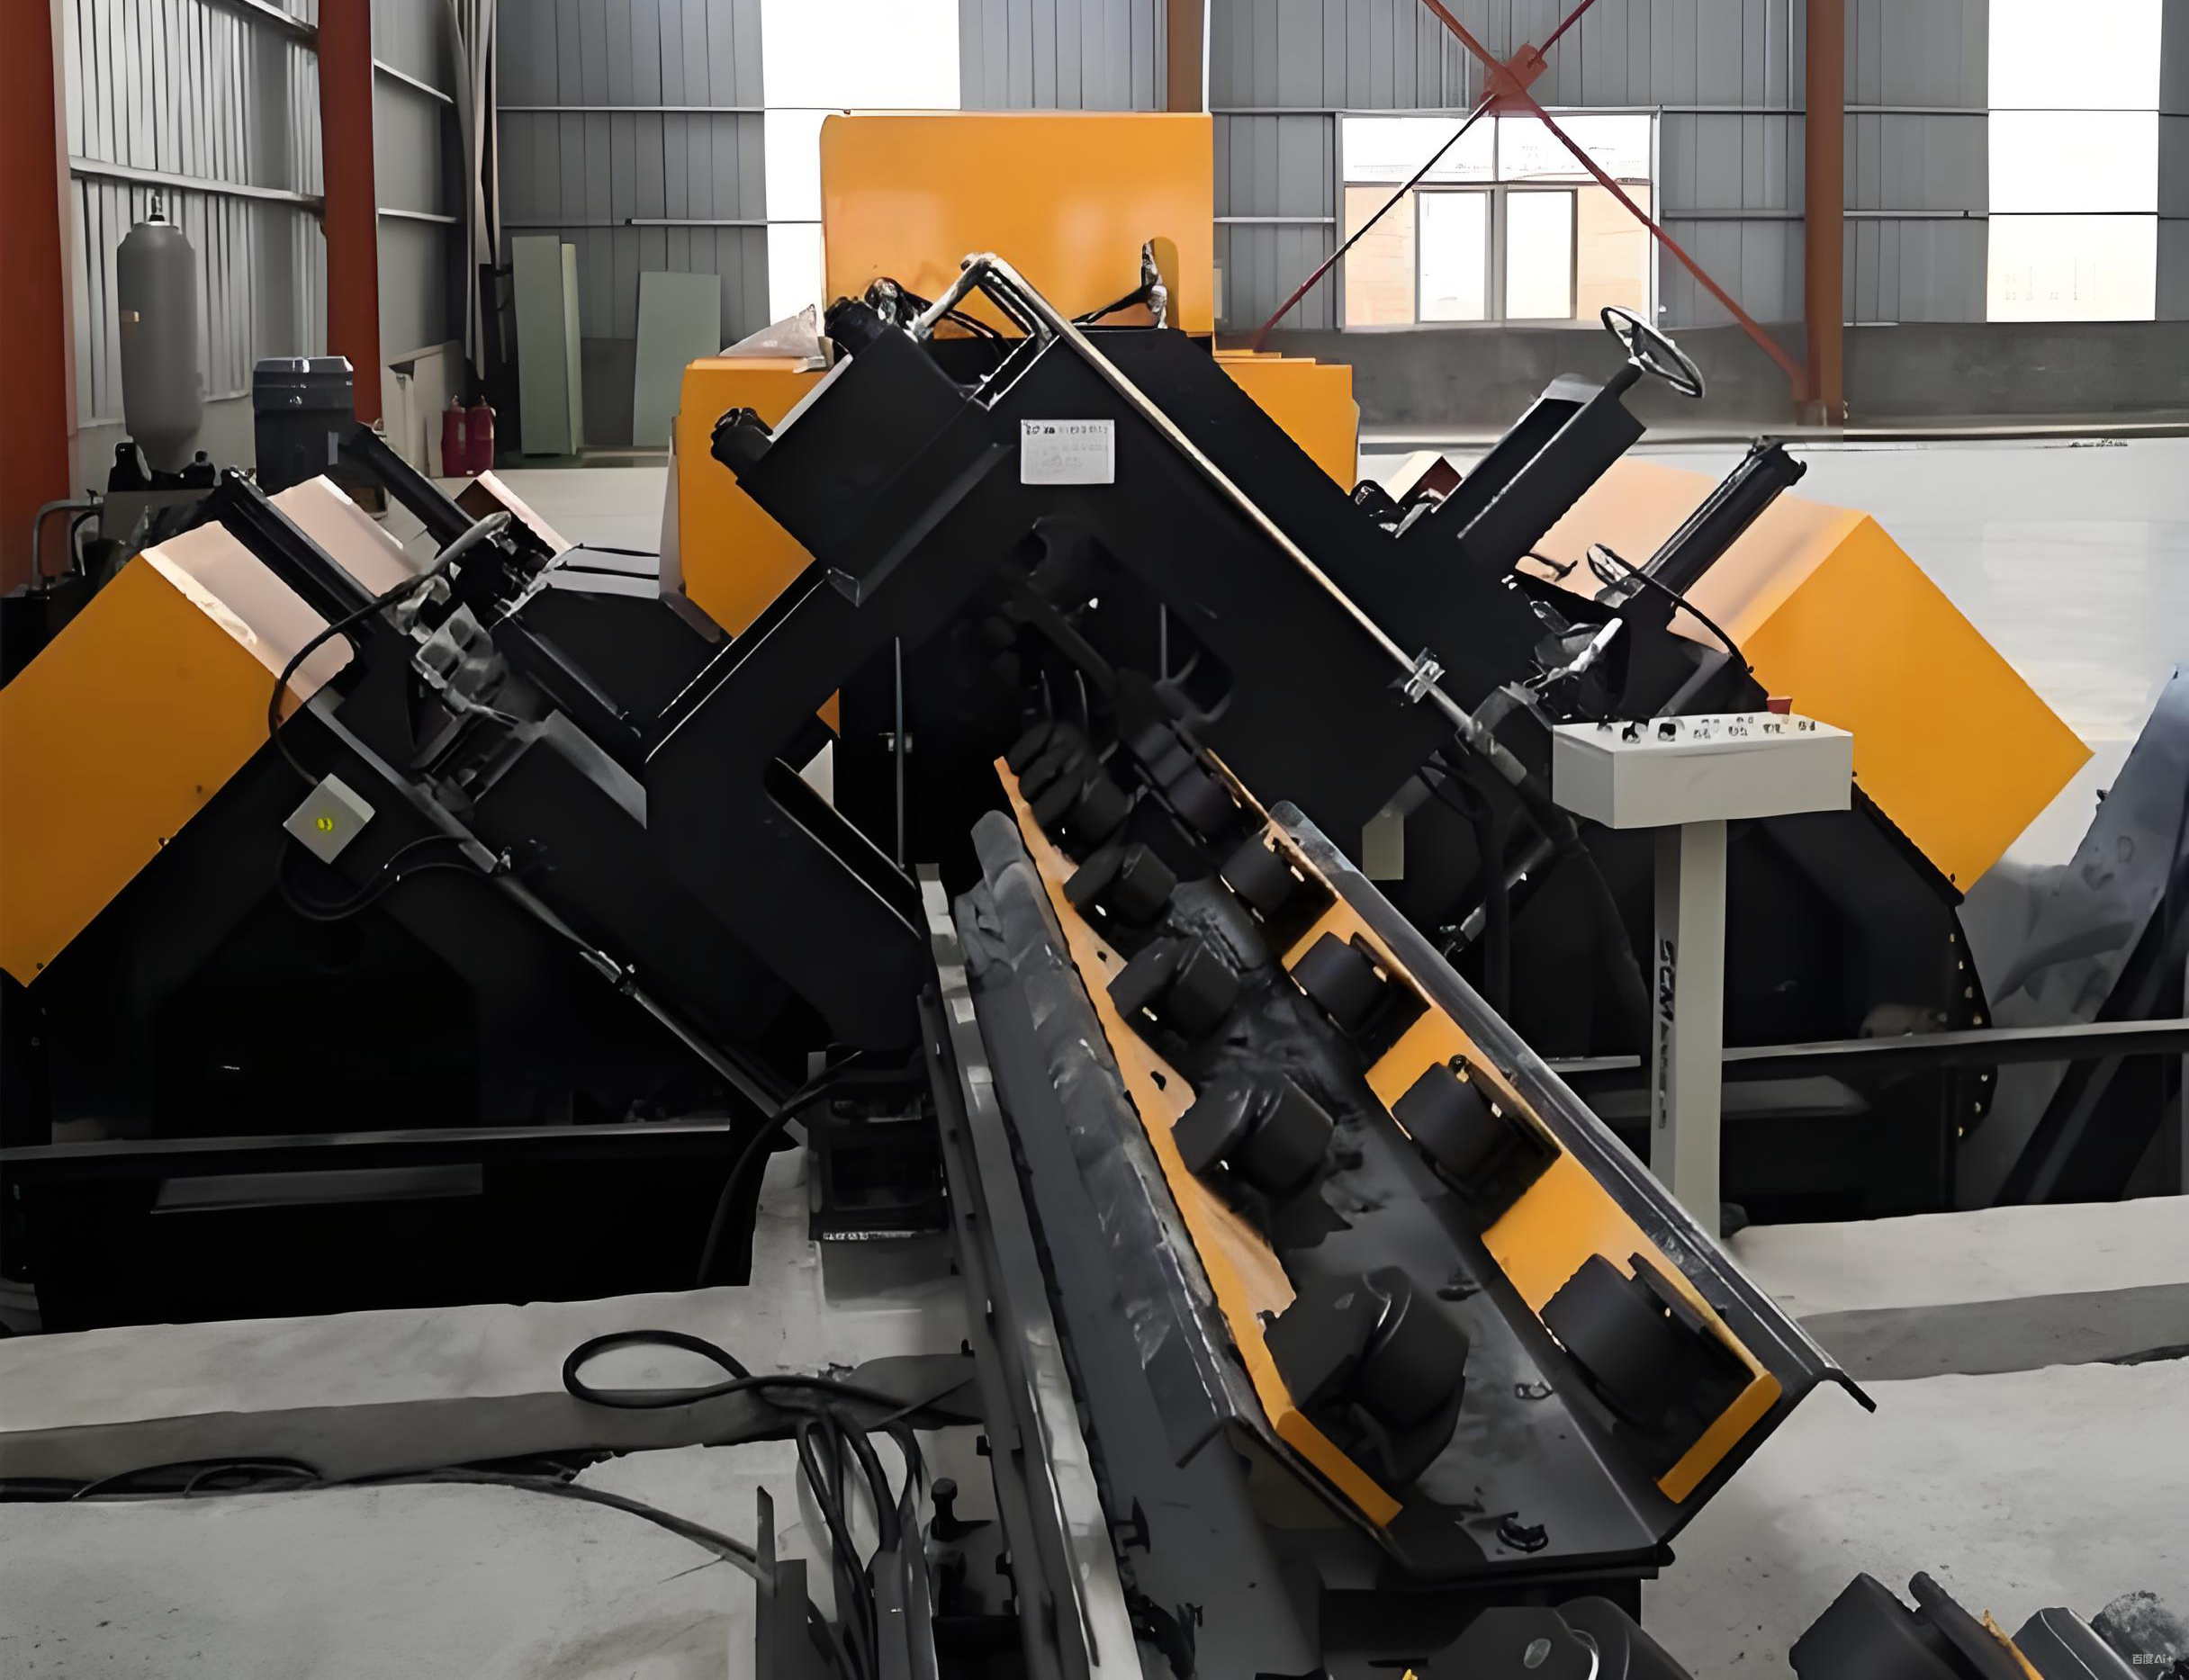
В сегменте быстровозводимых зданий и ангаров основную нагрузку несут колонны и фермы из двутавровых балок и трубчатых профилей. Роботизированные системы автоматически сваривают узлы примыкания раскосов к поясам ферм. Точность воспроизведения траектории позволяет избегать последующей механической зачистки швов, которая при ручном труде занимает до 30% времени операции. Интеграция с трехкоординатными сверлильными станками, такими как BHD1206A, гарантирует, что отверстия под болтовые соединения будут идеально совпадать с геометрий сваренного узла.
Нефтегазовая отрасль и сосуды высокого давления
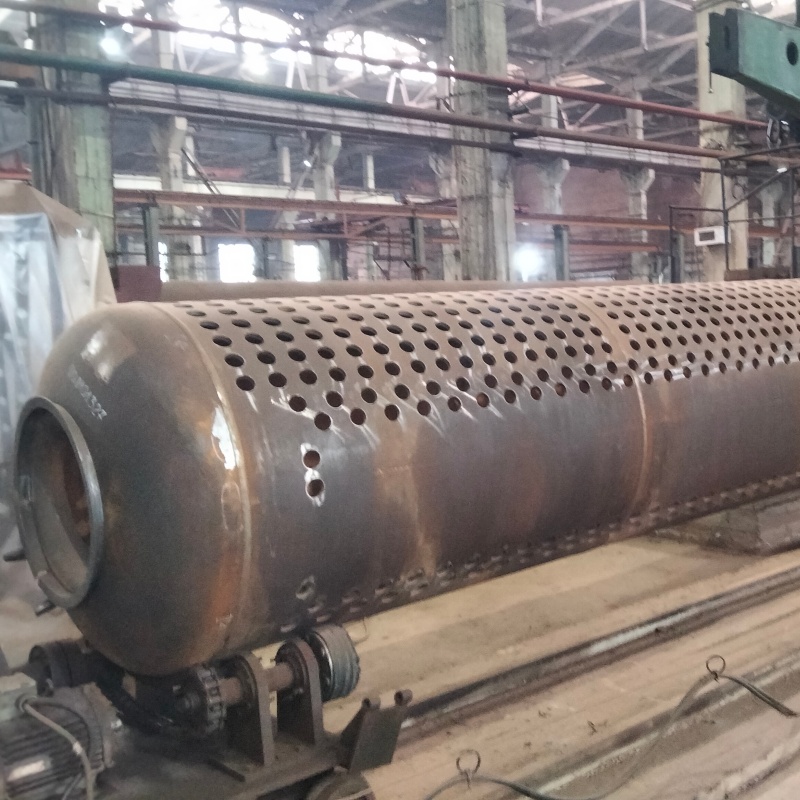
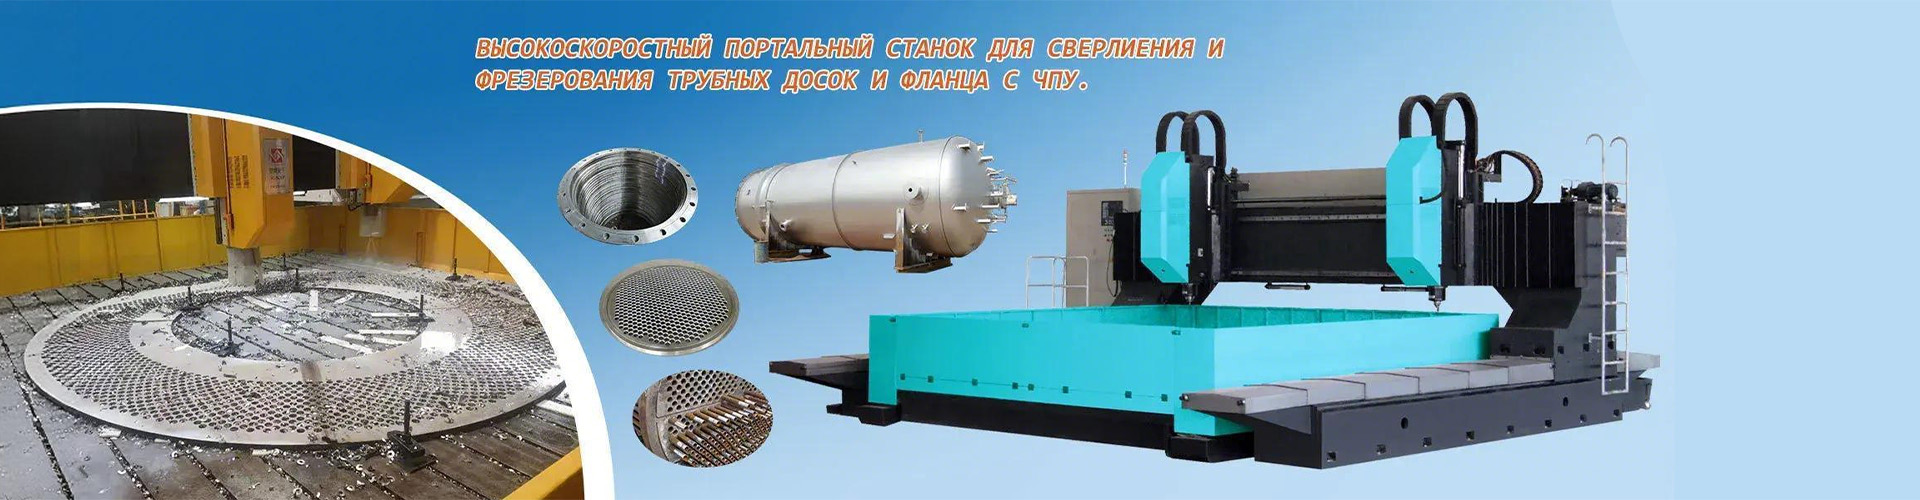
Для изготовления обечаек, фланцев и трубных досок теплообменников требуется сварка в среде защитных газов с контролем каждого параметра. Ошибки здесь недопустимы из-за риска разгерметизации. Роботы SAFETY CNC оснащены системами лазерного слежения за стыком, что компенсирует возможные отклонения в подготовке кромок после плазменной резки на комплексах CNC/GDZ-4000.
Технические характеристики и влияние на стоимость
Цена сварочного робота в стальных конструкции формируется не только стоимостью манипулятора, но и сложностью периферийного оборудования. В 2026 году рынок диктует спрос на гибкие ячейки, способные быстро перенастраиваться под разные изделия.
Ключевые параметры, определяющие класс оборудования:
- Грузоподъемность манипулятора: Для легких каркасов достаточно 6–10 кг, для тяжелых конструкций с мощными сварочными источниками требуются роботы грузоподъемностью 20–50 кг.
- Радиус действия: Стандартные модели охватывают 1.5–2 метра. Для крупногабаритных изделий (балки, колонны) необходимы роботы на линейных осях (рельсовые тележки), расширяющие рабочую зону до 10–20 метров.
- Тип источника питания: Инверторные источники с импульсным режимом позволяют варить тонколистовую сталь без прожогов и снижать тепловложение при работе с высокопрочными сталями.
- Система технического зрения: Наличие лазерных сканеров для поиска шва увеличивает стоимость комплекса на 15–20%, но снижает требования к квалификации оператора-сборщика.
Инженерный опыт показывает, что экономия на системе очистки проволоки или подающем механизме часто приводит к простоям из-за заеданий, особенно при использовании порошковой проволоки. Поэтому в комплексах SAFETY CNC используются усиленные направляющие каналы и прецизионные приводы подачи.
Как выбрать поставщика: анализ рынка 2026
Выбор оборудования — это инвестиция на 10–15 лет. При поиске поставщика важно оценивать не только цену «железа», но и глубину интеграции сервиса. Многие дилеры предлагают коробки с роботами, но не имеют компетенций для настройки сварочных параметров под конкретный сплав или профиль.
Jinan Safety United Technology and Trade Co., Ltd. выделяется на фоне конкурентов вертикальной интеграцией. Компания производит не только сварочные ячейки, но и предшествующее оборудование: станки для сверления, фрезерования и резки. Это означает, что сварочный робот в стальных конструкции проектируется с учетом реальных допусков, которые дает их же режущее оборудование. Такая экосистема минимизирует проблемы несовместимости на этапе пуско-наладки.
Для покупателей из России и Казахстана критическим фактором является наличие локальной сервисной команды. SAFETY CNC содержит штат инженеров в РФ, готовых выехать на объект для устранения неисправностей в течение 24–48 часов. Кроме того, вся техническая документация, включая интерфейсы ЧПУ, адаптирована на русский язык, что ускоряет обучение персонала завода-заказчика.
Сравнение моделей и конфигураций SAFETY CNC
Ниже приведено сравнение типовых конфигураций роботизированных сварочных комплексов, применяемых в обработке стальных конструкций. Выбор зависит от габаритов изделий и требуемой производительности.
| Параметр | Базовая ячейка (Стационарная) | Рельсовая система (BR-2010A Pro) | Портальная сварочная система |
|---|---|---|---|
| Применение | Мелкие узлы, кронштейны, фланцы | Длинномерные балки, колонны, фермы | Широкоформатные панели, листы |
| Рабочая зона | До 2000 x 1500 мм | До 15000 мм в длину (по рельсу) | До 4000 мм в ширину |
| Количество осей | 6 осей манипулятора | 6 осей + 1 линейная ось | 3–5 координат + поворотные столы |
| Скорость сварки | До 1.2 м/мин | До 1.5 м/мин (непрерывный шов) | До 2.0 м/мин (многодуговая) |
| Стоимость (ориентир) | Низкая / Средняя | Высокая | Средняя / Высокая |
| Сложность программирования | Низкая (обучение за 3 дня) | Средняя (требуется настройка синхронизации) | Высокая (CAD/CAM интеграция) |
Модель SWL-CNC-15000 с роботом BR-2010A Pro является флагманским решением для производителей строительных конструкций. Ее особенность — жесткая рама рельсового пути, которая предотвращает вибрации манипулятора при сварке на высоких скоростях. Это обеспечивает отсутствие чешуйчатости шва, характерной для дешевых мобильных решений.
Экономическое обоснование внедрения
Расчет окупаемости сварочного робота в стальных конструкции базируется на сравнении затрат на ручной труд и автоматизированный цикл. Рассмотрим условный цех по производству двутавровых балок.
Ручная сварка:
Один квалифицированный сварщик выполняет около 15–20 метров шва в смену (с учетом уставок, зачистки, замен электродов/проволоки). Фонд оплаты труда с налогами составляет значительную часть себестоимости. Плюс высокий процент брака из-за человеческого фактора (непровары, подрезы).
Роботизированная сварка:
Комплекс SAFETY CNC работает 2 смены по 8 часов с коэффициентом использования оборудования (KIO) около 0.85. Производительность достигает 40–50 метров шва в смену. Расход сварочных материалов снижается на 15–20% за счет точной дозировки и отсутствия огрызков.
Практика показывает, что при загрузке оборудования более чем на 40% от номинала, срок окупаемости роботизированной ячейки составляет 12–18 месяцев. Дальнейшая эксплуатация генерирует чистую экономию, так как основные затраты — это электроэнергия и расходные материалы, а не фонд оплаты труда.
Типичные ошибки при выборе и эксплуатации
Даже лучшее оборудование может не показать результатов при неправильном подходе к интеграции. Вот основные ошибки, которые допускают закупщики:
- Игнорирование подготовки кромок. Робот не умеет «заполнять» большие зазоры, как опытный сварщик. Если после резки на плазмостанке остаются грубые граты или неровности, робот либо выдаст ошибку, либо создаст дефектный шов. Решение: использование фрезерных станков SAFETY CNC (серии PCD) для финишной обработки кромок перед сваркой.
- Отсутствие приспособлений (стапелей). Жесткость фиксации детали важнее скорости робота. Если деталь смещается от температурных деформаций, точность манипулятора теряет смысл. Необходимо проектировать специализированные кантователи и зажимные устройства.
- Неправильный выбор газа. Использование дешевой углекислоты вместо аргоно-углекислотных смесей для ответственных конструкций приводит к повышенному разбрызгиванию и пористости. Роботизированные системы чувствительны к чистоте газовой среды.
Логистика и сервисная поддержка
При импорте промышленного оборудования из Китая логистика играет роль не меньшую, чем технические характеристики. Jinan Safety United отработала маршруты поставок в Россию, Казахстан и Беларусь. Оборудование упаковывается в деревянные ящики, соответствующие стандартам экспортной перевозки, с антикоррозийной обработкой поверхностей.
Важным преимуществом является предоставление полного пакета документов для таможенной очистки и сертификации (ЕАС). Компания берет на себя вопросы шеф-монтажа: инженеры приезжают на завод заказчика, выполняют установку, калибровку нулевых точек робота и проводят тестовую сварку на материалах клиента.
Сервисная поддержка не ограничивается гарантийным сроком. Доступна удаленная диагностика через защищенные каналы связи: специалисты SAFETY CNC могут подключиться к контроллеру робота, считать логи ошибок и скорректировать параметры сварки дистанционно. Это снижает время простоя оборудования в случае программных сбоев до минимума.
Часто задаваемые вопросы (FAQ)
Какова точность позиционирования сварочного робота?
Стандартная повторяемость позиционирования промышленных роботов SAFETY CNC составляет ±0.05–0.08 мм. Этого достаточно для большинства строительных конструкций. Для прецизионных деталей машиностроения рекомендуется использование внешних систем коррекции по лазерному сенсору.
Может ли робот варить алюминий и нержавеющую сталь?
Да, при условии замены источника питания на специализированный (AC/DC для алюминия) и использования соответствующей горелки и подающего механизма (с тефлоновыми каналами). Базовая конфигурация обычно ориентирована на углеродистые стали.
Сложно ли программировать робот для новых деталей?
Современные контроллеры оснащены графическим интерфейсом. Обучение базовым операциям (задание точек, выбор программы) занимает у оператора 3–5 дней. Для сложных пространственных швов используется оффлайн-программирование на ПК с последующей загрузкой кода.
Влияет ли длина кабеля на качество сварки?
Да. При длине рукава более 5 метров может падать давление газа и ухудшаться стабильность подачи проволоки. В комплексах SAFETY CNC применяются компенсаторы длины и усиленные моторы подачи, нивелирующие этот эффект.
Какая гарантия предоставляется на оборудование?
Стандартная гарантия составляет 12–24 месяца в зависимости от условий контракта. Гарантия распространяется на механические части манипулятора, контроллер и источник питания. Расходные материалы (контакты, сопла, направляющие) являются расходниками и не входят в гарантию.
Рекомендации по покупке и интеграции
Перед тем как купить сварочный робот в стальных конструкции, проведите аудит своего производственного потока. Автоматизация имеет смысл там, где есть серийность. Если вы изготавливаете каждый раз уникальную деталь штучно, время на программирование робота может превысить время ручной сварки.
Оптимальная стратегия — начать с автоматизации самых массовых операций (например, сварка ребер жесткости или стыковка поясов балок). Выберите поставщика, который может предложить комплексное решение: резка + обработка + сварка. Это избавит вас от проблем с ответственностью при возникновении дефектов («виноват резчик» или «виноват сварщик»). Бренд SAFETY CNC предлагает именно такой интегрированный подход, подтвержденный опытом работы более чем в 15 странах.
Не забывайте о человеческом факторе. Даже самый совершенный робот требует обслуживания. Назначьте ответственного инженера, который пройдет обучение у поставщика. Регулярная очистка оптики датчиков, замена тефлоновых каналов и калибровка горелки — залог стабильной работы системы годами.
Заключение
В 2026 году сварочный робот в стальных конструкции — это не просто инструмент, а основа конкурентоспособности металлообрабатывающего предприятия. Он позволяет стабилизировать качество, предсказуемо планировать сроки выпуска продукции и снижать зависимость от кадрового голода. Компании, игнорирующие автоматизацию, рискуют потерять маржинальность из-за роста затрат на ручной труд и брак.
Jinan Safety United Technology and Trade Co., Ltd. готова стать вашим технологическим партнером в этом переходе. Мы предлагаем не просто оборудование, а проверенные инженерные решения, адаптированные под реалии российского и международного рынков. От портальных сверлильных станков до интеллектуальных сварочных комплексов — мы обеспечиваем полный цикл обработки металла.
Для получения детального коммерческого предложения, расчета окупаемости под ваши задачи или записи на демонстрацию оборудования в выставочном зале свяжитесь с нашими специалистами. Мы поможем подобрать конфигурацию, которая максимизирует вашу прибыль.