+86-13806413610
svetlanaxu@mail.ru








Роботы для сварки 2026: цены от производителя
2026-08-04
- Роботы для сварки: цены, характеристики и выбор оборудования от производителя в 2026 году
- Что такое современные роботы для сварки и их эволюция к 2026 году
- Где применяются роботы для сварки: отраслевая специфика и кейсы
- Основные технические характеристики: как читать спецификацию
- Диапазон цен на роботы для сварки в 2026 году
- Что влияет на итоговую стоимость внедрения
- Как выбрать поставщика и производителя: критерии надежности
- Типичные ошибки при выборе и эксплуатации
- Инженерный взгляд: ограничения и реальность
- Логистика и экспортные особенности
- FAQ: Часто задаваемые вопросы о сварочных роботах
- Рекомендации по покупке и следующему шагу
Роботы для сварки: цены, характеристики и выбор оборудования от производителя в 2026 году
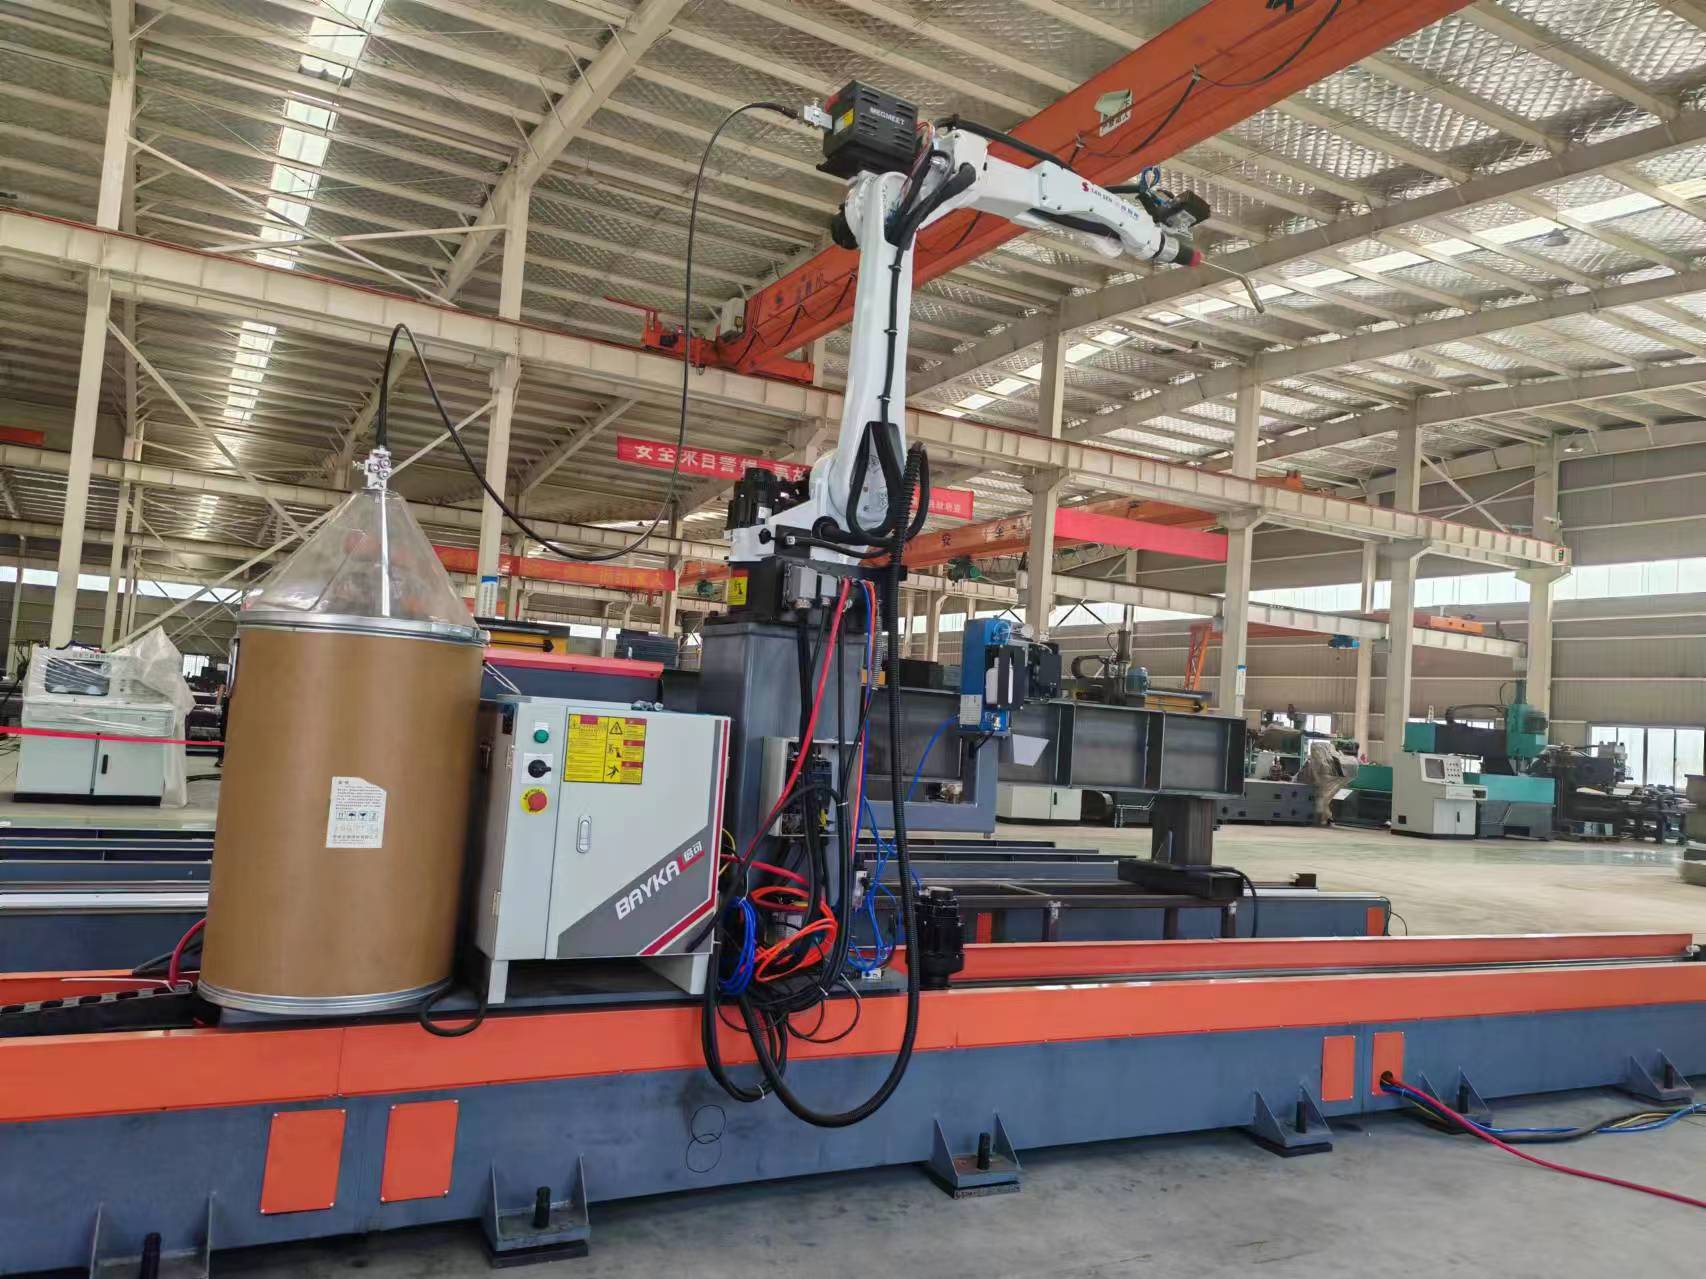
Роботы для сварки в 2026 году представляют собой высокоточные автоматизированные комплексы, интегрирующие адаптивные системы зрения, искусственный интеллект для коррекции траектории и энергоэффективные источники питания. Стоимость промышленных сварочных роботов начинается от 1,8 млн рублей за базовые 6-осевые модели и достигает 12–15 млн рублей за сложные многопостовые ячейки с лазерной или гибридной сваркой. Ключевая ценность внедрения таких систем заключается не просто в замене ручного труда, а в стабилизации качества шва, снижении расхода материалов на 15–20% и увеличении производительности участка в 3–4 раза. Современные роботы для сварки применяются в автомобилестроении, тяжелом машиностроении, судостроении и производстве металлоконструкций, где требуется высокая повторяемость операций и работа с материалами толщиной от 0,8 до 50 мм. Выбор оборудования напрямую зависит от типа сварочного процесса (MIG/MAG, TIG, лазер), грузоподъемности манипулятора и необходимости интеграции в существующие ERP-системы предприятия.
Что такое современные роботы для сварки и их эволюция к 2026 году
Промышленный сварочный робот — это не просто механическая рука. Это киберфизическая система, состоящая из манипулятора, контроллера, источника сварочного тока, механизма подачи проволоки и, что критически важно в 2026 году, сенсорного блока обратной связи. Если пять лет назад программирование требовало часов работы инженера-программиста с пультом teach pendant, то сегодня алгоритмы машинного обучения позволяют роботу самостоятельно адаптироваться к зазорам в стыках, термическим деформациям металла и изменениям геометрии заготовки.
Эволюция привела к тому, что современные роботы для сварки обладают «тактильным» интеллектом. Они чувствуют дугу. Системы адаптивного контроля (Adaptive Welding Control) анализируют параметры сварочной ванны в реальном времени, корректируя скорость подачи проволоки и напряжение каждые 2–5 миллисекунд. Это позволяет нивелировать человеческий фактор и влияние нестабильного качества заготовок, поступающих с предыдущих переделов (резки, гибки).
Важным аспектом является переход на стандарты Industry 4.0. Оборудование теперь поставляется с предустановленными модулями IIoT (Industrial Internet of Things), которые передают данные о расходе электродной проволоки, газов, времени горения дуги и ошибках непосредственно в облачные сервисы завода или на локальный сервер. Это формирует цифровой двойник производственного процесса, позволяя прогнозировать необходимость технического обслуживания до выхода компонента из строя.
Где применяются роботы для сварки: отраслевая специфика и кейсы
Универсальность современных манипуляторов позволяет использовать их в широком спектре задач. Однако эффективность внедрения варьируется в зависимости от отрасли. Рассмотрим ключевые сектора применения с точки зрения инженерной целесообразности.
Автомобилестроение и производство прицепов
Это классический сегмент для контактной точечной и дуговой сварки. Здесь роботы для сварки работают в режиме 24/7. Основная задача — скорость и отсутствие брызг. В 2026 году трендом стала сварка разнородных материалов (сталь + алюминий), что требует прецизионного контроля теплового ввода. Типичная ячейка обеспечивает до 4000–6000 точек сварки в смену на одном кузове. Окупаемость в этом секторе составляет 12–18 месяцев за счет огромных объемов.
Тяжелое машиностроение и производство спецтехники
Здесь преобладает сварка толстостенных конструкций (рамы экскаваторов, ковши, элементы кранов). Толщина металла может достигать 40–60 мм. Применяются роботы с повышенной грузоподъемностью (до 50–100 кг полезной нагрузки на запястье) для установки тяжелых сварочных головок. Ключевая проблема — большие сварочные токи (до 500–600 А) и необходимость многослойной наплавки. Роботизация позволяет снизить уровень брака по непроварам, который при ручной сварке таких толщин может достигать 10–15%.
Производство металлоконструкций и емкостное оборудование
Сварка трубопроводов, резервуаров, балок. Особенность — малые серии и большая номенклатура. Долгое время роботизация здесь считалась нерентабельной из-за долгой переналадки. Однако появление роботов с лазерным сканированием шва изменило ситуацию. Система сама «видит» стык, даже если детали подготовлены с погрешностью ±2 мм, и строит траекторию автоматически. Время переналадки сократилось с 4 часов до 15 минут.
Судостроение и авиация
Высокие требования к качеству шва и материалам (титан, алюминиевые сплавы, нержавеющие стали). Часто используется аргонодуговая сварка (TIG), которая требует высокой квалификации оператора. Роботизация TIG-процесса позволяет получить стабильное качество шва, соответствующее стандартам ISO 5817 уровня B (высокий уровень качества), без участия высокооплачиваемых сварщиков-наладчиков.
Основные технические характеристики: как читать спецификацию
При выборе оборудования необходимо смотреть не только на бренд, но и на физические параметры, определяющие применимость робота в вашем цеху. Инженеры часто допускают ошибку, выбирая робота только по вылету руки, игнорируя динамику и точность позиционирования.
- Грузоподъемность (Payload): Масса, которую робот может удерживать на запястье, включая сварочную горелку, кабель-пакет и систему охлаждения. Для легкой MIG-сварки достаточно 5–7 кг. Для тяжелых процессов с водяным охлаждением и крупными горелками требуется 12–20 кг. Запас по грузоподъемности должен составлять минимум 20%.
- Радиус действия (Reach): Максимальное расстояние от оси вращения основания до центра фланца запястья. Важно учитывать не только статический радиус, но и рабочую зону. Наличие «мертвых зон» вблизи основания робота может потребовать использования внешних осей (позиционеров).
- Повторяемость позиционирования: Критический параметр. Для дуговой сварки обычно достаточно ±0,05–0,08 мм. Для лазерной сварки требуется ±0,02–0,03 мм. Не путать с абсолютной точностью; робот может иметь погрешность абсолютного положения в несколько миллиметров, но идеально повторять запрограммированную траекторию.
- Количество осей: Стандарт — 6 осей. Для сложных пространственных швов (например, обварка труб под углом) могут потребоваться 7-осевые роботы или внешние линейные порталы.
- Класс защиты (IP): Для сварочных роботов минимально требуемый стандарт — IP54 (защита от пыли и брызг воды). Для работы в условиях сильной задымленности или использования водяного охлаждения горелки рекомендуется IP67, особенно для корпуса и запястья.
Диапазон цен на роботы для сварки в 2026 году
Вопрос стоимости является одним из самых частых, но и самых сложных для однозначного ответа. Цена формируется не только стоимостью «руки», но и периферией. Ниже приведена структура затрат для типичной однопостовой сварочной ячейки.
| Комплектация / Класс | Описание | Ориентировочная цена (руб.) | Срок окупаемости |
|---|---|---|---|
| Базовый (Entry Level) | 6-осевой робот (грузоподъемность 5-6 кг), источник MIG/MAG среднего класса, простая горелка, базовый контроллер. Без систем адаптации. | 1 800 000 – 2 500 000 | 18–24 месяца |
| Стандарт (Industrial Standard) | Робот 12-20 кг, качественный источник питания с синергетикой, система очистки сопла, датчик касания (touch sensing), защитная кабина. | 3 000 000 – 4 500 000 | 12–18 месяцев |
| Продвинутый (Advanced) | Интеграция лазерного сканера шва (seam tracking), система адаптивного управления дугой, внешний позиционер (поворотный стол), ПО для оффлайн-программирования. | 5 500 000 – 8 000 000 | 8–12 месяцев |
| Премиум / Специализированный | Лазерная сварка, гибридная сварка, роботы с повышенной точностью, многопостовые комплексы, полная интеграция с MES-системой. | От 10 000 000 | Зависит от объема |
Важно понимать: дешевый робот без нормальной системы подготовки газа и качественной горелки будет давать брак, стоимость которого превысит экономию на оборудовании за первый же месяц. Также в цену часто не включаются услуги по пусконаладке (шеф-монтаж), обучению персонала и разработке технологических карт (WPS).
Что влияет на итоговую стоимость внедрения
Помимо цены самого железа, существуют скрытые и сопутствующие расходы, которые необходимо закладывать в бюджет проекта (CAPEX).
- Инфраструктура: Подведение трехфазного питания (часто требуется стабилизатор напряжения), подвод сжатого воздуха (для пневматики и очистки горелки), система вытяжной вентиляции. Сварочные роботы генерируют значительное количество аэрозолей, и требования экологического надзора в 2026 году ужесточились.
- Периферия: Поворотные столы, линейные порталы, системы смены инструмента (TCP). Если вы варите крупные конструкции, вам почти наверняка понадобится внешний позиционер с синхронизацией осей (Coordinated Motion), что удорожает проект на 30–50%.
- Программное обеспечение: Лицензии на CAD/CAM системы для оффлайн-программирования (например, RoboGuide, RobotStudio, KUKA.Sim и аналоги). Это позволяет программировать робота, не останавливая производство.
- Расходные материалы: Контактные наконечники, направляющие каналы, сопла. Использование неоригинальных расходников часто приводит к нестабильности дуги и поломке горелки.
Как выбрать поставщика и производителя: критерии надежности
Рынок насыщен предложениями, от известных европейских и японских брендов до активно развивающихся азиатских производителей. В 2026 году география поставок изменилась, и логистика запчастей стала ключевым фактором выбора. Именно здесь на первый план выходят компании, способные предложить не просто «коробку» с оборудованием, а комплексное решение с локализованной поддержкой.
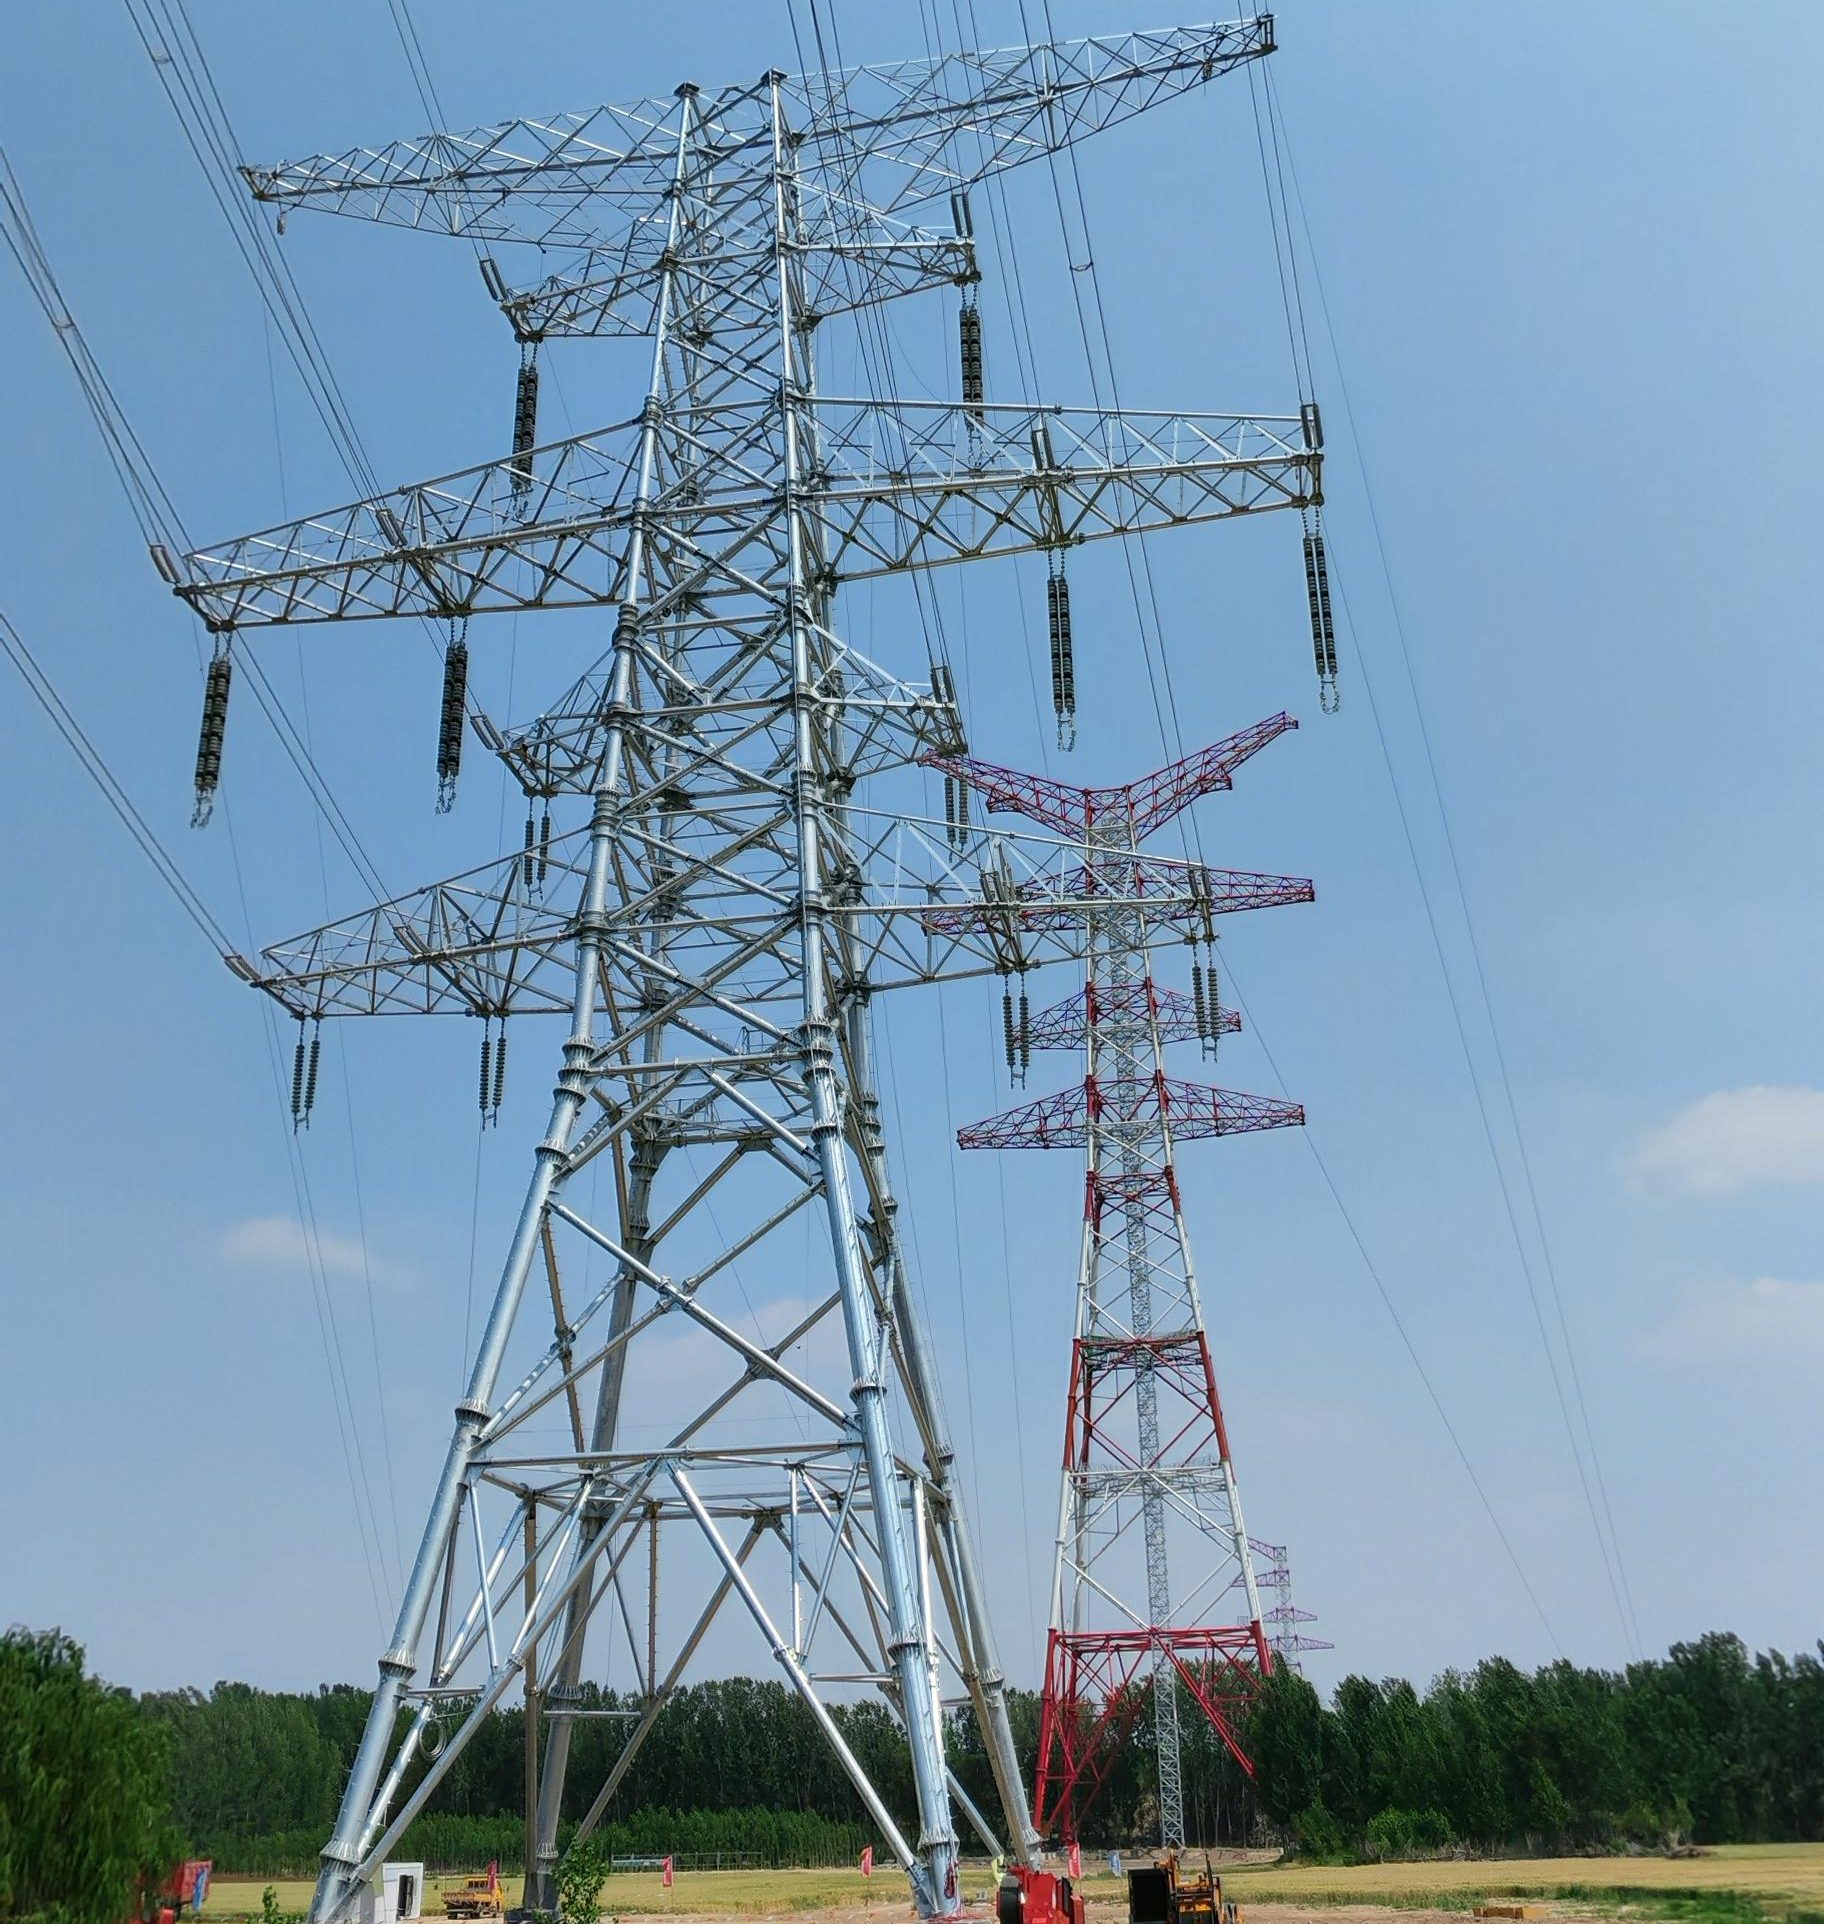
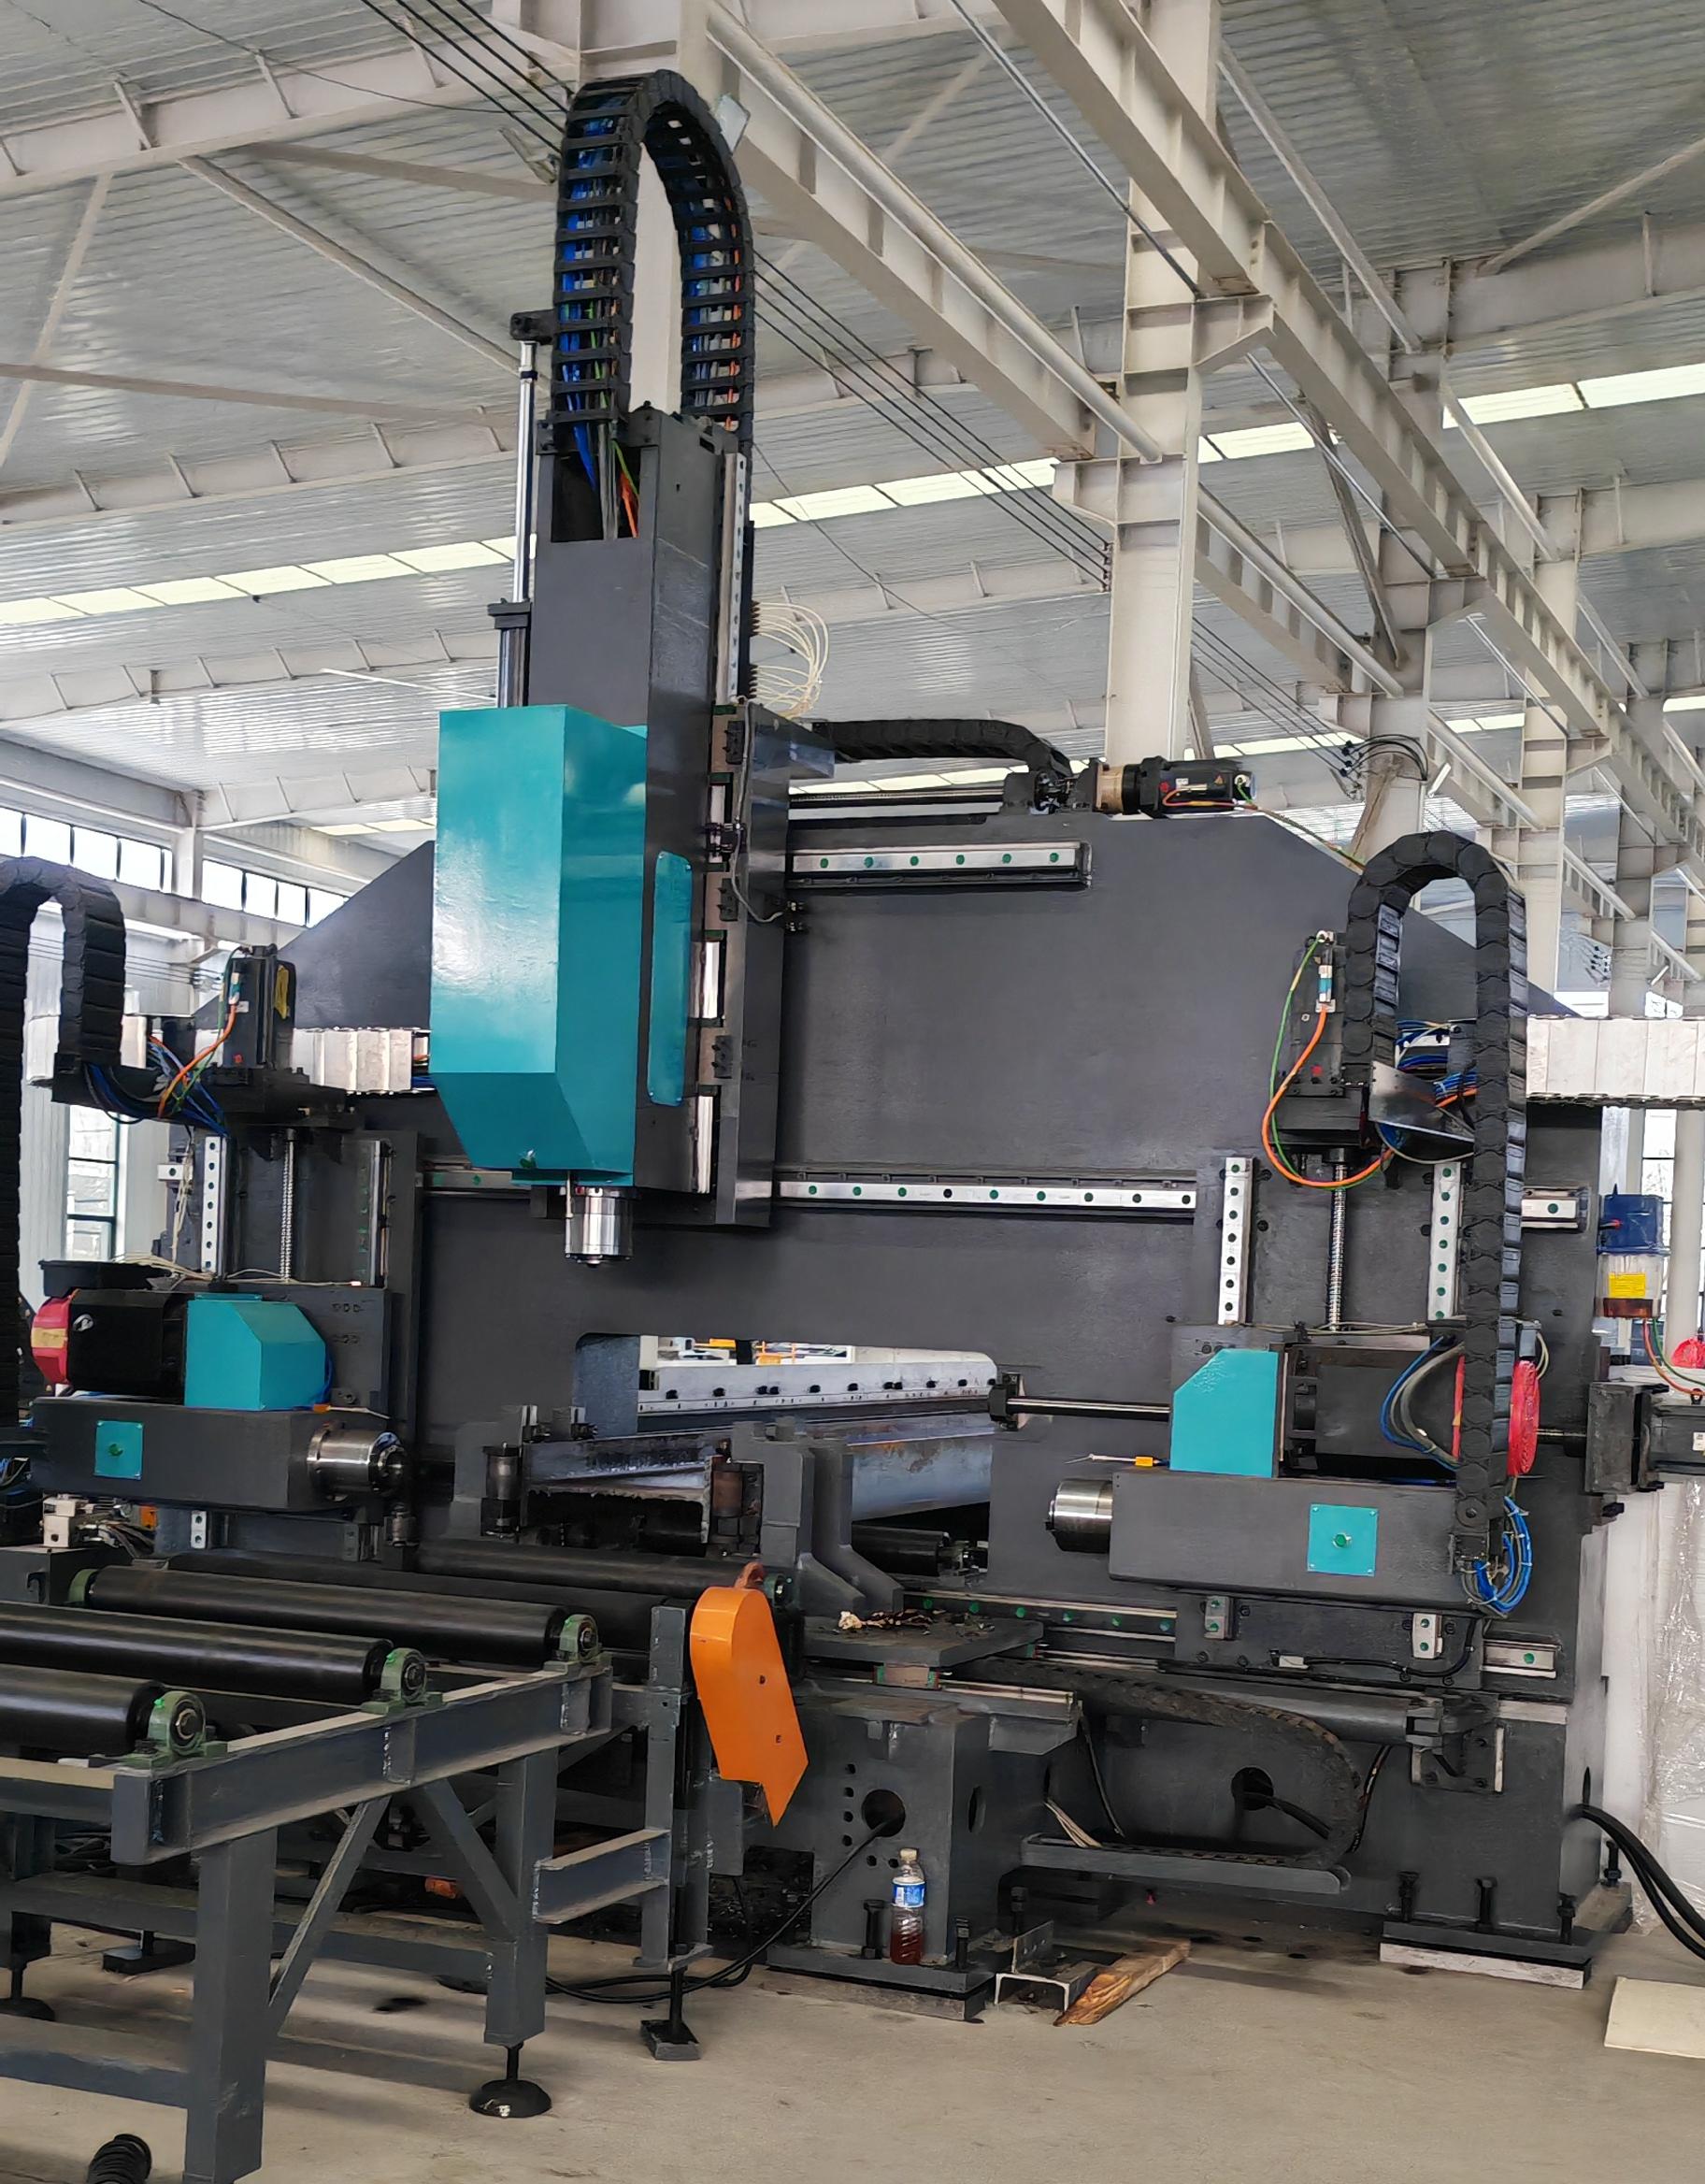
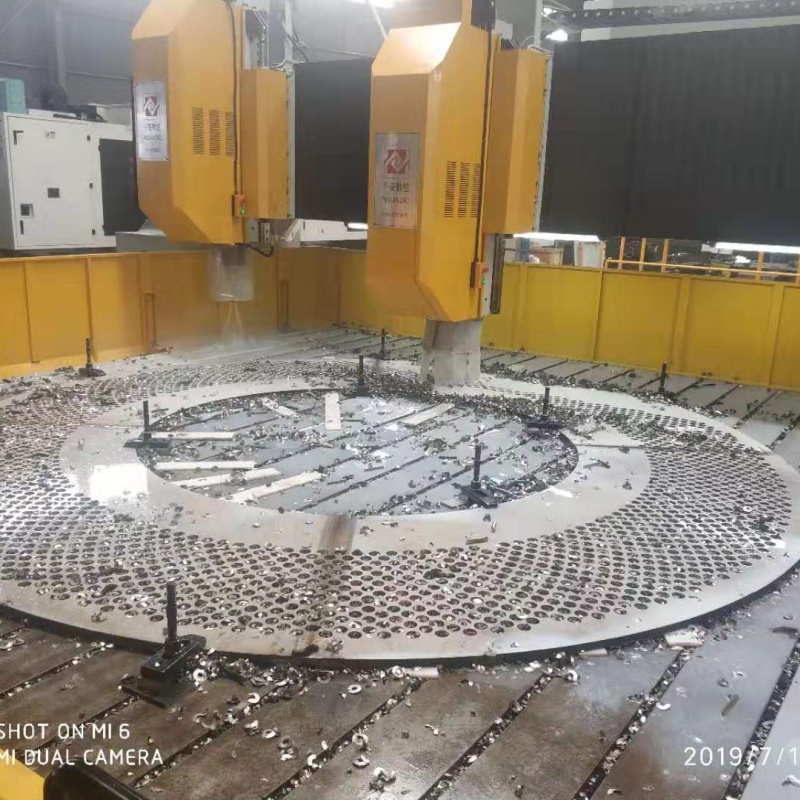
Ярким примером такого подхода является компания Jinan Safety United Technology and Trade Co., Ltd., специализирующаяся на разработке и производстве высокоточного оборудования для обработки металлоконструкций под брендом «SAFETY CNC». Расположенная в промышленном центре Китая (г. Цзинань), компания более 10 лет успешно проектирует и производит станки для сверления, фрезерования, резки и роботизированной сварки. Их опыт особенно востребован в секторах тяжелого машиностроения, производства мостовых конструкций, электрических башен и сосудов высокого давления.
Техническая поддержка и наличие склада запчастей
Это самый важный пункт. Робот — сложное электромеханическое устройство. Сервоприводы, редукторы, платы контроллеров могут выходить из строя. Задайте поставщику прямой вопрос: «Какие запчасти есть на складе в РФ прямо сейчас?». Если ответ «под заказ 4–6 недель», ваше производство рискует встать. Идеальный вариант — наличие сервисных инженеров в вашем регионе и склад критических компонентов с отгрузкой за 24–48 часов.
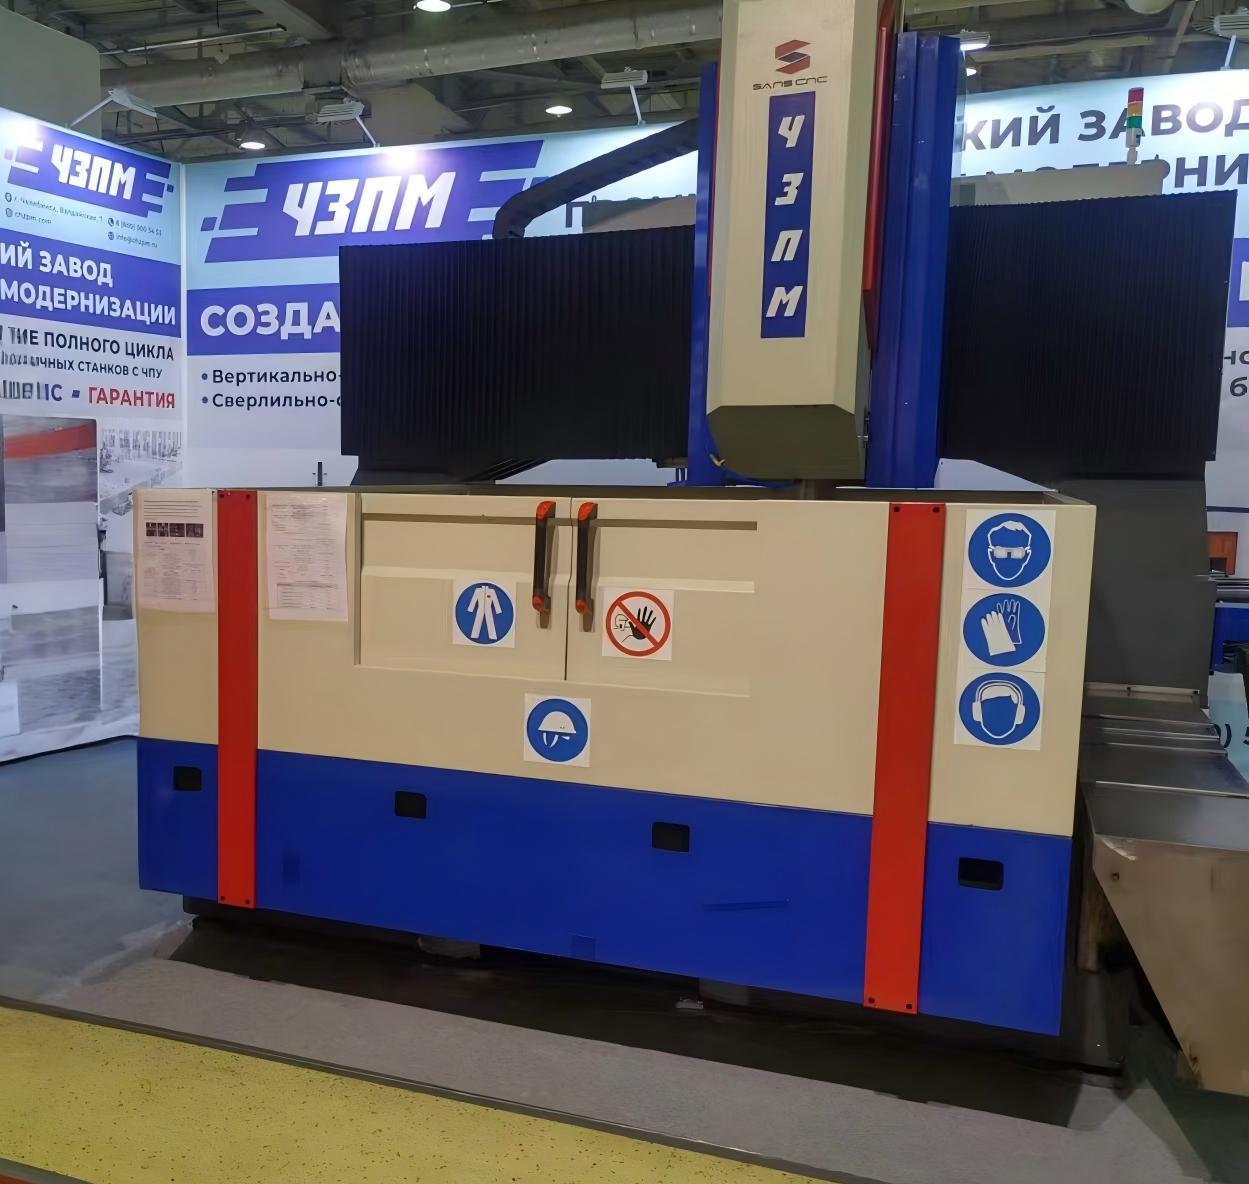
В этом контексте стоит отметить инфраструктуру Jinan Safety United: для обеспечения высокого уровня сервиса в России и странах СНГ созданы официальные выставочные залы, где заказчики могут оценить оборудование «вживую». В Российской Федерации действует штатная команда послепродажного обслуживания, включающая специалистов по установке, пуско-наладке и оперативному устранению неисправностей. Такая локализация сервиса позволяет минимизировать простои и гарантирует соблюдение сроков поставки, что критично для крупных промышленных проектов.
Обучение персонала
Покупка робота без обучения операторов — выброшенные деньги. Поставщик обязан предоставить программу обучения: от базового управления (пуск, стоп, сброс ошибок) до продвинутого программирования и настройки параметров сварки. Проверьте, есть ли у поставщика учебный центр или демонстрационный зал, где можно попробовать оборудование в деле. Компания Jinan Safety United включает в пакет услуг полное обучение персонала работе с ЧПУ и роботизированными комплексами, предоставляя всю техническую документацию на русском языке.
Интеграционные возможности и качество продукции
Если вы планируете масштабирование, убедитесь, что контроллер робота поддерживает открытые протоколы обмена данными. Кроме того, обращайте внимание на производственную базу поставщика. Все решения SAFETY CNC проходят строгий контроль качества: от входного контроля комплектующих до финальной проверки функциональности и повторяемости позиционирования под нагрузкой. Каждый станок проходит комплексную предварительную наладку и тестирование перед отгрузкой, что снижает риски эксплуатационных дефектов на этапе запуска.
Типичные ошибки при выборе и эксплуатации
На основе анализа сотен внедрений можно выделить ряд системных ошибок, которые совершают закупщики и главные инженеры.
Ошибка 1: Игнорирование качества подготовки деталей. Робот не варит «воздух». Если зазоры между деталями плавают в диапазоне 0–5 мм, никакой адаптивный сенсор не спасет от прожогов или непроваров. Роботизация требует повышения точности предыдущих операций (лазерная резка вместо плазменной, использование штампованных деталей вместо ручной сборки).
Ошибка 2: Недооценка жесткости оснастки. При сварке возникают термические деформации. Если деталь плохо зафиксирована в приспособлении, ее «поведет», и робот уйдет с траектории. Оснастка для роботизированной сварки должна быть в 2–3 раза жестче, чем для ручной.
Ошибка 3: Выбор робота «с запасом» по габаритам, но без запаса по динамике. Большой робот, работающий на пределе скорости, теряет точность. Лучше выбрать модель меньшего радиуса, но с более высокой скоростью осей, если это позволяет зона обработки.
Ошибка 4: Экономия на системе дымоудаления. Это приводит к загрязнению оптики (если есть камеры), перегреву электроники шкафа управления и ухудшению здоровья сотрудников. Фильтры должны меняться регулярно.
Инженерный взгляд: ограничения и реальность
Как эксперт, я должен отметить, что роботы для сварки — не панацея. Существует класс задач, где их применение экономически не оправдано или технически невозможно. Например, сварка уникальных, штучных изделий сложной геометрической формы, где каждая деталь отличается от предыдущей, а время на сканирование и программирование превышает время ручной сварки. Также роботы плохо справляются с доступом в узкие внутренние углы сложных конструкций, куда физически не проходит сварочная горелка стандартного исполнения. В таких случаях гибридный подход (робот для длинных прямых швов, человек для сложных узлов) является наиболее эффективным.
Еще один нюанс — зависимость от качества газа и проволоки. Автоматика чувствительна к ржавчине на проволоке и влажности защитного газа. Ручной сварщик может интуитивно компенсировать эти дефекты, робот же выдаст брак. Поэтому контроль входных материалов становится критически важным.
Логистика и экспортные особенности
При закупке оборудования в 2026 году важно учитывать таможенные коды ТН ВЭД (обычно группа 8479) и требования сертификации. Оборудование должно иметь декларацию соответствия ТР ТС (ЕАС). Обратите внимание на условия гарантии: многие производители требуют проведения ежегодного платного ТО для сохранения гарантийных обязательств. Логистика тяжелых роботов (вес манипулятора может достигать 500–800 кг) требует специального такелажного оборудования и подготовки фундамента в цеху.
Выбирая партнера с опытом экспорта в более чем 15 стран, включая Россию, Казахстан и Беларусь, вы страхуете себя от логистических и бюрократических рисков. Компании уровня Jinan Safety United, имеющие налаженные каналы поставок и опыт работы с российскими стандартами, обеспечивают полный пакет документов и помощь в таможенном оформлении, что существенно упрощает процесс импорта высокотехнологичного оборудования.
FAQ: Часто задаваемые вопросы о сварочных роботах
В: Сколько времени нужно на переналадку робота на новую деталь?
О: При использовании готовых программ и быстросменных приспособлений — от 5 до 15 минут. Если требуется обучение новой траектории «с нуля» — от 1 до 4 часов в зависимости от сложности шва.
В: Может ли робот варить алюминий?
О: Да, но это требует специального источника питания (импульсный режим), отдельного механизма подачи проволоки (с тефлоновыми каналами) и, желательно, системы очистки проволоки перед подачей. Алюминий более капризен, чем сталь.
В: Нужен ли программист для обслуживания робота?
О: Для ежедневной работы — нет, достаточно оператора. Для создания новых программ и глубокой настройки параметров желателен инженер-технолог со знаниями основ робототехники. Современные интерфейсы позволяют обучить такого специалиста за 2–3 недели.
В: Безопасны ли роботы для людей?
О: Промышленные роботы движутся с большой силой и скоростью. Работа в одной клетке с человеком без специальных средств защиты запрещена. Необходимо ограждение с блокировками безопасности. Исключение — коллаборативные роботы (cobots), но их мощность недостаточна для серьезной промышленной сварки толстых металлов.
В: Какую гарантию дают производители?
О: Стандартная гарантия — 12–24 месяца. На редукторы и сервомоторы гарантия может отличаться. Обязательно уточняйте условия расширенной гарантии.
Рекомендации по покупке и следующему шагу
Выбор робота для сварки в 2026 году — это стратегическое решение, влияющее на конкурентоспособность вашего производства. Не гонитесь за самыми дешевыми моделями, если у вас нет собственного сильного штата робототехников. Надежность и доступность сервиса важнее начальной экономии в 10–15%.
Перед покупкой мы рекомендуем провести аудит ваших сварочных процессов: выявить самые объемные и повторяющиеся операции, оценить качество подготовки деталей и рассчитать потенциальный экономический эффект. Наши специалисты готовы провести бесплатный предварительный анализ вашей задачи и предложить оптимальную конфигурацию оборудования.
Для получения детального коммерческого предложения, технических чертежей рабочей зоны и расчета окупаемости для вашего конкретного случая, свяжитесь с нами. Мы предоставляем полный цикл услуг: от аудита и проектирования ячейки до монтажа, обучения и сервисного обслуживания.
Готовы автоматизировать сварку?
Запросите каталог моделей и прайс-лист на роботы для сварки прямо сейчас. Наши инженеры помогут подобрать оборудование под ваш бюджет и задачи.