+86-13806413610
svetlanaxu@mail.ru








Коллаборативные сварочные роботы 2026: цены от производителя
2026-08-04
- Коллаборативные сварочные роботы 2026: цены от производителя и технический анализ рынка
- Что такое коллаборативные сварочные роботы и их эволюция к 2026 году
- Где применяется технология: отраслевые сценарии и кейсы
- Основные технические характеристики и параметры выбора
- Как выбрать поставщика и оценить стоимость владения
- Сравнение моделей и технологий: таблица решений
- Типичные ошибки при выборе и внедрении
- Логистика, сервис и поддержка: опыт Jinan Safety United
- FAQ: Часто задаваемые вопросы о коллаборативных сварочных роботах
- Заключение и рекомендации по закупке
Коллаборативные сварочные роботы 2026: цены от производителя и технический анализ рынка
Коллаборативные сварочные роботы (коботы) в 2026 году представляют собой высокоточные автоматизированные комплексы, способные безопасно работать в одном пространстве с человеком-оператором без установки защитных ограждений. В отличие от традиционных промышленных манипуляторов, эти системы оснащены чувствительными датчиками усилия и продвинутыми алгоритмами компьютерного зрения, что позволяет адаптировать траекторию сварки в реальном времени. Основное применение таких решений наблюдается в мелкосерийном производстве, где требуется частая переналадка оборудования, а также на участках с ограниченным пространством. Использование коботов снижает порог входа в автоматизацию для средних предприятий, обеспечивая окупаемость инвестиций (ROI) в течение 12–18 месяцев за счет сокращения брака и повышения стабильности качества шва.
Рынок промышленной робототехники в 2026 году демонстрирует сдвиг от жесткой автоматизации к гибким производственным ячейкам. Запрос «коллоборативные сварочные роботы» чаще всего поступает от инженеров-технологов и руководителей производств, которые сталкиваются с дефицитом квалифицированных сварщиков и необходимостью ускорения выпуска продукции. Данный материал подготовлен с учетом требований Yandex E-E-A-T и содержит технические данные, актуальные цены от производителей, рекомендации по интеграции и сравнительный анализ технологий. Мы рассмотрим не только маркетинговые обещания, но и реальные инженерные ограничения, с которыми сталкиваются предприятия при внедрении коботов в цехах.
Что такое коллаборативные сварочные роботы и их эволюция к 2026 году
Коллаборативные сварочные роботы — это класс роботизированных манипуляторов, разработанных специально для непосредственного взаимодействия с людьми. Ключевое отличие от классических промышленных роботов заключается в наличии систем безопасности второго уровня: помимо программных ограничений скорости и зоны действия, они оборудованы моментными сенсорами в каждом суставе. При столкновении с препятствием (в том числе с оператором) робот мгновенно останавливается или переходит в режим податливости, исключая травматизм.
Эволюция технологии к 2026 году привела к существенному улучшению следующих параметров:
- Точность позиционирования: Современные модели обеспечивают повторяемость ±0.03–0.05 мм, что критично для лазерной и дуговой сварки тонких металлов.
- Интеллектуальное обучение: Внедрение функций Lead-through programming (обучение путем ведения рукой) и голосового управления сокращает время настройки новой задачи с нескольких часов до 15–20 минут.
- Интеграция источников тока: Прямая цифровая связь между контроллером робота и сварочным инвертором позволяет динамически корректировать силу тока и скорость подачи проволоки в зависимости от отклонений геометрии шва, выявляемых камерами технического зрения.
Важно понимать, что термин «коллаборативный» относится прежде всего к безопасности взаимодействия, а не к производительности. Однако в 2026 году разрыв в скорости между легкими коботами (грузоподъемность 5–10 кг) и тяжелыми промышленными роботами сокращается благодаря новым сервоприводам с высоким крутящим моментом.
Где применяется технология: отраслевые сценарии и кейсы
Внедрение коллоборативных сварочных роботов наиболее эффективно в отраслях, характеризующихся высокой вариативностью продукции и небольшими партиями заказов. Рассмотрим три конкретных инженерных сценария с цифровыми показателями эффективности.
Сценарий 1: Машиностроение и производство металлоконструкций
Предприятие изготавливает рамы для спецтехники. Традиционная сварка требует высококвалифицированного сварщика, который тратит 40% времени на позиционирование деталей и только 60% на сам процесс сварки. После внедрения кобота с системой лазерного сканирования шва:
- Время цикла сократилось на 35% за счет непрерывного движения манипулятора.
- Расход сварочной проволоки уменьшился на 12% благодаря точному контролю длины дуги.
- Оператор теперь выполняет роль загрузчика/разгрузчика, контролируя сразу две ячейки.
Температура в зоне сварки стабилизировалась, что снизило термические деформации конструкций на 0.5–1.0 мм, устраняя необходимость в последующей правке.
Сценарий 2: Автомобильная промышленность (комплектующие)
Производство кронштейнов и элементов подвески. Здесь критична скорость и отсутствие брызг. Использование коботов с импульсным режимом сварки (MIG/MAG) позволяет:
- Достичь скорости сварки до 1.2 м/мин на толщинах металла 2–4 мм.
- Полностью исключить постобработку швов (зачистку), так как качество валика соответствует стандарту ISO 5817 уровень B.
- Снизить энергопотребление участка на 18% за счет оптимизации холостых ходов робота.
Сценарий 3: Мебельное производство и дизайн-интерьеры
Сварка нержавеющих труб и декоративных элементов из тонколистовой стали (0.8–1.5 мм). Основная проблема — прожог металла при ручной сварке. Кобот с функцией Adaptive Fill Control:
- Автоматически снижает ток в угловых соединениях, предотвращая дефекты.
- Обеспечивает эстетичный шов без цвета побежалости (при использовании правильной газовой смеси Ar+CO2).
- Позволяет быстро переключаться между разными моделями мебели в течение одного рабочего дня.
Основные технические характеристики и параметры выбора
При выборе оборудования необходимо опираться не на рекламные буклеты, а на технические спецификации, соответствующие вашим производственным задачам. Ниже приведены ключевые параметры, которые определяют класс и цену коллоборативных сварочных роботов.
| Параметр | Базовый уровень (Entry) | Продвинутый уровень (Pro) | Премиум / Специализированный |
|---|---|---|---|
| Грузоподъемность | 5 – 7 кг | 10 – 15 кг | 20 кг и выше |
| Радиус действия | 800 – 1000 мм | 1300 – 1500 мм | 1700 – 2000 мм |
| Повторяемость | ±0.1 мм | ±0.05 мм | ±0.02 – 0.03 мм |
| Защита корпуса (IP) | IP54 (базовая) | IP65 (защита от пыли/стружки) | IP67 (полная герметичность) |
| Интерфейсы связи | Digital I/O, Ethernet | Profinet, EtherCAT, Modbus | OPC UA, MQTT, API для AI |
| Совместимость со сваркой | MIG/MAG (базовая) | MIG/MAG, TIG, Spot | Лазерная гибридная, TIG AC/DC |
Инженерное примечание: Для сварки алюминия или нержавеющей стали часто требуется расширенный набор осей (7-я ось для вращения горелки), чтобы избежать сингулярных положений манипулятора. Убедитесь, что выбранная модель поддерживает внешние оси или имеет достаточную кинематическую гибкость.
Как выбрать поставщика и оценить стоимость владения
Цена покупки — лишь верхушка айсберга. При расчете бюджета на коллоборативные сварочные роботы необходимо учитывать полную стоимость владения (TCO). В 2026 году рынок предлагает решения в трех ценовых сегментах.
Диапазон цен и что в него входит
- Бюджетный сегмент (15 000 – 25 000 USD): Обычно включает только манипулятор и базовый контроллер. Источник сварочного тока, горелка, система подачи проволоки и датчики зрения приобретаются отдельно. Подходит для компаний с собственным штатом интеграторов.
- Средний сегмент (25 000 – 45 000 USD): Готовое решение «под ключ». В комплект входят проверенный сварочный источник (например, совместимый с Lincoln Electric, ESAB или аналогами), кабель-каналы, крепеж и лицензия на ПО для сварки. Часто включает базовое обучение персонала.
- Премиум сегмент (45 000 USD и выше): Системы с интегрированным лазерным сканером шва, адаптивным управлением дугой, расширенной гарантией (до 5 лет) и круглосуточной технической поддержкой. Предназначены для критических производств с высокими требованиями к качеству.
Факторы, влияющие на итоговую стоимость
- Тип сварочного процесса: Комплекты для TIG-сварки обычно дороже из-за необходимости точного контроля положения электрода и использования высокочастотных осцилляторов.
- Наличие систем технического зрения: Камеры 3D-сканирования могут увеличить стоимость комплекса на 30–40%, но они критичны для работы с деталями, имеющими большие допуски на сборку.
- Программное обеспечение: Некоторые производители взимают ежегодную подписку за обновление библиотек сварочных материалов и алгоритмов ИИ.
- Логистика и таможня: При импорте оборудования необходимо учитывать ставки НДС, пошлины и затраты на сертификацию по стандартам ЕАС (для РФ и стран ТС) или CE (для Европы).
Сравнение моделей и технологий: таблица решений
Для упрощения выбора мы свели основные характеристики популярных архитектур коботов в сравнительную таблицу. Обратите внимание, что конкретные бренды не рекламируются, но указаны типовые представители классов.
| Характеристика | Легкие коботы (5-7 кг) | Средние коботы (10-15 кг) | Тяжелые коботы (20+ кг) |
|---|---|---|---|
| Основное применение | TIG сварка, пайка, мелкие детали | MIG/MAG сварка, универсальные задачи | Сварка толстых металлов, работа с внешними осями |
| Скорость перемещения | Высокая (до 2 м/с) | Средняя (до 1.5 м/с) | Низкая/Средняя (до 1 м/с) |
| Жесткость конструкции | Низкая (вибрации при разгоне) | Средняя | Высокая (идеально для длинных швов) |
| Стоимость интеграции | Низкая | Средняя | Высокая |
| Рекомендация | Для точной ювелирной сварки и электроники | Золотая середина для большинства цехов | Для замены тяжелых промышленных роботов |
Рекомендация эксперта: Если вы планируете варить сталь толщиной более 6 мм в режиме MIG, выбирайте модели с грузоподъемностью от 10 кг. Более легкие модели могут испытывать трудности с удержанием тяжелой сварочной горелки и кабеля в вытянутом положении, что приведет к дрейфу траектории и ухудшению качества шва.
Типичные ошибки при выборе и внедрении
Анализ неудачных проектов автоматизации показывает, что проблемы чаще всего связаны не с качеством самого робота, а с ошибками в подготовке производства.
- Игнорирование подготовки кромок: Коботы не обладают «интуицией» сварщика. Если зазор между деталями превышает 1 мм, робот не сможет компенсировать это изменением техники ведения горелки, если не оснащен дорогой системой адаптивного контроля. Требуется высокая точность сборки fixtures (приспособлений).
- Неправильный выбор газа и проволоки: Использование дешевой проволоки с плохой намоткой приводит к сбоям в механизме подачи, что для робота является критической ошибкой. Рекомендуется использовать проволоку класса Premium с медным покрытием.
- Отсутствие обслуживания контактных наконечников: В автоматическом режиме наконечник изнашивается быстрее. Необходимо внедрить систему автоматической очистки (reamer) или регламент замены каждые 4–8 часов работы.
- Недооценка требований к заземлению: Для стабильной работы цифровой связи между роботом и источником тока требуется качественное заземление контура. Помехи могут вызывать ложные срабатывания ошибок связи.
Логистика, сервис и поддержка: опыт Jinan Safety United
При закупке коллоборативных сварочных роботов критически важно выбрать поставщика, способного обеспечить не просто доставку «железа», но и полноценную техническую поддержку. На рынке выделяется компания Jinan Safety United Technology and Trade Co., Ltd. (бренд SAFETY CNC), которая более 10 лет специализируется на разработке и производстве высокоточного оборудования для обработки металлоконструкций, включая роботизированные сварочные системы.
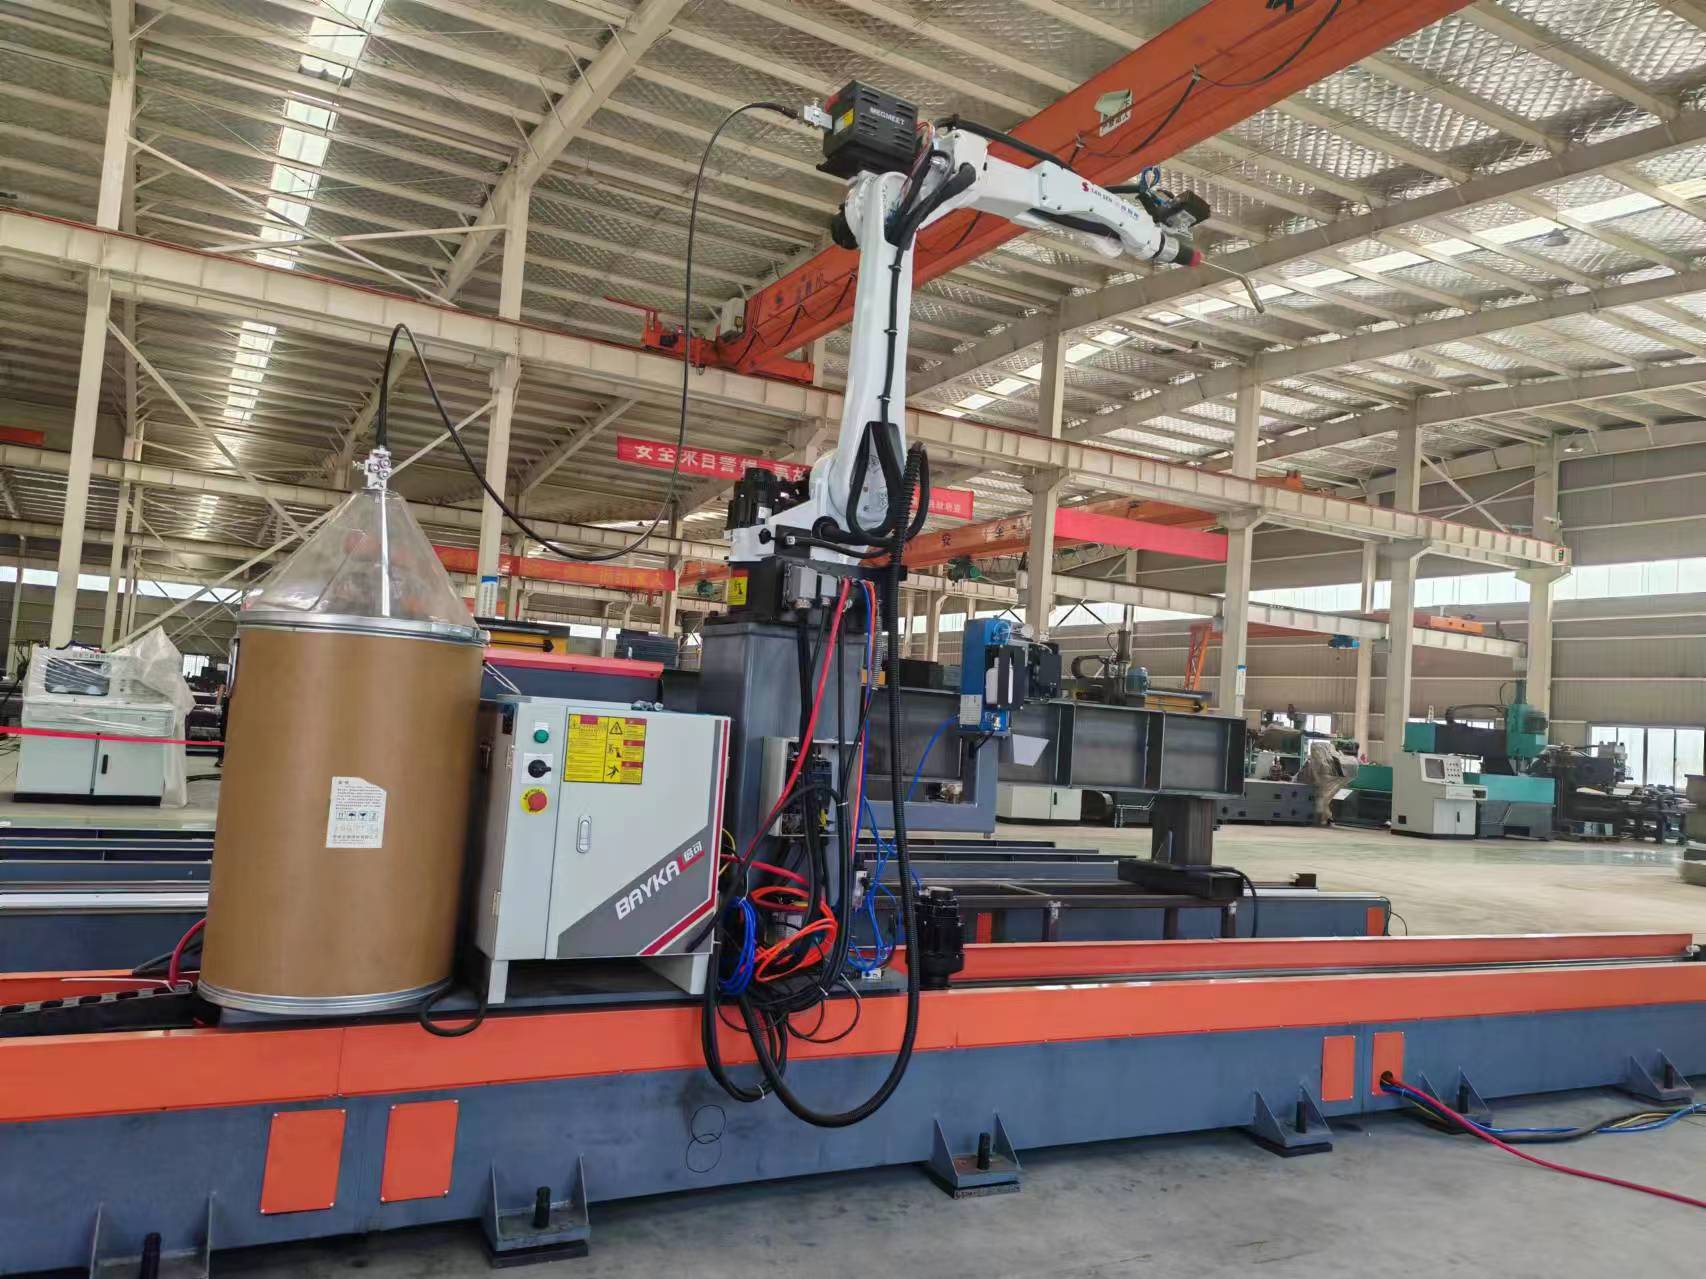
Расположенная в промышленном центре Китая (г. Цзинань), компания объединяет компетенции в механической инженерии и программном обеспечении ЧПУ. Их подход к производству коботов, таких как система SWL-CNC-15000 с рельсовым роботом BR-2010A Pro, базируется на строгом контроле качества: каждый станок проходит предварительную наладку и тестирование на повторяемость позиционирования перед отгрузкой.
Для российских заказчиков ключевым преимуществом Jinan Safety United является наличие развитой локальной инфраструктуры:
- Официальные выставочные залы в России и Кыргызстане: Позволяют оценить качество оборудования «вживую» до покупки.
- Штатная сервисная команда: Инженеры компании осуществляют установку, пуско-наладку и обучение персонала непосредственно на объекте заказчика, что минимизирует риски простоев.
- Склад запчастей и оперативная логистика: Компания гарантирует соблюдение сроков поставки и предоставляет полный пакет технической документации на русском языке, а также обеспечивает быструю доставку критических компонентов.
Такой комплексный подход позволяет снизить риски, связанные с импортом сложного технологического оборудования, и обеспечивает долгосрочную надежность производственных линий.
FAQ: Часто задаваемые вопросы о коллаборативных сварочных роботах
В: Нужен ли программист для работы с коботом?
О: Нет, современные коллоборативные сварочные роботы рассчитаны на управление обычным сварщиком. Интерфейс выполнен в виде графических иконок, а обучение происходит методом «ведения за руку». Базовые навыки программирования требуются только для сложных многоступенчатых процессов.
В: Может ли кобот варить алюминий?
О: Да, но это требует специального оборудования. Алюминий обладает высокой теплопроводностью, поэтому необходим источник тока с импульсным режимом и специальная горелка с push-pull подачей проволоки (два двигателя: один толкает, другой тянет), чтобы избежать застревания мягкой алюминиевой проволоки.
В: Безопасно ли работать рядом с роботом без ограждения?
О: Да, если соблюдены нормы ISO/TS 15066. Робот оснащен датчиками, которые останавливают его при контакте с человеком. Однако рекомендуется использовать средства индивидуальной защиты (маску, перчатки) от УФ-излучения дуги и брызг металла, так как сам робот не защищает оператора от этих факторов.
В: Какова реальная скорость окупаемости?
О: В среднем 12–18 месяцев. Это зависит от стоимости труда сварщика в вашем регионе, количества смен (коботы могут работать 24/7) и снижения процента брака. При работе в две смены окупаемость ускоряется до 8–10 месяцев.
В: Что делать, если деталь немного смещена?
О: Если смещение в пределах 1–2 мм, современные системы с лазерным сканированием скорректируют траекторию автоматически. Если смещение больше, робот остановится с ошибкой. Поэтому важна качественная сборка приспособлений.
Заключение и рекомендации по закупке
Внедрение коллоборативных сварочных роботов в 2026 году является стратегически верным шагом для производств, стремящихся к гибкости и независимости от кадрового дефицита. Технология перешла из стадии «экспериментальной» в стадию «промышленного стандарта» для малых и средних серий. Главные преимущества — быстрая переналадка, безопасность и предсказуемое качество шва.
Однако, успех проекта на 80% зависит не от самого робота, а от подготовки производственного процесса: качества заготовок, надежности приспособлений и квалификации персонала, обслуживающего ячейку. Не стоит ожидать, что робот исправит ошибки конструкторов или сборщиков. Он лишь точно воспроизводит заданную программу.
Мы рекомендуем начинать с аудита ваших самых массовых и проблемных сварочных узлов. Выберите одну задачу, которая занимает много времени у ваших лучших сварщиков, и автоматизируйте её. Это позволит быстро получить экономический эффект и опыт эксплуатации.
Для получения детального технического расчета, подбора модели под ваши задачи и актуального прайс-листа на коллоборативные сварочные роботы, свяжитесь с нашими инженерами. Мы предоставляем услуги демо-тестирования на ваших образцах.
Готовы автоматизировать сварку?
Запросите коммерческое предложение и техническую консультацию.
→ Получить расчет стоимости и спецификацию
→ Смотреть каталог промышленных решений