+86-13806413610
svetlanaxu@mail.ru








Высокоскоростный сверлильно-фрезерный станок с ЧПУ: цена от производителя 2026
2026-08-08
- Высокоскоростной сверлильно-фрезерный станок с ЧПУ: прямой ответ на запрос о цене и характеристиках в 2026 году
- Что такое высокоскоростной сверлильно-фрезерный станок с ЧПУ и его эволюция к 2026 году
- Где применяется высокоскоростной сверлильно-фрезерный станок с ЧПУ: отраслевые сценарии
- Технические характеристики: на что смотреть в спецификации 2026 года
- Диапазон цен и факторы формирования стоимости в 2026 году
- Как выбрать поставщика: критерии надежности и E-E-A-T
- Пример надежного партнера: опыт Jinan Safety United Technology and Trade Co., Ltd.
- Сравнение технологий: ШВП против Линейных двигателей
- Типичные ошибки при покупке и эксплуатации
- Логистика и экспорт: особенности поставки в 2026 году
- FAQ: Часто задаваемые вопросы о высокоскоростных станках
- Рекомендации по покупке: пошаговый план действий
- Заключение и призыв к действию
Высокоскоростной сверлильно-фрезерный станок с ЧПУ: прямой ответ на запрос о цене и характеристиках в 2026 году
Высокоскоростной сверлильно-фрезерный станок с ЧПУ — это специализированное промышленное оборудование, предназначенное для сверхбыстрой обработки отверстий и фрезеровки контуров в листовых металлах, печатных платах (PCB) и легких сплавах. В 2026 году ключевым фактором при выборе такого оборудования является не только базовая скорость шпинделя (до 60 000–100 000 об/мин), но и интеллектуальная система компенсации термических деформаций, а также интеграция с IoT-платформами для предиктивного обслуживания. Цена от производителя на современные модели варьируется в широком диапазоне: от 25 000 USD за компактные настольные решения для прототипирования до 180 000 USD и выше за промышленные многоосевые центры с автоматической сменой инструмента (ATC) на 20+ позиций.
Данное оборудование критически важно для предприятий, работающих в секторах аэрокосмической промышленности, производства электроники и точного машиностроения, где время цикла обработки одной детали измеряется секундами, а допуски составляют менее 0,01 мм. Покупка напрямую у завода-изготовителя в 2026 году позволяет снизить капитальные затраты на 15–20% за счет исключения дилерских наценок, а также получить расширенную гарантию на шпиндельные узлы и систему ЧПУ. В этом материале мы подробно разберем, как формируется стоимость, какие технические параметры являются определяющими для качества обработки, и почему прямые поставки от производителя становятся стандартом рынка B2B.
Что такое высокоскоростной сверлильно-фрезерный станок с ЧПУ и его эволюция к 2026 году
Традиционные обрабатывающие центры часто не справляются с задачами микро-обработки или работы с экстремально твердыми материалами при высоких скоростях резания. Высокоскоростной сверлильно-фрезерный станок с ЧПУ решает эту проблему за счет использования специализированных шпинделей с воздушным или жидкостным охлаждением и легких, но жестких порталов. К 2026 году архитектура этих станков претерпела значительные изменения. Если пять лет назад фокус был исключительно на оборотах шпинделя, то сегодня приоритет сместился на динамику перемещения осей и точность интерполяции.
Современные модели оснащаются линейными двигателями (linear motors), которые исключают люфты, характерные для шарико-винтовых передач (ШВП). Это позволяет достигать ускорений до 2G–3G, что критично при обработке множества мелких отверстий, например, в корпусах смартфонов или радиаторах для силовой электроники. Система ЧПУ теперь использует алгоритмы машинного обучения для адаптации подачи инструмента в реальном времени, анализируя нагрузку на шпиндель. Это предотвращает поломку сверл диаметром менее 0,5 мм, которые являются самым расходным материалом в таком производстве.
Важным аспектом является концепция «умного цеха». Станки 2026 года выпускаются с предустановленными модулями OPC UA, позволяющими интегрировать оборудование в общую ERP-систему предприятия. Это дает инженеру возможность отслеживать износ инструмента, температуру подшипников шпинделя и общее время полезной работы (OEE) удаленно, через планшет или ПК. Таким образом, высокоскоростной сверлильно-фрезерный станок с ЧПУ трансформировался из изолированной единицы оборудования в узел цифровой производственной сети.
Где применяется высокоскоростной сверлильно-фрезерный станок с ЧПУ: отраслевые сценарии
Понимание области применения помогает правильно оценить необходимость инвестиций. Данное оборудование не является универсальным решением для грубой черновой обработки стали. Его ниша — прецизионная работа с материалами, требующими высокой чистоты поверхности и минимального термического воздействия на заготовку.
Производство печатных плат (PCB) и микроэлектроники
Это самый массовый сегмент потребителей. Современные многослойные платы требуют сверления тысяч отверстий диаметром от 0,15 до 0,3 мм. Обычные станки здесь неэффективны из-за низкого ресурса инструмента и риска расслоения материала платы. Высокоскоростные станки с ЧПУ, работающие на скоростях 80 000–100 000 об/мин, обеспечивают чистый рез без заусенцев. Пример из практики: предприятие по производству автомобильной электроники внедрило линию из 5 таких станков, что позволило сократить время обработки одной панели с 45 секунд до 12 секунд, увеличив суточный выпуск на 300%.
Аэрокосмическая промышленность и обработка титановых сплавов
При изготовлении элементов обшивки и крепежных узлов из титана и алюминиевых сплавов серии 7xxx критически важно избегать нагрева зоны резания, который может изменить структуру металла. Высокая скорость вращения при малой подаче позволяет снимать материал стружкой, не передавая тепло в заготовку. Точность позиционирования ±0,005 мм обеспечивает идеальную совпадаемость отверстий при клепке крупных панелей.
Изготовление пресс-форм и штампов для легкой промышленности
Для создания охлаждающих каналов в формах для литья пластмасс требуется сложная пространственная фрезеровка. Высокоскоростная обработка (HSM) позволяет использовать концевые фрезы малого диаметра для создания сложных 3D-поверхностей с высоким качеством поверхности, часто исключая этап ручной полировки. Это сокращает цикл изготовления формы с 2 недель до 3–4 дней.
Технические характеристики: на что смотреть в спецификации 2026 года
При анализе предложений от производителей необходимо обращать внимание не на маркетинговые лозунги, а на конкретные инженерные параметры. Ниже приведена таблица сравнения типовых характеристик станков начального и премиум-класса, доступных на рынке в 2026 году.
| Параметр | Базовая модель (Entry Level) | Премиум модель (Industrial Pro) | Влияние на процесс |
|---|---|---|---|
| Макс. скорость шпинделя | 30 000 – 40 000 об/мин | 60 000 – 100 000 об/мин | Определяет возможность работы с инструментом <0.3 мм |
| Тип привода осей | ШВП (Ball Screw) | Линейные двигатели (Linear Motor) | Влияет на ускорение, точность и износ механики |
| Точность позиционирования | ±0.01 мм | ±0.003 мм | Критично для совпадения отверстий в многослойных структурах |
| Магазин инструмента (ATC) | 10–12 позиций | 20–40 позиций | Влияет на автономность работы при сложных программах |
| Система охлаждения | Воздушное | Жидкостное (Oil-Air Mist) | Жидкостное лучше отводит тепло от подшипников шпинделя |
| Контроллер ЧПУ | Стандартный (например, Syntec) | Премиум (Siemens, Fanuc, Heidenhain) | Надежность, наличие сервисной поддержки, сложность интерполяции |
Инженерный совет: не гонитесь за максимальными оборотами, если вы не планируете работать с микро-сверлами. Для фрезеровки алюминия и латуни инструментом диаметром 1–3 мм достаточно шпинделя на 24 000–30 000 об/мин. Переплата за 60 000+ об/мин в данном случае будет неоправданной, так как такие шпиндели требуют более дорогого обслуживания и чувствительны к качеству сжатого воздуха.
Диапазон цен и факторы формирования стоимости в 2026 году
Вопрос «сколько стоит» не имеет однозначного ответа без технического задания. Однако рынок 2026 года сформировал четкие ценовые коридоры. Понимание структуры цены поможет вам вести переговоры с производителем.
Ценовые сегменты
- 25 000 – 45 000 USD: Компактные станки с рабочей зоной до 400×300 мм. Обычно имеют шпиндель до 40 000 об/мин и привод осей на ШВП. Подходят для мастерских, лабораторий и мелкосерийного производства PCB. Часто поставляются с контроллерами китайского или тайваньского производства.
- 50 000 – 90 000 USD: Средний класс. Рабочая зона 600×500 мм и более. Линейные направляющие, шпиндели с жидкостным охлаждением (50 000–60 000 об/мин). Контроллеры уровня Fanuc или Siemens. Наличие автоматической смены инструмента на 16–20 позиций. Это оптимальный выбор для большинства промышленных предприятий.
- 100 000 – 200 000+ USD: Тяжелый промышленный сегмент. Полностью закрытый корпус с системой экстракции тумана, линейные двигатели, шпиндели 80 000–100 000 об/мин с керамическими подшипниками. Интеграция систем измерения инструмента лазером прямо в рабочую зону. Предназначены для круглосуточной работы в составе автоматизированных линий.
Что влияет на итоговую цену?
Помимо базовой конфигурации, на стоимость существенно влияют опции. Система автоматического измерения длины и диаметра инструмента добавляет к цене около 3 000–5 000 USD, но окупается за счет снижения брака. Наличие поворотной оси (4-я ось) увеличивает стоимость на 15–20%. Также важно учитывать стоимость постпродажного обслуживания: некоторые производители закладывают стоимость первого года сервиса в цену станка, другие предлагают это как отдельную подписку.
Логистика и таможенные пошлины также играют роль. При покупке напрямую у производителя из Азии (Китай, Тайвань) цена может быть на 30% ниже европейской, но необходимо закладывать расходы на доставку, растаможку и пусконаладочные работы инженера. В 2026 году многие заводы предлагают услугу «под ключ», включая установку и обучение персонала, что делает общую стоимость владения (TCO) более предсказуемой.
Как выбрать поставщика: критерии надежности и E-E-A-T
Выбор партнера важнее выбора модели станка. Рынок насыщен предложениями, но не все производители обладают реальной экспертизой. Чтобы избежать рисков, используйте следующий чек-лист при оценке поставщика высокоскоростного сверлильно-фрезерного станка с ЧПУ.
- Наличие собственного R&D центра: Задайте вопрос: «Вы производите шпиндели сами или покупаете их у субподрядчика?». Заводы, собирающие станки из покупных компонентов, имеют меньший контроль над качеством и более длинные сроки ремонта. Производители со своим R&D могут быстро адаптировать станок под ваши специфические задачи.
- Прозрачность цепочки поставок: Требуйте спецификацию всех ключевых компонентов. Кто производитель направляющих? (HIWIN, THK, PMI). Кто производитель контроллера? Избегайте неизвестных брендов в критических узлах.
- Сервисная инфраструктура: Узнайте, есть ли у производителя склад запасных частей в вашем регионе или стране. Время ожидания подшипника шпинделя не должно превышать 2 недель. В 2026 году стандартом является наличие удаленного диагностического центра, способного подключиться к ЧПУ станка через защищенный канал для анализа ошибок.
- Референс-лист: Попросите контакты 2–3 клиентов в вашей отрасли, которые купили станки 2–3 года назад. Реальные отзывы о надежности после окончания гарантийного срока — лучший индикатор качества.
Пример надежного партнера: опыт Jinan Safety United Technology and Trade Co., Ltd.
Иллюстрируя принципы выбора надежного производителя, нельзя не упомянуть компании, которые успешно сочетают технологичность с развитой сервисной поддержкой. Ярким примером является Jinan Safety United Technology and Trade Co., Ltd. — китайская технологическая компания, базирующаяся в городе Цзинань, одном из ключевых промышленных центров Китая.
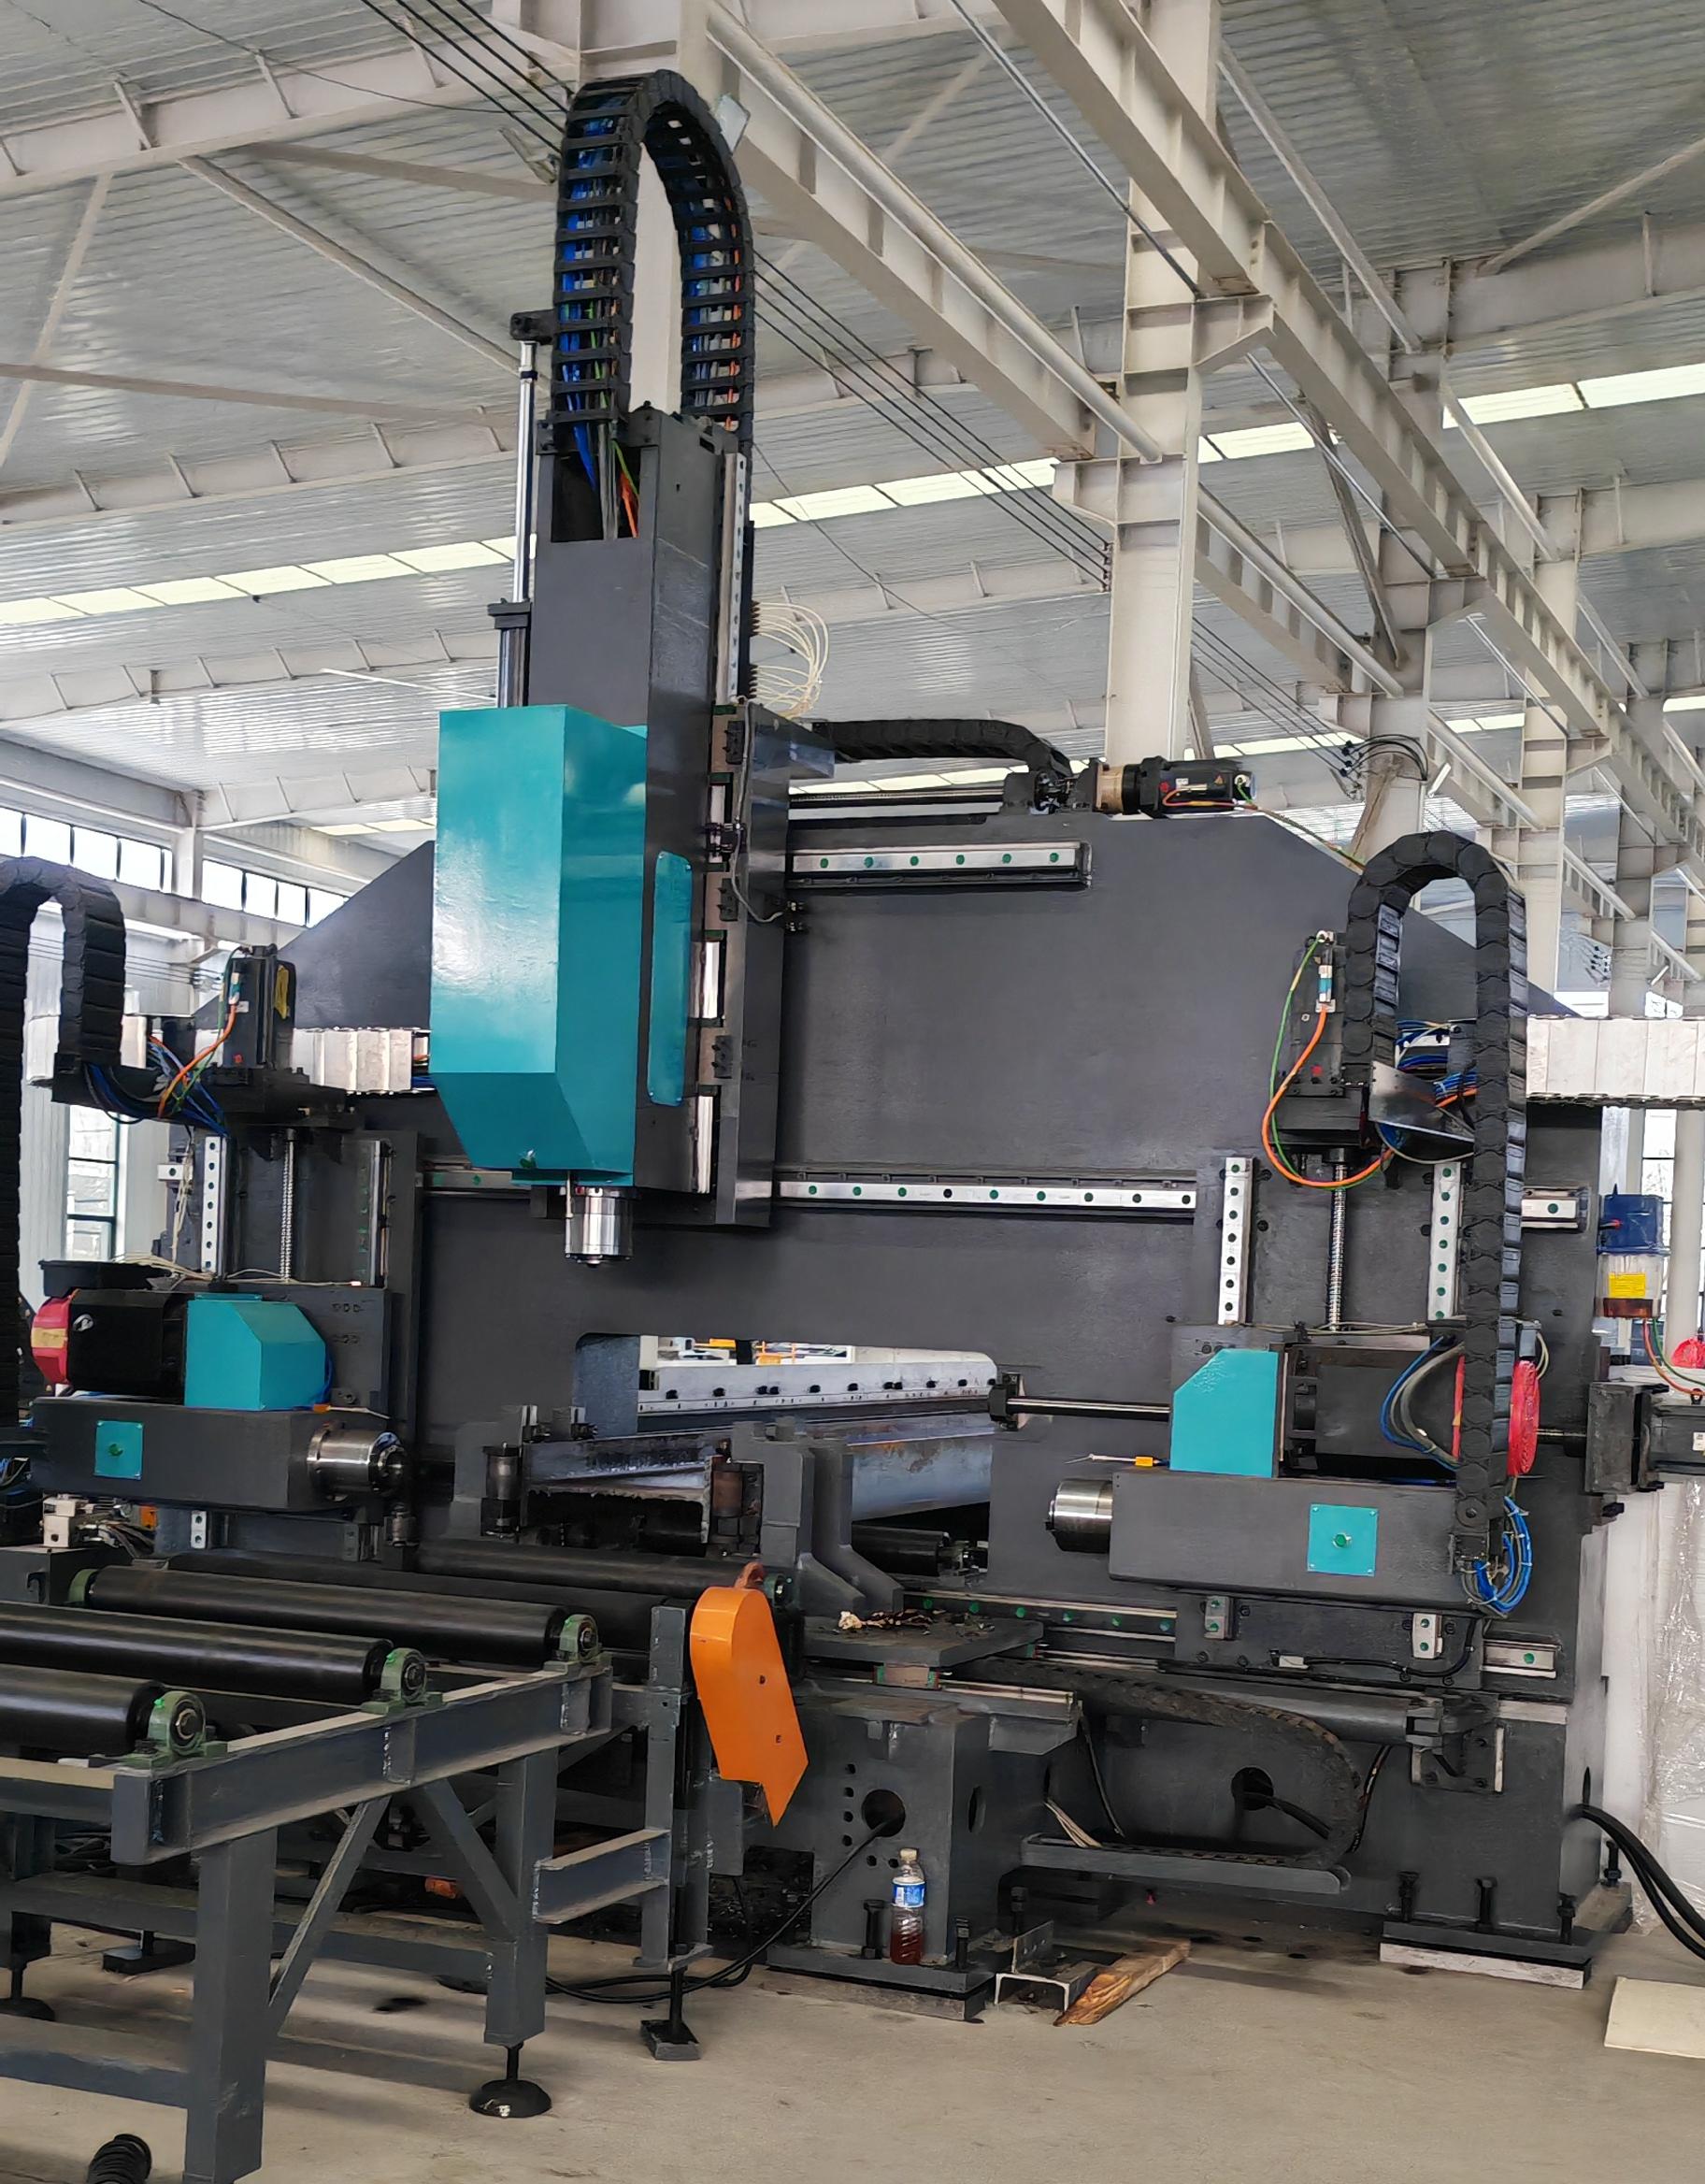
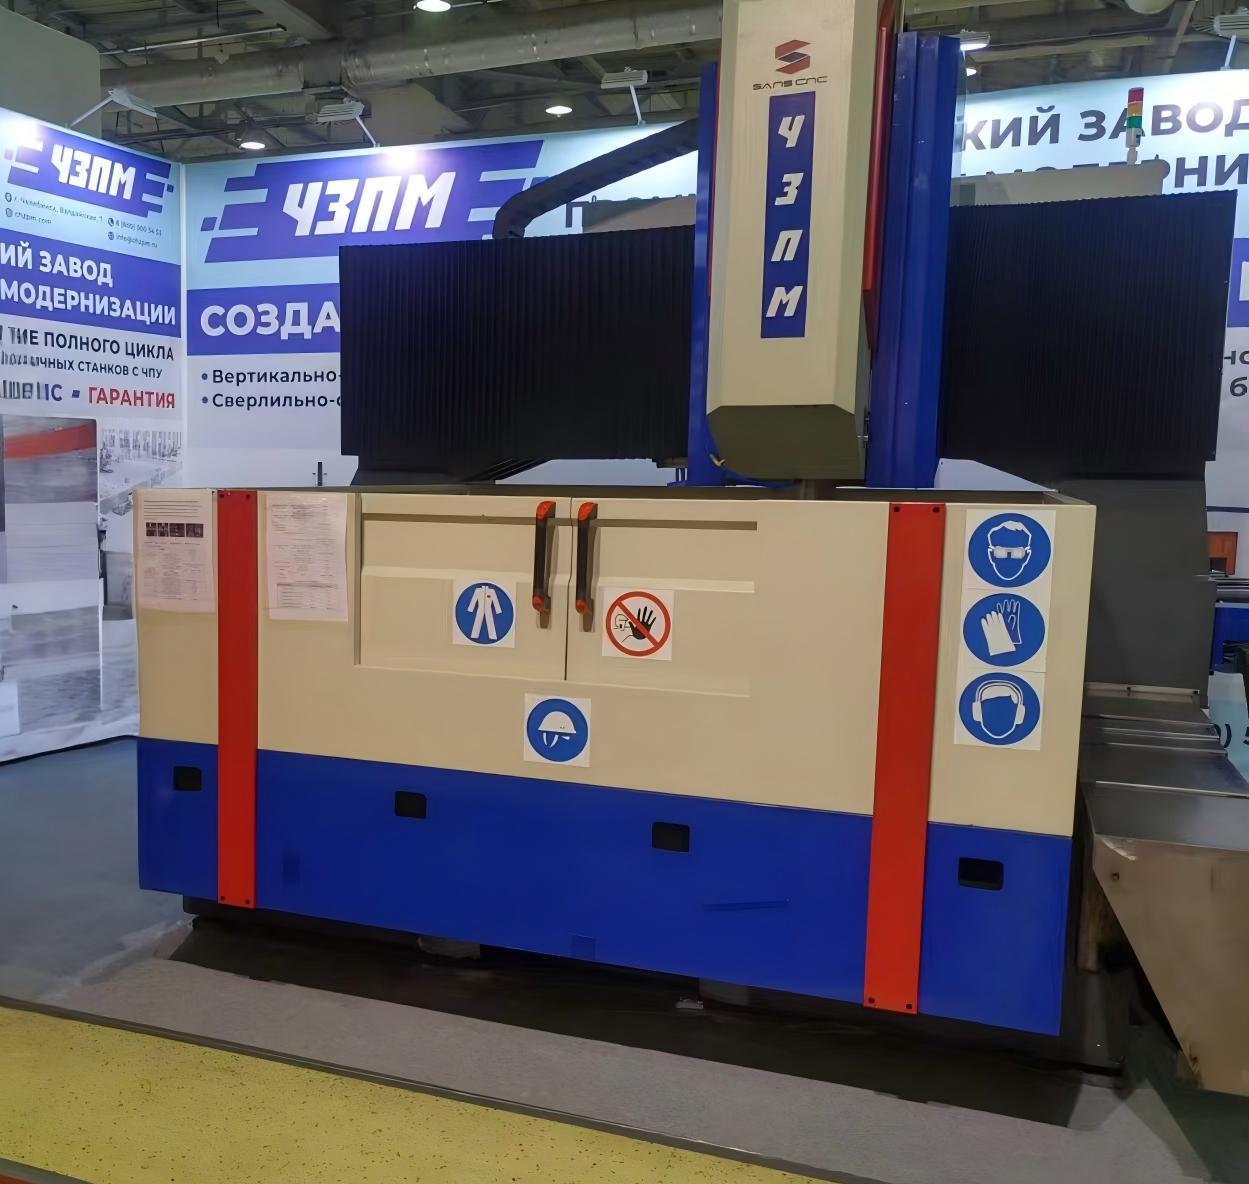
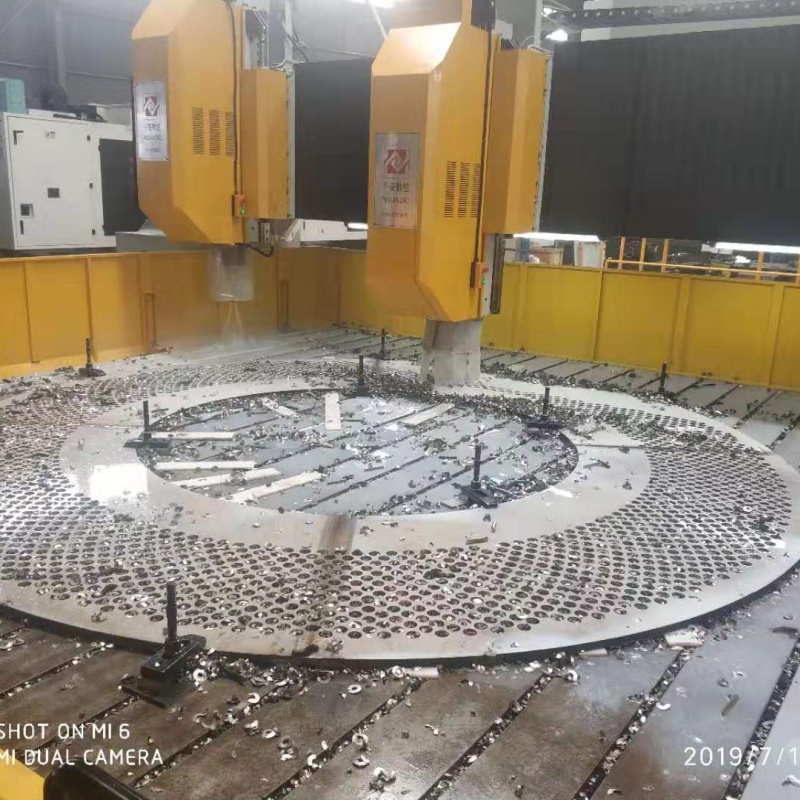
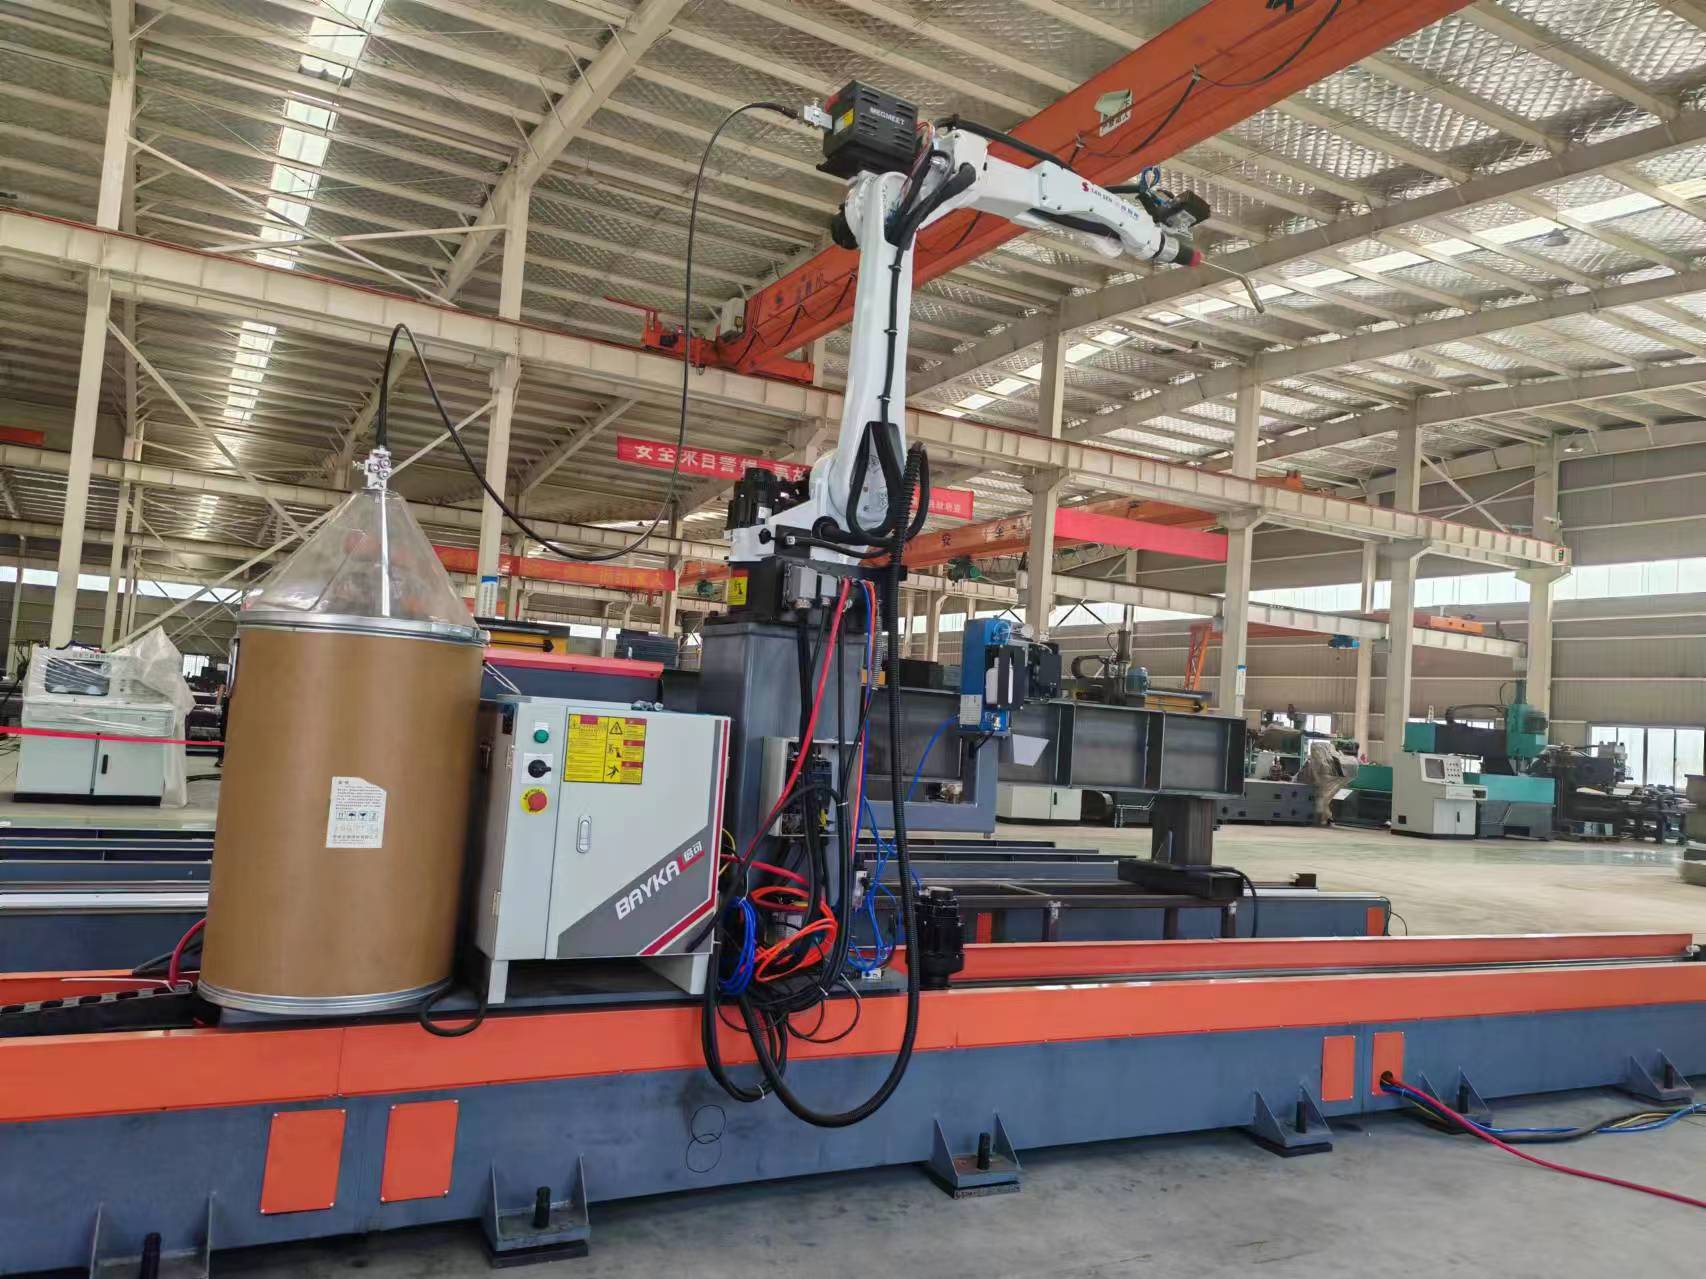
Компания специализируется на разработке и производстве высокоточного станочного оборудования под брендом «SAFETY CNC». Хотя их основной фокус исторически направлен на тяжелое машиностроение (портальные станки для трубных досок, теплообменников, стальных конструкций и роботизированные сварочные системы), их подход к качеству и интеграции систем ЧПУ полностью соответствует высоким стандартам 2026 года.
Ключевые преимущества работы с такими производителями, как Jinan Safety United, включают:
- Вертикальная интеграция: Собственные линии сборки и испытаний обеспечивают стабильность геометрической точности. Каждый станок проходит комплексную предварительную наладку перед отгрузкой.
- Локализованная сервисная поддержка: Для рынков России и стран СНГ компания создала официальные выставочные залы и штатную команду инженеров. Это решает одну из главных проблем импорта — долгий срок ожидания запчастей и специалистов. Пуско-наладка и обучение персонала проводятся силами местных экспертов, говорящих на русском языке.
- Прозрачность и документация: Компания предоставляет полный пакет технической документации на русском языке и гарантирует соблюдение сроков поставки, что критично для планирования производственных мощностей.
Опыт Jinan Safety United, экспортирующего оборудование в более чем 15 стран (включая Россию, Казахстан, Индию и Южную Африку), демонстрирует, что надежность поставщика определяется не только техническими характеристиками станка, но и глубиной послепродажного сопровождения. Их принцип «взаимной ценности» подразумевает не просто продажу железа, а обеспечение устойчивого повышения производительности клиента.
Сравнение технологий: ШВП против Линейных двигателей
Один из самых частых вопросов при выборе — стоит ли переплачивать за линейные двигатели. Давайте разберем это с точки зрения физики процесса.
Шарико-винтовые передачи (ШВП) имеют инерцию и ограничение по максимальной скорости вращения. При высоких скоростях перемещения они начинают вибрировать, что снижает точность. Кроме того, со временем возникает обратный люфт, требующий компенсации программными методами или механической регулировкой.
Линейные двигатели устраняют промежуточные механические звенья. Магнитное поле напрямую перемещает стол. Это дает:
- Нулевой люфт.
- Высокое ускорение (до 3G и выше).
- Отсутствие износа механических частей привода.
Однако, линейные двигатели требуют мощной системы охлаждения, так как они сами являются источником тепла. Если ваш цех не оснащен стабильной системой кондиционирования, тепловой дрейф может нивелировать преимущества точности линейных двигателей. Для большинства задач средней точности (±0.01 мм) качественные ШВП с предварительным натягом остаются экономически более эффективным решением.
Типичные ошибки при покупке и эксплуатации
Даже опытные инженеры допускают ошибки при внедрении нового оборудования. Вот список проблем, с которыми мы сталкиваемся чаще всего:
1. Игнорирование качества сжатого воздуха. Шпиндели с воздушным охлаждением крайне чувствительны к влаге и маслу в воздухе. Отсутствие качественной системы подготовки воздуха (осушитель, фильтры тонкой очистки) приводит к выходу подшипников шпинделя из строя в течение 3–6 месяцев. Это не гарантийный случай.
2. Неправильный выбор инструмента. Использование стандартных сверл для высокоскоростных станков недопустимо. Инструмент должен быть сбалансирован по классу G2.5 или выше при рабочих оборотах. Дисбаланс даже в 0.01 г·мм на скорости 60 000 об/мин создает центробежную силу, разрушающую шпиндель.
3. Отсутствие термокомпенсации. В помещениях с колебаниями температуры более чем на 2°C в течение суток геометрическая точность станка будет «плавать». Необходимо либо устанавливать станок в термоизолированной зоне, либо активировать функции программной термокомпенсации, если они предусмотрены в ЧПУ.
Логистика и экспорт: особенности поставки в 2026 году
При заказе оборудования у зарубежного производителя важно учитывать логистические нюансы. Станок весом 2–5 тонн требует специальной упаковки: деревянный ящик с виброизоляцией и влагозащитой. Обязательно страхуйте груз на полную стоимость.
Таможенное оформление требует правильного подбора кода ТН ВЭД (обычно 8459). Ошибка в классификации может привести к задержкам на таможне и штрафам. Рекомендуется заранее запросить у производителя технический паспорт и сертификат происхождения товара (Form A или аналог), который может снизить ставку импортной пошлины в зависимости от торговых соглашений между странами.
Пусконаладочные работы должны проводиться сертифицированным инженером. Не пытайтесь запустить сложный высокоскоростной станок силами местных электриков без опыта работы с конкретным контроллером. Ошибка в параметрах сервоприводов может привести к «удару» осей и повреждению механики.
FAQ: Часто задаваемые вопросы о высокоскоростных станках
Какой срок службы шпинделя у высокоскоростного станка?
При правильной эксплуатации и качественной подготовке воздуха/масла, ресурс шпинделя составляет 15 000 – 20 000 моточасов. После этого требуется замена подшипников или капитальный ремонт. В моделях с керамическими подшипниками ресурс может быть выше.
Можно ли обрабатывать сталь на высокоскоростном сверлильно-фрезерном станке?
Да, но с ограничениями. Для стали лучше использовать скорости до 10 000 – 15 000 об/мин и соответствующую подачу. Высокоскоростные режимы (30 000+ об/мин) эффективны для алюминия, меди, графита, пластика и композитов. Обработка закаленной стали на высоких оборотах требует специального инструмента и стратегий резания.
Нужен ли специальный фундамент для такого станка?
Для станков с линейными двигателями и высокой динамикой рекомендуется установка на виброизолирующие опоры или специальный фундамент, отделенный от общих полов цеха. Это предотвратит передачу внешних вибраций (от погрузчиков, прессов) на точную механику станка.
Как часто нужно калибровать станок?
Проверка геометрической точности рекомендуется каждые 6 месяцев. Калибровка инструмента должна проводиться ежедневно или при каждой смене партии инструмента, если используется автоматическая система измерения.
Рекомендации по покупке: пошаговый план действий
Чтобы купить высокоскоростной сверлильно-фрезерный станок с ЧПУ выгодно и безопасно, следуйте этому алгоритму:
- Аудит задач: Составьте список деталей, которые будете производить. Укажите материалы, толщины, диаметры отверстий и требуемую точность.
- Запрос коммерческих предложений: Отправьте этот список 3–5 проверенным производителям. Требуйте не просто прайс-лист, а расчет времени цикла для вашей тестовой детали.
- Тестовая обработка: Если возможно, отправьте образцы материалов производителю для тестовой обработки. Видео отчет или готовые образцы покажут реальное качество станка.
- Проверка сервиса: Уточните наличие склада запчастей и возможность удаленной поддержки. Обратите внимание на таких игроков, как Jinan Safety United, имеющих локальные сервисные центры в РФ и СНГ.
- Переговоры: Обсудите условия оплаты (часто 30% аванс, 70% перед отгрузкой), гарантийные условия и обучение персонала.
Заключение и призыв к действию
Инвестиции в высокоскоростной сверлильно-фрезерный станок с ЧПУ в 2026 году — это шаг к повышению конкурентоспособности вашего производства. Правильно выбранное оборудование окупается за счет сокращения цикла обработки, снижения брака и возможности брать заказы на высокоточные изделия, недоступные конкурентам со старым парком станков. Ключ к успеху — не в погоне за максимальными цифрами в брошюре, а в соответствии технических характеристик вашим реальным производственным задачам и надежности партнера-производителя.
Мы готовы предоставить детальную консультацию, рассчитать время цикла для ваших деталей и предложить индивидуальную конфигурацию станка. Свяжитесь с нашими инженерами для получения актуального прайс-листа и технической документации.
Получить коммерческое предложение и технические характеристики