
+86-13806413610
svetlanaxu@mail.ru







Станок для фрезерования торцовки двутавровых балки
Когда говорят про станок для фрезерования торцовки двутавровых балки, многие сразу представляют себе просто тяжелый портал с фрезой. Но тут вся соль не в массе, а в том, как он держит геометрию под нагрузкой и как решает проблему разнотолщинности полок. Частая ошибка — гнаться за огромной мощностью шпинделя, забывая про жесткость консоли и точность позиционирования по оси Z. На деле, балка ведь не идеальна, её могло повести при прокатке, и если упоры не компенсируют этот перекос — получишь брак по перпендикуляру торца. Сам через это проходил.
Не просто ?отрезать?, а подготовить к сварке
Основная задача такого станка — не просто отрезка, а создание идеально перпендикулярного и ровного торца под сварку. Особенно критично для ответственных конструкций — мостовых ферм или опор ЛЭП. Здесь любая щель из-за плохого прилегания торцов — это концентратор напряжений. Мы в свое время пробовали адаптировать обычный портальный раскроечный центр, но столкнулись с вибрацией при входе фрезы в зону перехода от полки к стенке. Толщина металла меняется скачком, и если подача не адаптивная — идет увод, фреза начинает ?звенеть?.
Поэтому ключевым стал вопрос системы управления. Нужна не просто запрограммированная траектория, а обратная связь по току шпинделя или по датчику усилия. Чтобы при встрече с более толстым участком (например, в месте сварного шва на самой балке) подача автоматически снижалась. Хорошо себя показали решения, где используется сервопривод по оси Z с динамической подстройкой. Не буду называть бренды, но именно такой подход реализован в линейке оборудования, которое поставляет, к примеру, Jinan Safety United Technology and Trade Co., Ltd. Их сайт https://www.safetycnc.ru — хороший источник, чтобы понять современные тенденции. Компания как раз фокусируется на повышении качества оборудования для обработки металлоконструкций, включая двутавровые балки, что видно из описания их деятельности.
Из практики: для балок высотой от 300 до 800 мм критически важна система фиксации. Недостаточно просто прижать сверху. Нужны боковые гидравлические или винтовые упоры, которые центрируют балку по стенке, исключая её перекос относительно оси движения портала. Иначе фрезерование двух торцов за одну установку даст разные углы. Приходилось делать самодельные калиброванные прокладки, что сильно тормозило процесс.
Выбор инструмента — отдельная история
С фрезой тоже не всё однозначно. Для чистового торцевания после газовой резки, где есть окалина, лучше идти в два прохода: первый — твердосплавной пластиной с положительным углом, чтобы ?содрать? корку, второй — уже чистовой фрезой на высоких оборотах. Пробовали делать одним проходом монолитными фрезами со стружколомом — дорого, и стойкость падает в разы при встрече с включениями в металле.
Часто упускают момент охлаждения. При торцевом фрезеровании полки стружка плохо отводится из зоны резания, налипает на инструмент. Сухое фрезерование возможно, но тогда нужно организовывать мощную эвакуацию стружки сжатым воздухом через полость шпинделя. Более надежный, но и грязный вариант — эмульсия. Главное — направить СОЖ точно под заход режущей кромки, а не просто лить сверху на балку.
Здесь стоит отметить, что некоторые комплексы, представленные на рынке, например, через того же поставщика Jinan Safety United, изначально проектируются с учетом этих нюансов. В их описании продукции виден акцент на оборудование для электрических башен и мостовых конструкций — а это как раз те области, где обработка торца балки является ключевой операцией для последующей высокопрочной сварки.
Программирование и ?подводные камни?
Самый болезненный переход — от ручного управления к ЧПУ. Казалось бы, задал контур и режь. Но если балка не идеально прямая (а такой почти не бывает), простая программа, идущая строго по оси X, скопирует все изгибы. Нужна либо предварительная правка балки (что нереально для крупных сечений), либо система лазерного сканирования профиля перед обработкой, которая скорректирует траекторию. Это уже высокий уровень, но для серийного производства оправдан.
Еще один момент — последовательность обработки. Если фрезеровать сначала одну полку, потом другую, а затем стенку, балку может ?повести? от снятия внутренних напряжений. Лучше использовать схему с одновременной или попеременно-симметричной обработкой, чтобы нагрев и силовое воздействие распределялись равномерно. Для этого станок должен иметь два независимых шпинделя или очень быстрый привод перепозиционирования одного.
В своих настройках мы часто комбинировали режимы: черновой проход на высокой подаче, но малой глубине, чтобы снять основную массу, и затем чистовой — для калибровки. Это снижало нагрузку на станину и повышало точность. Информация о подобных технологических приемах редко есть в открытом доступе, она нарабатывается опытным путем или обсуждается с инженерами производителей, которые, как Jinan Safety United Technology and Trade Co., Ltd., глубоко погружены в специфику обработки именно таких профилей.
Интеграция в поток и экономика процесса
Отдельно стоящий станок для фрезерования торцовки — это хорошо, но настоящая эффективность начинается, когда он встроен в линию. Например, после кантователя, который подает балку после плазменной или газовой резки в нужной ориентации. Или перед сварочным комплексом. Здесь критична скорость переналадки. Быстросъемные упоры, система автоматического определения габаритов балки по фотоэлементам — это уже не роскошь, а необходимость для окупаемости оборудования.
Стоимость простоя такого станка высока. Поэтому надежность гидравлики, системы ЧПУ и приводов — на первом месте. Дешевый вариант с частыми поломками съест всю экономию от его покупки за полгода. При выборе всегда смотришь не на паспортную производительность, а на простоту доступа к узлам для обслуживания. Менять направляющие каретки, не разбирая полстанка — бесценно.
Именно в контексте комплексных решений для производства стальных конструкций становится понятна специализация компаний-поставщиков. Если взять ту же Jinan Safety United, их фокус на оборудование для башен, сосудов высокого давления и мостов подразумевает, что они понимают всю цепочку: от резки заготовки до сварки узла. И станок для торцовки балки в их портфеле — не обособленная единица, а звено в этой цепочке, что говорит о более глубоком подходе.
Вместо заключения: на что смотреть сегодня
Сейчас тренд — на гибкость. Нужен аппарат, который сможет за один цикл не только торец отфрезеровать, но и, к примеру, выбрать паз в полке или сверлить монтажные отверстия. То есть многофункциональные обрабатывающие центры для длинномерных профилей. Но здесь есть компромисс: универсальность часто идет в ущерб жесткости и скорости именно на торцовке.
Лично я склоняюсь к тому, что для крупносерийного производства узкоспециализированный станок для фрезерования торцовки двутавровых балки с максимально упрощенной, но надежной механикой — лучшее решение. А все дополнительные операции (сверление, маркировку) выносить на следующие посты. Это дешевле в обслуживании и ремонте.
В итоге, выбор всегда сводится к конкретным задачам цеха. Нужно четко понимать: номенклатура балок (высота, длина, вес), требуемая точность (по перпендикулярности и шероховатости), желаемая производительность (штук в смену). И уже под эти цифры искать оборудование, изучая опыт коллег и предлагаемые на рынке решения, в том числе и от специализированных поставщиков, чья экспертиза подтверждена работой в смежных отраслях, как в случае с упомянутой компанией. Главное — не поддаваться на маркетинговые лозунги, а требовать тестовую обработку именно своего материала. Только так увидишь реальные возможности машины.
Соответствующая продукция
Соответствующая продукция

Самые продаваемые продукты
Самые продаваемые продукты-
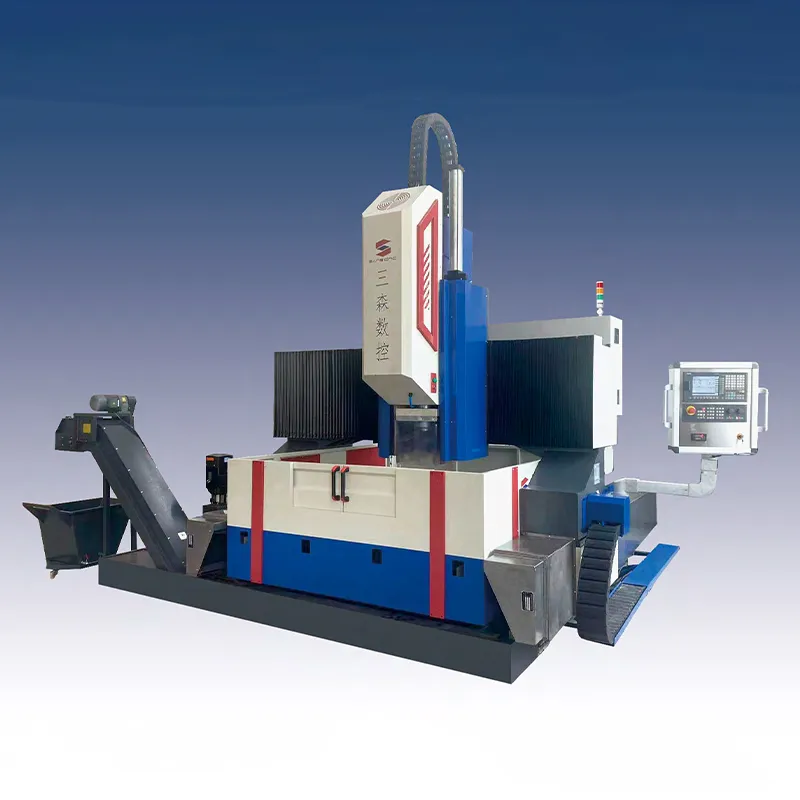 PXD3030 Портальный Сверлильно- фрезерный станок с ЧПУ
-
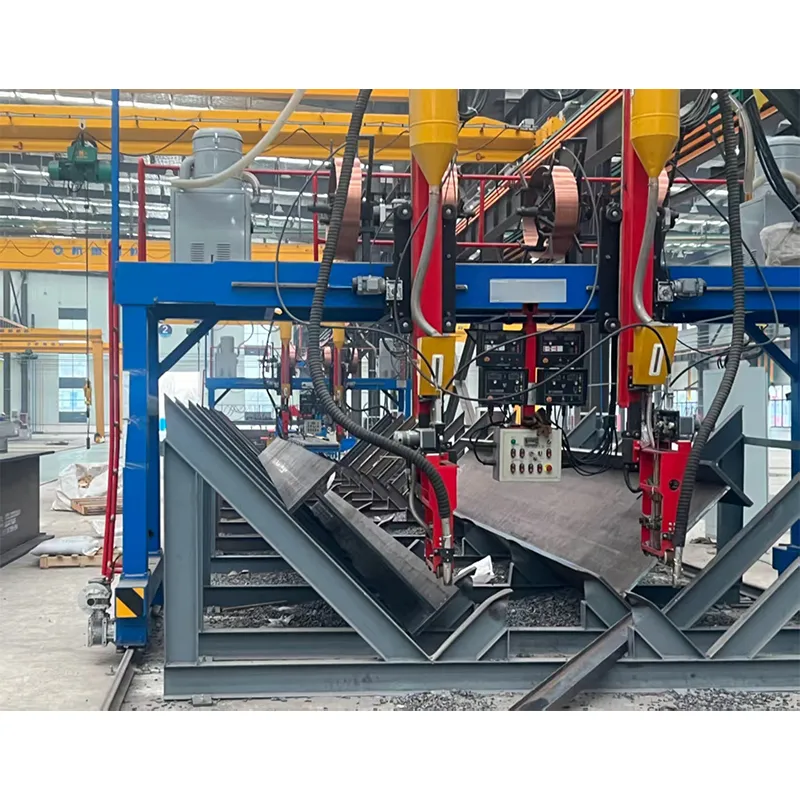 Дуговой Сварочный станок под флюсом для двутавровой балки и коробчатой балки, модель SUMH-5000
-
 Сварочный робот для сварки стальных конструкции по рельсу, 12м, HJ-
-
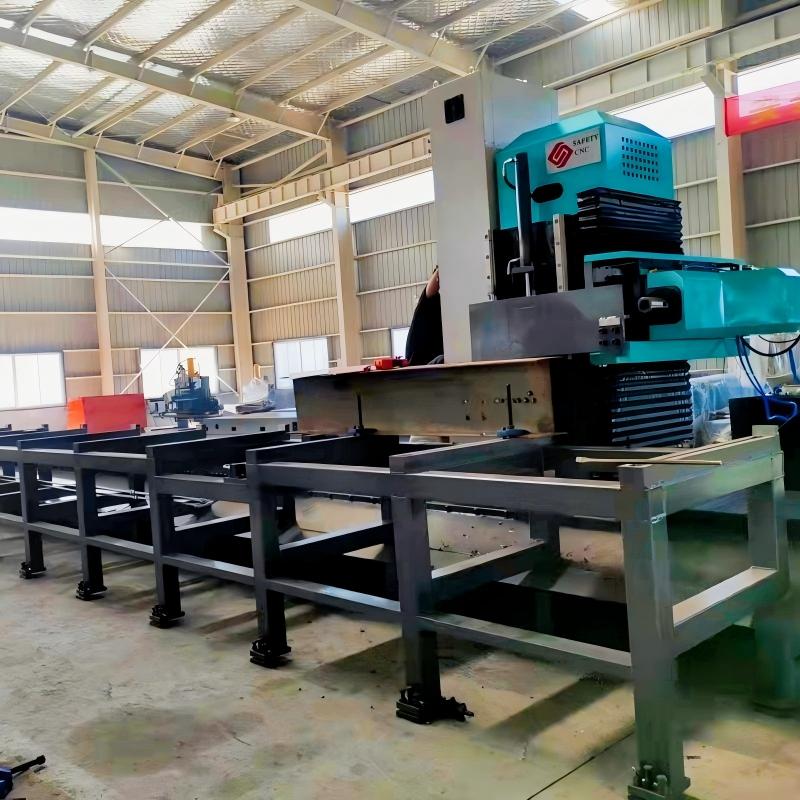 Горизонтальный Одношпиндельный станок с ЧПУ, Модель DB12070
-
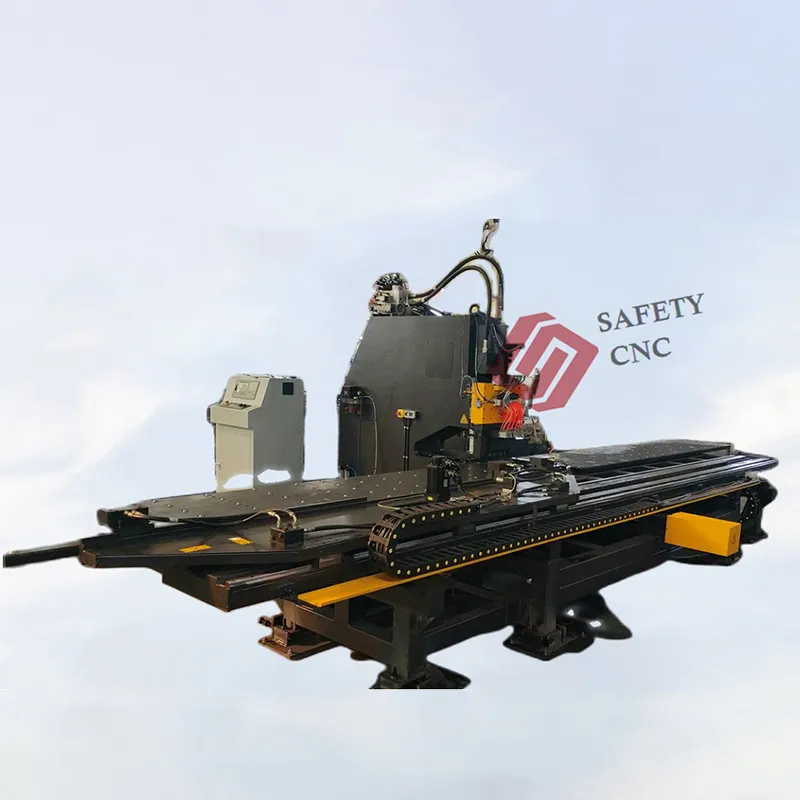 Дыропробивная производственная линия с ЧПУ серии PPM
-
 Питатель с цепной пластиной тяжелого типа, 1100*6000
-
 Станок для резки водой под сверхвысоким давлением с ЧПУ
-
 Портальный Сверлильно-фрезерный станок с гидравлическим патроном с ЧПУ. PHD1212
-
 Гидравлический дыропробивной станок с ЧПУ серии PPL для обработки толстолистовой стали
-
 Трёхкоординальный сверлильный станок для двутавра. CBD700
-
 Промышленный фильтр , CSDC-6L, CSDC-8L, CSDC-12L
-
 8 – Осевая Интегрированный Плазменный станок для сверления и резки двутавра с ЧПУ, HR1050
Связанный поиск
Связанный поиск- Линия для пробивки уголка с ЧПУ
- Сверлильный станок для сверления ножевого листа и уголка
- Станок для сверления трубных досок и фланцев с ЧПУ
- Сварочная станция с роботом перемещение по рельсу
- Станок для сверления трубы
- Одношпиндельный Сверлильный станок
- Гидравлический станок для сверления листовой стали
- Станок для сверления трубных досок с ЧПУ
- Сверлильный станок для обработки трубы
- Автоматическая загрузка и разгрузка станка для лазерной резки с подачей рулонов