
+86-13806413610
svetlanaxu@mail.ru







Станок для резки уголка
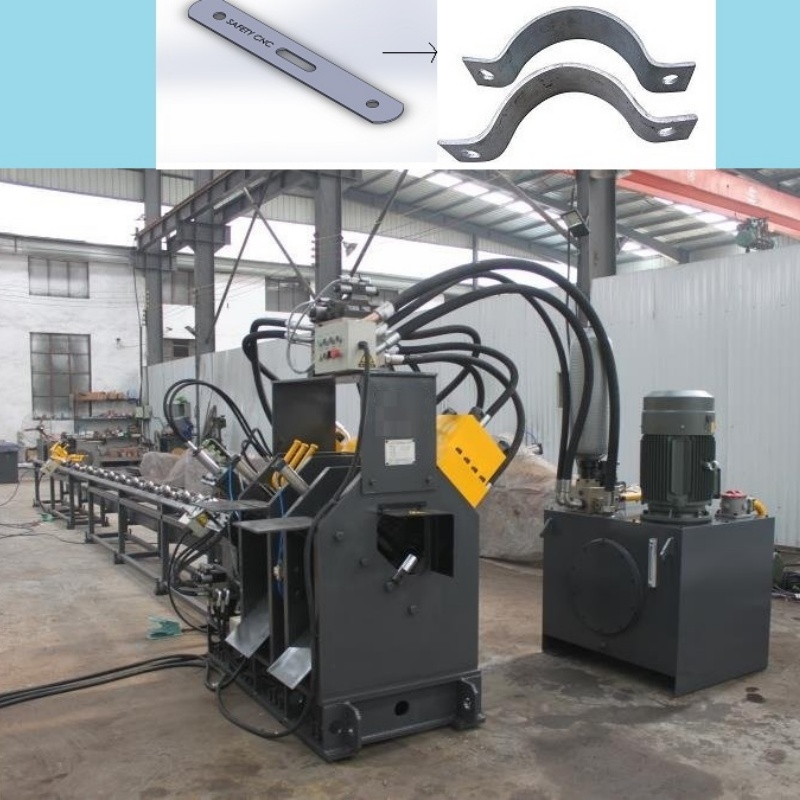
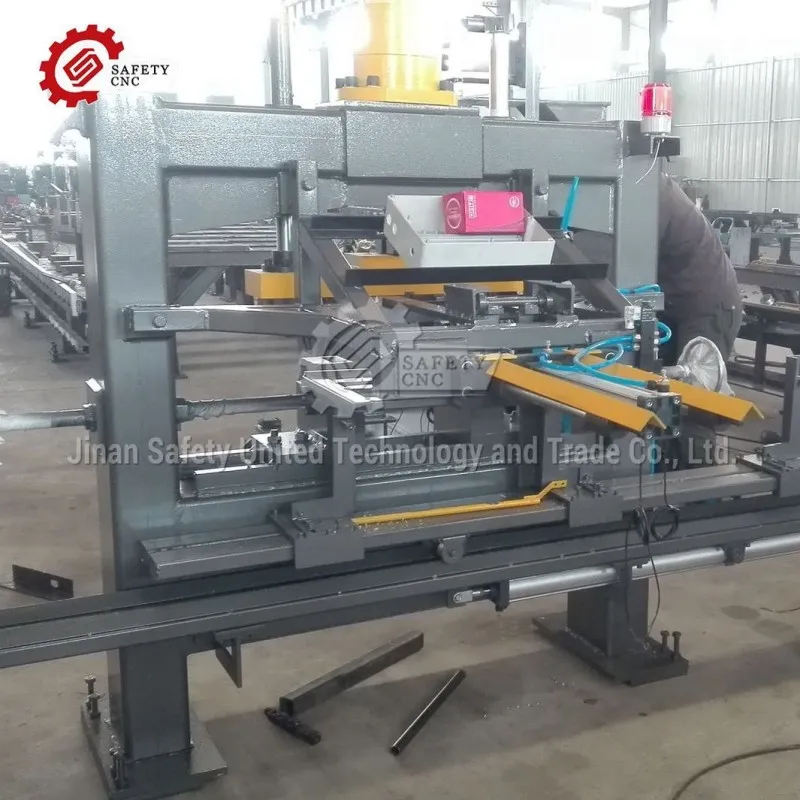
Когда говорят про станок для резки уголка, многие сразу представляют себе простой отрезной агрегат — взял, включил, отрезал. На деле же всё куда тоньше, и главная ошибка новичков — считать, что любой станок справится с профилем одинаково хорошо. Разница в точности, в чистоте реза, в ресурсе режущего инструмента и, в конце концов, в экономии материала — вот что на самом деле решает.
Что на самом деле важно в таком станке
Первое, с чем сталкиваешься на практике — это вопрос фиксации. Уголок, особенно неравнополочный, имеет свойство 'гулять' при зажиме, если система прижимов не продумана. Видел модели, где вроде бы и гидравлика есть, но конструкция каретки или самих губок не позволяет надёжно зафиксировать профиль под разными углами. В итоге при резке под 45 или 60 градусов получаешь смещение на пару миллиметров — и вся сборка потом идёт вразнос.
Второй момент — это сам режущий инструмент. Диски для абразивной резки, фрезы для холодной, плазменные горелки... У каждого варианта своя область. Для массовой порезки уголка на конструкции, скажем, для тех же электрических башен, часто выгоднее холодная резка. Стружка — да, но кромка чистая, без наплывов и окалины, геометрия почти не страдает от нагрева. Но если речь о толстостенном уголке, тут уже абразив или плазма могут быть единственным вариантом. Выбор — это всегда компромисс между скоростью, качеством кромки и стоимостью эксплуатации.
И третий, часто упускаемый из виду аспект — система удаления отходов. При интенсивной работе станок для резки уголка генерирует горы стружки или окалины. Если конструктивно не предусмотрен хороший отвод стружки или лоток для окалины, через пару часов работы вокруг станка образуется настоящая свалка, которая мешает и опасна. Это кажется мелочью, пока не поработаешь в три смены на одном объекте.
Опыт из цеха: когда теория расходится с практикой
Помню случай на одной из строек мостовых конструкций. Завезли новый, на тот момент, станок с ЧПУ для плазменной резки. Всё по паспорту: и точность высокая, и скорость. Но начали резать уголок 100х100х10 — и пошли проблемы. Плазма 'вела' рез, особенно в начале, получался небольшой скос. Причина оказалась в стартовом продуве и в том, как горелка выходит на рабочий режим. Для тонкого листа — нормально, а для массивного уголка — нет. Пришлось колдовать с настройками, подбирать другие режимы пуска, фактически методом тыка. Производитель таких тонкостей в мануале, естественно, не указал.
Ещё один урок — важность подготовки материала. Казалось бы, при чём тут станок? Но если уголок привезли с покоробленными полками или с остатками окалины, даже самый точный станок не даст идеального результата. Прижимы могут неплотно сесть, лазерный датчик (если он есть) может сбиться. Поэтому теперь всегда настаиваю на визуальном контроле партии перед запуском в работу. Это экономит время и нервы.
Кстати, о датчиках. Системы автоматического позиционирования профиля — штука полезная, но не панацея. В условиях цеховой пыли и вибрации оптические датчики могут 'врать'. Приходится регулярно проводить калибровку. Механические упоры с концевиками в этом плане надёжнее, хотя и медленнее. Опять тот самый выбор.
Связь с другим оборудованием и комплексный подход
Редко когда станок для резки уголка работает в вакууме. Обычно это звено в цепочке: разметка (или получение управляющей программы из САПР) -> резка -> сверление/обработка отверстий -> сборка. И здесь ключевое — совместимость. Если после резки заготовки идут, например, на координатно-пробивной станок для создания монтажных отверстий, то погрешность при резке напрямую влияет на точность последующей операции.
В этом контексте интересен подход некоторых производителей, которые предлагают комплексные линии. Например, компания Jinan Safety United Technology and Trade Co., Ltd., чей сайт можно найти по адресу https://www.safetycnc.ru, как раз фокусируется на повышении качества высокоскоростного сверлильного и пробивочного оборудования для металлоконструкций, включая уголок. Их логика понятна: чтобы получить идеальную деталь для башни или моста, нужно согласованное оборудование. Если их сверлильный станок рассчитан на определённые допуски, то и станок для резки, поставляемый в комплексе, должен обеспечивать эти допуски. Это уже системное мышление, а не просто продажа единиц техники.
Их опыт в области оборудования для электрических башен, строительных и мостовых стальных конструкций говорит о том, что они понимают специфику работы именно с профильным металлом. В таких отраслях погрешности в резке уголка недопустимы, так как влияют на прочность всей конструкции. Поэтому, выбирая станок, стоит смотреть не только на его характеристики, но и на то, какого он 'происхождения' — сделан ли он для гаражной мастерской или для серьёзного производства, где каждый миллиметр на счету.
Экономика вопроса: окупаемость и скрытые затраты
Цена станка — это только вершина айсберга. Дальше идут расходники: диски, фрезы, плазменные электроды, сопла. У некоторых моделей потребление этих материалов в разы выше из-за неоптимальной кинематики или вибраций. Бывало, переплачивал за 'бюджетный' станок, а потом годами сливал деньги в дорогие оригинальные диски, которые изнашивались за смену.
Энергопотребление — ещё один пункт. Инверторные приводы, сервосистемы подачи, системы ЧПУ — всё это 'ест' электричество. Но современные системы могут быть в итоге экономичнее: точнее позиционирование -> меньше холостых ходов -> меньше циклов -> меньше расход энергии в целом. Нужно считать в долгосрочной перспективе.
И главное — простои. Самый дорогой станок — это тот, который простаивает. Надёжность механики, доступность запчастей, квалификация сервисных инженеров (или возможность самостоятельно разобраться в поломке) — вот что определяет реальную производительность линии. Один день простоя из-за сломавшейся каретки может 'съесть' всю экономию от покупки более дешёвого аналога.
Вместо заключения: субъективные наблюдения
С годами пришло понимание, что не существует идеального универсального станка. Есть оптимальный для конкретных задач. Для цеха, который делает фермы для навесов, и для завода, выпускающего элементы для сосудов высокого давления, нужны разные машины. В первом случае, возможно, важнее скорость и простота, во втором — абсолютная точность и повторяемость.
Современные тенденции — это интеграция. Станок для резки уголка всё чаще не самостоятельная единица, а модуль в автоматизированной линии с общим управлением и системой складирования заготовок. Это уже следующий уровень, где человеческий фактор сведён к контролю и наладке.
И последнее. Как бы ни совершенствовалась техника, глаз и руки оператора, его опыт и внимание — пока незаменимы. Ни одна система ЧПУ не заметит мелкий дефект в материале, который впоследствии приведёт к браку. Поэтому выбор станка — это ещё и выбор за кем и на чём работать. Техника должна помогать человеку, а не усложнять ему жизнь. Вот, пожалуй, и весь корень вопроса.
Соответствующая продукция
Соответствующая продукция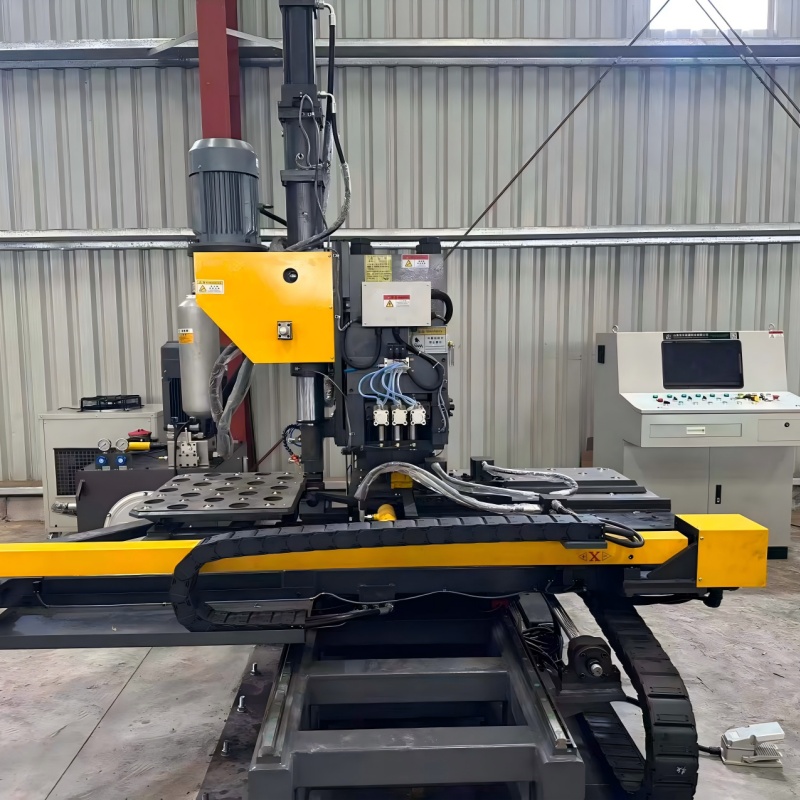
Самые продаваемые продукты
Самые продаваемые продукты-
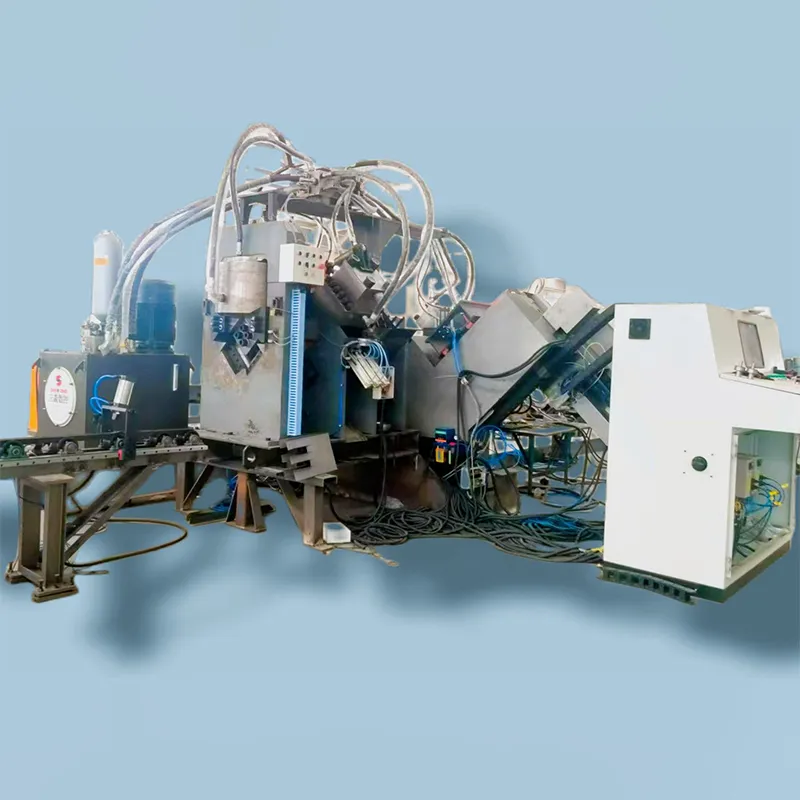 Интеграционный станок для сверления, пробивки, маркировки и резки уголковой стали с ЧПУ. CDM2020, CDM2532, CDM3635
-
 Станок для глубокого горизонтального сверления серии DSK
-
 Станок для фрезерования наружного края уголка
-
 Станок для сборки двутавровой балки, модель: SUHG-2000
-
 PMD8080 Портальный Сверлильно-фрезерный станок с ЧПУ
-
 Передвижная телескопическая окрасочная камера 14×5.8×5
-
 Волоконно-Лазерный станок для резки листового металла ,Model: FR-3015, 6000W.
-
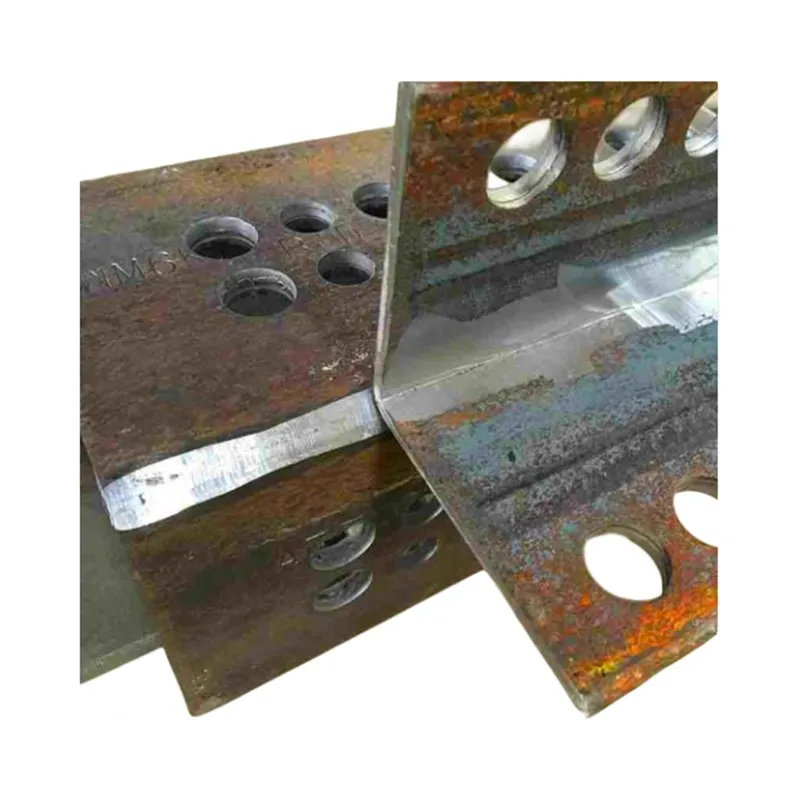 Фрезерный станок для наружного края уголка
-
 PHD2525 Портальный Сверлильно- фрезерный станок с ЧПУ
-
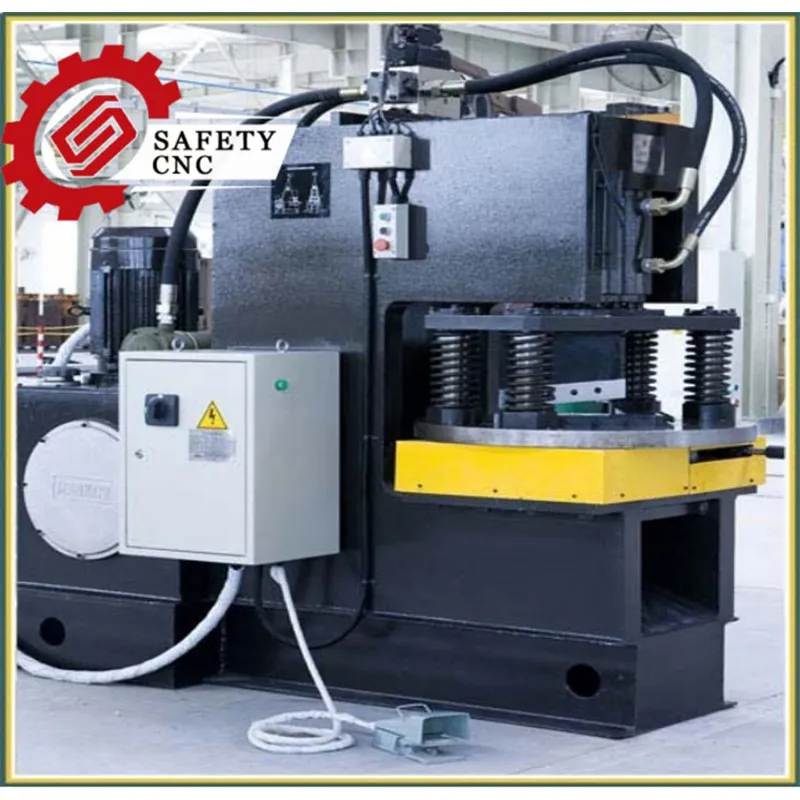 Гидравлический станок для обрезки уголков в электропередаче
-
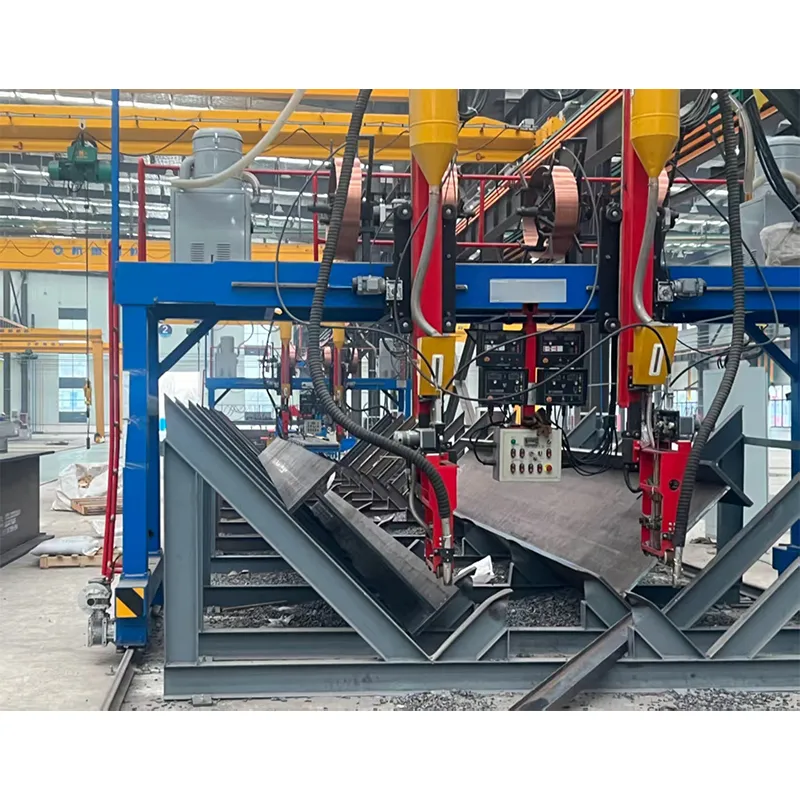 Дуговой Сварочный станок под флюсом для двутавровой балки и коробчатой балки, модель SUMH-5000
-
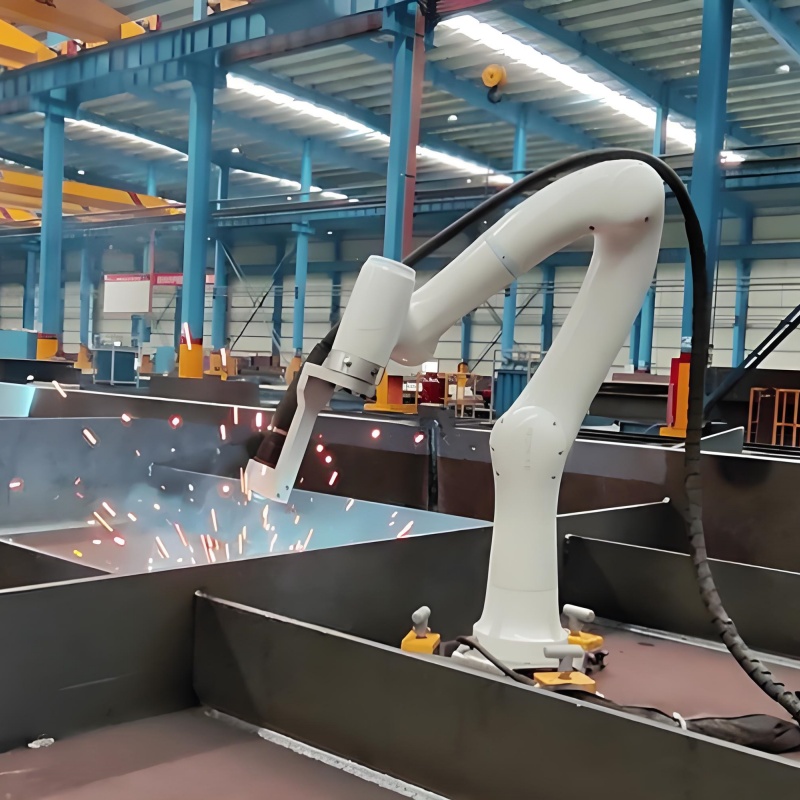 Мобильный и удобный в управлении коллаборативный сварочный робот, XC0907
Связанный поиск
Связанный поиск- BS1250 Двухстолонный Поворочный Ленточнопильный станок
- Станок для сверления листа с ЧПУ
- Станок для пробивки и резки угловой стали с ЧПУ
- Линия для резки швеллера
- Плазменный Станок Для Сверления И Резки Двутавра в стальных конструкции
- Портальный Сверлильно-фрезерный станок с ЧПУ для франца
- Лазерная резка листов и труб
- Комбинированный станок для изготовления двутавра 3 в 1
- Портальный сверлильный станок с ЧПУ
- Роботизированная Сварочная Линия для стальных конструкций